


Промышленное производство
Станок с ЧПУ
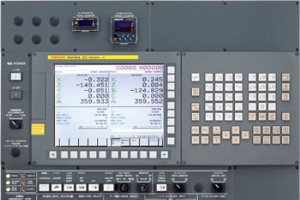
Список G-кодов Fanuc 31i для наладчиков и программистов ЧПУ, работающих на фрезерных центрах с управлением Fanuc 30i, 31i, 32i. Системы ЧПУ Fanuc Следующий список G-кодов также применим к следующим системам управления: Fanuc Series 30i/300i/300is-MODEL A Fanuc Series 31i/310i/310is-MODEL A5 Fanuc
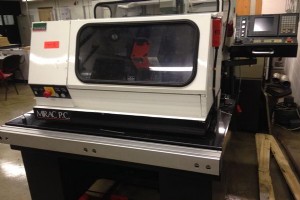
Denford Mirac PC — универсальный двухосевой токарный центр ЧПУ настольного типа, идеальный для всех уровней образования и технического обучения.Здесь представлен полный список G- и M-кодов для токарного станка Denford Mirac PC. Denford Mirac PC ЧПУ токарный станок Список G-кодов Mirac PC G-кодФун
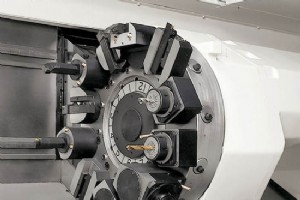
Okuma M203 — одна из функций сокращения времени операций.Примечание: Используйте M203 с осторожностью. Команда Okuma M203 Разблокирование револьвера NC одновременно разблокирует револьвер и вызывает перемещение осей при получении команды M203.Команда M203 эффективна только когда она указана вместе с
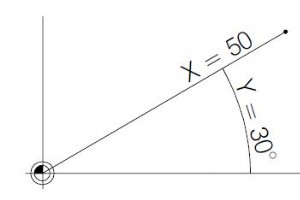
G15 Завершение полярной координатной интерполяции G15 Завершение полярной координатной интерполяции Программирование G15 G16 Начало полярной координатной интерполяции G16 Начало полярной координатной интерполяции Программирование G16 Между G16 и G15 точки могут определяться полярными координатами. В
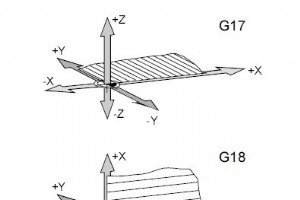
Fanuc G17 G18 G19 Выбор плоскости С G17 G18 G19 определяется плоскость, в которой могут выполняться круговая интерполяция и полярная интерполяция, и в которой рассчитывается компенсация радиуса резака.В оси, перпендикулярной активной плоскости, выполняется компенсация длины инструмента. G17 Плоскос
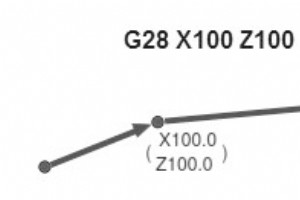
Fanuc G28 Приближение к референсной точке С G28 референсная точка приближается через промежуточную позицию (X, Y, Z). Сначала выполняется движение к X, Y и Z, затем приближается референсная точка. Оба движения происходят в режиме G00! Смещение G92 будет удалено. Программирование N... G28 X... Y... Z
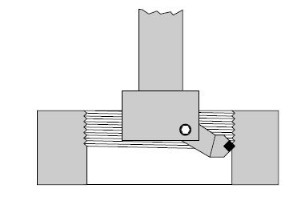
Fanuc G33 Нарезка резьбы С подходящим инструментом (расточной или выточной головкой) можно нарезать резьбу. Примечания — Переопределение подачи и шпинделя неактивно при G33 (100%). Программирование N... G33 Z... F.. Параметры ПараметрОписание FШаг резьбы [мм] ZГлубина резьбы
G43 Компенсация длины инструмента «плюс» С G43 значение из регистра смещения (OFFSET) может быть вызвано и добавлено к длине инструмента. Во все последующие перемещения по Z (с активной плоскостью XY — G17) в программе это значение будет добавляться. Программирование N... G43 H... Пример N... G43 H
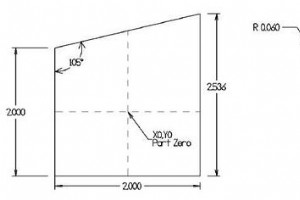
Автор: CNC Programmer Описание Haas скругление и фаскировка углов Для фасок используется C с указанием длины фаски. Для радиусов используется R с указанием размера радиуса. Блок фаскировки или скругления может быть вставлен между двумя линейными блоками или блоками G01. Эти два блока определяют угол

ECS G81 Стандартная сверловка Ввод данных цикла активируется в режимах MDI и Edit через следующую последовательность клавиш: Программирование G81 <ENT=..> <RAP=..> <RAL=..> Параметры ПараметрОписание ENTОтметка глубины, достигаемая со скоростью резания RAPОтметка, достигаемая
ECS G81/3 — Сверловка 3 слоев С этим циклом можно сверлить отверстия, определяя две зоны, где бур будет продвигаться с разной подачей (обычно меньшей), чем заданная инструкцией F. Ввод данных цикла активируется в режимах MDI и Edit через следующую последовательность клавиш: Программирование G81 <
ECS G82 Сверловка с выдержкой для ломания стружки Единственное отличие этого цикла от стандартной сверловки G81 — это выдержка, которую бур выполняет после достижения отметки глубины (ENT) для ломания стружки. Ввод данных цикла активируется в режимах MDI и Edit через следующую последовательность кла
ECS G83 Глубокая сверловка с очисткой Этот цикл обычно используется для сверловки глубоких отверстий. Первый заход бур достигнет отметки, заданной параметром INI. Затем он быстро отойдет к отметке RAP. Следующий раз бур продвинется на величину (INI + IND). Снова быстро отойдет к RAP. Операция повтор
ECS G83/r Глубокая сверловка с выдержкой для ломания стружки Отличия этого цикла от глубокой сверловки G83: В конце каждого шага сверловки выполняется выдержка TIM сек для ломания стружки. После выдержки бур не отходит в быстром перемещении к отметке RAP, а сразу начинает следующий шаг сверловки.
ECS G84 Нарезка резьбы Этот цикл используется для нарезки резьбы, когда шпиндель фрезерного станка не оснащен преобразователем положения. В этом случае рекомендуется также использовать резьборез с механическим компенсатором. Также необходимо проверить, что: Программируемая подача [мм/мин] = Программ
ECS G85 Цикл расточки Единственное отличие этого цикла от стандартной сверловки G81 заключается в том, что возврат инструмента к отметке RAL выполняется со скоростью резания между ENT и RAP, и в быстром перемещении (G00) от RAP до RAL. Ввод данных цикла активируется в режимах MDI и Edit через следую
ECS G86 Расточка с остановом шпинделя Единственное отличие этого цикла от стандартной сверловки G81 заключается в том, что шпиндель, достигнув отметку ENT, останавливается. Он запустится снова только когда инструмент в быстром перемещении достигнет отметки RAL. Ввод данных цикла активируется в режим
ECS G87 Расточка с отходом Этот цикл отличается от «Расточки с остановом шпинделя» G86 тем, что при достижении инструментом отметки ENT шпиндель не только останавливается, но и ориентируется в определенной позиции (через функцию M19), отходит движением по X и Y и затем быстро перемещается к отметке
ECS G89 Расточка с выдержкой Этот цикл отличается от стандартного цикла расточки G85 возможностью программирования времени выдержки (TIM сек) между достижением отметки ENT и началом движения со скоростью резания к отметке RAP. Ввод данных цикла активируется в режимах MDI и Edit через следующую после
Команда серии Osai 10 SSL используется с G96 для установки максимальных оборотов шпинделя, допустимых при постоянной скорости резания (CSS). Программирование SSL=значение Параметры ПараметрОписание значениеЗначение, которое можно запрограммировать напрямую десятичным числом или косвенно через E
Станок с ЧПУ

Целлюлозное сырьё: виды, заготовка и применение в бумаге и не только

Подготовка тяжелой техники к зиме: экспертное руководство по ТО
Влияние угла удара на нанометрическое абразивное резание монокристаллической меди: молекулярно-динамическо…
Производство емкостных сенсорных панелей: материалы и пошаговый технологический процесс

