



Fanuc G15/G16 Полярная интерполяция: завершение и начало операций
G15 Завершение полярной координатной интерполяции
G15 Завершение полярной координатной интерполяции
Программирование
G15
G16 Начало полярной координатной интерполяции
G16 Начало полярной координатной интерполяции
Программирование
G16
Между G16 и G15 точки могут определяться полярными координатами.
Выбор плоскости, в которой можно программировать полярные координаты, происходит с помощью G17 — G19.
Адресом первой оси будет запрограммирован радиус,
адресом второй оси — угол,
оба относительно нуля детали.
Пример
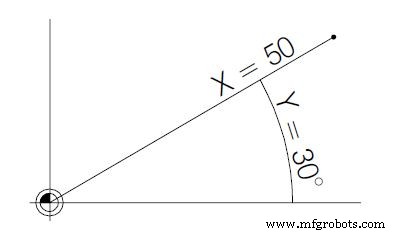
N75 G17 G16
N80 G01 X50 Z30
первая ось: радиус X=50
вторая ось: угол Y=30
Освоение Fanuc G17, G18, G19: выбор плоскости для точного управления ЧПУ
Оптимизированное разблокирование револьвера с Okuma M203: руководство по NC команде
Станок с ЧПУ
- Проектирование для устойчивого развития: начните с конца в виду
- Полное руководство по CNC G-кодам для систем управления Fanuc
- Пример Fanuc G68 поворота системы координат для ЧПУ обработки
- Fanuc G68 Поворот системы координат: Точное выравнивание осей для ЧПУ обработки
- Пример подпрограммы Fanuc: Упрощение программирования ЧПУ с помощью подпрограмм
- Освоение Fanuc G04 Dwell для точного тайминга на ЧПУ
- Круговая интерполяция Fanuc (G02/G03): Практический пример программирования
- Fanuc 21: Полный справочник кодов аварий
- Fanuc G04 Пауза (Dwell): мастерство команд ожидания в ЧПУ
- Полный справочник Fanuc G-кодов для программирования ЧПУ