


Промышленное производство
Станок с ЧПУ
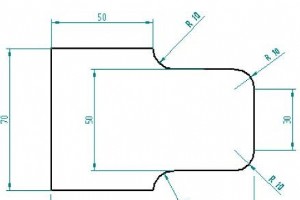
Автор: Brian Краткое описание Базовый и понятный пример программы токарного станка для обработки радиуса дуги с G-кодами G02/G03. Чертеж/Изображение CNC Программа N05 G94 M06 T0101 N10 G00 X0 Z0 M04 S360 N15 G01 X30 F30 N20 G03 X50 Z-10 R10 N25 G01 Z-40 N30 G02 X70 Z-50 R10 N35 G01 Z-100 N40 G00
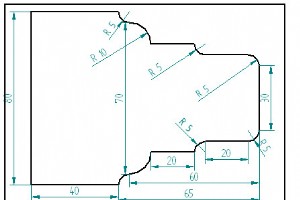
Автор: Brian Краткое описание Пример программы токарного станка для обработки нескольких радиусов дуг на детали. Чертеж/Изображение CNC Программа N05 G94 M06 T0101 N10 G00 X0 Z0 M04 S600 N15 G01 X30 F30 N20 G03 X40 Z-5 R5 N25 G01 Z-25 N30 G02 X50 Z-30 R5 N35 G01 Z-50 N40 G03 X70 Z-60 R10 N45 G02
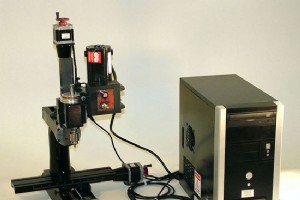
Полные списки G-кодов и M-кодов Sherline CNC для операторов фрезерных и токарных станков Sherline. Подробнее о Sherline CNC: Основные детали токарного станка Sherline CNC Основные детали фрезерного станка Sherline CNC G-коды Sherline G-кодФункция G00Быстрое перемещение (быстрое позиционирован
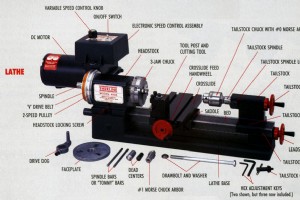
Основные детали и функции токарного станка Sherline CNC. Подробнее о Sherline CNC: Sherline G-коды M-коды Основные детали фрезерного станка Sherline CNC Основные детали токарного станка Sherline CNC Изображение показывает основные узлы станка.
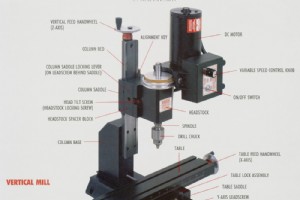
Основные детали и функции фрезерного станка Sherline CNC (VMC). Подробнее о Sherline CNC: Sherline G-коды M-коды Основные детали токарного станка Sherline CNC Основные детали фрезерного станка Sherline CNC Изображение показывает основные узлы станка.
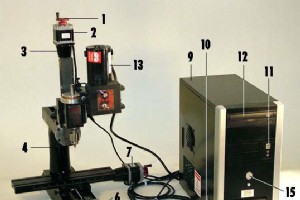
Компоненты и подключения системы Sherline CNC. Компоненты системы 1) Ручной пульт 1-5/8″ 2) Шаговый двигатель оси Z 3) Крепление шагового двигателя 4) Вертикальная фрезерная станок Sherline со стандартными аксессуарами (модель 2000) 5) Резервный CD с Linux/EMC2, CD инструкций Sherline 6) Шаговый дв
Статья о команде STOPRE в Sinumerik 840D. Siemens Sinumerik 840D — передовое ЧПУ. Одна из возможностей Sinumerik 840D — предварительная обработка (Pre-Process) команд детали до их исполнения. Простыми словами: Sinumerik 840D считывает программу быстрее, чем выполняет её станок. Нажимаете пуск — стан
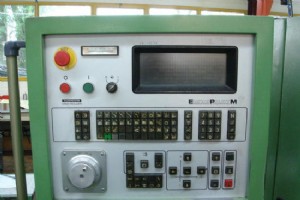
Из-за неисправности одна из расточных штанг на токарном станке с ЧПУ вышла из строя, поэтому я заменил её на новую. Здесь описываю весь процесс замены инструмента. Eltro Pilot M (EPM) Замена расточной штанги на станке FMS-5 с управлением EPM (Eltro Pilot M) от Gildemeister. Процедура замены инстру
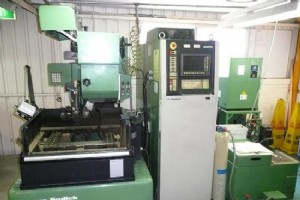
Полные списки G-кодов и M-кодов для Sodick Wire EDM с управлением Mark 25 / Mark 21. Список G-кодов G-кодОписание G00Быстрое движение (отображается пунктиром в графике) G01Движение прямой линией резания G02Циклическое движение резания по часовой стрелке (CW) G03Циклическое движение резания прот
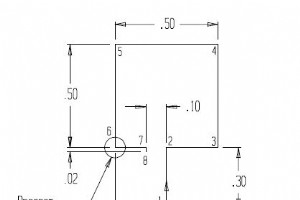
Автор: Vikram Краткое описание Пример CNC программы для станков электроэрозионной резки проволокой Sodick с управлением Mark 21 / Mark 25. Чертеж/Изображение CNC Программа N005 G54 (ВЫБОР СИСТЕМЫ КООРДИНАТ A00) N010 G92 X.250 Y-.300 (УСТАНОВКА ПРОГРАММНОГО НУЛЯ) N015 G90 (ВЫБОР АБСОЛЮТНОГО РЕЖИМА
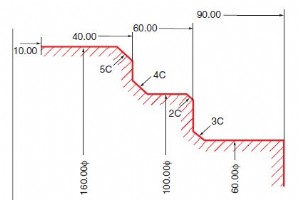
Okuma G75 C-фасочнивание G-код Okuma G75 используется для фасочнивания острых краев. G75 действует только в режиме G01. G75 немодален и активен только в командном блоке. Программирование Okuma G75 G75 X Z L Параметры ПараметрОписание X, ZКоординаты точки пересечения. LРазмер фаски. Знак опре
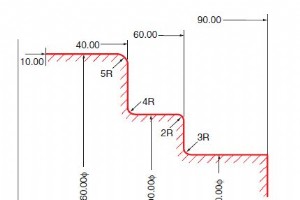
Okuma G76 Скругление G-код Okuma G76 используется для скругления острых краев. G76 действует только в режиме G01. G76 немодален и активен только в командном блоке. Программирование Okuma G76 G76 X Z L Параметры ПараметрОписание X, ZКоординаты точки пересечения. LРадиус скругления. Знак опред
Список M-кодов Anilam 4200T для операторов и программистов токарных станков с ЧПУ под управлением Anilam 4200T. Что такое M-код (Вспомогательная функция) M-коды выполняют вспомогательные функции: включение/выключение шпинделя (прямое/обратное вращение, останов), управление охлаждением ВКЛ/ВЫКЛ. M-
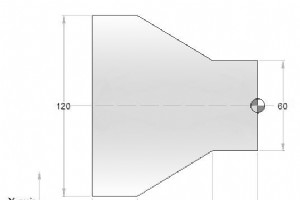
Программа для токарного станка GSK 980 TDc, иллюстрирующая использование цикла точения G90.В примере цикл G90 используется дважды: сначала для прямого точения, затем для конического. Пример цикла G90 на GSK 980 TDc O0002; M3 S300 G0 X130 Z3; G90 X120 Z-110 F200; X110 Z-30; X100; X90; X80; X70; X60;
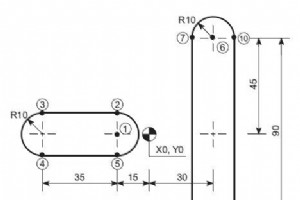
Проверьте свои навыки CNC программирования, введя правильные координатные значения для заданного чертежа. Тест навыков CNC программирования 1 Ваш результат: Всего: Правильно: Неправильно: Процент: Правильные ответы ТочкаXY 1-150 2-1510 3-5010 4-50-10 5-15-10 63045 72045 820-45 940-45 10404
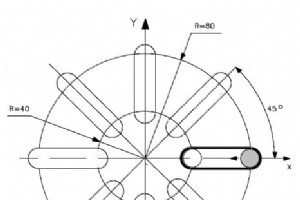
Пример программы для Osai 10 Series демонстрирует использование поворота плоскости (ROT) с повторением (RPT) и параметрическим программированием. Пример CNC программы Osai 10 Series (UGS, X, -100, 100, Y, -100, 100) N148 (DIS, ...) N149 S1500 T5.5 M6 N150 E25 =0 N151 (RPT, 8) N152 ( ROT, E25) N153
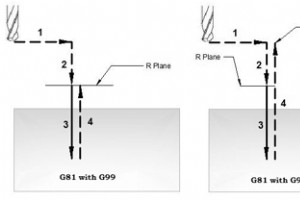
Цикл сверления NCT G81 используется для простых операций сверления/точечного сверления. Программирование G17 G81 X... Y... Z... R... F.. L... G18 G81 Z... X... Y... R... F... L... G19 G81 Y... Z... X... R... F... L.. Параметры Приведенные ниже определения X,Y,Z работают для плоскости G17, для друг
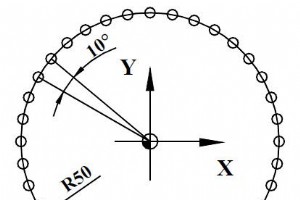
Пример программы NCT, показывающий использование цикла сверления G81 для сверлования по окружности с командами полярных координат G15/G16. G-коды G-кодФункция G15Отмена команды полярных координат G16Команда полярных координат G81Цикл сверления, центровки Пример программирования NCT %O7073(7.
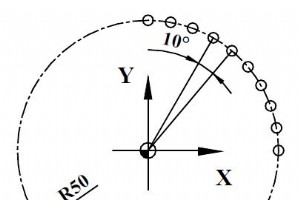
Пример программы NCT, демонстрирующий сверлование участка окружности с использованием цикла сверления G81 и команд полярных координат G15/G16. G-коды G-кодФункция G15Отмена команды полярных координат G16Команда полярных координат G81Цикл сверления, центровки Пример программы NCT %O7074(7.4)
Список системных/приводных аварий Mazak с кодами ошибок для MAZATROL MATRIX и др. Для других списков аварий Mazak посетите следующие страницы: Системные/приводные ошибки Mazak (№ 1–99, 1000–1099) Ошибки управления станком Mazak (№ 100–199, 1100–1199) Ошибки PLC управления станком Mazak (№ 200–399,
Станок с ЧПУ
Creality запускает HALOT-MAGE S — новый стандарт точности в смоленной 3D-печати

Проектирование многоантенных PCB-макетов: лучшие практики для коэкзистенции и изоляции

Основные причины отказа гидравлических шлангов и советы по предотвращению

Конвейерные системы: типы, применение, преимущества и ограничения (PDF)

