


Промышленное производство
Станок с ЧПУ

Fagor 8055 M (фрезерование) Полные списки G-кодов и M-кодов для программирования фрезерных станков Fagor 8055/8055i M. G-коды G-кодОписание G00Быстрый ход G01Линейная интерполяция G02Циркулярная (винтовая) интерполяция по часовой стрелке G03Циркулярная (винтовая) интерполяция против часовой стрел
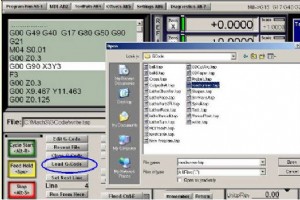
Это руководство описывает, как оператор ЧПУ может загрузить детальную программу на G-коде (написанную вручную или сгенерированную CAD/CAM) в систему Mach3 CNC. Нажмите кнопку Load GCode. Откроется стандартный диалог открытия файла Windows. Выберите файл, содержащий детальную программу (G-коды).
Список G/M-кодов Fagor 8037M (фрезерование) Полные списки G-кодов и M-кодов для программирования фрезерных станков Fagor 8037M. G-коды G-кодОписание G00Быстрый ход G01Линейная интерполяция G02Циркулярная (винтовая) интерполяция по часовой стрелке G03Циркулярная (винтовая) интерполяция против часо
Список G/M-кодов Fagor 8065M (фрезерование) Полные списки G-кодов и M-кодов для программирования фрезерных станков Fagor 8065M. G-коды G-кодОписание G00Быстрый ход G01Линейная интерполяция G02Циркулярная (винтовая) интерполяция по часовой стрелке G03Циркулярная (винтовая) интерполяция против часо
Введение в Fagor 101/102 ЧПУ FAGOR 101/102 может быть интегрировано в электрошкаф станка и объединяет в одном блоке все самые мощные и простые в эксплуатации характеристики 1- или 2-осевого ЧПУ. ЧПУ FAGOR 101/102 выделяется адаптивностью к множеству приложений благодаря своим 120 станочным параметра
Модальный вызов G66 После выдачи Fanuc G66 для указания модального вызова макропрограмма вызывается после выполнения блока, задающего движение по осям. Это продолжается до выдачи G67 для отмены модального вызова. Параметры вызова макроса G65 P9110 X x Y y Z z R r F f L l ; X: Координата X отверстия
G-коды и M-коды для фрезерных станков Fagor 800M Полные списки G-кодов и M-кодов для программирования фрезерных станков с ЧПУ Fagor 800M. G-коды (фрезерование 800M) G-кодОписание G00Быстрое позиционирование G01Линейная интерполяция G02Циркулярная интерполяция по часовой стрелке G03Циркулярная инт
G-коды и M-коды для фрезерных моделей Fagor 8025/8030 (M, MG, MS, GP) Полные списки G-кодов и M-кодов для программирования фрезерных станков с ЧПУ Fagor 8025/8030 серий M, MG, MS, GP. G-коды (фрезерование) G-кодОписание G00Позиционирование (быстрый ход) G01Линейная интерполяция G02Циркулярная/вин
Полный список аварий числового контроллера D.Electron Z32 для станочников, программистов и наладчиков Z32 CNC. СЕРЬЕЗНЫЕ СИСТЕМНЫЕ ОШИБКИ (ERRORGEN) Если операционная система Z32 обнаруживает неисправность, она активирует условие серьезной системной ошибки и останавливает ЧПУ.Эту ситуацию можно расп
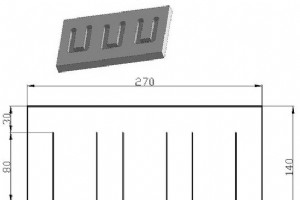
Отправлено: Наладчик Чертеж/Изображение Управляющая программа ;Главная программа O777 G91 G28 Z0 M06 T01 M03 S1200 G90 G54 G43 H1 G00 X30 Y110 Z2 M98 P030888 (вызов подпрогр. O888 три раза) G28 Z0 M30 ;Подпрограмма O888 G91 G01 Z-9 F200 Y-80 X50 Y80 G00 Z9 G00 X30 M99
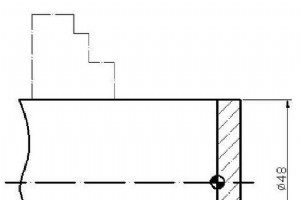
Отправлено: программист ЧПУ Чертеж/Изображение Управляющая программа O1234; T0101; M03 S1200; G00 X50 Z8; G94 X0 Z5 F0.1; Z3; Z1; G00 X100 Z100; M05; M30;
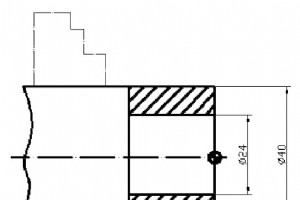
Отправлено: Программист ЧПУ Чертеж/Изображение Управляющая программа O1233 T0101 M03 S1200 G00 X42 Z1 G90 X38 Z-31 F0.1 X34 X30 X26 X24 G00 X100 Z100 M30
Полный список G-кодов OSAI 10 Series ЧПУ для фрезеровки и шлифования. G-коды OSAI 10 Series ЧПУ – Фрезеровка и шлифование G-кодОписание G00Быстрое позиционирование осей G01Линейная интерполяция G02Круговая интерполяция по часовой стрелке (CW) G03Круговая интерполяция против часовой стрелки (CCW) G
Полный список M-кодов OSAI 10 Series ЧПУ для операторов и программистов станков с ЧПУ, работающих с системой управления OSAI 10 Series. M-коды OSAI 10 Series ЧПУ M-кодОписание M0Остановка программы M1Опциональная остановка программы M2Конец программы M3Шпиндель по часовой стрелке (CW) M4Шпиндель п
Список аварий и кодов ошибок ЧПУ для станков и систем управления, помогающий операторам, программистам и наладчикам упростить свою работу. Изображение: Action Machinery Co., Inc. Аварии Fanuc Полные списки кодов аварий Fanuc.Аварии Fanuc 10/11/12Аварии Fanuc Series 15Аварии Fanuc 15iАварии Fanuc 16i
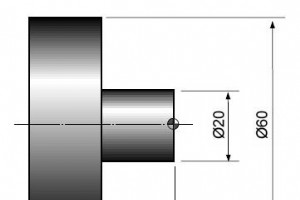
Цикл точения Fanuc G90 Цикл точения Fanuc G90 используется для простого точения, однако множественные проходы возможны путем указания положения по оси X для дополнительных проходов. Называется по-разному: цикл точения внешнего/внутреннего диаметра Fanuc G90 или цикл прямого точения G90 Формат програ
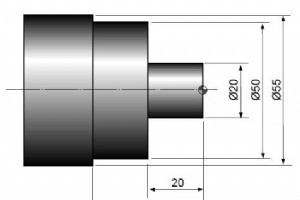
Урок по Fanuc 0-TC, объясняющий, как написать управляющую программу для пошагового точения циклом G90. Цикл точения Fanuc G90 Пояснение цикла точения G90Коническое точение G90 Пример цикла Fanuc G90 N10 G50 S2000 G96 S180 M3 T0100 G0 X60.0 Z5.0 T0101 M8 G90 X50.0 Z-40.0 F0.25 X45.0 Z-20.0 X40.0 X35
Сообщения об ошибках OSAI серии 10 ЧПУ с описанием и действиями по устранению для операторов и программистов станков с ЧПУ, работающих с системами управления OSAI. Сообщения об ошибках OSAI серии 10 ЧПУ Описание сообщений об ошибках и remedial actions NC001 Ошибка синтаксиса Обнаружена ошибка синтак
Список аварий GSK 980 TD / GSK 980 TDb / GSK 980 TDc для операторов и программистов станков с ЧПУ, работающих на токарных станках с системами управления GSK 980td / 980tdb / 980tdc. Аварии ЧПУ Код аварииОписание 000Аварийная остановка и обрыв цепи ESP 001Отсутствуют управляющие программы или невозм
Система ЧПУ GSK983M S/V предоставляет широкий набор G-кодов для высокоточного сверления и фрезерования. Ниже представлена полная таблица поддерживаемых кодов с описанием их функций. Таблица G-кодов системы GSK983M G-кодФункция G00Быстрое позиционирование G01Линейная интерполяция G02Круговая инт
Станок с ЧПУ
Сварка трением: принцип работы и ключевые применения
Повышение инженерной эффективности: агентный ИИ от внедрения к реальному влиянию

6000Вт 1530FT волоконно-лазерный резак для листов и труб — отправка в Клайпеду, Литва

Выбор правильного инструмента анализа неисправностей: Практическое руководство для специалистов по надежно…

