



Понимание сообщений об ошибках OSAI серии 10 ЧПУ: причины и быстрые решения
Сообщения об ошибках OSAI серии 10 ЧПУ с описанием и действиями по устранению для операторов и программистов станков с ЧПУ, работающих с системами управления OSAI.
Сообщения об ошибках OSAI серии 10 ЧПУ
Описание сообщений об ошибках и remedial actions
NC001 Ошибка синтаксиса
Обнаружена ошибка синтаксиса в блоке управляющей программы или в блоке MDI
NC002 Неверное число осей для G-кода
Это сообщение отображается в следующих случаях:
— В G04 должна быть запрограммирована хотя бы одна ось
— В блоке цикла (от G81 до G89) должна быть запрограммирована только одна ось
NC003 Отсутствуют параметры цикла
Отсутствуют параметры цикла (например, K, I, …)
NC004 Отсутствуют параметры для G-кода
Отсутствуют параметры для G-кода (например, G33 … K)
NC005 Отсутствуют J и/или K для цикла G83
В цикле G83 отсутствуют параметры K или J
NC006 Отсутствуют I и/или J для кодов G2/G3
В кодах G2/G3 (окружности) отсутствуют параметры I и/или J
NC007 Отсутствуют параметры цикла измерения
Отсутствуют параметры цикла измерения (например, E или r)
NC008 Ошибка формата
Эта ошибка отображается в следующих случаях:
— Неверный индекс переменной
— Подача (F) = 0 или отрицательная
— Неверный формат переменной
— Недопустимое число повторов (должно быть от 1 до 65535)
— Ошибка формата в присваивании, например, присваивание строкам разной длины
— Ошибка чтения/записи переменных PLUS
— Ошибка формата символьной переменной в коде DIS: не указано как CHAR
— Защищенная область не допускается: 0 < номер защищенной области < 4
— Переменная не настроена
— Число запусков = 1 для трилитерального SPP
NC009 Неопределенный символ
Это сообщение отображается в следующих случаях:
— Имя оси не настроено в AMP
— Переменная не существует
NC010 Переполнение
Выражение слишком длинное
NC011 Функция не разрешена
Это сообщение отображается в следующих случаях:
— Запрошена активация M-типа «расчет блока» при уже активном расчете блока или на удержании (HOLD)
— Запрошено перекрытие подачи с активным нелинейным блоком
NC012 Неверное использование ведомой оси
Ведомая ось, ранее объявленная в блоке UDA, запрограммирована непосредственно в управляющей программе или введена в блоке MDI.
Эта ошибка также отображается в следующих случаях:
1. При попытке переместить ведомую ось вручную.
2. При программировании UDA, если ведомая ось уже участвует в TCP-программировании как линейная или вращательная ось.
3. При программировании UDA, если ведомая ось уже участвует в виртуальном программировании (UPR, UVP, UVC) как реальная или виртуальная ось.
4. При программировании UDA, если ведущая ось уже участвует в виртуальном программировании (UPR, UVP, UVC) как виртуальная ось.
NC013 Операнд не разрешен в цикле
Операнд не разрешен в циклах G72, G73, G74
NC014 Параметр K не разрешен в G84
Параметр K не разрешен при программировании G84 для шпинделя без преобразователя
NC015 Неверное программирование кодов G2/G3
Заданы и центр, и радиус (R) окружности
Удалите либо радиус, либо координаты центра IJ
NC016 Недопустимое число операндов
Недопустимое число операндов в блоке AXO
NC017 Недопустимое число псевдоосей
Слишком много запрограммированных псевдоосей в блоке (макс. 6)
NC018 Недопустимое число осей в коде G33
Запрограммировано более 2 осей в G33
NC020 G не разрешен
G не разрешен в цикле резьбонарезания
NC021 Операнд не разрешен с G-кодом
Операнд несовместим с типом движения
NC022 Блок и состояние системы несовместимы
— Включение/отключение UDA при активном другом виртуальном режиме
— Синхронизация при приостановленных блоках выполнения. Например, синхронизация с активной компенсацией диаметра режущего инструмента.
— Попытка выполнить блок MDI при активном макро
NC024 G и состояние программы несовместимы
Это сообщение возникает когда:
— Циклы G41-G42 не могут быть запрограммированы при активной компенсации диаметра режущего инструмента
— Резьбонарезание не может быть запрограммировано при активной компенсации диаметра режущего инструмента (G41, G42) или при запрограммированном цикле
— Плоскости интерполяции (G17, G18, G19) не могут быть запрограммированы при активной компенсации диаметра режущего инструмента (G41, G42)
NC025 G и динамический режим несовместимы
G-функция несовместима с текущим динамическим режимом.
Например: функции G72, G73, G74 не принимаются в непрерывном режиме (G27, G28)
Переключение с G27 на G28 или наоборот с активными нелинейными рампы (MOV > 1)
NC026 G41/G42 и состояние программы несовместимы
Компенсация диаметра режущего инструмента (G41/G42) несовместима с текущим состоянием программы
NC027 G требует шпиндель с преобразователем
G33 и макро-цикл резьбонарезания FIL требуют шпиндель с преобразователем
NC028 G несовместим с режимом подачи
G72, G73, G74 должны выполняться при активном G94
NC029 Операнд и состояние программы несовместимы
Операнд несовместим с текущим состоянием управляющей программы
Например: операнды r, b не допускаются в стандартном состоянии ISO (G40)
NC030 M и динамический режим несовместимы
Операнды машинной логики несовместимы с активным динамическим режимом
Например:
M в конце движения несовместим с (G27-G28)
T запрограммирован с активными G41/G42
NC031 M/T/S и тип движения несовместимы
Операнды машинной логики несовместимы с типом движения
Например:
G33 + M-функция в конце движения
NC032 Операнды цикла измерения запрещены
Операнды цикла измерения не допускаются
Например:
Операнды I, J, K, R, u, v, w, b, t не допускаются в G73
Операнды I, J, K, R, u, v, w, b, t, r не допускаются в G72
NC033 Отсутствует третья ось для винта
Отсутствует третья ось для программирования винта
NC034 Функция «Expedite» без движения
В блоке, не программирующем движение, присутствует M «expedite»; M «expedite» должны всегда ассоциироваться с движением
NC035 Подача или скорость не запрограммированы
— Подача или скорость не запрограммированы для выполнения цикла
— Блок движения в G1/G2/G3 без запрограммированной подачи
NC036 Ось Z не найдена для цикла G87
Ось Z не запрограммирована для цикла G87
NC037 Переменная только для чтения
Указанная переменная имеет тип только для чтения. Например: TIM
NC038 Запись программы слишком длинная
Запрограммированная запись содержит более 127 символов. Отображается вместе с сообщением ИМЯ УПРАВЛЯЮЩЕЙ ПРОГРАММЫ
NC039 Доступ к программе запрещен
Файл управляющей программы, указанный с этим сообщением об ошибке, недоступен для чтения, так как он открыт в режиме записи для другого пользователя (например, Редактор, DOS реального времени и т.д.)
NC040 Блок программы не разрешен из последовательной линии
Блок не разрешен во время выполнения программы из последовательной линии
NC041 Неверная конфигурация последовательной линии для EPS
NC042 Вложенность IF больше 32
Превышено максимальное число вложенных команд IF
NC043 ELSE не разрешен
Запрограммирована команда ELSE без предыдущей команды IF
NC044 ENDIF не разрешен
Запрограммирована команда ENDIF без предыдущей соответствующей команды IF
NC048 Недопустимый аргумент для TAN
Аргумент оператора TAN равен 90 градусам (результат был бы бесконечным)
NC049 Недопустимый аргумент для SQR
Аргумент оператора SQR (квадратный корень) является отрицательным числом
NC050 Слишком много запрограммированных осей
В блоке запрограммировано более 9 осей
NC051 Деление на ноль
Обнаружено деление на ноль в выражении, вычисляющем размер оси (например, X10/0)
NC052 Строка слишком длинная
Максимальная длина строки может быть 80 символов.
Это сообщение отображается, когда используется более длинная строка в следующих случаях:
— отображение строки с кодом DIS
— присваивание строковой переменной (SC)
NC053 Дублирование метки
Это сообщение отображается при выборе или активации программы. Показывает, что в управляющей программе есть две одинаковые метки. Дублированная метка также отображается
NC054 Неопределенная метка
Метка, запрограммированная в инструкции перехода (GTO) или в вызове подпрограммы (EPP), не существует
NC055 Метка слишком длинная
Это сообщение отображается, когда система читает блок SPG. Указывает, что запрограммирована метка длиной более 6 символов. Недопустимая метка также отображается
NC056 Переполнение таблицы программ
Это сообщение отображается при выборе или активации программы. Указывает, что число CLS для подпрограмм превышает максимальное, настроенное в AMP.
Этот параметр можно изменить в AMP по процедуре, описанной в разделе КОНФИГУРАЦИЯ ПРОЦЕССА
NC057 Переполнение таблицы меток
Это сообщение отображается при выборе программы. Указывает, что число запрограммированных меток превышает максимальное, настроенное в AMP.
Этот параметр можно изменить в AMP по процедуре, описанной в разделе КОНФИГУРАЦИЯ ПРОЦЕССА
NC058 Конец программы
Маркер конца файла для:
— пропуска блоков
— редактирования блоков
— поиска строки
— выполнения программы
NC059 Начало программы
Маркер начала программы для:
— пропуска блоков
— поиска строки
NC060 Вложенность RPT больше 5
Превышен максимальный уровень вложенности RPT (5)
NC061 Вложенность подпрограммы больше 4
Превышен максимальный уровень вложенности подпрограммы (4)
NC062 Вложенность EPP больше 5
Превышен максимальный уровень вложенности EPP (5)
NC063 Цикл RPT/EPP открыт в конце файла
Это сообщение отображается когда:
— достигнут конец файла без нахождения блока (ERP), закрывающего запрограммированный цикл (RPT)
— достигнут конец файла без завершения подпрограммы, определенной с (EPP)
NC064 ERP без RPT
(ERP) запрограммирован без предварительного программирования (RPT)
NC065 Ошибка при обработке файла управляющей программы
Это сообщение возникает при чтении/записи программы для указания того, что:
— блок управляющей программы был пропущен
— ошибка в программе SPG/REL
— ошибка в управлении открытием/закрытием подпрограммы
— доступный файл не существует или защищен
NC066 Программа не найдена
Выбранная управляющая программа/подпрограмма не сохранена в каталоге E:\UPP
NC067 Программа не выбрана
Эта ошибка возникает когда:
— CYCLE START дан в AUTO, но программа не выбрана
— команды SKIP, MODIFY, ESCAPE даны, но программа не выбрана
— инструкция перехода (GTO) выполняется системой в режиме MDI
NC068 Номер процесса вне диапазона
Номер процесса, записанный в трехбуквенном коде, не может быть больше установленного в AMP или меньше 1
NC069 Парамакро модальный уже активен
Парамакро запрограммирован, когда модальный парамакро уже активен
NC070 Парамакро не настроен
Запрограммированный парамакро не настроен в AMP
NC078 Программная опция не установлена
NC079 Программная опция недоступна. Проверьте защиту
NC080 Ось не отсчетена
Это сообщение возникает когда:
— Запрограммированная ось не отсчетена
— Ось, указанная в определении защищенной области с DPA, не отсчетена
— Смещение, подлежащее предустановке/ре квалификации, связано с не отсчитанной осью
NC081 Не определен DPP для цикла измерения
Параметры цикла измерения (координата приближения, безопасное расстояние, скорость) не определены в блоке DPP
NC082 Слишком много M-кодов «Expedite»
В блоке запрограммировано более одного M-кода «expedite»
NC083 Неопределенный M-код
Запрограммированный M не настроен в AMP.
Настройте M в AMP и перезагрузите систему
NC084 Окружность не соответствует
Окружность геометрически не соответствует: радиус или конечные точки неверны
NC085 Неверные параметры резьбонарезания (I, K, R)
Запрограммированные параметры резьбонарезания (I, K и R) недопустимы.
Вычислите параметр I по следующей формуле: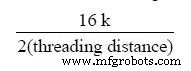
NC086 Шаг винта не соответствует
Шаг винта геометрически неверен
NC087 Оси плоскости требуют одинаковый коэффициент масштаба
Оси плоскости в программировании G02/G03 (окружность) должны иметь одинаковый коэффициент масштаба.
Измените коэффициент масштаба инструкцией SCF
NC088 Профиль не соответствует
Запрограммированный профиль ISO-offset неверен
NC089 Неверное направление на профиле
Значение смещения в G41-G42 меняет направление траектории инструмента
NC090 Ошибка отключения компенсации режущего инструмента
Неверный выход из компенсации диаметра режущего инструмента (G40)
NC091 Слишком много блоков для разрешения
Слишком много лишних перемещений по плоскости запрограммировано с активной компенсацией диаметра режущего инструмента (G41-G42) (макс. 2 лишних перемещения по плоскости)
NC092 Вход в зону безопасности
Запрограммированное перемещение входит в одну из трех зон безопасности
NC093 Цикл на повернутой плоскости
Цикл запрограммирован на повернутой плоскости
Отключите поворот плоскости
NC094 Данные цикла не соответствуют
Параметры, указанные в цикле (I, J, K, R), недопустимы.
Например: цикл K = 0
Выполняется цикл G84 или G86 со шпинделем в неисключительном статусе
NC095 Отсутствуют параметры для G87
В фиксированном цикле сверления G87 отсутствуют параметры. Этот цикл используется в макросах WOOD
NC096 Неверное программирование цикла измерения
Это сообщение появляется когда:
— расстояние приближения измерения равно нулю
— измерение отверстия запрограммировано с нулевым радиусом (например, G73r0E5)
NC097 Цикл измерения отверстия не завершен
Цикл измерения отверстия не завершен не был завершен
NC098 Цикл измерения не выполнен
Это сообщение возникает, когда зонд не находит точку для измерения до достижения зоны безопасности
NC099 Зонд не отведен
При запуске измерительного цикла зонд уже касается поверхности детали
NC100 Аппаратный перелет
Запрограммированная ось вышла за аппаратный перелет. Верните её в пределы аппаратного хода ручным управлением
NC101 Положительный программный перелет
Запрограммированное перемещение вызывает выход оси за запрограммированные или настроенные положительные программные лимиты хода
NC102 Положительный аппаратный лимит перелета
Это сообщение появляется, если ось деругана в положительном направлении после достижения положительного аппаратного лимита перелета.
Выберите JOG DIR — и нажмите CYCLE START, чтобы вернуть ось в пределы положительного перелета. ПРИМЕЧАНИЕ: другого способа вернуть ось в рабочие пределы аппаратного обеспечения нет
NC103 Отрицательный аппаратный лимит перелета
Это сообщение появляется, если ось находится на запрограммированном или настроенном отрицательном аппаратном лимите перелета и вы пытаетесь деругать её дальше в отрицательном направлении
NC104 Положительный программный лимит перелета
Это сообщение появляется, если ось находится на запрограммированном или настроенном положительном аппаратном лимите перелета и вы пытаетесь деругать её дальше в положительном направлении
NC105 Отрицательный программный лимит перелета
Ось на отрицательном программном лимите перелета и мы задаем движение JOG DIR
NC106 JOG за программным лимитом перелета
Значение JOG INCR выведет ось за программный лимит перелета
NC107 Оси не на профиле
Это сообщение появляется, если мы пытаемся выйти из CYCLE STOP после серии деруговых движений без возврата осей на профиль.
Выберите JOG RETURN и верните оси на профиль
NC108 Home и JOG DIR несовместимы
Это сообщение появляется, когда мы пытаемся отсчитать ось в JOG DIR, противоположном настроенному направлению отсчета. ПРИМЕЧАНИЕ: если цикл отсчета настроен как автоматический, система автоматически исправит JOG DIR без отображения ошибки.
Нажмите софтклавишу JOG DIR, чтобы выровнять направление деруга с настроенным направлением отсчета оси
NC109 Ошибка выхода из HOLD: режим изменен
Это сообщение возникает, когда мы пытаемся выйти из HOLD, устанавливая режим работы (BLK_BLK, AUTO, MANUAL), отличный от того, в котором система перешла в HOLD.
Выберите правильный режим и повторите попытку
NC110 Блок не разрешен в HOLD
Это сообщение возникает когда:
— мы пытаемся выполнить блок движения MDI с системой в HOLD. Когда система в HOLD, оси могут быть только деруганы.
— запрограммированный M настроен как не разрешенный в HOLD
NC111 Активный сброс запрещен
Это сообщение возникает, когда мы пытались выполнить АКТИВНЫЙ СБРОС в следующих условиях:
— пока выполняется блок с G27-G28
— во время выполнения блока, за которым следует круговой блок (G02/G03)
— во время выполнения последнего блока перед синтаксически недопустимым блоком
Система принимает только другой АКТИВНЫЙ СБРОС (особенно удобен для обхода кругового блока) или СБРОС
NC112 Неверное использование оси с переполнением с G90
Запрограммированная координата для оси с переполнением в G90 больше шага переполнения, настроенного в AMP
NC113 Неверный JOG DIR для возврата деруга
Если направление деруга отрицательное во время автоматического или ручного JOG RETURN, система принудительно устанавливает положительное направление деруга. Это сообщение появляется, если разворот предотвращен машинной логикой
NC115 Цикл измерения выполнен до конца движения приближения
Цикл измерения выполнен во время быстрого приближения зонда
NC116 Неверное использование реальной оси во время режима виртуализации
Это сообщение возникает, когда реальная ось запрограммирована при активном виртуальном режиме
NC117 Активно направление инструмента: движение не разрешено
Это сообщение возникает, когда активно только направление инструмента, а все остальные движения не разрешены
NC118 Отрицательный программный перелет
Запрограммированное перемещение вызывает выход оси за запрограммированные или настроенные отрицательные программные лимиты хода
NC119 Команда не разрешена во время поиска в памяти
Команда не разрешена во время поиска в памяти
NC120 Режим выбора вне диапазона
Это сообщение возникает, когда выбранный режим вне диапазона. Допустимые режимы в диапазоне 1-8:
| 1 MDI | 5 ИНКРЕМЕНТАЛЬНЫЙ JOG |
| 2 AUTO | 6 ВОЗВРАТ НА ПРОФИЛЬ |
| 3 БЛОК ПО БЛОКУ | 7 ОТСЧЕТ ИЗ ФАЙЛА |
| 4 ПРОДОЛЖНЫЙ JOG | 8 HPG |
NC121 Номер оси для выбора вне диапазона
Число осей, выбранных для ручных перемещений с вызовом библиотеки NC NC_SELAXI, вне диапазона. Допустимый диапазон от 1 до числа осей, настроенных для процесса
1 < допустимый диапазон < кол-во настроенных осей +1
NC122 Слишком много осей выбрано для ручного перемещения
В блоке управляющей программы введено больше имен осей, чем допускается.
Отредактируйте блок управляющей программы
NC123 Неверный режим выбора для цикла
Эта ошибка отображается при нажатии CYCLE START в следующих условиях:
— выбран режим, отличный от MDI, во время выполнения движения оси смены инструмента
— система в HOLD, AUTO или BLK/BLK с MBR (многоблочный возврат) не настроен в AMP
— система в HOLD с активным MBR и выбран режим, отличный от AUTO или BLK/BLK
— система в IDLE и ACTIVE_RESET с выбранным режимом, отличным от AUTO или BLK/BLK
— система в IDLE с активным MBR и выбранным режимом, отличным от AUTO или BLK/BLK
— система в HRUN с активным MBR и выбранным режимом, отличным от AUTO или BLK/BLK
— команда ACTIVE RESET в статусе HOLD с выбранным режимом, отличным от MDI, AUTO или BLK/BLK.
ПРИМЕЧАНИЕ:
Для дополнительной информации о статусе машины (HOLD, MDI, HRUN и т.д.) см. РУКОВОДСТВО ПОЛЬЗОВАТЕЛЯ
NC124 Неверное имя оси
Эта ошибка отображается в следующих случаях:
— Имя выбранной оси не настроено в таблице осей, связанной с процессом
— Определение плоскости интерполяции неверно, потому что её ось/оси не настроены в таблице осей
— Плоскость, определяемая G17, G18, G19, G16, не может быть определена, потому что одна из указанных осей не настроена в таблице осей
— Ось, указанная в вызове NC_ACTUALOFS, не существует
— Ось, указанная в трехбуквенных блоках SCF, MIR, не настроена
— Произошла ошибка чтения координаты оси, потому что указанная ось не существует
— Ось, указанная в трехбуквенных блоках SOL, DPA, UDA, UGS, AXO, UAO, не настроена или дублируется
— ось, указанная в вызове библиотеки AX_SHARE, не существует
— вы освобождаете ось, общую с логикой, через команду GTA
NC125 Длина данных вне диапазона
Буфер клавиатуры для блоков MDI переполнен. Допустимая длина ввода от 1 до 127 символов
NC126 Ошибка записи переменной
Значение переменной не записано
NC127 Ошибка чтения переменной
Значение переменной не прочитано
NC128 Неверное определение рабочего предела
— Ошибка в определении программных рабочих пределов с трехбуквенным мнемоникой SOL.
— Запрограммированные программные пределы должны быть определены в настроенных программных.
— Программные рабочие пределы не настроены в AMP
NC129 Защищенная область не определена
Это сообщение возникает, когда вы пытаетесь включить защищенную область с PAE, которой не существует. Определите защищенную область с PAE
NC130 Длина смещения не определена для оси
Это сообщение возникает, когда вы пытаетесь предустановить или реквалифицировать смещение, не связанное с указанной осью
NC131 Неверный код ориентации инструмента
Указанный код ориентации инструмента недопустим
NC132 Ошибка из среды PLUS
Ошибка в среде PLUS, сгенерированная вызовами библиотек PLUS PL_SET92, PL_RESG92, PL_PRESCOR, PL_UAO, PL_UTO, PL_UIO, PL_RQT, PL_RQP или PL_RQO
Ошибка во время выполнения: RQO, UAO, UTO, UIO, RQT, RQP, G92, GTS
NC133 Ошибка из сервоконтроллера
Ошибка в сервоконтроллере при предустановке нуля или смещения
Ошибка также может быть вызвана командой IPB, когда значение In Position Band, переданное оси, округляется во внутренних вычислениях до менее 1 разряда. Коды ошибок при работе FLT:
-1: Недопустимый или несуществующий Id оси
-2: Движущаяся ось
-3: Недопустимая команда
-4: Фильтр не настроен
-5: Ресурсы фильтра исчерпаны
-6: Недопустимый Id фильтра
-7: Параметр вне диапазона
NC134 Ручное движение не выполнено, оси не настроены
Ручные перемещения не разрешены, потому что ни одна ось не настроена
NC135 Ось не настроена
Id, запрограммированный в трехбуквенном коде GTA или GTS, не настроен
Нешпиндельная ось запрограммирована в трехбуквенном коде GTS
NC136 Запрограммированный Id идентифицирует вспомогательную ось
ID, запрограммированный в блоке GTA, соответствует вспомогательной оси и не допускается
NC137 Ось или шпиндель недоступны
— ID оси, запрограммированный в блоке GTA, соответствует другому процессу
— ID оси, запрограммированный в функции библиотеки AX_SHARE, недоступен
— Запросы шпиндельной оси с GTS не могут быть приняты
NC138 Дублирование ID оси
ID оси дублируется в блоке GTA
NC139 Запрограммированный ID идентифицирует шпиндель
ID, запрограммированный в блоке GTA, соответствует шпиндельной оси и не допускается
NC140 Установка скорости шпинделя не удалась
Машинная логика (задача $SPROG) не принимает изменение скорости шпинделя
NC141 Запрос нового инструмента не удался
Машинная логика (задача $nTPROG) не принимает программирование T-кода
NC142 Выполнение M не удалось
Машинная логика (задача $mDECOD) не принимает программирование M-кода
NC143 Программирование псевдоосей не удалось
Машинная логика (задача $nPSEUDO) не принимает программирование псевдоосей
NC144 Движение оси запрещено
Движение оси запрещено машинной логикой (задача $nCONMOV)
NC145 Конец движения не удался
Машинная логика отвечает ошибкой на сигнал конца движения (задача $nENDMOV)
NC146 Слишком много блоков без движения в непрерывном режиме
Запрограммировано слишком много блоков без движения в непрерывном режиме (G27, G28)
NC149 Программа уже выбрана
Эта ошибка возникает в режиме MDI, когда вы пытаетесь активировать один и тот же парамакро несколько раз
NC150 Ось отсчетена
Это сообщение указывает, что ось отсчетена
NC151 Ось на профиле
Это сообщение указывает, что RETURN TO PROFILE успешно завершен и ось вернулась на профиль
NC152 Конец автоматического возврата на профиль
Это сообщение указывает, что автоматический RETURN TO PROFILE успешно завершен и все оси вернулись на профиль
NC153 Конец блочного возврата
Это сообщение возникает при обратном многоблочном возврате. Для возврата большего числа блоков измените настроенный максимум
NC156 Конец поиска в памяти
Конец поиска в памяти
NC160 Команда и состояние системы несовместимы
Это сообщение указывает, что команда не разрешена в текущем статусе системы
NC161 Внутренняя ошибка: класс не существует
NC162 Внутренняя ошибка: ошибка сообщения NC
Выключите управление, затем включите снова. Если сообщение сохраняется, обратитесь в техническую поддержку
NC190 Недостаточная длина для цикла нарезания резьбы
Эта ошибка возникает, когда пройденное расстояние в фазах разгона и торможения цикла нарезания резьбы без преобразователя длиннее общей длины, и не остается места для обработки
NC191 Недостаточная длина для цикла нарезания резьбы с преобразователем
Эта ошибка возникает, когда пройденное расстояние в фазах разгона и торможения цикла нарезания резьбы с преобразователем на шпинделе длиннее общей длины, и не остается места для обработки
NC192 Недостаточная длина для цикла резьбонарезания
Эта ошибка возникает, когда пройденное расстояние в фазах разгона и торможения цикла резьбонарезания длиннее общей длины, и не остается места для обработки
NC199 Шпиндель не активирован
NC200 Ошибка доступа к файлу
Ошибка чтения или записи файла
NC201 Ошибка загрузки файла настройки
Конфигурация осей в доступном файле отличается от конфигурации на двухпортовой памяти
NC202 Несоответствие конфигурации Файл/Двухпортовая память
Конфигурация осей в доступном файле отличается от конфигурации на двухпортовой памяти
NC203 Предупреждение: таблица заблокирована только для чтения
PLUS запрещает доступ к таблице на двухпортовой памяти
NC204 Недопустимый размер файла
Таблица в файле имеет неверный размер
NC205 Пустой магазин
Выбранный магазин не имеет определенных гнезд
NC206 Гнездо все еще занято
Гнездо, определенное для инструмента, уже зарезервировано для другого инструмента
NC207 Недопустимое предыдущее гнездо
Инструмент, занимающий более одного гнезда, мешает гнезду, занятого другим инструментом (предыдущее гнездо)
NC208 Недопустимое следующее гнездо
Инструмент, занимающий более одного гнезда, мешает гнезду, занятого
NC209 Недопустимый random
В памяти отслежен недопустимый класс random
NC210 Таблица инструментов полна
Двухпортовая память полна при загрузке таблицы инструментов, связанной с определенным магазином
NC211 Недопустимый формат double для редактора
Отслежен формат переменной, недоступный для редактора
NC212 Недопустимый номер магазина в файле
Ошибка чтения или записи
NC213 Гнездо не инициализировано
NC214 Гнездо несовместимо
NC215 Недопустимое имя таблицы
Имя загружаемой таблицы недействительно. Убедитесь, что расширение имени таблицы одно из следующих:
.TOL .USR .MAG .OFS .ORG .SPN
NC220 Процесс не определен
Процесс не определен или не настроен.
Определите процесс по умолчанию командой PRO или выберите существующий процесс для команд синхронизации
NC221 Неверный тип процесса
Использован канал связи, неподходящий для набора команд.
Пример: тип канала 2 (PLUS) для выполнения команды EXE
NC222 Неверный номер процесса
Номер процесса, указанный для команд синхронизации, идентифицирует текущий процесс
NC223 Очередь процесса полна
Очередь процесса (локальная или удаленная), в которую отправлено сообщение, полна
NC224 Передаваемые данные слишком длинные
Данные для передачи с SND длиннее 174 символов
NC225 Загрузка данных не удалась
Тип или количество данных, передаваемых с SND, недопустимы
NC226 Сообщение уже существует в очереди
Команда SND к процессу дана до того, как процесс очистил предыдущее сообщение
NC227 EXE или ECM не удались
Это сообщение возникает когда:
— Статус процесса, которому отправлена команда EXE или ECM, не позволяет автоматическое выполнение команд программы (RUN, HRUN, RUNH, HOLD) или инструкцию MDI
— В программе, к которой адресована команда EXE, есть синтаксическая ошибка
NC290 Активация программы запрещена
Машинная логика отказала в активации управляющей программы
NC291 Деактивация программы запрещена
Машинная логика отказала в освобождении активной программы
NC292 Запрос захвата оси запрещен
Машинная логика отказала в захвате некоторых осей во время выполнения трехбуквенного кода GTA
NC293 Запрос освобождения оси запрещен
Машинная логика отказала в освобождении некоторых осей во время выполнения трехбуквенного кода GTA
NC294 Запрос захвата или совместного использования шпинделя запрещен
Машинная логика отказала в захвате или совместном использовании шпинделя через трехбуквенный код GTS
NC295 Запрос освобождения шпинделя запрещен
Машинная логика отказала в освобождении шпинделя через трехбуквенный код GTS
NC296 Запрос изменения совместного использования шпинделя запрещен
Машинная логика отказала в изменении статуса совместного использования шпинделя через трехбуквенный код GTS
NC297 Фиксированный цикл невозможен с совместным шпинделем
Запрограммирован цикл G84 или G86 со шпинделем, установленным в неисключительном режиме
NC320 Программирование UPR не разрешено
UPR нельзя запрограммировать, когда активен другой виртуальный режим.
Эта ошибка также отображается когда:
— Одна из физических осей оказывается SLAVE в программировании UDA/SDA
— Запрограммирован UPR типа 5 или нижний регистр и нет предыдущего активного UPR
— Пользовательская переменная !R73 MODE установлена в 1 и нули на вращательных осях запрограммированы в UPR, или запрограммирован UPR типа 5
— Нули на вращательных осях запрограммированы в UPR типа Ø, 1 или 10
NC321 Неверное инкрементальное программирование UPR
Инкрементальный UPR можно запрограммировать только если UPR активен
NC322 Программирование UPV не разрешено
UPR нельзя запрограммировать, когда активен другой виртуальный режим.
Эта ошибка также отображается, если одна из реальных осей является slave в программировании UDA/SDA
NC323 Неверный тип оси при программировании UPV
Запрограммированный тип реальной оси несовместим с виртуальным режимом
NC324 Неверное запрограммированное значение радиуса
Радиус, запрограммированный в блоке UVP, несовместим с положением линейной оси
NC325 Программирование UVC не разрешено
UVC нельзя запрограммировать, когда активен другой виртуальный режим. Эта ошибка также отображается, если реальная ось является slave в программировании UDA/SDA
NC326 Запрограммированное значение кода TCP вне диапазона
Код, включающий TCP, недопустим
NC327 Программирование TCP не разрешено
(TCP,5) нельзя запрограммировать, когда активен другой виртуальный режим.
Эта ошибка также отображается, если одна из линейных или вращательных осей TCP является slave в программировании UDA/SDA
NC328 Программирование TCP не соответствует
Запрос на включение TCP несовместим с текущим режимом TCP
NC329 Ошибка при активации касательного TCP
Ошибка при включении (TCP,4). Проверьте, настроены ли указанные ID осей в пользовательской таблице
NC330 Ошибка при захвате или освобождении осей
GTA нельзя включить, когда активны смещения, циклы или виртуальный режим
NC331 Такт интерполятора оси не соответствует
Одна или несколько осей, объектов команды GTA или GTS, охарактеризованы тактом интерполятора, отличным от такта текущего процесса
NC332 Нулевое значение модуля ijk
Ошибка программирования ijk с активным TCP: модуль с такими значениями равен нулю
NC333 Неверное программирование ijk, mno
ijk и/или mno запрограммированы неверно
NC334 Переполнение числа блоков контурирования
Максимальное число блоков, заданное в AMP для автоматического контурирования или циклов черновой обработки, меньше требуемого
NC340 Окружности/линии не определены
Окружность/линия, запрограммированная в профиле GTL, не определена
NC341 Неверное определение окружностей/линий
Ошибка в определении окружности/линии GTL
NC342 Окружности/линии не пересекаются
Пересечение, запрошенное профилем GTL, включает две окружности/линии, которые не пересекаются
NC343 Совпадающие окружности
Пересечение, запрошенное профилем GTL, должно быть сгенерировано двумя окружностями, которые не пересекаются
NC344 Совпадающие окружности/линии/точки
Окружности/линии/точки, запрограммированные в профиле GTL, совпадают
NC345 Точки внутри окружности
Ошибка профиля: запрограммированная точка находится внутри окружности
NC346 Параллельные линии
Ошибка программирования точка/окружность: линии профиля параллельны
NC347 Выровненные точки
Ошибка профиля: точки, запрограммированные в определении окружности, лежат на одной прямой
NC360 Слишком много блоков движения
Достигнуто максимальное число блоков движения, разрешенных внутри профиля, вызываемого макросом черновой обработки (SPA, SPF). Проверьте это предельное значение, установленное в AMP
NC361 Ошибка профиля
Профиль, вызываемый макросом черновой обработки (SPA, SPF), не может быть черновым. В общем, только монотонные профили могут быть черновыми для оси черновой обработки (которая всегда X или Z, убывающая или возрастающая)
NC362 Не определена рабочая область
Выключите и включите управление, если ошибка сохраняется, обратитесь в службу поддержки
NC363 Ось не соответствует плоскости интерполяции
В макросах черновой обработки (SPA, SPF) ось черновой обработки должна относиться к плоскости интерполяции, как и оси, для которых определена стружка. Также в макросе резьбонарезания ось резьбы и ось отвода должны относиться к плоскости интерполяции
NC364 Неверный подход к профилю
Точка подхода недопустима для макроса черновой обработки (SPA, SPF). Точка подхода должна всегда быть внешней по отношению к полю черновой обработки по X для черновой обработки параллельно оси X, и внешней по отношению к полю черновой обработки по Z для черновой обработки параллельно оси Z
NC365 Тип интерполяции не разрешен
В профиле, вызываемом макросом черновой обработки (SPA, SPF), разрешены только линейные или круговые блоки движения
NC366 Выровненные точки при черновой обработке
На этапе черновой обработки профиля достигнута область, которую нельзя черновить. Проверьте согласованность профиля и параметров макроса
NC367 Профиль не согласован с подходом
Точка подхода и направление развития профиля не позволяют продолжить черновую обработку
NC370 Параметры R или B не разрешены
В макросе расточки канавки не допускается фаска соединения или начальная/конечная фаска, если внешний уровень не запрограммирован
NC371 Ширина инструмента больше ширины канавки
Ошибка в макросе расточки канавки из-за того, что ширина инструмента превышает ширину канавки
NC372 Ширина инструмента нулевая или не соответствует параметрам R или B
Ошибка в макросе расточки канавки из-за того, что ширина инструмента нулевая или меньше суммы запрограммированных соединений и фасок
NC373 Неверная начальная позиция для TGL
Позиция подхода для макроса расточки канавки не соответствует параметрам, объявленным в блоке
NC375 Отсутствуют параметры «a» и/или «b»
Если запрограммированная резьба нестандартная, в блоке также должны присутствовать параметры «a» и «b»
NC376 Неверный шаг резьбы
В случае нестандартной резьбы необходимо, чтобы запрограммированный шаг соответствовал следующей формуле. Должно быть: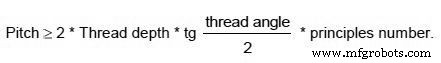
NC377 Угол резьбы больше 180°
Ошибка в макросе резьбонарезания из-за угла резьбы 180°
NC378 Нулевая длина резьбы
Ошибка в макросе резьбонарезания, если длина резьбы вдоль оси шпинделя равна нулю
NC379 Неверный конический угол
В случае конической резьбы максимальный допустимый конический угол равен половине угла резьбы
NC380 Поворот плоскости не разрешен с резьбой
Нельзя выполнять цикл резьбонарезания, если есть активный поворот плоскости интерполяции
NC381 Круговый выход не разрешен без параметра «r»
Ошибка в макросе резьбонарезания из-за программирования выхода с фаской без значения радиуса
NC401 HSM: программа не найдена или ошибка открытия программы
Возможна ошибка совместного использования программы между исполняемыми модулями управления.
Перезагрузите программу или обратитесь в службу инженерии заказчика
NC402 Ошибка чтения HSM программы
Программа в исполнении повреждена
Выключите и включите управление или вызовите службу инженерии заказчика
NC403 HSM: файл конфигурации не найден или ошибка открытия
Файл настройки отсутствует.
Проверьте наличие файла и трехбуквенный код HSM, определяющий имя
NC404 Синтаксическая ошибка в конфигурации HSM в строке
Указанная строка содержит синтаксическую ошибку.
Проверьте синтаксис трехбуквенного кода настройки в руководстве
NC405 Запрошена начальная позиция для всех осей, определенных в HSM
Первая запрограммированная точка после G61 должна содержать все оси, связанные с настройкой HSM.
Запрограммируйте все отсутствующие оси, подтверждая позиции, которые не меняются
NC406 Обязательный параметр HSM запрошен в конфигурации в строке
Трехбуквенный код настройки в указанной строке требует других параметров
Проверьте синтаксис трехбуквенного кода настройки в руководстве
NC407 Ошибка обязательного параметра HSM
Трехбуквенный код настройки в указанной строке не содержит обязательного параметра
Проверьте синтаксис трехбуквенного кода настройки в руководстве
NC408 Параметр HSM в неверной позиции строки
Зарезервировано для будущих разработок.
Обратитесь в службу инженерии заказчика
NC409 Параметр HSM не разрешен в управляющей программе
Зарезервировано для будущих разработок.
Обратитесь в службу инженерии заказчика
NC410 Запрошены две точки для определения сегмента
Между кодами G61 и G60 должно быть как минимум две точки.
Отредактируйте программу и не используйте G61/G60
NC411 Оси, определенные в HSM, не найдены среди параметров осей процесса в строке
Между кодами G61 и G60 должно быть как минимум две точки.
Отредактируйте программу и не используйте G61/G60
NC412 Общие параметры HSM должны быть установлены перед параметрами осей в строке
Трехбуквенный код настройки в указанной строке относится к идентификатору оси, не связанному с процессом, на котором выполняется программа.
Проверьте трехбуквенный код настройки в руководстве или идентификаторы осей, связанных с процессом
NC413 Параметры осей должны быть установлены после общих параметров HSM в строке
В файле настройки общие трехбуквенные коды должны быть определены первыми, затем коды настройки осей.
Проверьте последовательность настройки в руководстве
NC414 HSM требует больше параметров конфигурации
В файле настройки общие трехбуквенные коды должны быть определены первыми, затем коды настройки осей.
Проверьте процедуру настройки в руководстве
NC415 HSM требует больше параметров осей
В файле настройки указаны оси с отсутствующими трехбуквенными кодами настройки.
Проверьте процедуру настройки в руководстве
NC416 HSM требует больше параметров инструментов
Трехбуквенные коды настройки инструментов не указаны в файле настройки.
Проверьте процедуру настройки в руководстве
NC417 HSM требует больше кинематических параметров
Трехбуквенные коды осей, относящихся к инструменту, и осей, относящихся к закреплению детали, не указаны в файле настройки.
Проверьте процедуру настройки в руководстве для трехбуквенных кодов CIN,t и CIN,w
NC418 Ось не определена в параметрах HSM в строке
Ось, не определенная ранее трехбуквенным кодом AXI, настроена в файле настройки в указанной строке.
Проверьте процедуру настройки в руководстве
NC419 Ось уже определена в параметрах HSM в строке
Ранее определенная ось определена в файле настройки в указанной строке.
Проверьте процедуру настройки в руководстве
NC420 Слишком много добавляемых осей (макс. 3) в параметрах HSM
В файле настройки может быть определено максимум 3 дополнительные оси (оси, не принадлежащие декартовой системе или вращательные)
Проверьте процедуру настройки в руководстве
NC421 Слишком много осей (макс. 6) в параметрах HSM
В файле настройки может быть определено максимум 6 осей.
Проверьте процедуру настройки в руководстве
NC422 Ошибка типа оси в параметрах HSM в строке
В файле настройки определен неверный тип оси или ранее связанный с другими осями.
Проверьте процедуру настройки для трехбуквенного кода AXI в руководстве
NC423 Достигнут рабочий предел в HSM программе для оси
Достигнуты программные рабочие пределы для указанной оси.
Проверьте управляющую программу
NC424 Виртуализация или TCP не разрешены с HSM
При активации G61 ни виртуализации, ни TCP не должны быть активны.
Проверьте управляющую программу
NC425 Ошибка чтения файла конфигурации HSM
Файл настройки поврежден.
Перезагрузите файл настройки или обратитесь в службу инженерии заказчика
NC426 HSM не включен в AMP
Функция HSM не включена в AMP.
Включите её
NC427 Опция HSM не разрешена аппаратным ключом
Опция HSM не включена. Для использования функции на машине более чем с 3 осями опция должна быть включена с помощью Product Key
Обратитесь в службу инженерии заказчика
NC428 Опция HSM не загружена
Опция HSM включена с помощью Product Key, но не загружена в ЧПУ.
Загрузите опцию
NC429 Недопустимое значение параметра в HSM
В файле настройки в указанной строке определен параметр с неверным значением (должно быть положительным).
Проверьте процедуру настройки в руководстве
NC430 Недопустимое значение подачи в HSM
Значение подачи отсутствует или меньше 0.
Установите допустимое значение подачи
NC431 Синтаксическая ошибка в HSM
Синтаксическая ошибка в управляющей программе во время обработки HSM.
Исправьте программу и см. руководство по программированию, чтобы узнать, какие блоки разрешены между G61 и G60
NC432 Недопустимое использование касательных осей
Может присутствовать только одна касательная ось или касательная ось используется неверно.
Проверьте процедуру настройки в руководстве
NC433 Недопустимый режим настройки параметров
Программирование типа точек и запрашиваемая настройка параметров неверны в трехбуквенном коде PNT файла настройки высокой скорости
NC434 Полиномиальное программирование не допускает запрашиваемую настройку параметров
Настройка трехбуквенного кода PNT в файле настройки высокой скорости для всего полиномиального программирования неверна
NC435 Узлы должны быть запрограммированы в порядке возрастания
Узлы B-сплайнов, запрограммированные как входы, должны быть отсортированы по возрастанию
NC436 Требуется программирование узлов
Число запрограммированных узлов недостаточно: для входов B-сплайна число узлов должно быть равно числу контрольных точек плюс степень B-сплайна + 1
NC437 Конечная точка предыдущего B-сплайна должна быть подтверждена
Запрограммированные B-сплайны должны быть непрерывными, т.е. последняя точка в B-сплайне должна совпадать с первой точкой в следующем
NC438 Отсутствуют контрольные точки для правильного определения B-сплайна
Минимальное число контрольных точек для входа B-сплайна должно быть: (степень B-сплайна + 1) * 2
NC439 Запрограммированные полиномы не имеют непрерывности
Запрограммированные полиномы должны быть непрерывными, т.е. последняя точка в полиноме должна совпадать с первой точкой в следующем
NC440 Вектор ijk типа ROT недопустим при запросе вычисления касательных осей
При работе с касательной осью вектор ijk не должен быть типа ROT в трехбуквенном коде VER файла настройки высокой скорости
NC441 Вектор ijk типа ROT недопустим при использовании параметров (TOD)
В трехбуквенном коде VER файла настройки высокой скорости вектор ijk не может быть установлен как ROT, когда, например, приводная цепь включает менее двух вращательных осей
NC442 Вектор ijk типа PRG недопустим при программировании точек типа AXI/CLP
При программировании точек типа (PNT, AXI/CLP… или (PNT, AXI/CCP… векторы ijk не могут использоваться. Используйте вместо этого одно из следующих: (VER, REL/ROT, …..
NC443 Вектор mno типа REL недопустим при программировании точек типа AXI/CCP
При программировании точек типа (PNT, AXI/CXP… или (PNT, CLP, CCP… векторы mno не могут использоваться. Используйте: (VER…, PRG, …..
NC444 Ось совместно используется со средой PLUS
Ось, которую вы пытаетесь двигать или на которой хотите выполнить виртуализацию, была ранее захвачена логикой через функцию AX_SHARE
NC445 Единица измерения машины не соответствует в HSM
Эта ошибка возникает при выполнении программы, оптимизированной Path Optimizer, когда единица измерения, указанная в файле настройки, не соответствует единице измерения машины
NC446 Программирование mno/uvw неверно в файле HSM
Эта ошибка возникает, когда оба вектора mno/uvw определены, запрограммированы или вычислены в трехбуквенном коде VER файла настройки высокой скорости
NC447 Программирование uvw несовместимо с тороидальным инструментом
Коэффициенты компенсации uvw не поддерживаются с тороидальными инструментами
NC448 Недопустимый угол для определения uvw
Эта ошибка генерируется при попытке определить коэффициенты компенсации uvw для точки, где произошло переудлинение. То есть наклон на 180° относительно точки контакта на инструменте происходит
NC456 Вектор ijk равен нулю
Запрограммированный модуль вектора ijk равен нулю
NC457 Вектор mno равен нулю
NC458 Вектор pqd равен нулю
Ссылки
- Руководство по программированию 10 Series CNC pdf, издание: сентябрь 2011, PRIMA ELECTRO S.p.A
Станок с ЧПУ
- 3-осевые vs 4-осевые CNC-фрезеры: что подходит для ваших производственных потребностей?
- Понимание осей ЧПУ-станков: выбор правильной системы для ваших производственных нужд
- Выбор CNC-маршрутизатора: разбор 3‑осевых, 4‑осевых и 5‑осевых систем
- Выбор ЧПУ-фрезера: 3-осевой vs 4-осевой — ключевые различия
- 3D Solid Model Import от Hurco: легкое конверсационное 3‑осевое и 5‑осевое программирование
- Откройте преимущества 5-осевой ЧПУ-обработки
- Почему 3-осевая ЧПУ-обработка остается топ-выбором для точности и стоимостной эффективности
- 5-осевое ЧПУ-фрезерование: точность и эффективность для сложных деталей
- Оси ЧПУ токарных станков: краткий обзор
- Использование команды Sinumerik MSG для связи с оператором ЧПУ