



Выбор CNC-маршрутизатора: разбор 3‑осевых, 4‑осевых и 5‑осевых систем
При покупке CNC-маршрутизатора часто возникает вопрос: сколько осей нужно? Сравним 3, 4 и 5 осей.
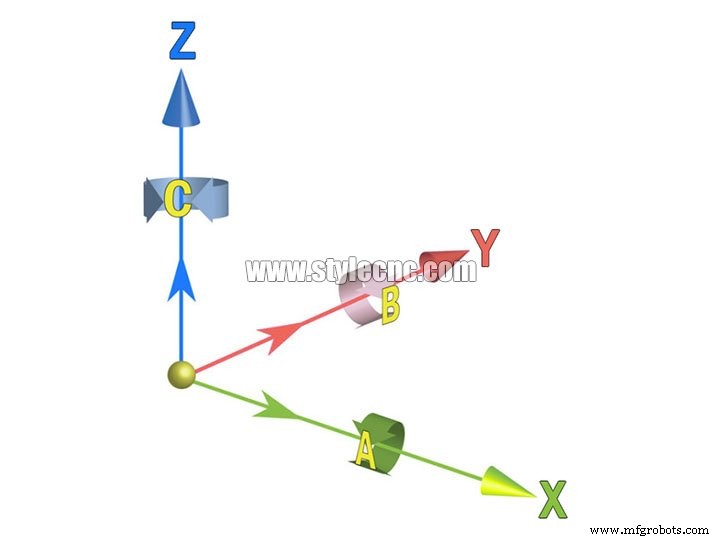
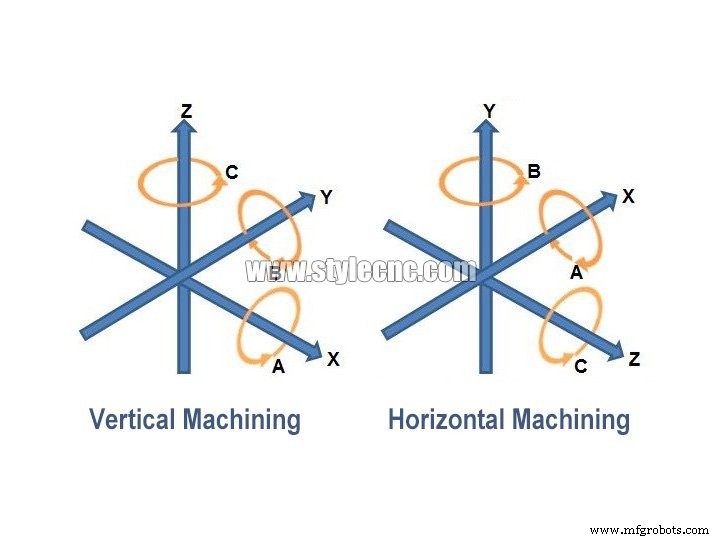
Понимание обозначений осей
- 5 осей: X-Y-Z-A-B, X-Y-Z-A-C, X-Y-Z-B-C (шпиндель поворачивается ±180°).
- 4 оси (4-axis): X-Y-Z-A, X-Y-Z-B, X-Y-Z-C (4-х осевая интерполяция — все 4 оси работают одновременно).
- 4-я ось (4th axis): Y-Z-A, X-Z-A (только 3-х осевая интерполяция — одна ось заменяет вращательную).
- 3 оси: X-Y-Z (3-х осевая интерполяция).
Оси A, B, C — вращательные вокруг X, Y, Z соответственно.
3-осевой CNC-маршрутизатор
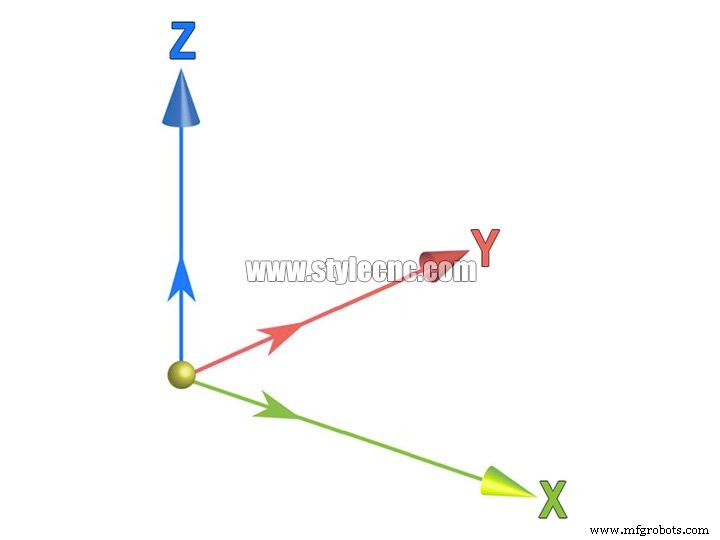
Движутся три оси одновременно:
- X — влево/вправо
- Y — вперед/назад
- Z — вверх/вниз
Используются преимущественно для плоской, 2D и 2.5D обработки. И плоская, и круглая резьба считаются плоскими — расчет идет по импульсам.
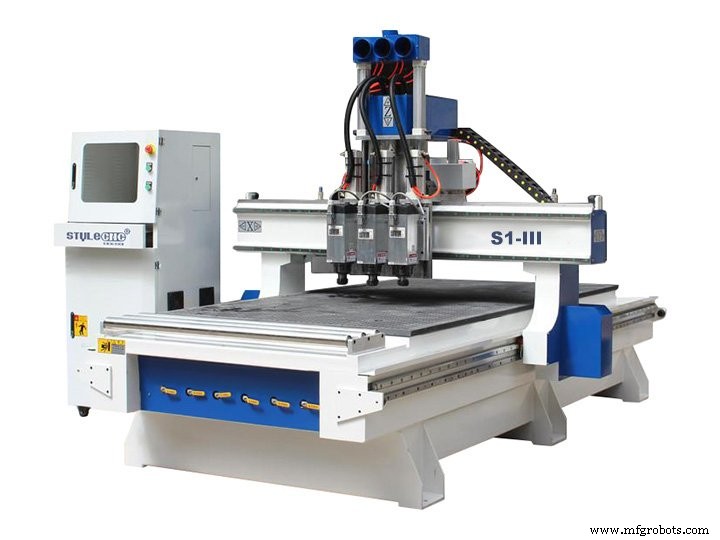
3-осевой CNC-маршрутизатор
4-я ось (4th Axis) CNC-маршрутизатор
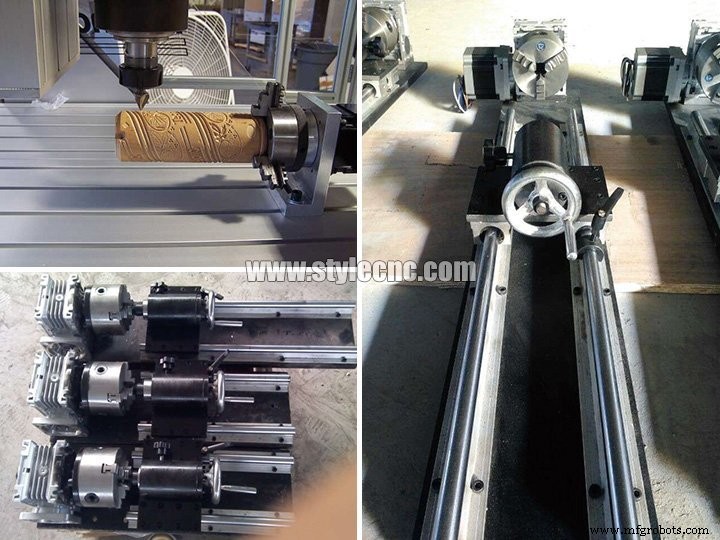
Обычно добавляют вращательную ось (A) к 3-осевой схеме. Как отличить настоящий 4-осевой? Пример: 3D-цилиндрическая резьба — круглый брусок режут в 3D-Будду. Используются 4 оси, но ЧПУ 3-осевое: ось X или Y приводят вращательную ось. Это 3-осевой станок с 4-й осью (rotary 4th axis).
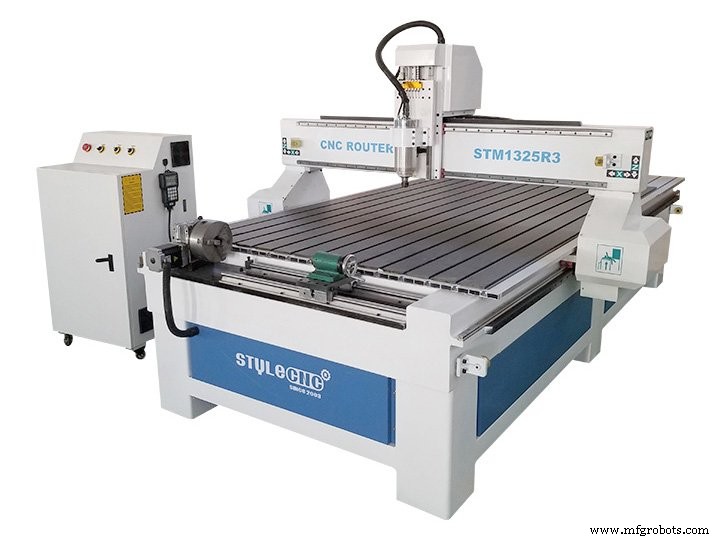
4-я ось (4th axis) CNC-маршрутизатор
4-осевой CNC-маршрутизатор (True 4-axis)
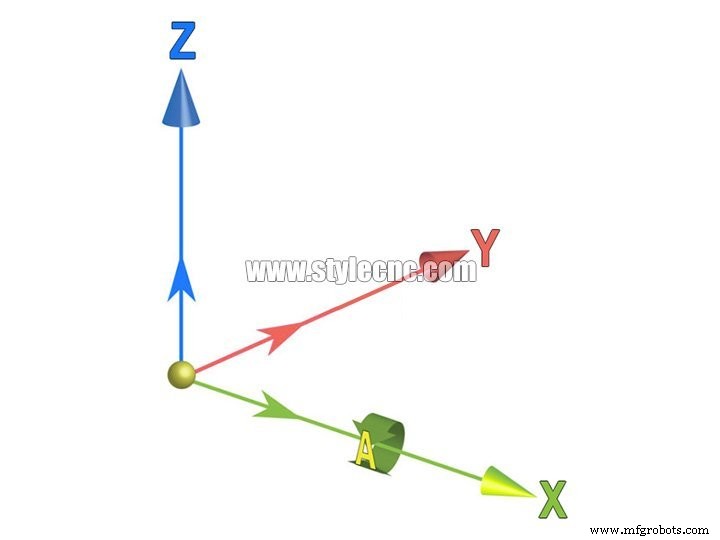
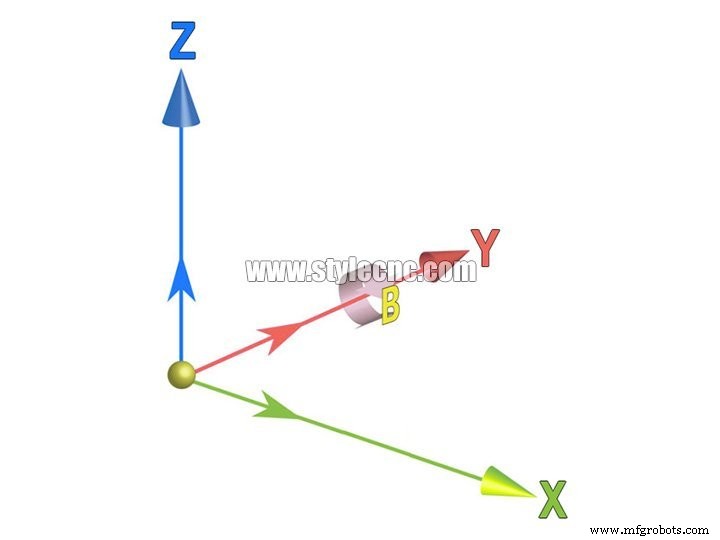
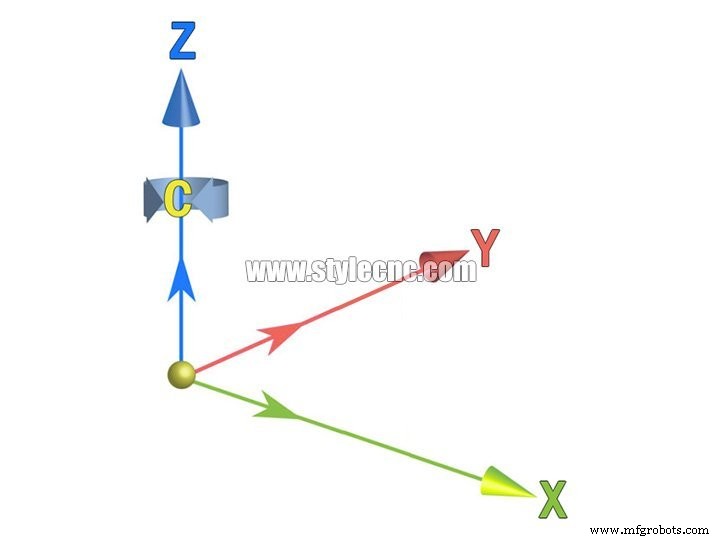
Настоящий 4-осевой станок имеет X, Y, Z и A (или B, C) — все 4 оси интерполируются одновременно. Обработка возможна с двух сторон заготовки, чего не может 3-осевой.
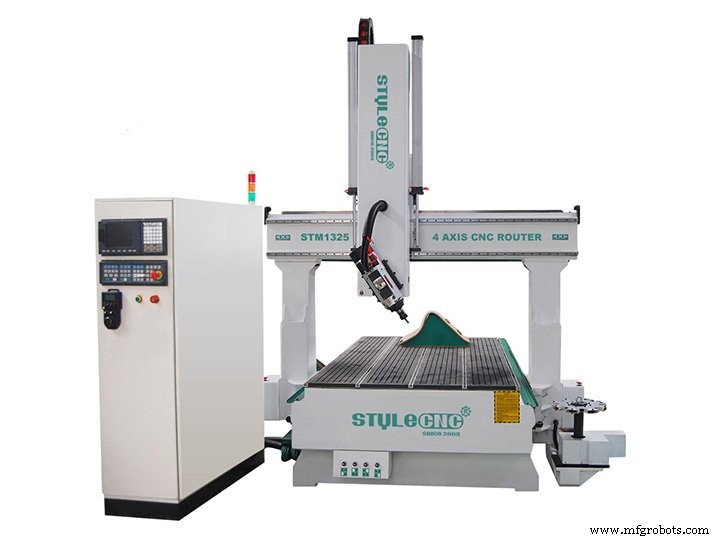
4-осевой CNC-маршрутизатор
4 Axis vs 4th Axis — ключевые отличия
- Концептуально: 4-axis — одновременная 4-х осевая интерполяция X,Y,Z,A. 4th axis — только 3-х осевая, одна ось заменяется вращательной.
- Система управления: 4-axis — 4-х осевая система, 4th axis — 3-х осевая.
- Передача сигналов: 4-axis — 4 канала, 4th axis — 3 канала.
- Качество обработки: 4-axis дает более равномерную обработку, меньше мертвых зон, лучший внешний вид.
- Направление инструмента: 4-axis — кончик может смотреть в любую сторону в любой момент. 4th axis — кончик всегда направлен в центр заготовки. 4-axis технологичнее и надежнее, это тренд 3D-маршрутизации. >60% рынка — 4th axis. При выборе анализируйте размер, вес, твердость заготовки и технологию.
5-осевой CNC-маршрутизатор
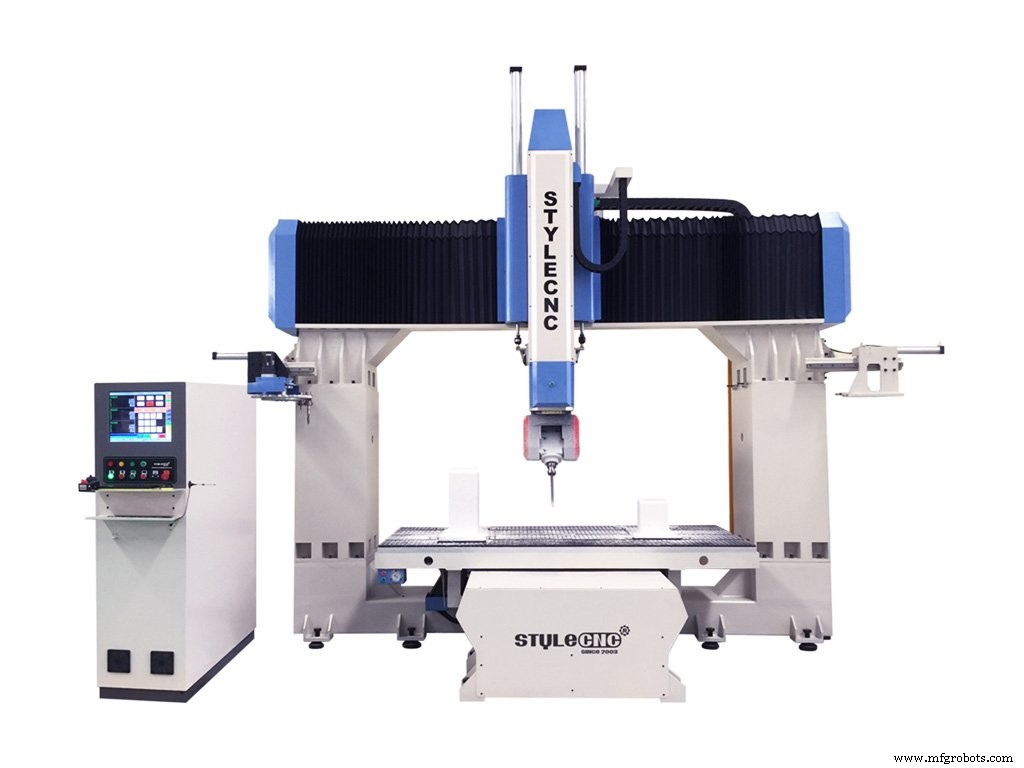
Две дополнительные оси позволяют резать 5 граней заготовки одновременно, сокращая время. Но более длинная ось X и выше портал снижают жесткость и точность — требуют большего внимания к качеству.
5-осевой machining-центр: высокая эффективность и точность, пятигранник в одной установке. С топовой 5-осевой ЧПУ-системой — высокоточная обработка сложных пространственных поверхностей: автодетали, авиационные конструкции.
Два типа вращательных осей вертикального 5-осевого центра:
- Вращающийся стол: стол на станине вращается вокруг X (ось A, диапазон +30°…-120°). Центральный вращающийся стол вокруг Z (ось C, 360°). Комбинация A+C позволяет обработать 5 граней за одну установку (кроме дна). Минимальный шаг 0.001° — любые углы, наклонные поверхности/отверстия. При интерполяции A,C с X,Y,Z — сложные пространственные поверхности. Нужен высокий ЧПУ, сервы, ПО. Преимущества: простая структура шпинделя, высокая жесткость, ниже стоимость. Недостатки: стол не может быть большим, малая грузоподъемность, при A≥90° большой перевернутый момент при резке.
- Вращающаяся головка шпинделя: перед шпинделем поворотная головка: C (360° вокруг Z) и A (±90° вокруг X). Та же функциональность. Преимущества: гибкая обработка, большой стол, можно обрабатывать огромные детали (фюзеляж, двигатель). Сферические фрезы: при перпендикулярности осевой линии к поверхности скорость вершины нулевая — плохое качество. Поворот шпинделя дает линейную скорость, улучшает качество. Популярно для высокоточной формообработки. Недостаток: сложная структура, высокая цена. Для высокой точности вращения ставят круговые гратирующие датчики (точность в секунды).
Настоящий 5-осевой (True 5-axis) vs Ложный (Fake 5-axis)
Настоящий имеет функцию RTCP (Rotation Tool Center Point). Автоматически пересчитывает координаты с учетом длины шпинделя и механики вращательного стола. При программировании учитываются только координаты заготовки, не геометрия головы. Ложный 5-осевой может иметь 5-осевую интерполяцию, но без RTCP.
- Настоящий с RTCP: одна система координат, одна установка инструмента.
- Ложный: множество систем координат, сложная настройка.
ЧПУ с RTCP позволяет программировать по кончику фрезы, а не по центру шпинделя — проще и эффективнее.
Для псевдо-5-осевого с двумя столами нужны множественные координаты для индексной обработки. Для 5-осевой головки (swivel head) индексная обработка невозможна: при опускании Z движется вместе с X или Y — программирование крайне сложно, отладка труднее, 3-осевая коррекция не работает.
5-осевой CNC-маршрутизатор
Какой станок идеален для вас?
Для креативных дизайнов лучше 4- или 5-осевой, но 3-осевой и 4th axis дешевле.
5-осевые режут по двум осям больше, чем 3-осевые. Способны обрабатывать 5 граней одновременно — шире возможности и гибкость. Обычно для крупных 3D-деталей. Высокий портал и длинная ось X позволяют крупные детали, но снижают точность и стабильность. Для качества портал и ось X должны быть минимально необходимыми.
Хотя маршрутизаторы кажутся простыми, это высокотехнологичное оборудование, требующее квалификации. 5-осевые дороже, но дают большую гибкость и творческую свободу.
Сколько осей вам нужно?
Существуют станки с 7, 9, 11 осями. Объяснение просто: если несколько шпинделей/революверов, оси суммируются.
Пример: станок с верхним револьвером (4 оси), нижним (2 оси), противостоящими шпинделями (2 оси) — всего до 9.
Аэрокосмический клапан можно сделать на 5-осевом, или на мультифункциональном с вращательной осью B, двумя шпинделями (2×C), X,Y,Z и нижним револьвером (2-е X,Z). Осей больше, но геометрия детали та же.
Ответ зависит от вашего приложения. Примеры:
- Лопатка турбины — свободная поверхность. Эффективнее 5-осевая спиральная обработка. На 3-осевом можно индексировать и фрезовать линейно — менее эффективно.
- Геометрия детали диктует 3/4/5 оси.
Но число осей зависит не только от одной детали. Учитывайте стратегию цеха.
Клиент приносит титановый кронштейн — идеален для 5-осевого, но он планирует детали, лучше подходящие для мультифункционального станка (токарное, валовое, зажимное) — долгосрочный план.
Важно: рабочая зона — макс. размер детали с возможностью смены инструмента и перегрузки. Понимание возможностей и ограничений станка.
Сравнение 3-axis vs 4-axis vs 5-axis CNC Router (PDF)
Станок с ЧПУ
- OMNI CNC: ведущие 5-осевые CNC-фрезеры для точности и надежности
- 3-осевые vs 4-осевые CNC-фрезеры: что подходит для ваших производственных потребностей?
- Лучший CNC-фрезер для столярки: экспертное руководство по выбору правильного станка
- Комплексный глоссарий фрез для CNC-фрезера — Часть 1
- Превратите свой ЧПУ-фрезер в прибыльный бизнес
- Бизнес-идеи на ЧПУ-фрезеровке: от индивидуальной мебели до интерьеров кемперов
- Топ-5 высокоприбыльных CNC-проектов на 2022: дерево, металл, акрил, камень
- 1530 ATC 4-осевой ЧПУ-фрезер: передовая сборка с автозаменой инструмента и ротатором
- Надежный производитель ЧПУ-фрезеров — точность и надежность
- Доверенные отзывы клиентов о нашем ЧПУ-фрезере