



Коды ошибок Milltronics Centurion 7: полный справочник для операторов ЧПУ
Полный список сообщений об ошибках Milltronics Centurion 7 для наладчиков и программистов ЧПУ, работающих на станках Milltronics.
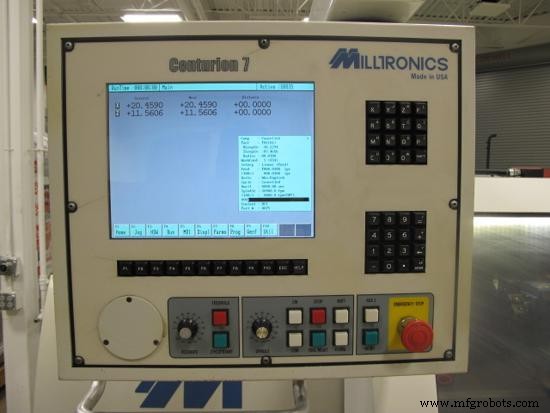
Сообщения об ошибках Milltronics
001 Неверный номер функции
Зафиксируйте произошедшее и обратитесь в техподдержку. Вызов несуществующей функции DOS.
002 Файл не найден
Файл, указанный как OLD, не существует. Попробуйте MENU.
003 Путь не найден
Указанный диск или подкаталог не существует.
004 Слишком много открытых файлов
Проверьте Config.sys на FILES=20.
005 Доступ к файлу запрещен
Файл может быть только для чтения или находится на диске с защитой от записи.
006 Неверный дескриптор файла
007 Блоки управления памятью уничтожены
008 Недостаточно памяти
Загружаемая программа слишком велика для размещения в памяти. Программа, запускаемая или проверяемая, слишком велика для запуска в памяти управления. Попробуйте режим DNC.
009 Неверный адрес блока памяти
010 Неверное окружение
011 Неверный формат
012 Неверный код доступа к файлу
013 Неверные данные
015 Неверный указанный диск
Указанный диск не существует.
016 Невозможно удалить текущий каталог
Зафиксируйте произошедшее и обратитесь в техподдержку.
017 Невозможно переименовать между дисками
018 Больше нет файлов
100 Ошибка чтения диска
Попытка редактировать файл, поврежденный каким-то образом, возможно, из-за потери питания при редактировании или ошибки 101 при редактировании. Попробуйте другой файл, чтобы увидеть, специфична ли проблема для одного конкретного файла. Если так, программа должна быть воссоздана.
Примечание: Эта ошибка возникает при попытке редактировать конверсационные файлы, созданные с ПО SLS.
101 Ошибка записи на диск — Память деталей заполнена
Чтобы избежать этой ошибки, удаляйте программы из памяти, когда они больше не нужны (сохраняйте на дискету). Также следите за объемом доступной памяти при программировании. Удаление некоторых программ из памяти деталей освободит место для дополнительных программ.
Процедура восстановления после ОШИБКИ 101
(Ошибка записи на диск: Память деталей полна)
Вводите команды, показанные ЗАГЛАВНЫМИ БУКВАМИ, за которыми следует клавиша ENT.
1) ENTER (должен отображаться C:/RAM)
2) CD.. (смена каталога)
3) CD PARTS (переход в каталог деталей)
4) DIR (список файлов деталей)
5) DEL O####(#### — номер вашей детали)
ПРИМЕЧАНИЕ: Вы можете воссоздать ваш файл O#### из конверсационного (P####) файла путем повторного постинга.
6) Выключите станок, затем включите снова, чтобы СБРОСИТЬ управление. Используйте UTIL-FILES-ERASE для удаления программ, которые больше не нужны.
ПРИМЕЧАНИЕ: Вы можете проверить, сколько памяти деталей доступно, используя UTIL-INFO для просмотра информационной страницы.
102 Файл не назначен
103 Файл не открыт
104 Файл не открыт для ввода
105 Файл не открыт для вывода
106 Неверный числовой формат
150 Диск защищен от записи
Проверьте язычок защиты от записи на используемой дискетте.
151 Неизвестное устройство
152 Устройство не готово
Проверьте, есть ли дискетта в дисководе.
153 Неизвестная команда
154 Ошибка CRC в данных. Диск, считываемый, поврежден.
155 Неверная структура запроса диска
156 Ошибка поиска диска
Проверьте кабели от управления к дисководу.
157 Неизвестный тип носителя
158 Сектор не найден
159 Принтер без бумаги
160 Ошибка записи устройства
161 Ошибка чтения устройства
162 Аппаратный сбой
Неверный формат на дискетте. Попробуйте другую дискетту или переформатируйте ту же. Проверьте, правильно ли подключены кабели дискеты.
163 Нарушение совместного доступа
200 Деление на ноль
201 Ошибка проверки диапазона
202 Переполнение стека
203 Переполнение кучи — Недостаточно оперативной памяти
Выполните команду DOS CHKDSK для определения объема доступной оперативной памяти в системе. Если возможно, выгрузите ненужные драйверы устройств, загруженные на ПК перед запуском ЧПУ.
Шаги для предотвращения ОШИБКИ 203
(Переполнение кучи: Недостаточно оперативной памяти)
Если текстовые циклы или консервированные циклы загружаются, но не используются, отключите их. См. PARMS-SETUP-MISC.
1) (F7) PARMS
2) (F9) CTRL
3) Переместите курсор на Load Text Cycles
4) Переключите на «No»
5) (ESC)
6) (ESC) в главное меню.
7) Выключите станок, затем включите снова.
Если вы запускаете большую программу, попробуйте запустить её через режим RS-232 RUN.
204 Неверная операция с указателем
205 Переполнение с плавающей точкой
206 Недополнение с плавающей точкой
207 Неверная операция с плавающей точкой
208 TP Overlay Error
209 TP Overlay Error
210 TP Object Error
211 TP Object Error
212 TP Object Error
213 TP Object Error
214 TP Object Error
300 Программа уже существует
Попытка использовать номер программы, уже используемый. Используйте другой номер.
301 Неверный номер программы
Допустимые номера программ: 1–9999.
* Для симулятора: 1–15.
302 Нет программ для выбора
Эта ошибка может возникнуть при создании меню для выбора файлов, когда файлов нет. В дисководе может быть неотформатированная дискетта. Память деталей может быть пустой.
303 Проблема сохранения программ на диск
В дисководе нет дискеты. На дискетте может не быть места для дополнительных файлов. В дисководе может быть неотформатированная дискетта.
304 Проблема загрузки программ с диска
Дискетта была извлечена из дисковода после установки файлов.
305 Не отформатировано для конверсационного. Попробуйте текстовый редактор.
306 Конверсационная система повреждена
307 Недопустимый номер события
Номер события в конверсационной программе отрицательный.
308 Неверный номер инструмента
Номер инструмента меньше нуля или больше 99.
309 Нельзя скопировать или переименовать файл в самого себя
Попробуйте использовать другое имя файла.
310 Файл не отформатирован для конверсационного или параметров
Проблема приема файла через RS-232. Проверьте, был ли послан правильный файл.
311 Файл параметров недействителен
Проблема приема файла параметров через RS-232. Проверьте, были ли посланы параметры.
312 Недостаточно памяти деталей
Память деталей полна. Попробуйте стереть некоторые программы из каталога деталей (UTILS-FILES-ERASE).
Программа на дискетте может быть слишком большой для памяти управления.
313 Недостаточно памяти для сжатия, постинг прерван
Стрите некоторые программы из памяти деталей.
314 Недостаточно памяти, постинг прерван
Стрите некоторые программы из памяти деталей.
315 Нет места на дискетте
Дискета полна или имеет слишком много программ. Лимит 224 файла в корневом каталоге дискеты. Можно создать подкаталог на дискете и изменить путь дискеты для сохранения файлов в подкаталог. Это позволяет полностью использовать пространство диска.
316 Недостаточно памяти для создания нового файла
Недостаточно памяти деталей для создания новой конверсационной программы. Стрите ненужные программы для освобождения места.
317 Симулятор позволяет только 15 событий
319 Отправка файла прервана
320 Неверная PLC программа.
Один из файлов ACRO.HEX (или NCB.HEX) в каталоге RAM поврежден.
321 Ошибка в программе O.
Пользовательский M-код или G-код имеет ошибку.
322 или пользовательская G-код программа не найдена.
323 или пользовательская M-код программа не найдена.
324 Неверный путь или программа не найдена для макроса M6 смены инструмента.
Макрос смены инструмента может иметь ошибку.
400 Требуется референс
Станок должен быть зареференсован перед любым движением осей на станке, т.е. MDI, JOG, HDW и т.д.
401 Переход за программный предел оси X
403 Переход за программный предел оси Z
404 Переход за программный предел оси A
405 Переход за программный предел оси B
406 Переход за программный предел оси C
Эти ошибки результатом достижения осью запрограммированных пределов хода.
При жоггинге или ручном управлении и достижении предела оси управление разрешит движение только в одном направлении.
В программе ошибка может возникнуть. Параметры G92 и/или G54 могут потребовать модификации.
Компенсация длины инструмента также потенциальная причина перехода по оси Z.
407 Ось X: избыточное условие ошибки
408 Ось Y: избыточное условие ошибки
409 Ось Z: избыточное условие ошибки
410 Ось A: избыточное условие ошибки
411 Ось B: избыточное условие ошибки
412 Ось C: избыточное условие ошибки
Эти ошибки вызваны тем, что ось не может 따라 за запрограммированным движением с запрограммированной скоростью.
Ошибка возникает только при быстрых перемещениях? Y__ N__
Если да, проверьте напряжение шины и параметры быстрой подачи.
Есть ли на драйверах красные светодиоды? Y__ N__
Если да, какой свет на какой карте? VOL, GF, RMS, или SG
Другие причины: слишком тяжелый рез, изношенный инструмент, низкое напряжение 15В, параметры разгона/торможения, или отказ драйвера.
413 Попытка движения в безопасную зону
415 Нельзя установить DNC связь пока программа выполняется
Выполняемая программа должна быть остановлена перед установкой DNC связи.
416 Выход за позицию, конечная точка дуги не на дуге
417 Нельзя редактировать параметры пока программа выполняется
Программа должна быть остановлена перед редактированием параметров.
Программа в блочном режиме или feedhold?
418 Ошибка карты управления
448 Ошибка давления воздуха. Проверьте соединение пневмошланга
449 ОШИБКА 449: Аварийный останов: ошибка привода осей. Сброс сервоприводов или выключение питания.
450 ОШИБКА 450: Условие аварийного остановки. Сброс приводов или нажатие для очистки сообщения.
451 Ошибка смазки, проверьте уровень масла направляющих
Плавник на автосмазочном насосе указывает, что нужно добавить масло в бак автосмазки.
452 Инструмент не найден в авто-последовательности инструментов
Проверьте UTIL-TLCHG-SLOTS для этого номера инструмента.
453 Карман инструмента не поднят при движении револьвера
Проверьте, работает ли датчик POT UP как надо.
454 Не в позиции смены инструмента
Попробуйте команду G32 перед командой M6.
455 Ручка АТС не выдвинута, движение осей не разрешено
456 Нельзя обработать автосмену инструмента после переключения в ручной режим
457 Длина движения слишком велика для управления (разделите на меньшие движения)
458 Ось X в ручном режиме. Нажмите сброс для включения
459 Ось Y в ручном режиме. Нажмите сброс для включения
460 Подача слишком велика для управления.
500 Последняя нажатая софт-клавиша не поддерживается в данный момент
501 Недопустимый адрес «#» обнаружен
Символ в кавычках « » не является допустимым адресом, таким как X, Y, Z, R, G и т.д. Блок, где произошла ошибка, показан в дисплее блоков. Проверьте этот блок на недопустимый адрес.
502 Неопределенный консервированный цикл
503 Возврат без gosub
См. страницу 328, раздел 5 о gosub и return.
504 Совпадающие точки, начальная и конечная точки совпадают на дуге без центра
Начальная и конечная точки совпадают на дуге без центра.
505 Радиус слишком мал для заданных точек
Начальная и конечная точки дальше друг от друга, чем расстояние «R».
507 После компенсации, линия к дуге не имеет пересечения
509 После компенсации, дуги не имеют пересечения
515 Неожиданный размер файла. Управление прочитало файл неверного размера.
517 Параметр вне диапазона
Номер параметра меньше нуля. Для номеров параметров больше 699 необходимо использовать режим данных (G10, G11).
518 Недопустимый оператор программы
Команда в операторе программы не считается действительной.
519 Подача вне диапазона
Запрограммированная подача превышает значение параметра «максимальная подача» в параметрах настройки станка. Подача программы может быть отрицательной.
520 Скорость шпинделя вне диапазона
Запрограммированная скорость шпинделя превышает параметр «диапазон шпинделя» в параметрах настройки станка. Скорость шпинделя может быть отрицательной.
521 Отрицательный радиус дуги
Попытка сгенерировать отрицательный радиус дуги.
522 Отрицательный полярный радиус
Полярный радиус должен быть указан как положительное значение.
523 Недопустимый номер инструмента
Допустимые номера T: 0–99.
524 Недопустимый номер радиуса
Допустимые номера D: 0–99.
Ошибки оцифровки
800 Недопустимый блок зонда
Синтаксическая ошибка в файле руководства. Проверьте формат блока. Блоки должны начинаться с X, Y или Z, за которым следуют одна или две команды P.
801 Отсутствует конец захвата
Граница захвата не закрыта. Входной файл не заканчивается блоком определения границы захвата.
802 Инвертированный сегмент сканирования
Начался множественный сегмент сканирования, который заставит сменить направление сканирования в середине текущего сканирования.
803 Отсутствует конец сканирования
Сегмент захвата завершился до определения конца сканирования. Должно быть минимум два блока определения сканирования между каждой границей захвата.
804 Инвертированный сегмент захвата
Начался множественный сегмент захвата, который вызовет смену направления захвата. Используйте множественные зондовые сегменты, если это намеренно.
805 Неверная настройка зонда
Входной файл не начинается с комментария, содержащего три звездочки. Также следующие три блока должны быть X, Y, Z или Y, X, Z в зависимости от плоскости сканирования.
806 Ожидается начало сканирования
Множественный сегмент захвата начался без определения начала сканирований в этом сегменте.
807 Файл зонда не найден
Не удалось найти выбранный входной файл.
808 Настройка не выбрана
Попытка зондирования без выбора обоих: входного файла и режима вывода из экрана настройки зонда.
809 Неверные пределы Z
Максимальная высота Z меньше максимальной глубины Z.
810 Зонд заклинило
Оцифровка могла достичь максимальной высоты Z, но контакт с деталью все еще детектируется. Если зонд не касается детали, зонд может требовать обслуживания. Если касается детали, то деталь должна быть опущена или максимальная высота Z увеличена.
812 Вход вне диапазона
900 RS232 overrun error (Система, посылающая данные, может иметь другой бодрейт, чем ЧПУ.)
Проверьте параметр бодрейта RS-232 в PARMS-CTRL.
901 RS232 parity error (Система, посылающая данные, может иметь другую четность, чем ЧПУ.)
Проверьте параметр четности RS-232 в PARMS-CTRL.
902 RS232 framing error (Удаленная система и ЧПУ могут иметь разные настройки линии или ослабленный кабель.)
Проверьте настройки линии в PARMS-CTRL для бодрейта, четности, стоп-битов.
903 RS232 break detected (Кабель RS232 может быть ослаблен.)
Проверьте кабели и разъемы на хороший контакт.
950 Устаревшее ПО контроллера для этой системы
951 Устаревшее ПО acroloop для этой системы
952 Устаревшее ПО клавиатуры для этой системы
953 Устаревший бит доступа для ncb контроллера.
954 Контроллер не обнаружен.
955 Интерфейс не обнаружен.
Станок с ЧПУ
- Работа с файлами в C: мастерство ввода-вывода с fopen, fprintf, fread и fseek
- Мастерство файловых операций в Java с java.io: создание, чтение, запись и удаление
- Работа с файлами в Verilog: открытие, чтение, запись и закрытие
- Заголовочные файлы в C: типы, подключение и лучшие практики
- Обработка ошибок в C: лучшие практики и техники
- MATLAB M-файлы: Скрипты и функции для мощного программирования
- Треугольная наждачная напильник: конструкция, применение и уход
- Круговая напильник (round file): руководство по применению, видам зубьев и выбору
- Полный справочник M-кодов Centroid M-Series для фрезерных станков
- Справочник по PLC-авариям и сообщениям Fadal для управления FANUC 0i MC