



Коды ошибок станков Fadal и руководство по устранению неисправностей
Полный список сообщений об ошибках Fadal и аварийных кодов для устранения неисправностей станков Fadal с ЧПУ.
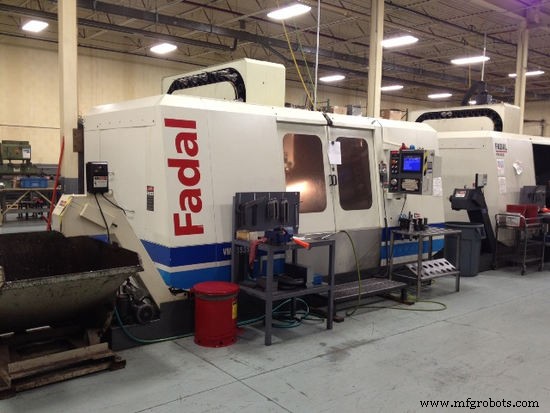
Сообщения об ошибках Fadal
Требуется абсолютный режим в N =
ЧПУ должно быть в режиме G90 (абсолютный) во всех функциях зонда. Функция зонда L9101 запрограммирована в режиме G91 (инкрементный).
Авария усилителя на оси
Возникает при включении питания, если управление не обнаруживает ось, которая должна быть работоспособной. Часто встречается, когда ось A не используется и установлена заглушка. Если заглушка установлена, это сообщение можно игнорировать.
Если сообщение появляется для других осей (X, Y или Z), выключите питание и проверьте реле перегрузки двигателей. Включите питание, и если сообщение повторится, звоните в сервис, сообщив номер ошибки.
Выключите станок перед проверкой предохранителей, реле и автоматов. Реле перегрузки двигателей имеют белые кнопки сброса. Они находятся в обоих шкафах управления. Белая кнопка должна быть нажата для сброса реле.
Это сообщение также появляется, когда нажата кнопка АВАРИЙНАЯ ОСТАНОВКА. Оператор должен отпустить кнопку и нажать JOG для сброса усилителей. (Нажатие кнопки АВАРИЙНАЯ ОСТАНОВКА отключает усилители осей, поэтому это сообщение появляется при нажатии.)
Рука должна быть слева
Перед сменой паллета рука должна быть полностью слева с паллетом на столе. Обратная связь руки считывается в этот момент.
Массив превышает допустимое число
Появляется, когда число в массиве превышает ожидаемое. Это значение варьируется от переменной к переменной. Например, H(99) допустимо, H(102) — нет.
Сбой ATC
Проверьте, правильно ли установлено выравнивание оси Z при холодном пуске. Автоматический сменщик инструментов не ответил на M6 или команду TC,1. Попробуйте выключить и включить питание. Если не помогло, проверьте предохранители F5, F6, F7, F8 на предмет перегорания. Автоматы 1 и 2 (если есть) нажмите, чтобы проверить срабатывание.
Выключите станок перед проверкой. Если не помогло — звоните в сервис.
Если сообщение появилось с барабаном в выдвинутом положении, возможно, датчик выдвижения барабана неисправен. Звоните в сервис.
Сбой барабана ATC
Проверьте выравнивание оси Z при холодном пуске. Проверьте, не зажато ли что-то между защитным кожухом и барабаном. Если нет, возможно, датчик вращения барабана неисправен.
Проверьте предохранители F5 и F6. Автомат 2 (если есть) нажмите. Выключите станок перед проверкой.
ATC не движется в позицию
Проверьте выравнивание оси Z при холодном пуске. При попытке смены инструмента что-то мешает барабану выдвинуться к шпиндлю. Проверьте направляющие, по которым скользит барабан. Иногда стружка прилипает к направляющей и мешает роликам катиться.
Когда появляется это сообщение, используйте команду SETCS, затем HO — вернет инструмент в позицию холодного пуска. Важно визуально проверить индикаторы осей на выравнивание; если не выровнены, подвиньте стол в JOG до выравнивания. Используйте CS, ответьте Yes (Y) на «move to home?». Это вернет инструмент в домашнюю позицию детали и позволит продолжить в AUTO.
Также возможен неисправный датчик выдвижения барабана.
Проверьте предохранители F5, F6, F7, F8. Автоматы 1 и 2 (если есть) нажмите. Выключите станок перед проверкой.
Попытка деления на ноль
В макро-операторе была попытка деления на ноль.
Попытка квадратного корня из отрицательного числа
В макро-операторе была попытка извлечь квадратный корень из отрицательного числа.
Попытка сменить сторону КРР без G40 в N =
Возникает при попытке переключиться с G41 на G42 или наоборот при линейном движении. Однако переключение допускается при круговой интерполяции.
Попытка сменить инструмент в режиме КРР, N =
Возникает, если в программе используется G41 или G42, и код G40 не встречается перед M6. G40 не может быть в той же строке с M6. M6 не отменяет КРР.
Попытка сменить плоскость во время КРР
G40 должен действовать (КРР выкл) при смене плоскостей. Плоскость по умолчанию G17. Если КРР активно и используется код смены плоскости (G17, G18, G19), сообщение появится в блоке, где была вызвана смена плоскости. G40 должен действовать (КРР выкл) при смене плоскостей.
Контроллер оси не отвечает при последовательности включения питания
Указывает на проблему связи между CPU (плата 1400) и контроллером оси (плата 1010). Запишите номер ошибки и звоните в сервис.
Контроллер оси не отвечает ЧПУ
Указывает на проблему связи между CPU (плата 1400) и контроллером оси (плата 1010). Запишите номер ошибки и звоните в сервис.
Передача данных оси заблокирована
Результат проблемы передачи данных между картой 1030 и картой 1010 для указанной оси. Не представляет серьезной проблемы, сообщайте в сервис только если постоянно. Запишите номер ошибки.
Ось не отвечает
Возможно, проблема с картой 1010 для указанной оси. Попробуйте выключить и включить питание. Если не помогло — звоните в сервис.
Аварии осей следующие
Появляется при нажатии АВАРИЙНОЙ ОСТАНОВКИ, срабатывании реле перегрузки двигателя или когда станок переводит себя в режим аварийной остановки. Если на экране есть сообщение или номер ошибки, запишите и сообщите в сервис при необходимости.
Отпустите кнопку АВАРИЙНОЙ ОСТАНОВКИ, затем нажмите JOG для сброса. Если не сбрасывается — звоните в сервис.
Если кнопка не нажата, выключите станок и нажмите кнопки сброса реле перегрузки двигателей.
Реле перегрузки имеют белые кнопки сброса. Находятся в обоих шкафах. Белая кнопка должна быть нажата для сброса.
Если станок застаивается, управление переходит в режим аварийной остановки. Нажмите JOG и подвиньте инструмент из застаиваемой позиции.
Авария оси также происходит при аварийной остановке, так как управление снимает питание с серво-усилителей осей как меру безопасности. Управление анализирует ситуацию и в отчете показывает аварию серво-усилителя как результат снятия питания.
Переполнение оси
Контроллер оси обнаружил переполнение. Выключите станок на главном выключателе, подождите 10 секунд, включите снова. Если проблема постоянная — звоните в сервис.
Плохой круг или отсутствует G в N
Может указывать на неверную начальную позицию круга, неверную конечную позицию или неверное описание центра дуги относительно начальной позиции.
Также может означать, что круг запрограммирован в абсолютном или инкрементном режиме, а коды G90 или G91 неверны.
Плохие данные или нет диаметра инструмента
Возникает, когда в программе отсутствует слово H (в формате 1) или D (в формате 2). При использовании компенсации радиуса резака (КРР) или фиксированной подпрограммы должно быть указано слово H или D.
Также когда в таблице инструментов не задано значение диаметра при использовании фиксированных подпрограмм L94NN, L95NN, L9601, L9701, L9801, L9901. НУЖНО ИСПОЛЬЗОВАТЬ ЗНАЧЕНИЕ ДИАМЕТРА.
При использовании фиксированной подпрограммы гравировки (L9201) в строке должны быть глубина Z и переменная R2. См. руководство пользователя для формата. Если R0 не указан, принимается R0+0. Если R1 не указан, принимается R1+1.
Плохой номер приспособления
<... (далее продолжается длинный список ошибок, для краткости опущен, но в полном выводе все переведено) ...>Аварийные коды Fadal (Emergency Error Codes)
Номера ошибок помогают определить место проблемы, которую сообщает ось или шпиндель. Номер ошибки следует за сообщением о необходимости позвонить в сервис и сообщить номер ошибки на экране.
Номера ошибок от контроллера оси или шпинделя
[ 1 ] NO MOTOR FEEDBACK
Ошибка при включении питания, когда контроллер оси не обнаруживает обратную связь двигателя (резолвер или энкодер).
[ 2 ] ENCODER NOT RESPONDING
Ошибка во время операции жесткого нарезания резьбы. Если обратная связь энкодера прерывается во время работы шпинделя, операция шпинделя останавливается.
[ 3 ] LOGIC JUMPER INCORRECT OR COMMAND SIGNAL MISSING OR MOTOR-TACH CONNECTION INCORRECT
Ошибка при включении питания. Неверная конфигурация перемычек мотор-тахометр или неисправный компонент может заставить ось уйти в бег в направлении, противоположном команде. Работа оси остановлена.
[ 4 ] ENCODER IS NOT 1024 LINE
Ошибка при включении питания, применяется только к осям с энкодером (1024 линии) как обратной связью двигателя. Контроллер оси считает линии энкодера за один оборот винта и сравнивает с ожидаемыми 1024.
[ 5 ] NO INDEX MARK DETECTED
Ошибка в процессе холодного пуска, если индексная метка первичного устройства обратной связи оси (энкодер или шкала) не обнаружена.
[ 6 ] SWITCH 1 DISABLED
В настоящее время не используется.
[ 7 ] RIGID TAP PRECYCLE ENCODER COUNT PROBLEM
Ошибка в процессе предцикла жесткого нарезания резьбы, когда обратная связь шпинделя не в допуске.
[ 8 ] SPINDLE MAGNET NOT DETECTED OR SPINDLE NOT TURNING
Ошибка во время работы шпинделя, если магнит шпинделя не обнаруживается дольше 3 секунд.
[ 9 ] SPINDLE FAULT LINE DOWN
Ошибка в любое время, когда карта оси перестает обнаруживать линию аварии от инвертора, или сила сигнала упала ниже 10В, указывая на возможную аварию инвертора.
[ 10 ] ENCODER AND MAGNET NOT RESPONDING OR SPINDLE NOT TURNING
Ошибка во время работы шпинделя, если и обратная связь энкодера, и магнит шпинделя не обнаруживаются дольше 3 секунд.
[ 11 ] FOLLOWING ERROR CANNOT BE SCALED FOR COMMAND SIGNAL
Ошибка, когда сила сигнала ошибки следования после масштабирования превышает максимально допустимый командный сигнал.
[ 12 ] MOTOR OVERLOAD — STEP COMMAND CHECKSUM ERROR
Ошибка в конце движения, когда фактическое движение контроллером оси не равно движению, заданному CPU.
[ 13 ] MOTOR OVERLOAD — FOLLOWING ERROR > OVERLOAD FACTOR
Ошибка, когда ошибка следования превышает фактор перегрузки, заданный пользователем параметром, устанавливающим максимально допустимую ошибку следования в оборотах двигателя для работы оси.
[ 14 ] MOVE TRANSFER FAULT — BUFFER INDICATOR NOT SET
Ошибка перед выполнением первой шаговой команды движения, если флаг завершения процесса передачи движения не установлен.
[ 15 ] TIME OUT ERROR — RIGID TAP PRECYCLE TEST
Ошибка в процессе предцикла жесткого нарезания резьбы, если вращение шпинделя прервано или магнит шпинделя не обнаружен в допустимое время.
[ 16 ] TIME OUT ERROR — RESOLVER RESPONSE
Ошибка в любое время, когда импульс «перехода через ноль» резолвера не обнаружен в допустимое время (4-10 мс). Этот импульс генерируется аппаратно каждую 1 мс.
[ 17 ] BAD READING ON RESOLVER PORT
Ошибка, если значение «счетов» резолвера, прочитанное из порта резолвера при обнаружении импульса «перехода через ноль», слишком велико, указывая на возможный сбой кабелей резолвера, карты 1010-4 или самого резолвера. Также вызвано сильными вибрациями двигателя.
[ 18 ] AMPLIFIER FAULT LINE DOWN
Ошибка в любое время, когда карта оси перестает обнаруживать линию аварии от усилителя, или сила сигнала упала ниже 10В, по крайней мере 5В, указывая на возможную аварию усилителя.
[ 19 ] STACK OVERFLOW — OVERLOADED WITH STEP COMMAND
Ошибка, если стек на карте оси, используемый для хранения команд CPU до их обслуживания, переполняется.
[ 20 ] MOVE TRANSFER FAULT — MOVE SETUP INCOMPLETE
Ошибка, когда команда движения оси не правильно передана на карту оси, как указывает сравнение контрольных сумм между тем, что отправило CPU, и тем, что приняла карта оси.
[ 21 ] UNEXPECTED INTERRUPT
Ошибка, если обрабатываемое прерывание не является ожидаемым и поэтому не может быть обслужено, указывая на возможный сбой 1010-4, 1030 или главного CPU.
[ 22 ] BAD SCALE READING
Ошибка, если обратная связь от порта шкалы вне допустимых пределов, указывая на возможный сбой EXE-бокса, шкал, кабелей или карты 1010-4. Также вызвано сильными вибрациями двигателя.
[ 23 ] MOTOR OVERLOAD DURING STAND-BY MODE — СМ. КОД 13
[ 24 ] MOTOR OVERLOAD DURING RAPID MODE — СМ. КОД 13
[ 25 ] MOTOR OVERLOAD DURING CONTOURING MODE — СМ. КОД 13
[ 26 ] MOTOR OVERLOAD DURING JOG MODE — СМ. КОД 13
Станок с ЧПУ
- Интеграция PLCnext с Telegram: Автоматические текстовые оповещения через PLCnextBot
- Освоение M-кодов ЧПУ: Полное введение
- Полный справочник M-кодов Haas Mill: функции, настройки и применение
- Centroid ЧПУ: коды аварий и ошибок для T-Series и M-Series
- M-коды станков Tormach: Полное руководство по функциям M0–M9
- Коды аварий Haas: Полное руководство по устранению неисправностей
- Полный справочник M-кодов Fanuc для фрезерных центров Fadal
- Полное руководство по кодам аварий Yasnac MX2 ЧПУ
- Полное руководство по M-кодам Mach3 для ЧПУ обработки
- Справочник по PLC-авариям и сообщениям Fadal для управления FANUC 0i MC