


Промышленное производство
Станок с ЧПУ
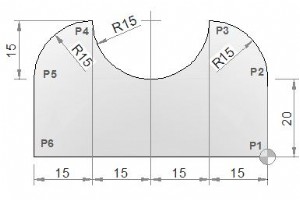
Программа ЧПУ фрезерного станка для соединения нескольких дуг. Программа множественных дуг ЧПУ G2 G3 I J Программа детали N10 M6 T1 G43 H1 M3 N15 S500 F120 N20 G0 X0 Y0 (P1) N25 G1 Y20 (P2) N30 G3 X-15 Y35 I-15 J0 (P3) N35 G2 X-45 Y35 I-15 J0 (P4) N40 G3 X-60 Y20 I0 J-15 (P5) N45 G1 Y0 (P6) N50 G1
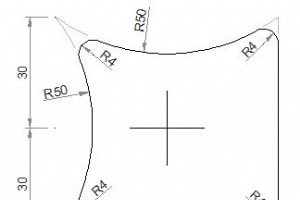
Пример программы ЧПУ фрезеровки с круговой интерполяцией G02 G03. G02 G03 Пример ЧПУ фрезеровки Программа детали G0 X30 Y-30 (P1) G1 Y22.67 (P2) G3 X24.07 Y26.18 R4 (P3) G2 X-18.27 Y23.46 R50 (P4) G3 X-23.46 Y18.27 R4 (P5) G2 X-23.46 Y-18.27 R50 (P6) G3 X-18.27 Y-23.46 R4 (P7) G2 X24.07 Y-26.18 R5
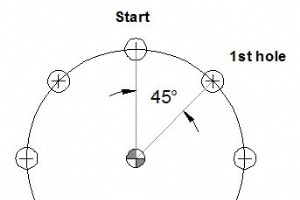
Fadal L93NN Bolt Hole Circle (BHC)Подпрограмма Fadal L93NN используется для узорового сверления по окружности, обычно называемой Bolt Hole Circle. Программирование N5 L93NN R0... R1... R2... Параметры ПараметрОписание R0Направление и расстояние по оси X от стартовой позиции до центра окружности.
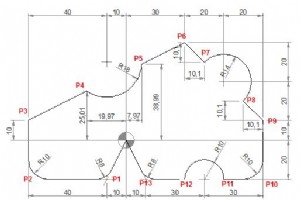
Программа ЧПУ фрезеровки для начинающих программистов, изучающих базовые техники ЧПУ программирования. Пример программы ЧПУ фрезеровки Программа ЧПУ N40 G90 G00 X0 Y0 N50 G01 X-10 Y-20 R8 (P1) N60 G01 X-50 R10 (P2) N70 Y10 (P3) N80 X-19.97 Y25.01 (P4) N90 G03 X7.97 Y38.99 R18 (P5) N100 G01 X30 Y50
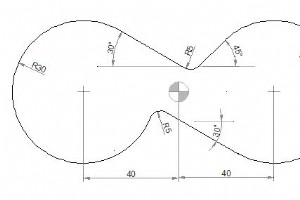
Пример программы ЧПУ фрезеровки для наладчиков. Пример программирования ЧПУ фрезеровки Программа ЧПУ G0 X-60 Y0 G1 X-70 (P1) G2 X-25.02 Y25.97 R30 (P2) G1 X2.46 Y10.13 (P3) G3 X8.5 Y10.92 R5 (P4) G1 X18.79 Y21.21 (P5) G2 X25.13 Y-26.05 I21.21 J-21.21 (P6) G1 X-5 Y-8.66 (P7) G3 X-12.14 Y-11.13 R5 (
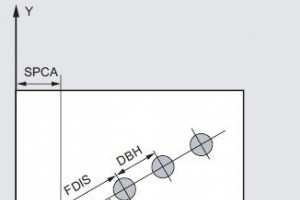
Sinumerik HOLES1 — ряд отверстий Цикл Sinumerik HOLES1 используется для создания ряда отверстий на прямой линии. Программирование Активная плоскость G17 HOLES1 (SPCA, SPCO, STA1, FDIS, DBH, NUM) Параметры ПараметрОписание SPCAОпорная точка по оси X (абсолютная) SPCOОпорная точка по оси Y (абсол
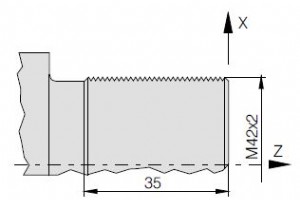
Автор: Программист Sinumerik Чертеж/Изображение Программа ЧПУ G54 G53 G0 X610 Z350 T5 D1 G95 S1000 M4 G0 X44 Z12 CYCLE97(,42,0,-35,42,42,10,3,2.76, ,30, ,5,2,3,1,1) G0 X200 Z100 M30
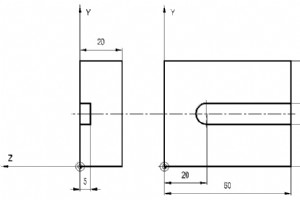
Автор: Brian Чертеж/Изображение Программа ЧПУ 0 BEGIN PGM 1 MM 1 BLK FORM 0.1 Z X+0 Y+0 Z-20 2 BLK FORM 0.2 X+50 Y+56 Z+0 3 TOOL DEF 1 L+0 R+5 4 TOOL CALL 1 Z S 2200 5 L X+57 Y+25 Z+2 R0 FMAX M03 6 L Z-5 R F80 M 7 L X+20 R F M 8 L Z+20 R F M 9 L X-40 Y+60 R F M02 10 END PGM 1
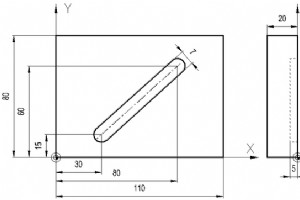
Автор: Brian Чертеж/Изображение Программа ЧПУ 0 BEGIN PGM 1 MM 1 BLK FORM 0.1 Z X+0 Y+0 Z-20 2 BLK FORM 0.2 X+110 Y+80 Z+0 3 TOOL DEF 1 L+0 R+3.5 4 TOOL CALL 1 Z S 2200 5 L X+30 Y+15 Z+2 R0 FMAX M03 6 L Z-5 R F40 M 7 L X+80 Y+60 R F M 8 L Z+20 R F M 9 L X-40 Y+60 R F M02 10 END PGM 1
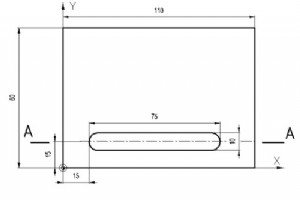
Автор: Brian Чертеж/Изображение Программа ЧПУ 0 BEGIN PGM 1 MM 1 BLK FORM 0.1 Z X+0 Y+0 Z-20 2 BLK FORM 0.2 X+110 Y+80 Z+0 3 TOOL DEF 1 L+0 R+5 4 TOOL CALL 1 Z S 2200 5 L X+20 Y+15 Z+2 R0 FMAX M03 6 L Z-5 R F40 M 7 L X+85 Z-7 R F M 8 L Z+20 R F M 9 L X-40 Y+60 R F M02 10 END PGM 1
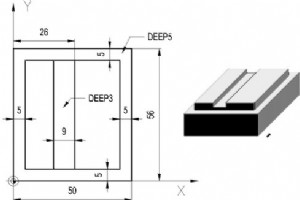
Автор: Brian Чертеж/Изображение Программа ЧПУ 0 BEGIN PGM 1 MM 1 BLK FORM 0.1 Z X+0 Y+0 Z-20 2 BLK FORM 0.2 X+50 Y+56 Z+0 3 TOOL DEF 1 L+0 R+4,5 4 TOOL CALL 1 Z S 2200 5 L X+5 Y-7 Z+2 R0 FMAX M03 6 L Z-5 RL F40 M 7 L Y+51 R F80 M 8 L X+45 R F M 9 L Y+5 R F M 10 L X-10 R F M 11 L Z+2 R0 FMAX M 12 L
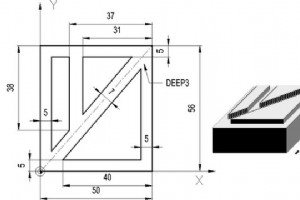
Автор: Brian Чертеж/Изображение Программа ЧПУ 0 BEGIN PGM 1 MM 1 BLK FORM 0.1 Z X+0 Y+0 Z-20 2 BLK FORM 0.2 X+50 Y+56 Z+0 3 TOOL DEF 1 L+0 R+3,5 4 TOOL DEF 2 L+0 R+3 5 TOOL CALL 1 Z S 2400 6 L X+5 Y-7 Z+2 R0 FMAX M03 7 L Z-3 RL F40 M 8 L Y+51 R F80 M 9 L X+45 R F M 10 L Y+5 R F M 11 L X-10 R F M 12
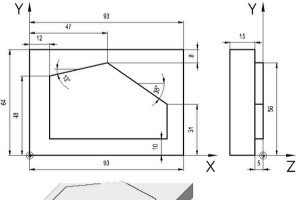
Автор: Brian Чертеж/Изображение Программа ЧПУ 0 BEGIN PGM 1 MM 1 BLK FORM 0.1 Z X+0 Y+0 Z-15 2 BLK FORM 0.2 X+93 Y+64 Z+0 3 TOOL DEF 1 L+0 R+17 4 TOOL CALL 1 Z S 2400 5 L X-20 Y+10 Z+2 R0 FMAX M03 6 L Z-5 RR F40 M 7 L X+83 R F80 M 8 L Y+31 R F M 9 L X+47 Y+56 R F M 10 L X+12 Y+48 R F M 11 L Y-20 R
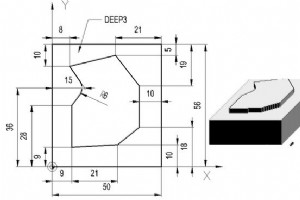
Автор: Brian Чертеж/Изображение Программа ЧПУ 0 BEGIN PGM 1 MM 1 BLK FORM 0.1 Z X+0 Y+0 Z-20 2 BLK FORM 0.2 X+50 Y+56 Z+0 3 TOOL DEF 1 L+0 R+6 4 TOOL DEF 2 L+0 R+15 5 TOOL CALL 1 Z S 2400 6 L X-20 Y+9 Z+2 R0 FMAX M03 7 L Z-3 RR F40 M 8 L X+30 Y+10 R F80 M 9 L X+40 IY+8 R F M 10 L Y+37 R F M 11 L X+
Автор: Tanveer Чертеж/Изображение Программа ЧПУ O1234 (Номер программы) N5 G90 G20 (АБСОЛЮТНЫЕ КООРДИНАТЫ. В ДЮЙМАХ) N10 M06 T3 (СМЕНА ИНСТРУМЕНТА НА #3) N15 M03 S1250 (ШПИНДЕЛЬ ВКЛ ПО ЧАСОВОЙ СТРЕЛКЕ 1250 ОБ/МИН) N20 G00 X1 Y1 (БЫСТРЫЙ ПЕРЕХОД К X1 Y1) N25 Z0.1 (БЫСТРЫЙ СПУСК К Z0.1) N30 G01 Z-0.1

Автор: Machinist Программа ЧПУ T? M6 (РЕЗЕЦ ПОД РЕЗЬБУ) G0 G90 G40 G21 G17 G94 G80 G54 X? Y? S? M3 (Переход к центру отверстия) G43 Z? H? ; G65 P1002 A? B? D? (A = ДИАМЕТР РЕЗЬБЫ) (B = ШАГ) (D = НОМЕР КОМПЕНСАЦИИ РАДИУСА) M30 O1002 #11=[[#1*0.8]/2] #12=[[#1/2]-#11] ; G91 Y#12 G41 X#11 D#7 G3 X-#11 Y
Автор: Machinist Программа ЧПУ T? M6 (ФРЕЗА) G0 G90 G40 G21 G17 G94 G80 G54 X? Y? S? M3 (Переход к центру зенкера) G43 Z? H? ; G65 P1001 A? D? (A = ДИАМЕТР ЗЕНКЕРА) (D = НОМЕР КОМПЕНСАЦИИ РАДИУСА) M30 O1001 #11=[[#1*0.8]/2] #12=[[#1/2]-#11] G91 Y#12 G41 X#11 D#7 G3 X-#11 Y#11 R#11 J-[#1/2] X-#11 Y-#
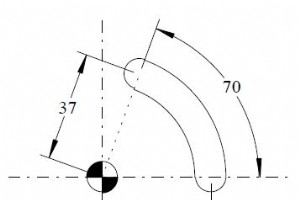
Автор: Machinist Чертеж/Изображение Программа ЧПУ ;A = #1 (Начальный угол 0 градусов) ;B = #2 (Начальный радиус) ;C = #3 (Приращение угла для точности расчётов.) ;I = #4 (Конечный угол) ;J = #5 (Конечный радиус) ;K = #6 (Подача фрезеровки) O2222 T5 M6 G0 G90 G40 G21 G17 G94 G80 G54 X35 Y0 S500 M3 G
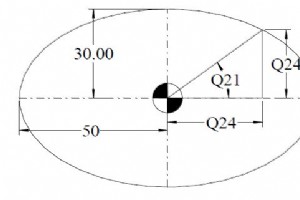
Автор: Machinist Чертеж/Изображение Программа ЧПУ T1 M6 G0 G90 G40 G21 G17 G94 G80 G54 X0 Y0 S? M3 G43 Z5 H? G1 Z-? F? #20 = 2 ; Приращение угла в градусах #21 = 0 ; Начальный угол #22 = 30 ; Радиус по оси Y #23 = 50 ; Радиус по оси X G41 X#23 D? ; Компенсация движения к правой стороне внутреннего
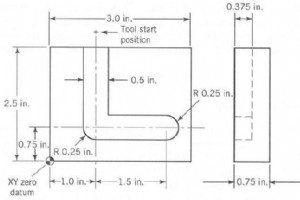
Автор: Brian Чертеж/Изображение Программа ЧПУ % (Указывает начало программы) N005 G90 G70 (Абсолютные размеры, дюймы) N010 G97 G94 T01 (Единицы скорости и подачи; загрузка первого инструмента) N015 G00 X1000 Y3000 Z250 F0 (Быстрое позиционирование в начальную точку) N020 G01 Z-375 M03 S500 F10 (Вкл
Станок с ЧПУ
Airbus и Pagani представляют Infinito: цифровой потолок каюты для ACJ319neo

Серия эксперта CMMS. Часть 3: Освоение 3 моделей настройки для бесшовной интеграции

Cu-донированные LaAlO₃ RRAM: более низкое формирующее напряжение, более высокое отношение вкл/выкл и улучшенная вых…
Как простой встроенный фильтр восстановил производительность катализатора на заводе CHDA

