



Продвинутый G65 макрос: Точное приращение радиуса для фрезеровки ЧПУ
Автор: Machinist
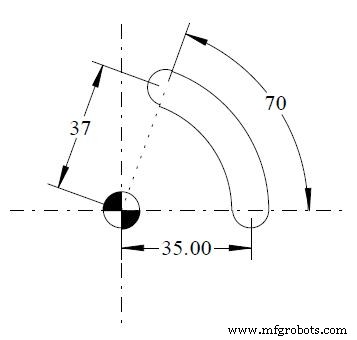
Чертеж/Изображение
Программа ЧПУ
;A = #1 (Начальный угол 0 градусов) ;B = #2 (Начальный радиус) ;C = #3 (Приращение угла для точности расчётов.) ;I = #4 (Конечный угол) ;J = #5 (Конечный радиус) ;K = #6 (Подача фрезеровки)
O2222
T5 M6
G0 G90 G40 G21 G17 G94 G80 G54 X35 Y0 S500 M3 G43 Z100 H? Z5
G1 Z-0.5 F200
G65 P8999 A0 B35 C0.01 I70 J37 K500
G0 G90 Z100 M30

O8999
#7 = #4 / #3 ;1) Общее число движений 70 / 0.01
#8 = [[#5 - #2] / #7] ;2) Приращение радиуса 37-35/7000
N1 #2 = #2 + #8 ;3) Следующий радиус, т.е. 35+приращение радиуса.
#1 = #1 + #3 ;4) Приращение угла
#9 = #2 * COS [ #1 ] ;5) Новая позиция по оси X
#10 = #2 * SIN [ #1 ] ;6) Новая позиция по оси Y
G1 X#9 Y#10 F#6 ;7) Рабочая подача к новым позициям
;8) Если новый угол меньше конечного угла, переход к строке N1.
IF [#1 LT #4] GOTO 1
G0 Z10 M99
G65 Макрос для точной внутренней фрезеровки эллипса
Продвинутый G65 макрос для точных операций зенкования
Станок с ЧПУ
- Основные критерии при выборе CNC станка
- Лучший CNC-фрезер для столярки: экспертное руководство по выбору правильного станка
- 4 рекомендации по выбору шпинделя для ЧПУ-фрезера
- Доверенные отзывы клиентов о нашем ЧПУ-фрезере
- Справочник по минимальному радиусу гиба листового металла
- Урок ЧПУ обработки: демо токарного станка с приводными инструментами
- Мастерство CNC-программирования токарных станков: руководство для наладчиков
- Точное программирование угла G01: углы, радиусы и фаски в CNC
- Продвинутый G65 макрос для точных операций зенкования
- Продвинутый G65 макрос для точной внутренней винтовой фрезеровки резьбы