


Промышленное производство
Станок с ЧПУ

Полный список G-кодов NCT 201 для токарных и фрезерных станков с ЧПУ, предназначенный для наладчиков и программистов, работающих на станках с ЧПУ под управлением системы NCT 201. G-коды NCT 201 для фрезерных станков / machining centers G-коды для фрезерных станков / machining centers NCT 201 (NCT 20
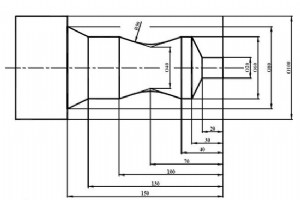
Полный пример ЧПУ программы для наладчиков/программистов, работающих на токарных станках с ЧПУ NCT.В этой программе цикл G71 используется для снятия припуска. Пример программирования NCT ЧПУ %O7014(ПРИМЕР 14) N100 G0 X200 Z200 N110 T101 N120 G0 X40 Z10 N125 G92 S2500 N130 G96 S100 M8 M3 N140 G0 X82
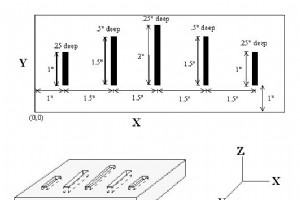
Автор: программист ЧПУ Чертеж/Изображение Программа ЧПУ ;Основная программа вызывает этот макрос пять раз, ;каждый раз задавая требуемую глубину и длину. ;макро-переменные обрабатывают длину по Y ;и глубину по Z Основная программа G90 G0 X1 Y1 Z0.1 ;Переход к первому пазу G65 P0002 L1 Y1 Z.25 ;Вызо
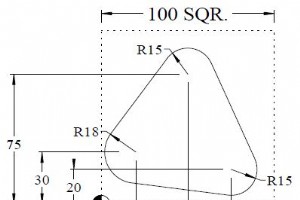
Автор: программист ЧПУ Чертеж/Изображение Программа ЧПУ 0 BEGIN PGM FK2 MM 1 BLK FORM 0.1 Z X+0 Y+0 Z-40 2 BLK FORM 0.2 X+100 Y+100 Z+0 3 TOOL DEF 1 L+0 R+5 4 TOOL CALL 1 Z S500 5 L M6 6 L X-20 Y+30 R0 FMAX M3 7 L Z+2 FMAX 8 L Z-10 F500 9 L X+2 Y+30 RL 10 CC X+20 Y+30 11 C X+5.6 Y+40.8 DR- 12 L X+3
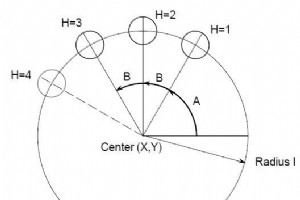
Автор: программист ЧПУ Чертеж/Изображение Программа ЧПУ /*Параметры G65 P9100 Xx Yy Zz Rr Ff Ii Aa Bb Hh X: Координата X центра окружности (#24) Y: Координата Y центра окружности (#25) Z: Глубина отверстия (#26) R: Координата точки подхода (#18) F: Скорость резания (#9) I: Радиус окружности (#4) A:
Автор: Наладчик Программа ЧПУ % O8999 (ТОЧКА ЗАГРУЗКИ ЧЕЛЮСТЕЙ - !!!НЕ УДАЛЯТЬ!!!) (****** ОПРЕДЕЛЕНИЕ ДАННЫХ ЧЕЛЮСТЕЙ ******) #100=5.5 (НАЧАЛЬНЫЙ ДИАМЕТР X) #101=6.5 (КОНЕЧНЫЙ ДИАМЕТР X) #102=0.1 (ГЛУБИНА ПО ДИАМЕТРУ ЗА ПРОХОД) #103=-3.5 (КОНЕЧНАЯ ГЛУБИНА Z) (*****************************) G18 G40
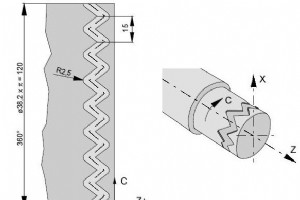
Отправил: cnc programmer Чертеж/Изображение Программа ЧПУ O0002 (Cylindrical Interpolation) N15 T0505 N25 M13 (Driven tool ON clockwise) N30 G97 S2000 N32 M52 (Positioning of the spindle C-axis ON ) N35 G07.1 C19.1 (Start of the interpolation / blank part radius ) N37 G94 F200 N40 G0 X45 Z-5 N45 G1
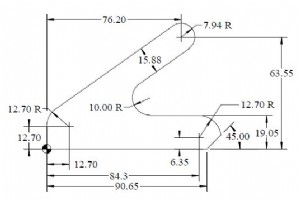
Отправил: cnc programmer Чертеж/Изображение Программа ЧПУ 0 BEGIN PGM FK3 MM 1 BLK FORM 0.1 Z X+0 Y+0 Z-40 2 BLK FORM 0.2 X+100 Y+100 Z+0 3 TOOL DEF 1 L+0 R+5 4 TOOL CALL 1 Z S500 5 L M6 6 L X-20 Y-20 R0 FMAX M3 7 L Z+2 FMAX 8 L Z-10 F500 9 L X+0 RL 10 L Y+12.7 11 FCT DR- R12.7 CCX+12.7 CCY+12.7 12
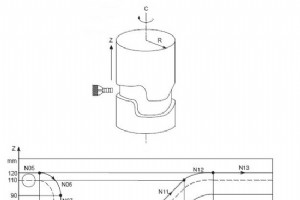
Отправил: Brian Чертеж/Изображение Программа ЧПУ O0001 (CYLINDRICAL INTERPOLATION ); N01 G00 G90 Z100.0 C0 ; N02 G01 G91 G18 Z0 C0 ; N03 G07.1 C57299 ; N04 G90 G01 G42 Z120.0 D01 F250 ; N05 C30.0 ; N06 G02 Z90.0 C60.0 R30.0 ; N07 G01 Z70.0 ; N08 G03 Z60.0 C70.0 R10.0 ; N09 G01 C150.0 ; N10 G03 Z70.
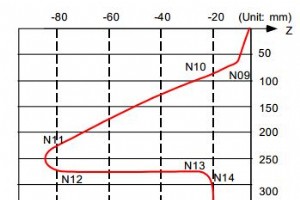
Отправил: Machinist Чертеж/Изображение Программа ЧПУ N01 G28 XZC; N02 T0202; N03 G97 S100 M23; N04 G00 X50. Z0.; N05 G94 G01 X40. F100.; N06 G19 C0 Z0; N07 G07.1 C20.; N08 G41; N09 G01 Z-10. C80. F150; N10 Z-25. C90.; N11 Z-80. C225; N12 G03 Z-75. C270. R55.; N13 G01 Z-25; N14 G02 Z-20. C280. R80.;
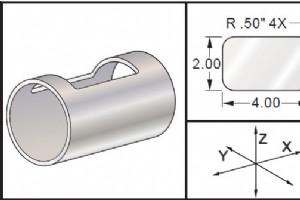
Отправил: Machinist Чертеж/Изображение Программа ЧПУ (G170 parameters) (X X-axis command) (Y Y-axis command) (Z Z-axis command) (A A-axis command) (Q Diameter of cylindrical surface) (R Radius of rotary axis) % O0079 (G107 TEST) T1 M06 (.625 DIA. 2FL E.M.) G00 G40 G49 G80 G90 G28 G91 A0 G90 G00 G54
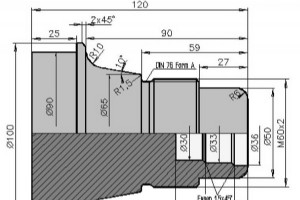
Отправил: Machinist Чертеж/Изображение Программа ЧПУ ( CONTROL FANUC 21I) ( PART - CYLINDER D102.000 L121.000) ( G54 X+000.000 Z+0240.000) O11 N10 G40 G00 N20 G99 N30 M5 N40 M9 N60 T0101 (LEFT CORNER TOOLCL-SDJCL-2020 L 1208 ISO30) N70 G97 S1000 N80 G00 X150. Z100. N90 G50 S3500 N100 G96 S0200 N110
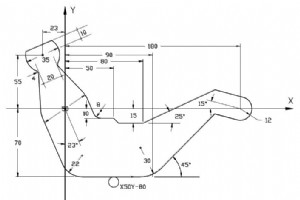
Отправил: CNC Programmer Чертеж/Изображение Программа ЧПУ N1 [PROFILE 5 N2 $1M0X-54.8I205.Y-83.4J82.8 N3 G17 N4 O1 N5 T1 N6 F1000S1200M3 N7 G49I5 N8 Z100R N9 X50Y-80R N10 Z2R N11 Z-10 N12 G42K2 N13 G13Y-70J0 N14 G21I30 N15 G13X90Y-70J45 N16 G13X180Y0I12J-15 N17 G20 N18 G13J165 N19 G13X80Y-15J205 N2
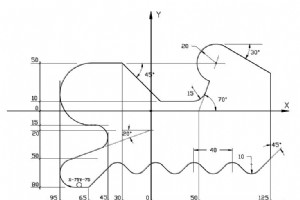
Отправил: CNC Programmer Чертеж/Изображение Программа ЧПУ N1 [PROFILE 6 N2 $1M0X-110.I150.Y-82.4J83.7 N3 G17 N4 O1 N5 T1 N6 F1000S1200M3 N7 G49I1 N8 Z100R N9 X-75Y-75R N10 Z2R N11 Z-10 N12 G42K2 N13 E1=G13X0Y-80J180 N14 E1 N15 E2=G13X0Y-20J20 N16 E3=E1,G13X-95Y0J90,E2 N17 E3 N18 E2 N19 E4=G13X0Y-15
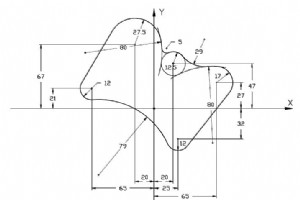
Отправил: CNC Programmer Чертеж/Изображение Программа ЧПУ N1 [PROFILE 9 N2 $1M0X-116.I119.Y-45.3J105. N3 G17 N4 O1 N5 T1 N6 F1000S1200M3 N7 Z100R N8 X0Y0R N9 Z2R N10 Z-10 N11 G49I2.5 N12 G42K2 N13 E1=G20X25Y-32I-12 N14 E2=G20X-65Y21I-12 N15 E3=E1,G21I79,E2 N16 E3 N17 E2 N18 E4=G20X-20Y67I-27.5 N19
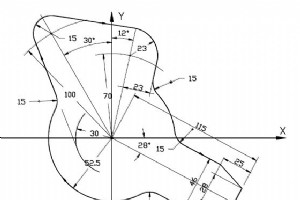
Отправил: CNC Programmer Чертеж/Изображение Программа ЧПУ N1 [PROFILE 11 N2 $1M0X-158.I155.Y-84.6J115. N3 G17 N4 O1 N5 T1 N6 F1000S1200M3 N7 Z100R N8 X0Y-70R N9 Z2R N10 Z-10 N11 G49I5 N12 G41K2 N13 G20X0Y0I-52.5 N14 G21I15 N15 G10X0Y0I-30 N16 E1=G20X0Y0I100,G13X0Y0J120K2 N17 G11E1I-15 N18 G20 N19 E
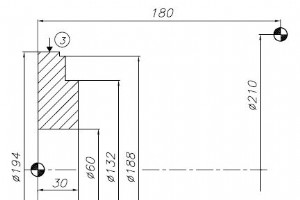
Отправил: Sinumerik Programmer Чертеж/Изображение Программа ЧПУ %MPF126 N0005 G95 G96 S100 M40 M4 N0010 G0 X205 Z30 T1 D1 N0015 G1 X30 F.25 M8 N0020 G00 X198 Z31 N0025 G1 Z16 N0030 G0 X200 Z31 N0035 X192 N0040 G1 Z16 N0045 G0 X194 Z31 N0050 X188 N0055 G1 Z16 N0060 G0 X190 Z27 N0065 G1 X132 N0070 G0
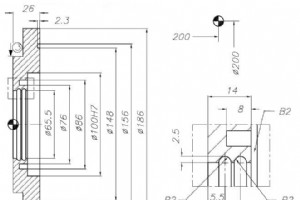
Отправил: Sinumerik Programmer Чертеж/Изображение Программа ЧПУ %MPF127 N0005 G95 G96 S100 M41 M4 N0010 G00 X205 Z28 T5 D5 N0015 G1 X55 F.25 M8 N0020 G00 X205 Z29 N0025 Z26 N0030 G1 X55 N0035 G0 X198 Z27 N0040 G1 Z10 N0045 G00 X200 Z27 N0050 X192 N0055 G1 Z10 N0060 G0 X194 Z27 N0065 X182 N0070 G1 X
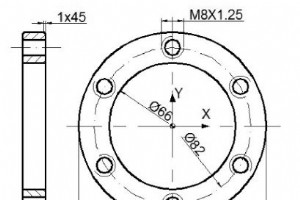
Отправил: Machinist Чертеж/Изображение Программа ЧПУ O777 G91 G28 X0 Y0 Z0 M06 T01 M03 S500 G90 G54 G43 H1 G00 Y41 X0 Z5 G81 Z-12 R2 F200 G16 X41 Y150 X41 Y210 X41 Y270 X41 330 X41 Y30 G15 G28 Z0 M06 T02 G43 H2 G00 X0 Y41 G00 Z5 G84 Z-12 R2 F625 P1.25 G16 X41 Y150 X41 Y210 X41 Y270 X41 Y330 X41 Y30
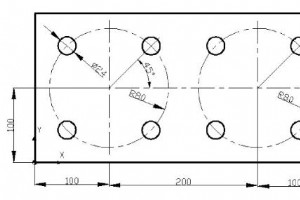
Отправил: Brian Чертеж/Изображение Программа ЧПУ ;Fanuc Program Example ;G52 Local Coordinate System ;G15 G16 Polar Coordinate O1453 G91 G28 X0 Y0 Z0 M06 101 M03 S1000 G90 G54 G43 H1 G52 X100 Y100 G00 X0 Y0 G00 Z5 G16 G81 X80 Y45 Z-16 R2 F200 Y135 Y225 Y315 G15 G52 X300 Y100 G00 X0 Y0 G16 G81 X80 Y
Станок с ЧПУ
Сертифицированное обучение жидкостным системам: Проверьте экспертизу вашего тренера
Продвинутая система управления дрэйджем: оптимизация эффективности цепочки поставок

Как пищевые заводы продлевают жизнь одноразовых червячных редукторов с передовыми смазками
Формование против литья: ключевые различия и выгоды для деталей из углеродного волокна

