



Anilam G172: эффективный цикл фрезерования прямоугольного профиля
Anilam G172 Цикл прямоугольного профиля
Цикл Anilam G172 прямоугольного профиля выполняет чистовую обработку внутреннего или внешнего профиля прямоугольника.
Программирование
G172 Xn Yn Hn Mn Wn Zn An Rn Un Bn Sn In Jn Kn Pn
Параметры
| Параметр | Описание |
|---|---|
| X | Координата X центра. Если не введена, ЧПУ центрирует карман в текущей позиции. |
| Y | Координата Y центра. Если не введена, ЧПУ центрирует карман в текущей позиции. |
| H | Абсолютная позиция Z перед началом фрезерования кармана. Должна быть 0.1 дюйма (или 2 мм) выше поверхности. |
| M | Готовая длина прямоугольника. Обязательна. |
| W | Готовая ширина прямоугольника. Обязательна. |
| Z | Абсолютная глубина готового профиля. Обязательна. |
| A | 0 = Внутренний 1 = Внешний |
| R | Радиус наклонных входов/выходов. Обязателен. |
| U | Настройка радиуса угла. Если введено отрицательное значение, меняются направление резания и начальные/конечные точки. Опционально. |
| B | Максимальный приращение по оси Z на проход. Опционально. |
| S | Остаток материала перед чистовой проходкой. По умолчанию: 0. Если введено отрицательное значение, ЧПУ оставит остаток без чистовой проходки. Опционально. |
| I | Подача по оси Z. Опционально. |
| J | Подача при черновой проходке. Опционально. |
| K | Подача при чистовой проходке. Опционально. |
| P | Высота отвода. |
Работа цикла
При запуске ЧПУ быстро перемещается в начальную позицию наклона №1, быстро перемещается к H (Z StartHgt), затем подает до глубины первого реза.
Станок подается в профиль по наклону №1, обрабатывает прямоугольник до заданных M (Длина) и W (Ширина), затем уходит от заготовки по наклону №2.
При обработке внутреннего профиля Графическое меню отображает наклонные движения.
При обработке внешнего профиля инструмент входит в профиль по наклону №1 и уходит по наклону №2, как показано на рисунке.
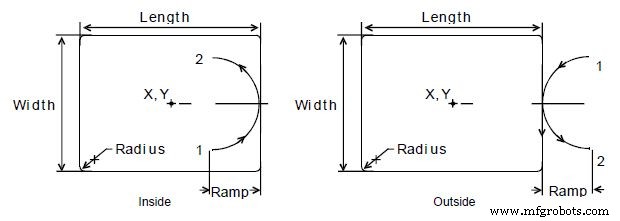
Наклонные движения для внутреннего и внешнего профиля
Цикл прямоугольного профиля автоматически компенсирует диаметр инструмента. Активируйте правильный диаметр инструмента перед блоком G172.
Примечания
При вводе значения ЧПУ выполняет необходимое количество проходков для достижения от H (Z Start Hgt) до Z (Z Depth), выполняя B (Z Max.cut) на каждом проходе.
При вводе значения S (Finish Stock) ЧПУ оставляет указанный остаток на профиле и глубине для чистовой проходки. ЧПУ обрабатывает прямоугольник до размеров M (Длина), W (Ширина) и Z (Z Depth) на чистовой проходке. Введите отрицательное S, чтобы оставить остаток без чистовой проходки.
Если не введены J (Rough Feed) или K (Finish Feed), ЧПУ выполняет подачу с текущей скоростью. J управляет подачей чернового цикла. K управляет подачей чистового цикла.
Станок с ЧПУ
- Баланс между временем цикла и чистотой поверхности: оптимизация производительности и качества
- Расчёт времени цикла CNC-обработки: руководство для прецизионного производства
- Освоение цикла нарезки резьбы Fanuc G76 на станках с ЧПУ: подробное руководство
- Освоение цикла канавки Fanuc G75 для точных ЧПУ операций
- Полный справочник Fanuc G-кодов: Все команды с пояснениями
- Fanuc G70 и G71: Пример программы циклов чернового и чистового точения
- Освоение цикла резьбонарезания Fanuc G92: Простое программирование и точный контроль
- Полное руководство по циклу G90: Черновое точение и не только
- Пример программы Haas G71 для внутреннего чернового точения
- Эффективная коническая резьбонарезка с G92: полное руководство по CNC