



Освоение круговой интерполяции Haas CNC: практическое программирование G02/G03 и примеры
Пояснение программирования круговой интерполяции на фрезерных станках Haas с примерами программ. Примеры показывают, как задавать IJK или R в программе ЧПУ при программировании круговой интерполяции с G-кодами G02 и G03.
Круговая интерполяция Haas
Зачем использовать IJK, если R проще для программирования?
R определяется проще, хотя с R легче ошибиться и получить неверный радиус. Если используется R, и вы ошиблись в начальной или конечной точке, но станок все равно может выполнить радиус, он это сделает, и вы получите неверный радиус.
Если вы ошибетесь с методом I, J, K, станок с большей вероятностью остановится и выдаст аварийное сообщение до выполнения.
Тем не менее, использование R в G02 или G03 все равно проще и является предпочтительным способом ручного программирования дуги.
Что такое R
R — это расстояние от начальной точки до центра окружности.
Что такое IJK
«I» = Приращение расстояния от начальной точки до центра дуги по «оси X».
«J» = Приращение расстояния от начальной точки до центра дуги по «оси Y».
«K» = Приращение расстояния от начальной точки до центра дуги по «оси Z».
Когда использовать отрицательный R
С положительным R управление сгенерирует круговой путь 180 градусов или меньше, но для генерации кругового пути более 180 градусов нужно задать отрицательный R. Когда используется R, полная дуга 360 градусов невозможна. X, Y или Z требуются для указания конечной точки, отличной от начальной. Поэтому любая дуга менее 360 градусов может быть выполнена командой R в G02 или G03.
Как вырезать дугу 360 градусов или полный круг
Использование I, J или K — единственный способ вырезать полную дугу 360 градусов; в этом случае начальная точка совпадает с конечной, и X, Y или Z не нужны. Чтобы вырезать полный круг 360 градусов (360°), не нужно указывать конечную точку X, Y или Z; достаточно запрограммировать I, J или K для определения центра круга.
Пример программы
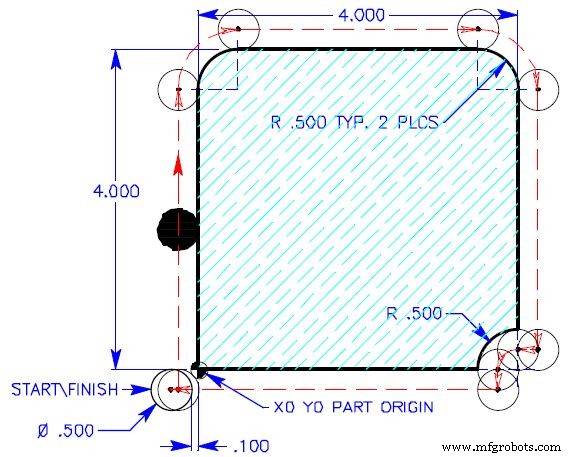
ПРИМЕЧАНИЕ: Примеры круговых движений не используют компенсацию радиуса резака, поэтому круговые движения определены от центра резака вокруг дуги.
G02 G03 с R
O0010 (INTERPOLATION EXERCISE)
T1 M06 (1/2 DIA. 4FLT. END MILL)
G90 G54 G00 X-0.35 Y-0.25 S1450 M03
G43 H01 Z0.1 M08
G01 Z-0.625 F50.
X-0.25 F14.5
Y3.5
G02 X0.5 Y4.25 R0.75
G01 X3.5
G02 X4.25 Y3.5 R0.75
G01 Y0.25 X4.
G03 X3.75 Y0. R0.25
G01 Y-0.25 X-.35
G00 Z1. M09
G28 G91 Z.0 M05 M30
G02 G03 с IJK
O0010 (INTERPOLATION EXERCISE)
T1 M06 (1/2 DIA. 4FLT. END MILL)
G90 G54 G00 X-0.35 Y-0.25 S1450 M03
G43 H01 Z0.1 M08
G01 Z-0.625 F50.
X-0.25 F14.5
Y3.5
G02 X0.5 Y4.25 I0.75 J0.
G01 X3.5
G02 X4.25 Y3.5 I0. J-0.75
G01 Y0.25 X4.
G03 X3.75 Y0. I0. J-0.25
G01 Y-0.25 X-.35
G00 Z1. M09
G28 G91 Z.0 M05 M30
Станок с ЧПУ
- Основы ЧПУ-фрезерования: краткий справочник профессионального оператора
- Освоение ЧПУ фрезеровки: полное руководство по эксплуатации и настройке
- Безопасность работы на фрезерном станке с ЧПУ: полное руководство для операторов
- ЧПУ‑гравировка оружия: 3 проверенных метода маркировки по стандартам ATF
- CNC-фрезерный станок vs CNC-роутер: ключевые различия и выбор инструмента
- ЧПУ-фрезерование vs ручное фрезерование: ключевые различия и когда выбирать что
- Точные CNC-фрезеровка и точение: Экономия времени, сокращение затрат
- Пример программы ЧПУ: G03 Круговая интерполяция — Освойте математику за ЧПУ обработкой
- Освоение локальных подпрограмм Haas M97: Пошаговый пример
- Основы программирования ЧПУ: пошаговые уроки и примеры кода