



ЧПУ‑гравировка оружия: 3 проверенных метода маркировки по стандартам ATF
ATF требует, чтобы серийные номера огнестрельного оружия были выгравированы, отлиты или штампованы на раме/приемнике способом, невосприимчивым к стиранию. Текущая требуемая глубина гравировки серийного номера — 0,003″ (0,076 мм) при размере шрифта не менее 1/16 дюйма. Другие маркировки (модель, калибр/гайка, логотип, производитель, страна происхождения) также должны быть выгравированы на глубине 0,003″. Поскольку никакие два оружия не могут иметь одинаковый серийный номер, лицензированные производители обязаны учитывать и отслеживать каждое изготовленное оружие — все маркировки/гравировки на объекте и расположение гравированных деталей. Эта статья рассматривает 3 различных метода маркировки оружия и фичи, полезные для контроля качества.
1) Рулонная маркировка (Roll Marking)
Начнем с рулонной маркировки. Может ли она достичь требуемой глубины (может) — почти неважно. Качество маркировки, ИМХО, просто не то, что я хотел бы на оружии за сотни/тысячи долларов. При рулонной маркировке используют круглый штамп с острыми буквенно‑цифровыми символами, который катают по детали оружия, вдавливая серийный номер, выжимая и смещая металл для создания отпечатка. Факт: эти марки не четкие и чистые — кромки каждого символа содержат остатки или «переплав» смещенного металла от вдавливания.
2) Лазерная маркировка (Laser Marking)
Лазерные машины дают приемлемое качество маркировки оружия. Проблема лазера — глубина. ATF требует 0,003″ — это предел технологий лазера. Чем глубже «разрез», тем больше свет ломается. Аналог биения в механике — результаты неудовлетворительны для многих производителей оружия.
3) Гравировка оружия высокоскоростным фрезерным станком
Smith & Wesson, например, используют высокоскоростной machining center для превышения норм ATF: гравируют M&P на глубине 0,005″. Это позиционирует их на случай ужесточения требований ATF к глубине серийного номера.
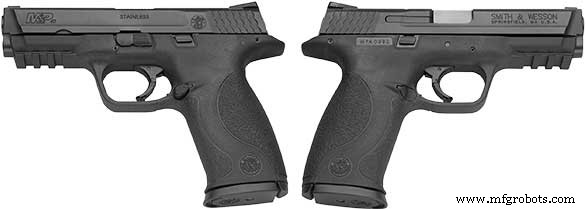
Гравировка серийных номеров и брендинга (логотипов) высокоскоростным ЧПУ‑фрезерным станком дает четкие чистые кромки на глубине, удовлетворяющей ATF. Как сказано, качество может быть даже глубже требований. Кроме того, machining centers вроде DATRON предлагают интегрированные фичи и надежную функциональность, полезные производителям оружия по скорости (цикл), качеству, снижению отходов, lean‑производству, учету и отслеживанию деталей. На примере линейки пистолетов M&P Smith & Wesson: требуется гравировка на 3 разных затворах для разных моделей. Поскольку затворы используются для ряда калибров — до 7 вариаций. Smith & Wesson практикуют lean‑производство «single unit pull» — по мере заказов гравируют нужные детали.
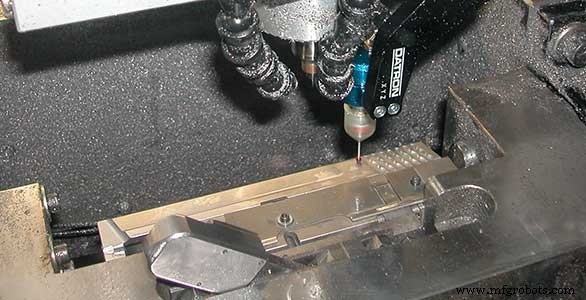
С зондированием DATRON для опорной точки и идентификации детали оператор просто выбирает нужный затвор, ставит в высокоскоростной фрезер — фиксирует в ротационном индексаторе для поворота детали и приспособления для гравировки обеих сторон. Зонд сканирует затвор, определяет тип детали (part definition) и подтягивает нужную подпрограмму для гравировки специфических маркировок и номеров. Так даже в худшем случае, когда оператор ставит неправильный бланк, DATRON всё равно производит качественную пригодную деталь. Данные первичного зондирования служат первым шагом для поддержания постоянной глубины гравировки 0,005″. Топографические данные поверхности каждого затвора подаются в управляющее ПО, которое автоматически компенсирует любые неравномерности перед началом гравировки. Так обеспечивается равномерная глубина даже на изогнутых/округлых деталях (стволы).
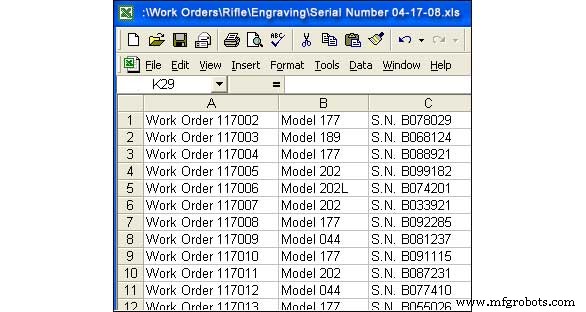
После гравировки детали DATRON machining center может записать информацию в БД производителя. Используя кастомную Dynamic Link Library (DLL), связанную с IT‑системой, автоматические отчеты уходят с ЧПУ для правильной производственной документации и отслеживания. Это также исключает риск дублирования серийных номеров. Резюме процесса гравировки оружия:
- Деталь входит в станок, автоматическая проверка типа детали и зондирование поверхностных вариаций
- Управление выбирает программу для этой детали, компенсация вариаций входит в технологические данные
- Гравируется соответствующий последовательный серийный номер, логотипы и прочие маркировки
- Постоянная глубина сохраняется… даже на округлых поверхностях
- Станок проверяет наличие серийного номера и равномерность глубины перед извлечением детали
- Производство детали записывается и отслеживается в БД
Примеры гравировки оружия ЧПУ‑фрезерным станком:
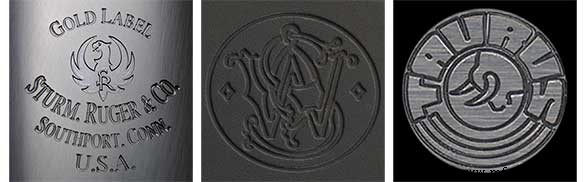
Для большинства владельцев оружия покупка — решение, требующее исследования качества и производительности. Зная это, производители вкладывают огромные средства в продвижение бренда. Слово «бренд» происходит от маркировки/брендинга на продукте. Логично, что производители хотят свой логотип/«бренд» в лучшей форме на оружии для передачи качества. Эстетика важна. Ниже — примеры четкого чистого качества логотипов оружия, выгравированных высокоскоростным ЧПУ‑фрезером с шпинделем 40 000–60 000 об/мин.
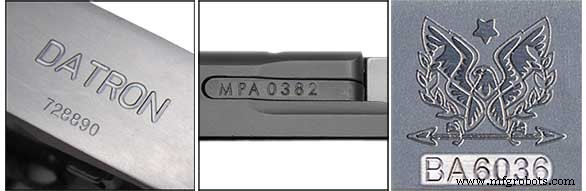
Как упоминалось, глубина серийных номеров регулируется ATF, поэтому качество маркировки серийного номера — не столько эстетика, сколько соблюдение гос. мандатов. Высокоскоростные ЧПУ‑фрезеры дают наибольшую точность и глубину гравировки, как показано примерами ниже.
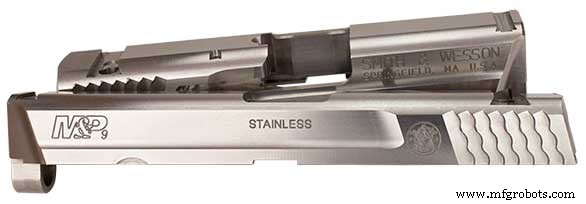
Поскольку ATF последователен в спеке 0,003″ для других маркировок (место происхождения, калибр, гайка, номер модели), логично, что производители хотят объединить всю гравировку в один процесс для экономии времени и денех. Завороты M&P Smith & Wesson ниже гравированы на DATRON высокоскоростном фрезерном станке с ротационным индексатором для переворота детали — обе стороны гравируются в одной наладке. Автоматизация исключает операторское вмешательство при ручной наладке для гравировки каждой стороны.
Станок с ЧПУ
- Почему 1325 ЧПУ-гравировальный станок так популярен у столяров
- 1325 Мультиголовой 8-шпиндельный ЧПУ-фрезер с кастомным ротационным устройством
- ЧПУ обработка и гравировка: экспертный обзор центров, фрезеровки и станков высокой точности
- Что может изготовить ЧПУ-станок: безграничные возможности
- CNC-фрезерный станок vs CNC-роутер: ключевые различия и выбор инструмента
- ЧПУ-фрезерование vs ручное фрезерование: ключевые различия и когда выбирать что
- Точный вертикальный ЦНЦ-фрезерный станок — высокопроизводительная резка дерева и металла
- Вертикальные ЧПУ-станки: как они работают и их ключевые преимущества
- Профессиональные решения ЧПУ фрезерования для деталей высокой точности
- Точные CNC-фрезеровка и точение: Экономия времени, сокращение затрат