



Высокоскоростная фрезеровка: современное решение для точной гравировки номинальных плашек
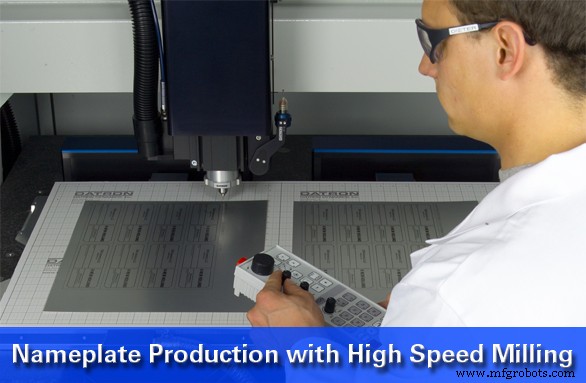
Еще десять лет назад спорили о лучшем процессе для производства гравированных номинальных плашек — основные претенденты: пантограф, штамповочные прессы, фрезерные станки. С тех пор аргументы за пантограф ушли в прошлое как динозавры. Пантограф — ручной станок, требующий высококвалифицированных мастеров, процесс не автоматизируется, квалифицированных операторов найти сложно. Оба фактора повышают стоимость. Штамповочные прессы остаются жизнеспособны для больших тиражей. Особенно для тиражей ~20 000 плашек — способность штамповать пару деталей в секунду делает их логичным выбором. Для малых тиражей стоимость штамповки снижает привлекательность. Основная стоимость — штампы $2000–5000 каждый. Сочетая стоимость с качеством штампованной плашки — процесс становится непривлекательным. Штамп выдавливает материал через заготовку как кутер для печенья. Сила в зоне реза гнет и сдвигает субстрат. Для ковких металлов — загнутые кромки, для хрупких — сколы. Штамповочные прессы ограничены функционалом: только штамповка/вырезание. Если нужен заношенное отверстие, нарезание резьбы или гравировка (серийные номера) — другое оборудование и второстепенная операция — доп. затраты.
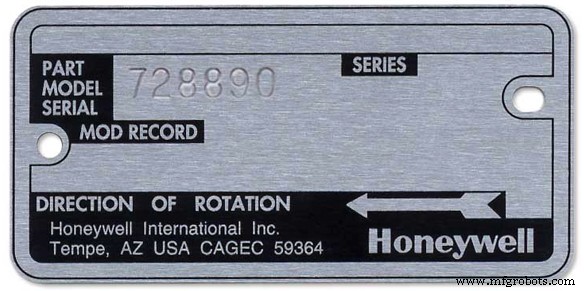
Итак, для малых тиражей номинальных плашек фрезерные станки — и именно высокоскоростные фрезерные станки — безусловные лидеры. Остаток поста — фичи высокоскоростной фрезеровки, дающие конкурентное преимущество в производстве гравированных номинальных плашек.
Высокоскоростной шпиндель
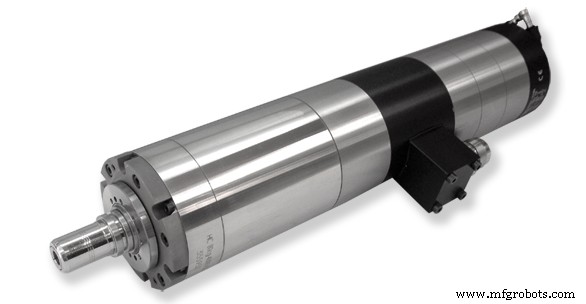
Большинство ID‑продуктов и гравировки номинальных плашек делается мелкими граверными фрезами и концевыми фрезами. Мелкие инструменты требуют высоких оборотов. Высокоскоростные фрезеры с высокочастотными шпинделями 40 000–60 000 об/мин эффективно эвакуируют стружку из резающей канавки при фрезеровке и гравировке. Результат — гладкие поверхности и кромки без заусенцев. Исключается второстепенная дебаррировка и связанные затраты.
Зондирование (Probing)
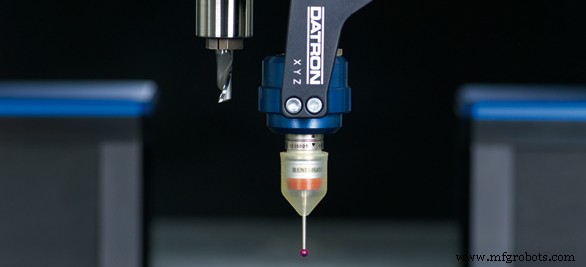
Зондирование или сканирование поверхности (Mapping) экономит время наладки и гарантирует точность и повторяемость. Интегрированные зонды на некоторых фрезерных станках распознают неравномерную топографию заготовки и компенсируют её динамически. Замеряют точки по поверхности бланка и передают данные в ЧПУ. Контроллер автоматически корректирует неровности или позицию заготовки. Наладка быстрее, брак минимизирован.
Масло‑свободное охлаждение
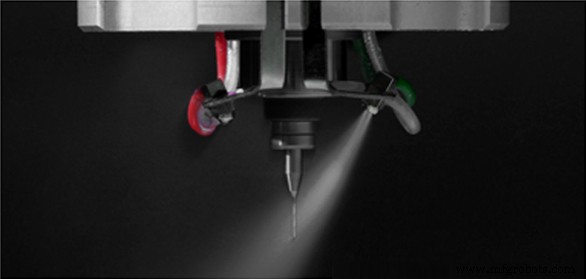
Пока зондирование экономит время в начале (наладка), масло‑свободные охлаждающие среды экономят в конце. В отличие от масла, оставляющего остатки на готовой плашке, определенные масло‑свободные охлаждающие среды просто испаряются. Вторичная дегуазирующая операция исключается — снижение затрат труда, расходников на чистку, и главное — минимизация общего времени производства гравированных номинальных плашек.
Интегрированный вакуумный стол для закрепления
Закрепление для гравировки номинальных плашек (типа Metalphoto) — проблема. Тонкие субстраты держать трудно. Особенно на обычном ЧПУ при фрезеровке/вырезании мелких деталей с малой площадью — сила шпинделя может буквально «выбросить» деталь через стол после полного вырезания. Многие прибегают к клеевому спрею. Не только грязно, но может приводить к деформации при снятии. Плюс затратная второстепенная операция по удалению клея.
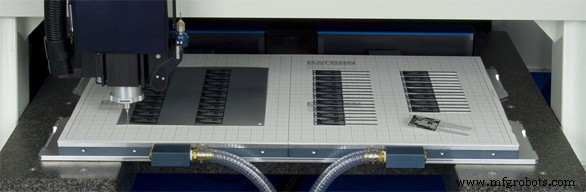
Однако некоторые высокоскоростные фрезерные станки могут быть оснащены интегрированным вакуумным столом. Например, с вакуумным столом DATRON тонкий склад, когда‑то трудный для фиксации, зажимается за секунды. Пленочные фолии 0,001″ до алюминиевых листов 0,250″ быстро фиксируются и удерживаются даже при полном вырезании («cookie‑cut»). Вакуумный насос дает силу. Стол с оптимизированными по потоку портами и впалыми камерами обеспечивает превосходное распределение вакуума. Дешевая газопроницаемая подложка — жертвенный диффузор вакуума, позволяя резать насквозь заготовку без повреждения стола.
Автоматическое управление инструментом
Производители ID‑продуктов и номинальных плашек, выбирая ЧПУ для фрезеровки/гравировки, должны учитывать текущие процессы и идеальный процесс. Может быть, сейчас 1–2 смены, но в идеальном мире беспилотная ночная смена — секрет прибыли. Даже если «lights‑out» не в планах, дневная смена без оператора позволяет ему заниматься другим — больше продуктивности от одного сотрудника.
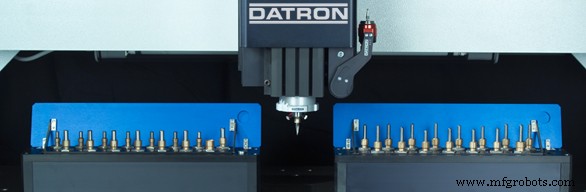
Выбор ЧПУ с правильным управлением инструментами — критично. Необходимая система автоматического управления инструментами состоит из трех синергетических компонентов — контролер инструмента (tool checker), сменник инструментов (tool changer) и ПО. Контролер — механический датчик, измеряющий длину инструмента и детектирующий поломку. Сменник — стойка/поддон с запасными инструментами и гнездами для сломанных перед захватом замены. Оператор загружает запасы — готовый резерв на случай поломки в «lights‑out». ПО — макропрограмма, запускающая проверку после N строк кода. Пример: макрос проверки каждые 500 строк через «if/then»: «Измерь этот инструмент; если длина меньше параметра (в БД ПО), то смени инструмент».
Подведение итогов
Производители ID‑продуктов и гравированных номинальных плашек, специализирующиеся на малых тиражах, получают эффективность, гибкость и общую снижение затрат на высокоскоростных фрезерных станках. Поскольку большинство используют мелкие инструменты, критично выбрать ЧПУ, спроектированный специально для мелких инструментов. Высокоскоростные шпиндели идеальны для мелких инструментов и дают детали без заусенцев с превосходной чистотой поверхностей и кромок. Низкая сила шпинделя максимизирует ресурс инструмента и позволяет инновационное закрепление вроде интегрированных вакуумных столов, сокращающих наладку. Зондирование делает наладку эффективнее и гарантирует точность/повторяемость. Автоматическое управление инструментами снижает затраты за счет беспилотного/lights‑out производства. Высокоскоростные фрезеры, объединяющие все эти фичи, дают производителям ID‑продуктов и номинальных плашек реальное конкурентное и снижающее затраты преимущество.
Станок с ЧПУ
- Как ЧПУ-станки революционизируют производство: точность, эффективность, надежность
- 5 ключевых преимуществ точной ЧПУ-обработки
- Как закаточные машины повышают эффективность и прибыль в современном производстве
- 15 основных типов фрезерных станков для точной металлообработки
- Премиальные высокоточные услуги ЧПУ-фрезерования для непревзойденной точности
- GT-32 высокоскоростной ЧПУ-точарный станок — точность, жесткость и скорость
- Как робототехника обеспечивает быструю обработку на ВФЦ — высокопроизводительное видео
- Универсальные фрезерные станки: резка, сверление и многое другое
- Горизонтальные фрезерные станки: основы и выбор правильной модели
- Высокоскоростные станки: ключевые особенности и влияние на промышленность