



Automatic Products повышает производственную эффективность с CNC-станками
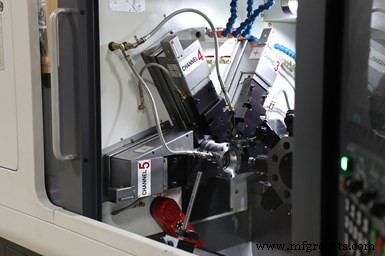
Automatic Products в Самнер, штат Вашингтон, началась как подрядной цех с кулачковыми автоматами в начале 1990-х. Теперь у неё более 50 CNC-станков. Цех начал заменять кулачковые автоматы на станки Lico LNTS в 2017 году. Владелец Джоел Грегори говорит, что это было трудное решение, так как он освоил ремесло на кулачковых автоматах, но кадровые проблемы заставили его руку. Новое CNC-оборудование превосходит кулачковые автоматы на 37%. Плюс, для многих работ цех запускает станки беспилотно и устранило формовочные резаки (и шлифовку формовочных резаков) а также потребность в станках второстепенных операций — всё с меньшим числом сотрудников. Фото: Absolute Machine Tools
В середине и конце 1800-х годов потребность промышленности в более высокой производственной обработке привела к автоматизации ручных револьверных токарных станков с кулачковым приводом. Используя валы с вращающимися барабанами или плоскими кулачками, револьверные токарные станки стали способны производить детали с минимальным человеческим взаимодействием. Различные итерации этих станков тогда правили миром производственного точения более 100 лет. В течение этого времени были улучшения одно- и многошпиндельных винторезных автоматов, которые повышали продуктивность, возможности и безопасность, в то время как базовая механика оставалась той же — вращающиеся кулачки приводили в движение механические связи, вместе с высококвалифицированным трудом и специальными инструментами, необходимыми для наладки и эксплуатации станков.
Появление CNC-технологии в 1960-х годах принесло отрасль большие CNC-токарные центры, которые, хотя точны и универсальны, были относительно медленными. Они развивались в 1970-х и в конечном счёте стали современными CNC-токарными станками. Эти станки теперь способны сбрасывать сложные детали полностью с использованием контршпинделей, но, возможно, не полностью решили потребности производственных токарных цехов, запускающих средние и высокие объёмы партий деталей.
Промышленность швейцарских токарных станков со скользящей головкой была первой, применившей CNC-технологию к производственному точению в 1970-х (CNC одношпиндельные станки были представлены примерно в то же время). Швейцарские типы изначально были популярны в Европе, но потребовалось время, прежде чем они стали широко приняты в Северной Америке. Обычно они конкурентоспособны по цене, имеют существенные возможности и предлагают обильный приводной инструмент в малой рабочей зоне.
Использование инструментов также уникальное качество кулачково-управляемых винторезных автоматов за последние 100 лет. То есть способность иметь несколько инструментов в зоне реза одновременно. В то время как некоторое оборудование вне многошпиндельных станков может иметь только два зацепленных инструмента во время реза, новые CNC одношпиндельные станки (такие как предлагаемые Lico и доступные в США от Absolute Machine Tools) могут иметь три зацепленных одновременно, тем самым повышая продуктивность и сокращая время циклов.
Тренд к CNC
Основные причины, по которым цехи уходят от кулачково-управляемых станков, включают возраст и состояние оборудования, и ограниченную доступную квалифицированную рабочую силу. Кроме того, клиенты требуют более жёстких допусков и лучших чистовых поверхностей, детали становятся более сложными, а размеры партий становятся меньше. Со стороны станка, CNC-оборудование предлагает меньше трудозатрат на деталь и более высокую загрузку шпинделя. И со стороны регулирования, CNC-станки гораздо более вероятно соответствуют стандартам OSHA, чем старые кулачковые автоматы.
Тяжёлый дефицит квалифицированного труда для кулачково-управляемых автоматов был случаем много лет, но теперь становится острым. Исследование, выполненное 10 лет назад, показало, что средний возраст наладчика для тех станков был 55. Сегодня многие из тех людей приближаются к пенсии. И в течение этого времени мало компаний обучали новый персонал, часто из-за трудности найти кого-то, кто хотел бы пойти по этой линии работы. Годы уходят на развитие хорошо обученного наладчика для кулачковых автоматов.
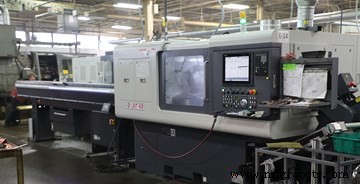
Global Precision Parts имеет станки Lico LNTS и LNDD на своих трёх локациях. Инженер по процессам Майк Натикья возглавил их успех на коротких, средних и длинных работах, ранее запускаемых на кулачковых автоматах и даже других CNC-платформах. Президент компании Рэнди Мюллер говорит, CNC-станки помогли сократить трудозатраты на деталь, увеличивая пропускную способность на 200-300%.
В то же время многие кулачковые автоматы попали в не самое лучшее состояние. Запчасти становятся более редкими и дорогими. Плюс, люди, обладающие знаниями для выполнения ремонтов, могут быть реже, чем сами запчасти. Стоимость рефурбиша одношпиндельного может варьироваться от $10 000 до $40 000, в то время как многошпиндельные могут варьироваться от $40 000 до $250 000 в зависимости от потребностей в ремонте.
Производственные токарные цехи, которые видят более жёсткие требования к допускам, больше особенностей, требующих второстепенных операций при запуске на традиционных кулачковых станках, и потребность в лучших чистовых поверхностях, иногда могут решать эти ситуации использованием срезных или полирующих инструментов. Но некоторые из тех ограничены прямыми участками на кулачковых автоматах. CNC-станки могут удерживать гораздо более жёсткие допуски, и могут точить или растачивать детали до 32 микро-дюйма Ra или лучше с правильным выбором инструментов. Допуски, которые требовали бы постоянной регулировки на кулачковых автоматах, могут удерживаться с минимальным человеческим вмешательством на CNC-винторезных автоматах. Кроме того, большинство CNC-винторезных автоматов имеют приводные осевые и радиальные инструменты, и в комбинации с осью C могут выполнять фрезерование, поперечное сверление и нарезание резьбы, и осевое сверление и фрезерование. Некоторые CNC-винторезные автоматы имеют оси B и Y, и могут сбрасывать даже очень сложные детали полностью.
Другая распространённая причина перехода на CNC — время наладки. Одношпиндельные кулачковые станки могут занимать от 2 до 6 часов на наладку; многошпиндельные кулачковые станки могут занимать 6-16 часов. Это означает не только что станок не делает деньги цеху в это время, но и один из самых дорогих сотрудников цеха стоит перед станком всё это время. И наоборот, как только работа квалифицирована на CNC одношпиндельном станке, наладки часто могут выполняться менее чем за час или даже быстрее на повторных работах.
Ещё одно преимущество, которое дополнительно помогает снизить стоимость на деталь на CNC-оборудовании — возможность запускать станки слабо обслуживаемые или беспилотно. Магазинные прутозагрузчики также позволяют CNC-оборудованию достигать более высокой загрузки шпинделя и требуют сильно уменьшенных трудозатрат для поддержания станков загруженными материалом. Некоторые цехи заполняют магазин прутозагрузчика и запускают станок до его истощения. Некоторые запускают текущую партию вне смены, затем начинают новую работу на первой смене. Другие могут сократить потребности в персонале для второй или третьей смен, потому что станки работают без большого внимания. Это позволяет им выполнять наладки на первой или второй смене и запускать работы вокруг часов.
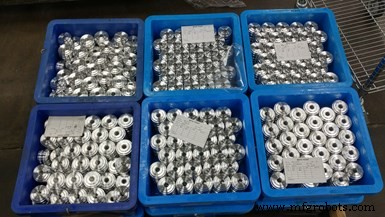
Northland Screw Products, Сент-Фрэнсис, Миннесота, переместила многие работы с кулачково-управляемых многошпиндельных на платформу LNTS. Старший токарь Алекс Мартинсон возглавил эти усилия, запуская детали в экономичных размерах партий с минимальным человеческим интерфейсом.
Ещё одно соображение — чистота и безопасность. CNC-автоматы полностью закрыты, обычно с предохранительными замыканиями на дверях оболочки. Это снижает возможность скольжений и падений, удерживая масло и охлаждающую жидкость в станке и вне пола. Они часто легко подключаются к системам эвакуации дымки, тем самым улучшая качество воздуха для работников. Эффективные замыкания между дверью и ПЛК на CNC обеспечивают, что сотрудники свободны и чисты от зоны реза пока станок работает, что снижает возможности травм от эксплуатации оборудования.
Наследие кулачковых автоматов имеет тяжёлые скользящие двери (или никаких дверей), никаких предохранительных замыканий, и часто множество щей в ограждении, через которые жидкости и даже щепки могут выходить из станка и создавать скользкие, опасные условия на полу цеха. Огромное количество возможных точек защемления на старых кулачковых автоматах также трудно оградить, и изготовление полных металлических оболочек для защиты работников, снижения уровня шума во время работы и содержания жидкостей имеет недостаток в том, что они делают наладки станков более трудными и долгими для завершения.
Опыт цехов
Ряд цехов сделали переход от кулачково-управляемых станков к CNC одношпиндельным оборудованием Lico по причинам, указанным выше. Например, Vanamatic из Дельфоса, Огайо, начала запускать станки Lico в 2008 году. Они добавили несколько за годы, и теперь запускают девять станков модели LNTS. Они увеличили производственные темпы и улучшили качество деталей, переместив некоторые семейства авиационных деталей с восьмишпиндельных станков и станков второстепенных операций на полную обработку на моделях LNTS. Согласно Джареду Уилтси, инженеру Vanamatic, цех режет много сложного нержавеющего материала и в то время как один оператор должен был постоянно ухаживать за 8-шпиндельным станком, один оператор теперь может ухаживать за тремя или более станками LNTS, которые производят детали полностью.
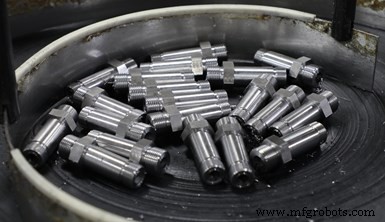
Air-Way Manufacturing в Оливет, Мичиган, производитель и дистрибьютор гидравлических фитингов для OEM. Компания сейчас использует четыре станка Lico LNDD на двух разных заводах. Согласно менеджеру производственной технологии Трою Ньюману, они используют эти станки для разгрузки коротких- и среднесерийных деталей с кулачково-управляемых многошпиндельных, оснащая CNC-станки для запуска некоторых внесменных работ.
Аналогично, Quality Switch в Ньютон-Фоллс, Огайо, закупала винторезные детали от внешних поставщиков, производя некоторые крупногабаритные детали на многофункциональных CNC-токарных станках. Джереми Сьюэлл, вице-президент, говорит, компания сэкономила деньги, запуская мелкие детали внутри на своих LNDD станках. Плюс, компания обрабатывает эти детали для своих продуктов, поэтому она теперь также в лучшем контроле в плане производственного планирования.
Фото по всей этой истории подсвечивают другие примеры. Некоторые цехи опередили кривую принятия, в то время как другие ушли от кулачковых станков из необходимости. Сжатые трудовые ресурсы, более жёсткие допуски и чистоты, более короткие времена наладки и более безопасная рабочая среда — мощные мотиваторы для перехода в CNC производственное точение. Цехи также обнаружили, что современные CNC-винторезные автоматы — большие вкладчики в их финансовый успех.
Промышленное оборудование
- Эволюция CNC станков: От 18-го века к ИИ-точности
- ЧПУ-точные станки: повышение точности и эффективности производства
- ЧПУ-точарный станок Fagor 8050TC: интуитивное, безобучающее управление для точения, фасовки и нарезки резьбы
- Передовиточный ЧПУ-точарный центр — высокоскоростное удаление металла и точная обработка
- CTX 410 и 510: универсальные токарные станки нового поколения
- QL300H/M Двухшпиндельный ЧПУ-точарный центр с полностью автоматизированной обработкой деталей
- Быстрые точные ЧПУ фрезерно-токарные центры сокращают время производства
- Токарный центр Ecoca SJ-20 от Absolute Machine Tools: точность и гибкость
- Hardinge Group представляет передовые токарные центры: GS 51A и RS T‑42
- ЧПУ-токарно-винтовой центр vs ЧПУ-токарный станок: ключевые отличия