



Токарно-фрезерное производство: обработка пяти сторон в одной установке
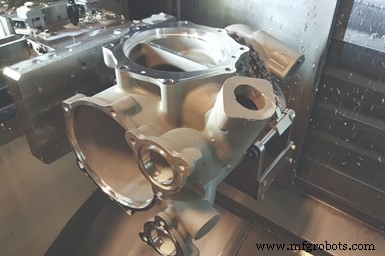
LeanWerks разработал процесс, объединяющий режущий инструмент, зажимное оснащение и технологии зондирования деталей, чтобы позволить своему токарно-фрезерному центру обработать пять сторон этого литой под давлением детали в одной установке. Фото: LeanWerks
Некоторые годы назад ухудшающиеся бизнес-условия в нефтяной отрасли подтолкнули LeanWerks из Огдена, Юта, к поиску работы в других отраслях (включая аэрокосмическую и высокоскоростную автоматизацию) для установления более сбалансированной клиентской базы и стабильного потока работы. Подрядной цех, теперь зарегистрированный по стандарту AS9100C аэрокосмической, также начал адаптировать часть своего существующего обрабатывающего потенциала для лучшего соответствия обработке работ, с которыми он столкнётся в этих новых отраслях.
Рид Леланд, президент компании и сооснователь, указывает на один пример: алюминиевая литая под давлением деталь для корпуса топливного фильтра реактивного двигателя. К тому моменту, когда LeanWerks была представлена этой работе, её аэрокосмический клиент-литейщик был почти на год отставал от графика поставки, потому что его внутренний процесс обработки, таким образом производственная скорость, был медленным. В результате его клиент — OEM реактивного двигателя, на который устанавливается этот корпус — терял терпение, и задержки, вызванные этой работой, расстроили других клиентов. Поэтому, в попытке облегчить некоторую нагрузку на внутренние ресурсы обработки, литейщик связался с LeanWerks для рассмотрения взятия на обработку тех литий.
Хотя многие инженеры специфицируют литьё под давлением для своих дизайнов деталей, потому что они предлагают сложность формы с хорошей размерной точностью относительно других процессов литья, эти компоненты всё ещё требуют обработки для достижения точной посадки и функции в высокопроизводительных сборках. Однако вариабельность этих типов деталей в состоянии после литья и их связанные хитрые требования к зажимному оснащении заставляют некоторые цехи избегать взятия на себя этого типа обработки.
Например, корпус топливного фильтра требует множества операций обработки, включая глубокое фрезерование отверстий, расточку, лицевую обработку, сверление, нарезание резьбы, внутреннее канавкование и 3D-контурирование. Изначально LeanWerks думала, что она может завершить работу, используя несколько установок на трёхосевом фрезерном станке и одну установку на токарном центре. В конечном итоге решили, что это не лучшая стратегия, потому что жёсткие позиционные допуски детали со сложной схемой датумов не были бы достижимы из-за множественных установок.
Вместо этого LeanWerks рассмотрела, как она может воспользоваться фрезерной способностью своего токарно-фрезерного центра Mazak Integrex i200S для минимизации количества раз, когда деталь касается во время обработки. Цех в основном использовал этот станок для производства конических вкладышных клапанов для высоконапорных насосных операций в нефтегазовой отрасли, таких как требуемые для гидравлического разрыва и коイルтрубных применений. Integrex был хорошо подходит для детали вкладышного клапана, потому что он мог как точить конический внешний диаметр детали, так и фрезеровать её внутренние поперечные отверстия потока. Станок также мог фрезеровать ассоциированное с отверстием O-кольцо, которое требовало пятиосевого контурирования из-за конической поверхности отверстия.
Тем не менее, обработка детали корпуса топливного фильтра на токарно-фрезерном центре, работа, не требовавшая точения, представила множество вызовов. Например, алюминий авиационного класса A356.0 имеет высокое содержание кремнезема и может быть труден для режущих инструментов. Кроме того, геометрия детали имеет множественные особенности под множественными углами на всех гранях (включая критическое соединение внутри дна 13-дюймовой глубины литья) и тонкостенные области создают проблемы вибрации во время обработки. Плюс, деталь со сложной датумовой структурой требует жёстких допусков, включая истинное позиционное допуск 0,25 мм на некоторых широко разделённых особенностях, и размерные допуски ±0,01 мм и истинные позиционные допуски 0,05 мм для других, менее разделённых особенностей.
В результате LeanWerks по сути предприняла три шага, чтобы позволить своему токарно-фрезерному центру эффективно обработать пять граней литой под давлением детали в одной установке. Первый шаг — проектирование приспособления для удержания литья, чтобы обработка могла выполняться на пяти сторонах детали. Ключевым компонентом этого дизайна приспособления является колышка, которая зацепляет основное тело литья, предлагая доступ к особенностям между и рядом ног колышки. Для фиксации литья к колышке между ногами колышки была установлена цепь и блоковый механизм для обеспечения равномерно распределённого зажимного усилия.
Поскольку токарно-фрезерный центр не предлагал достаточного хода по оси Y для достижения всех особенностей, в приспособлении был включён дохвостый слайд Setco для возможности скольжения колышки и детали и повторного зажима в доступной позиции без полной перезакладки детали. Для обеспечения жёсткости колышка была смонтирована и закреплена к стальной базовой плите с дюбелями и сваркой. Та базовая плита монтируется на седло дохвостого слайда, а база слайда монтируется на мастер-челюсти существующего трёхщекового патрона станка.
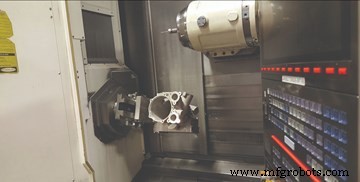
Из-за размера этой заготовки ход по оси Y токарно-фрезерного центра не позволяет его шпинделю достичь всех зон детали для обработки. Для смягчения этого приспособление, разработанное LeanWerks, использует дохвостый слайд для возможности скольжения зажимаемой детали и повторного зажима в доступной позиции. Последующие рутины зондирования определяют истинную позицию перепозиционированной детали.
Далее цех интегрировал тактильную зондирующую систему. Зондирование было необходимо, потому что форма каждой детали после литья слегка варьируется, и скользящее приспособление, используемое для смягчения проблемы хода по оси Y, меняет расположение детали. Зондирование позволяло точно определить новую позицию детали после сдвига, и последующие траектории инструментов лучшим образом подгонялись под фактическое расположение детали.
Фактически, цех осознал, что ему нужен зонд стандартной длины, а также зонд с увеличенным охватом для доступа к особенностям, расположенным глубоко внутри детали. Поскольку токарно-фрезерный центр имел только один зондирующий канал, LeanWerks модернизировала станок радиоприёмником Renishaw RMI-Q и установила карту ПЛК в главной панели управления станка для обработки второго сигнала зонда. Короткий зонд использует стилус длиной 25 мм, в то время как длинный зонд использует стилус длиной 50 мм, смонтированный на удлинителе 200 мм. Оба используют корпус зонда Renishaw RMP-60.
Зондирующие рутины были запрограммированы с использованием ПО Renishaw Inspection Plus, и полученный код был добавлен в программу станка в соответствующих местах. Начальная зондирующая рутина измеряет точки на нижнем порту внутри корпуса и отверстии на передней части корпуса для определения центральной оси детали. Другие особенности, зондируемые включают один из маленьких портов возле грани для определения вращательной ориентации детали и стенку внутри основного бокового фланца для определения Z-положения детали. Модуль ПО Mazak работы компенсации ошибки позиции (WPEC) позволяет отклонениям, обнаруженным через расчёты истинной позиции, полученным из начальной зондирующей рутины, двигаться с деталью через движения индексации шпинделя. После начальных зондирующих рутин выполняется дополнительное зондирование для подтверждения расположения связанных особенностей и послеобработанных поверхностей.
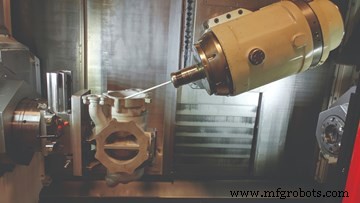
Для зондирования особенностей глубоко внутри корпуса LeanWerks использует стилус длиной 50 мм на удлителе 200 мм.
Наконец, глубокие обрабатывающие операции, требуемые для этой детали, и абразивный алюминиевый материал привели цех к применению передовых технологий режущего инструмента. Для этой работы цех использует систему зажимного оснащения Rego-Fix powRgrip. Альтернатива шринк-фит, powRgrip — механическая система пресс-фита, состоящая из держателя инструмента, точного коллета и компактного настольного гидравлического зажимного блока для вставки коллета и инструмента в держатель. Согласно Rego-Fix, система способна генерировать высокие зажимные усилия, сохраняя общий индикатор биения менее 0,0001 дюйма. Жёсткость этой системы улучшает срок службы инструмента и точность резания.
Режущие инструменты, используемые для этой работы, должны иметь положительные высокие угла заднего угла и работать на очень высоких скоростях с лёгкими глубинами реза. Используются торцовые фрезы Garr Alumistar, а также небольшая лицевая фреза с непокрытыми, высокополированными, высокопозитивными вкладышами.
LeanWerks также предустанавливает инструменты для этой работы с использованием предустановщика Speroni STP Magis 400, доступного от Big Kaiser. Предустановщик не только позволяет внешнюю настройку инструментов, но, что более важно, помогает в квалификации и устранении неисправностей, потому что облегчает инспекцию режущей кромки, валидацию формы формовочных резаков и измерение биения.
Точка поворота
Процесс, разработанный LeanWerks для обработки этой работы литья под давлением на их токарно-фрезерном центре, улучшил производственную скорость с 10 часов на деталь до менее двух часов на деталь. В результате цех продолжает рассматривать другие способы максимизации возможностей своего существующего потенциала похожими способами, пока она ищет работу в различных новых отраслях.
Промышленное оборудование
- Абразивная струйная обработка: как работает, преимущества и практические применения
- Факторы, влияющие на стоимость CNC обработки: Что нужно знать
- Haas DS-30: двухшпиндельные токарные центры для эффективной двусторонней обработки в одной установке
- Ограничения размеров при ЧПУ-обработке: что должны знать конструкторы
- Внутри литья и механической обработки: точная обработка — часть 3
- Литье в песке: техники и применения (Часть 2)
- Снижение затрат на ЧПУ обработку: экспертные советы для точных деталей
- Понимание 5-осевого ЦНЦ-обработки: передовая точность для сложных деталей
- Найдите идеальный 5-осевой VMC для ваших производственных нужд
- Ключевые этапы процесса механической обработки для качественных деталей