



Как вертикальная интеграция ускоряет производство и поставку
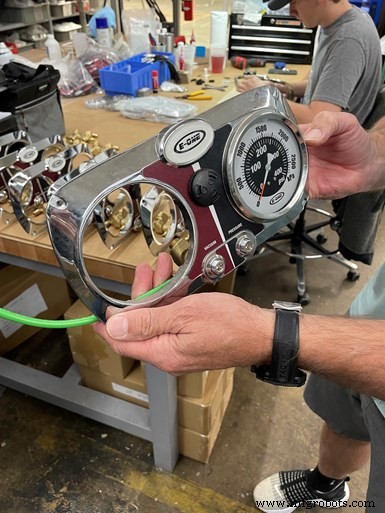
Внутренние производственные возможности Innovative Controls позволяют ей проектировать, собирать и отправлять сборки — такие как эти бейзлы приборов для пожарных машин — быстрее, чем аутсорсинг этих возможностей.
Усилия Innovative Controls стать вертикально интегрированной с производственными возможностями начались с цифровой шёлковой печати, но создание собственного станочного цеха — который включает CNC швейцарский токарный станок — вскоре последовало.
После работы в промышленных продажах несколько лет, Майк Михна, президент Innovative Controls, искал другие пути для создания компании, предлагающей производственную нишу. В конце 80-х он понял, что панели насосов на пожарных машинах не были удобными для пользователя в терминах функции или раскладки для пожарных, чтобы эффективно контролировать и управлять на стрессовой сцене пожара.
Питтсбургская, Пенсильвания компания — которая теперь занимает несколько отсеков внутри огромного бывшего турбинного производственного объекта Westinghouse — с тех пор выросла до лидера рынка управления панелью насоса, диагностики и идентификации продуктов для OEM пожарной техники. Она проектирует, производит и распространяет устройства, включая мониторы уровня бака, сборки управления клапанами, манометры, бейзлы идентификации продукта, бейзлы сообщений безопасности, ассоциированную графику и сантехнические продукты для тех машин. Innovative Controls также предлагает услуги подрядного производства для других отраслей, таких как медицинская.
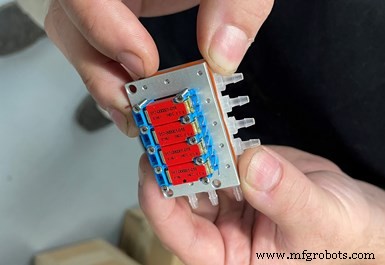
Цель компании как подрядного производителя — брать бизнес только если она будет предоставлять сборки, такие как этот медицинский воздушный модуль.
Михна говорит, цель — не предоставлять отдельные детали клиентам, а полные сборки. Имея практически все необходимые обрабатывающие и производственные возможности внутри компании (компания всё ещё аутсорсит литьё под давлением и литьё в формы для компонентов, таких как кастомные бейзлы с впадинами для цветового кодирования и идентификации) позволило компании производить те сборки более эффективно по затратам и более высоким качеством, будучи способной быстрее реагировать на потребности клиентов, так как она контролирует все эти процессы.
Начало с шёлковой печати
Innovative Controls, пожалуй, самая способная операция, которую я посещал, в терминах её внутренних производственных возможностей, хотя высокосерийное литьё в формы и литьё под давлением для компонентов, таких как кастомные бейзлы с впадинами для цветового кодирования и идентификации, аутсорсятся. Михна говорит, компания приняла подход «мы разберёмся» к добавлению новой технологии, опираясь на отраслевых экспертов по пути. Цифровая шёлковая печать была начальной технологией, которую они стремились разобрать.
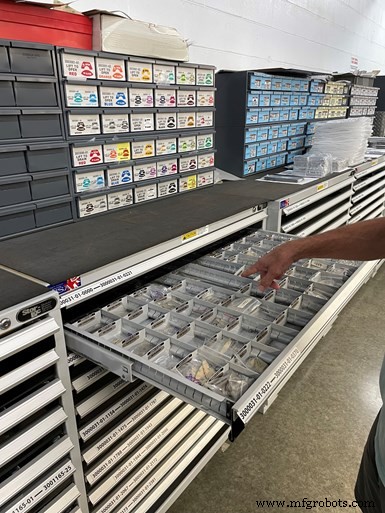
Цифровая шёлковая печать была первой возможностью, которую Innovative Controls внедрила внутри.
Михна отмечает, что ранние компоненты панели насоса использовали низкокачественный пластик и краску или виниловые этикетки для идентификации компонентов и инструкций, которые выцветали или отслаивались со временем. Он обнаружил, что поликарбонаты, используемые на бензоколонках, лучше устойчивы к УФ-излучению и предлагают более долгую жизнь. Компания изначально использовала традиционную технологию шёлковой печати (подумайте о раклах) для окраски и кодирования этикеток по одной. Затем они внедрили оборудование цифровой шёлковой печати для печати в более высоких объёмах с большей гибкостью. Трюк был в том, чтобы научиться заставить краску прилипать к поликарбонатному материалу. Для эффективного этого требуется точный контроль влажности и статического электричества в комнате, где находятся (теперь две) машины цифровой шёлковой печати. Наличие этой возможности внутри позволяет компании проектировать, печатать и отправлять этикетки за 24 часа.
Компания с тех пор добавила множество других процессов. Это включает CNC-ножевую резку и фрезеровку панелей; полидомирование; автоматизированную сборку печатных плат; и механическую и электрическую сборку. Последний кусок оборудования — пресс Trumpf TruPunch, который был добавлен с целью создания полного фарбировочно-красочного цеха для листовых металлических компонентов, таких как шкафы.
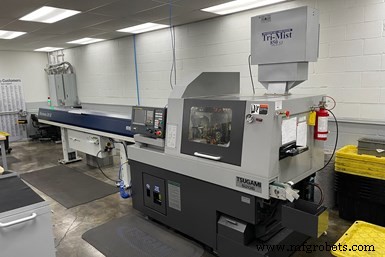
Токарь Мэтью Ресник смог запустить этот швейцарский токарный станок снова. Его первая производственная работа — 500 000 штук для медицинского компонента.
Но CNC-обработка также ключевая возможность, которую компания продолжает развивать, которую она ранее аутсорсила. Например, годы назад она использовала поставщика в Миннесоте для обработки небольшого медицинского компонента под названием шпилька для сборки. Хотя цена поставщика была хорошей, она не была такой конкурентоспособной, как хотел бы Михна. В результате Innovative Controls прыгнула с головой, приобретя станок Tsugami S206 швейцарского типа с прутозагрузчиком, свой первый станок-инструмент с ЧПУ. Не имея токарей в штате, компания изначально наняла подрядчика для запуска работ на том станке время от времени. Михна признаёт, компания не совсем понимала швейцарскую обработку хорошо и изначально не использовала возможности, которые такая платформа предлагает, особенно для высокосерийного производства.
Поэтому в начале 2020 года Innovative Controls наняла токаря Мэтью Ресника для установления более формального внутреннего станочного цеха. Ресник предложил добавить CNC-зажимный токарный станок и небольшой ВОЦ, которые компания фактически уже заказала. Это также были модели Tsugami: токарный станок MQBSY-II с прутозагрузчиком FMB и высокоскоростной фрезерный станок VA2 (компания с тех пор добавила второй VA2).
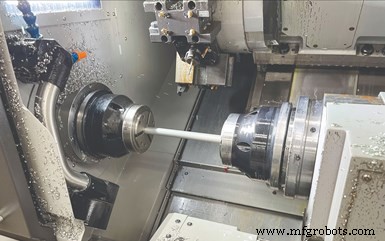
Зажимный токарный станок в основном обрабатывает семейство экструдированных стержней различной длины, которые собираются для создания ручек толкания/тяги.
Пока ожидал поставки того оборудования, Ресник имел пару месяцев, чтобы снова запустить швейцарский станок. Он говорит, станок в основном требовал хорошей чистки, и он начал изучать Abile, бесплатное CAM-программное обеспечение, которое Tsugami предлагает для своих швейцарских типов. Innovative Controls также добавила систему пожаротушения Firetrace к станку для обеспечения уверенности в беспилотной работе. За три месяца станок смог завершить производственный запуск 500 000 штук для медицинского компонента с лишь несколькими незначительными правками, отмечает Ресник. Оригинальное время цикла было 14 секунд на деталь с тремя инструментами, но он сократил это до 9 секунд заменой двух инструментов на один кастомный формовочный резак, который также создавал более управляемые щепки.
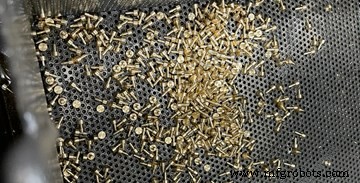
Время цикла для этих медицинских компонентов, произведённых на швейцарском токарном станке, сокращено с 14 секунд до 9 секунд на деталь после замены двух инструментов кастомным формовочным резаком.
Зажимный токарный станок в основном используется для запуска семейства алюминиевых экструдированных стержней различной длины, которые собираются для создания ручек толкания/тяги, используемых на панелях насоса пожарных машин. Коллаборативный робот от Universal Robots (интегрированный ProCobots) недавно добавлен для обеспечения длительных периодов беспилотной работы. Как показано в видео ниже, готовые детали проталкиваются через контршпиндель для кобота, чтобы захватить и перенести на поддоны. Когда поддон полон готовых деталей, кобот накрывает его пустым поддоном, который он затем начнёт загружать. Стак поддонов затем могут быть легко упакованы в коробки и отправлены на анотирование.
ВОЦ VA2 используются для создания разнообразия деталей, включая плиты для медицинской сборки и формы, которые компания использует для компоновки электроники для защиты от вибрации и влаги. Эти станки имеют шпиндели 35 000 об/мин, быструю смену зажимных плит от Saunders Machine Works, тактильные зонды Renishaw и детекторы лома инструмента Metrol, которые также могут измерять инструменты. Будучи тем, что Ресник управляет станочным цехом в одиночку, эти типы устройств делают легко для кого-то другого запустить работу, если он недоступен.
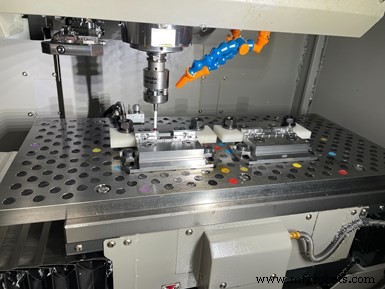
Innovative Controls максимально использует доступный рабочий объём своих высокоскоростных фрезерных станков с быстрой сменой зажимного оснащения, ускоряющей переналадки.
Второй швейцарский тип?
Аналогично, Innovative Controls находит ценность в наличии этого (пока) четырёхстаночного цеха за пределами улучшенной отзывчивости к клиентам. Ресник способен быстрее реагировать на потребности своих дизайнеров, а также консультироваться с ними, чтобы предложить предложения по пересмотру дизайнов, ослаблению допусков и т.д., для ускорения, упрощения или снижения стоимости обработки деталей для новых продуктов компании.
В терминах технологий обработки, Innovative Controls может добавить второй швейцарский тип, если спрос на медицинские детали увеличится. Михна говорит, что пока он не знает, куда направляется промышленность пожарной техники, те машины всегда будут требовать шкафы хранения, точный контроль насоса и эффективную коммуникацию системы насоса с компьютером двигателя. В этом отношении компания остаётся настроенной на будущий успех в этой отрасли, в то время как её существенная производственная компетенция во многих областях предлагает потенциал для роста бизнеса во многих других отраслях. Михна говорит, ключ — никогда не отставать в технологии и быть достаточно смелым, чтобы инвестировать в неё, учить её и продолжать находить способы быть более эффективным её использованием.
Промышленное оборудование
- Быстрое прототипирование в производстве: как 3D-печать ускоряет разработку продуктов
- Революция в моде: быстрое производство и 3D-печать создают носимые вещи завтрашнего дня
- Быстрое производство: ускорение выпуска кастомных и малосерийных деталей
- Как Kennedy Incorporated достигла быстрого ROI и ускоренного роста
- Как быстрое прототипирование и 3D печать ускоряют производственный успех
- Проверенное руководство по аутсорсингу прототипного производства в Китай
- Как быстрое производство обгоняет традиционные промышленные лид-таймы
- Почему быстрая механическая обработка повышает эффективность современного производства
- SourceDay: ведущее решение для сотрудничества с поставщиками и закупок для производственной эффективности
- Новые сотрудники: стратегический актив для непрерывного улучшения