



Устранение неисправностей неработающего CNC фрезерно-токарного станка: почему он остановился и как исправить
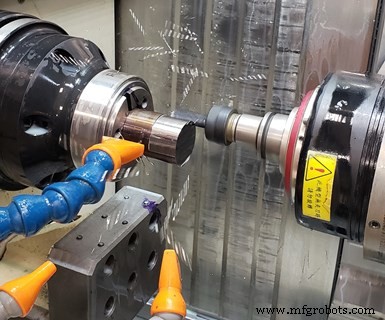
Второй фрезерно-токарный станок с осью B, приобретенный MoManTech, в настоящее время не выполняет никакой токарной работы, производя диапазон сложных призматических медицинских компонентов из прутка. (Все фото любезно предоставлены MoManTech.)
Я посещал ряд очень передовых machining-бизнесов, расположенных в середине ниоткуда. Из-за коронавирусных ограничений на путешествия я не смог посетить MoManTech — цех точной обработки, профилируемый в этой истории — расположенный в Шеридане, штат Монтана. Но «середина ниоткуда» — именно так владелец Керт Джонстон описывает местоположение своего бизнеса.
Потребовался скачок веры для него и его семьи, чтобы попасть туда. Изначально из Индианы, он прошел по управленческим рангам у производителя медицинских устройств в Варшаве. В 2003 году, в 31 год, он ставил планы на покупку компании. Его планы изменились, когда он попал в больницу в результате рабочего стресса.
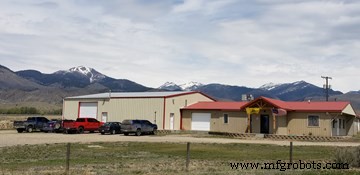
Керт Джонстон вырвал корни в Индиане, чтобы переехать с семьей в Монтану, где он приобрел небольшой цех. Он оперативно добавил 4000 кв. футов площади и разнообразный массив более продвинутого CNC-оборудования.
Случилось, что он узнал о небольшом цехе в монтанском городе в 700 человек, выставленном на продажу владельцем, у которого были свои проблемы со здоровьем и который смотрел на пенсию. Тот 1800 кв. футов цех имел всего пару консольных фрезерных и три токарных станка. Но он сидел на трех акрах земли с киллерскими видами. Коротко говоря, он купил тот цех и переехал туда с семьей, оставив за собой безопасность существующего трудоустройства для неизвестностей этого нового опыта.
И когда я говорю, что он переехал с семьей туда, он действительно так сделал. На пару лет его жена и деловой партнер, Мишель, и два мальчика — 2 и 5 лет тогда — жили в 800 кв. футов квартире, прикрепленной к цеху.
Ситуация сильно отличается сейчас. После переезда туда в июле 2004 года Джонстон расширил цех на 4000 кв. футов и начал добавлять сотрудников и более продвинутое CNC-оборудование, такое как фрезерные, токарные центры, швейцарские токарные станки, блок проводной электроэрозии и фрезерно-токарные с осью B.
Первый фрезерно-токарный станок с осью B MoManTech, приобретенный в 2012 году, позволил цеху идти за более сложной медицинской работой. Второй сделал то же самое. Последний — 9-осевой фрезерно-токарный станок QuickTech S42ATM с контршпинделем от Absolute Machine Tools, установленный прошлым июлем. Возможно, самое интересное об этом станке, который может выполнять и токарную, и фрезерную работу, то, что он используется исключительно для фрезерования. «Я никогда не устанавливал токарный инструмент в нем», — говорит Джонстон. Использование этого станка таким образом позволило цеху выполнять более быстрые переустановки для 100 разных номеров деталей в двух семействах деталей, которые запускаются на станке, сохраняя открытую опцию для дополнительной призматической работы, обработанной из прутка, должна ли та работа представиться.
Никакого возврата к токарной
Сертифицированный ISO 13485, MoManTech специализируется на хирургических устройствах для позвоночника, травмы, крупных суставов и стоматологических применений, а также имплантатах. Их диапазон возможностей позволяет им быть виртуальным one-stop цехом для потребностей своих медицинских клиентов. Помимо их разнообразных machining-возможностей, цех имеет внутренние второстепенные процессы, такие как лазерная гравировка/маркировка, ультразвуковая очистка и цитратная пассивация. MoManTech также имеет пластиковые и металлические 3D-принтеры, которые они используют в основном для создания приспособлений, используемых в цеху (см. боковую панель ниже).
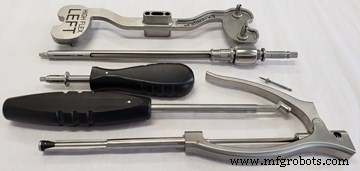
MoManTech обрабатывает диапазон компонентов для медицинских устройств и имплантатов.
QuickTech S42ATM был их последней покупкой капитального оборудования. Джонстон цитирует цену и компактный размер как большие причины выбора этой модели. Но он также ценит, что у него полноценный C-осевой контршпиндель вместо зажимного устройства детали для задней обработки. Трехосевое движение контршпинделя также способствует малому размеру станка, так как он может двигаться по оси X выше и ниже центральной линии детали, обеспечивая фрезерному шпинделю оси B лучший доступ к детали. Ось B имеет 10 000 об/мин, 3-л.с. мотор и рабочий диапазон 190° (±95° от вертикали).
Станок имеет 30-мм пропускную способность прутка. Вместо прутоподачи используется прутозахватчик для ввода заготовок, распиленных на трехфутовые длины, в рабочую зону. Это дополнительно уменьшает площадь пола, требуемую станком.
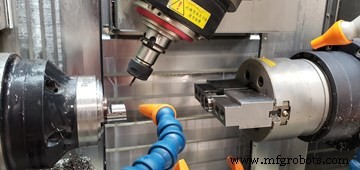
Вместо зажимного устройства детали для задней обработки, этот фрезерно-токарный имеет полноценный C-осевой контршпиндель.
И главный шпиндель, и контршпиндель имеют 6000 об/мин, 5-л.с. двигатели прямого привода. Они синхронизированы для обеспечения точной передачи детали для операций задней обработки. Автоматический сменщик инструментов (ATC) имеет 24 станции для приема держателей инструментов HSK-40T.
MoManTech в настоящее время запускает два семейства деталей на этом станке. Одно — семейство титановых имплантатов, другое — для нержавеющих медицинских устройств. Все детали требуют пятиосевой обработки (позиционирования, не полной контурировки) и задней обработки. Типичные размеры партий варьируются от 5 до 25. Производство призматических деталей из цилиндрического прутка делает наладки легче, по сравнению с конвенциональным фрезерным, который мог бы требовать специальные приспособления.
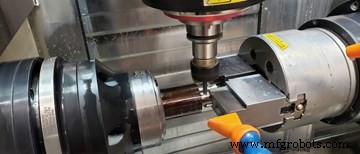
Для минимизации площади пола, этот фрезерно-токарный с осью B не имеет прутоподачи. Вместо этого прутковая заготовка распиливается на 3-футовые длины и втягивается в рабочую зону.
Джонстон использует емкость ATC для хранения многих стандартных инструментов, используемых для большинства заданий. Таким образом, не нужно касаться часто используемых инструментов, тем самым сокращая время переустановки на новое задание. Переустановки обычно требуют только касания в конце прутковой заготовки для установки рабочего местоположения и любых новых инструментов, добавленных для нового задания. Absolute Machine Tools также создала пользовательские макросы для переноса рабочих смещений с главного шпинделя на контршпиндель. Таким образом, касание инструмента нужно только на главном шпинделе.
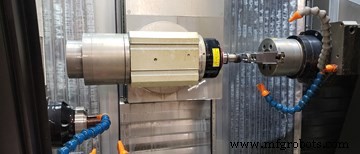
Пользовательские макросы позволяют применять рабочие смещения с главного шпинделя к контршпинделю. Поэтому касание инструмента нужно только на главном шпинделе.
Эффективная обработка призматических деталей из прутковой заготовки требует мысли о том, как блокистое деталь будет «ориентирована» в объеме цилиндрического прутка. Джонстон пытается выполнить основную обработку на стороне шпинделя, оставляя за собой особенность, легкую для контршпинделя для зажима для задней обработки. Это может требовать только обработки карманов в челюстях контршпинделя, вместо кастомных зажимов. Большинство деталей обрабатываются полностью и детали выбрасываются из контршпинделя в сборное устройство.
Больше работы на (Большом Небе) горизонте?
Когда я говорил с Джонстоном в начале мая, он сказал, что его бизнес не был негативно затронут COVID-19 пандемией. Странно, но это на самом деле предложило возможность добавить персонал. Он нанял людей — одного полного времени и двух неполных из колледжа — которые потеряли свои летние работы. Плюс, по мере возобновления элективных операций, возможно, цех может увидеть больше работы, связанной с этими процедурами. Это может привести к дополнительным покупкам станков в будущем. И кто знает, возможно, новый фрезерно-токарный станок на самом деле запустит задания, требующие токарной обработки.
3D-печать в цехе
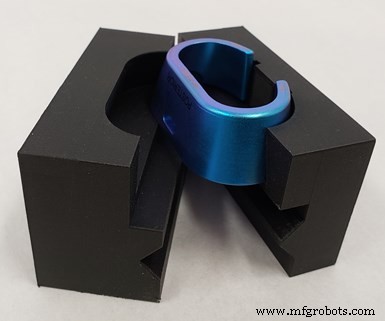
Этот пластиковый приспособление, усиленный стекловолокном, которое MoManTech напечатал, используется для удержания пятиосевой, сварф-обработанной детали.
MoManTech имеет два 3D-принтера от Markforged, один блок, печатающий пластик, и другой, печатающий металл. Эти принтеры используют процесс fused-filament fabrication (FFF). Для пластиковой печати принтер нагревает термопластический материал до близкой к его точке плавления температуры и экструдирует его из сопла. Сопло движется в направлениях X и Y на строительной пластине, чтобы создать деталь слой за слоем. Базовый материал Onyx от Markforged — нйлон, смешанный с рубленым углеродным волокном — говорят, в 1,4 раза сильнее ABS. Плюс цех может добавлять слои стекловолокна, Кевлара или углеродного волокна для достижения более сильных свойств, в зависимости от применения. Также возможно добавление металлических резьбовых вставок. Для этого печатная работа останавливается в соответствующее время, вставка добавляется и печать продолжается, инкапсулируя вставку в объект. Цех обычно использует этот принтер для создания пластиковых приспособлений. Почти все приспособления, используемые на лазерной маркировочной машине MoManTech, 3D-напечатаны из материала Onyx.
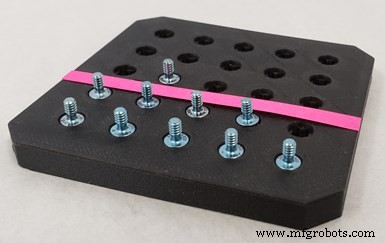
Это пластиковое напечатанное приспособление для лазерного маркера цеха включает ключи для обеспечения правильной ориентации детали.
Блок Metal X используется для печати кастомных жестких приспособлений из нержавейки 17-4 для удержания сложных деталей на фрезерных станках. Джонстон говорит, что печать жестких приспособлений полезна в том, что ему не нужно убирать человека с производственного machining-центра для обработки приспособлений. Приспособление может быть спроектировано и затем напечатано (за ночь, если необходимо), так что оно может быть использовано на следующий день. И, учитывая сложную геометрию некоторых деталей, которые эти приспособления должны удерживать, обработка приспособления может быть сложной, если не невозможной в любом случае, отмечает Джонстон.
Этот принтер использует две катушки материала: одна имеет металлический порошок и связующее вещество внутри пластиковой оболочки. Вторая — керамический порошок, заключенный в пластик. Катушки подаются через нагревательный блок, нагревающий пластик до его точки плавления и подавающий его через экструзионное сопло. Блок сначала укладывает слои керамического материала, который используется для отделения детали от одноразовых листов печати, удерживаемых на месте на поддоне блока вакуумом. Керамический материал также используется для создания поддерживающих структур для металла, где нужно. После завершения печати с нержавеющей катушкой детали затем спекются, сплавляя металлический порошок в твердый металл.
Промышленное оборудование
- Ключевые моменты при покупке б/у станка с ЧПУ
- Ключевые факторы при покупке б/у станка с ЧПУ
- Когда продать станок с ЧПУ: стратегическое руководство для максимальной отдачи
- Обучающие ЧПУ-точарные станки: ускорьте производство и повысьте точность в вашей мастерской
- FEMCO ЦНЦ токарные устраняют узкие места в производстве
- ЦНЦ токарные станки стимулируют рост бизнеса и снижают производственные затраты
- ЧПУ-торцельно-фрезерные станки: полное руководство по многозадачной точной обработке
- Ключевые качества для оценки при выборе точного CNC-станочного цеха
- Оборудование и услуги точного CNC-станочного цеха
- Как выбрать высококачественный CNC-станочный цех для вашего проекта