



От винторезных автоматов к CNC: технологическая эволюция Gent Machine
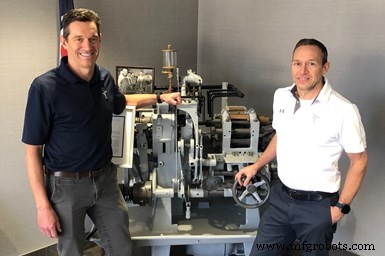
Братья Рич (слева) и Адам Джент внедрили множество новых CNC-технологий в Gent Machine, цех, который изначально полагался исключительно на винторезные автоматы, такие как этот Davenport, выставленный в их كليвлендском цехе.
Подрядной цех Gent Machine был основан в 1927 году, но, пожалуй, самые большие изменения произошли только за последние пару десятилетий.
В 2009 году братья Рич и Адам Джент купили компанию у своего отца, Ричарда-младшего, который владел ею с 1970-х годов. Прадед и дедушка братьев, Артур и Ричард-старший, начали бизнес в Саут-Юклиде, штат Огайо, производя взрыватели для гранат и бойовые иглы.
Ричард-младший успешно управлял операцией, используя пару десятков пятишпиндельных автоматов модели B Davenport и нанимая до 20 человек. В школьные годы братья работали там операторами станков. После колледжа они некоторое время работали вне станочной промышленности, прежде чем вернуться в семейный бизнес. Рич присоединился в 2000 году, Адам — в 2006.
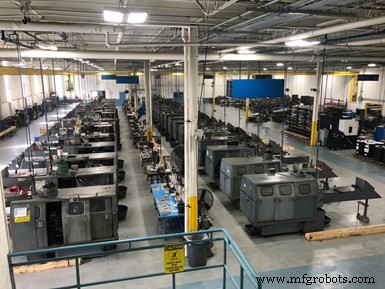
Gent Machine до сих пор имеет почти 40 станков Davenport модели B (большинство с оболочками) в своем новом здании.
Тайминг казался идеальным, так как Gent Machine процветал. Вскоре после этого, однако, крупнейший клиент цеха, представлявший 65% бизнеса, был куплен другой компанией, которая перенесла эту работу в собственное производство.
«Это были тяжёлые времена», — говорит Рич, — «но, оглядываясь назад, именно эти времена делают тебя тем, кто ты есть». И именно этот опыт привел братьев к поиску способов повышения эффективности и возможностей обработки, а также диверсификации клиентской базы для устойчивости к меняющимся бизнес-условиям.
Перенос технологий
Специализация Gent Machine — токарная обработка прутков до 2 дюймов в диаметре из стали, нержавейки, алюминия, латуни, меди и титана для отраслей: автомобилестроение, огнестрельное оружие, промышленное снабжение и гидравлика. В цехе всё ещё есть несколько станков Davenport и шестишпиндельные автоматы Acme, но за относительно короткое время добавлено множество нового CNC-оборудования.
«Наш отец не был действительно заинтересован в новых технологиях обработки», — объясняет Рич. «Не в том смысле, что он сопротивлялся, но он не хотел внедрять полностью новые процессы, приближаясь к пенсионному возрасту. Однако он помог нам с внедрением».
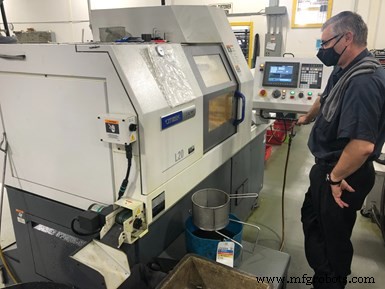
В цехе девять швейцарских токарных станков, один из которых оснащён технологией, снижающей риск образования длинных нитообразных щепок.
В 2007 году местный клиент подтолкнул цех к покупке первого швейцарского CNC-станка от Marubeni Citizen-Cincom для производства деталей, которые не могли быть обработаны на существующем оборудовании. Адам взял на себя задачу освоения новой технологии, создавая CNC-отдел с нуля после этой покупки. Теперь в Gent Machine девять швейцарских станков, которые позволяют цеху производить более сложные детали в малых объёмах по сравнению со старыми автоматами. (Все эти швейцарские станки были приобретены через дистрибьютора Concentric Corp., также расположенного в Кливленде.)
Нейший станок оснащён технологией низкочастотной вибрации Marubeni Citizen-Cincom, которая осциллирует резак по оси Z в такт вращению прутка. В определённые моменты она полностью выводит резак из зоны реза. Эти намеренные холостые ходы ломают щепки на последовательно маленькие куски, чтобы их можно было легко удалять, минимизируя проблемы запутывания спиралевидных щепок вокруг заготовки или инструмента, известные как «птичьи гнёзда». Адам говорит, что все будущие швейцарские станки будут закупаться с этой возможностью.
Дополнительные изменения были внесены в компанию после того, как братья купили её у отца. К тому моменту Gent Machine уже сформировала хороший микс клиентов, потратив несколько лет на диверсификацию. Частично это было достигнуто благодаря обновлённому сайту компании, который создал Адам с улучшенной SEO-оптимизацией. Именно так Tesla узнала о цехе, найдя его сайт и связавшись в 2011 году.
Хотя Tesla искала поставщика литых под давлением деталей, это позволило Gent Machine зайти в дверь к крупному OEM электромобилей. Адам смог развить хорошие отношения с инженером-конструктором Tesla, что в конечном счёте привело к получению заказа на производство пяти разных деталей для Tesla.
Рич говорит, что это был акт веры со стороны цеха. Например, одна работа потребовала закупку алюминия в три раза большем объёме, чем цех когда-либо закупал. Кроме того, Tesla была стартапом, и жизнеспособность электромобилей всё ещё была неопределённой. Тем не менее, цех взял работу, что потребовало покупки трёх дополнительных швейцарских станков для работы в три смены.
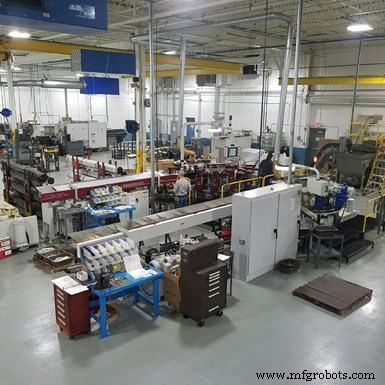
Теперь в Gent Machine два ротационно-перестановочных станка: один полностью CNC, другой гидравлически приводящийся.
Этот подход удовлетворил производственные требования Tesla, но, возможно, не был идеальным. Годами братья размышляли о добавлении ротационно-перестановочного станка. Момент показался подходящим после переезда в новое, большее здание в Кливленде в 2017 году, предложившее 60 000 кв. футов площади против тесных 22 000 кв. футов (то есть было место для ротационно-перестановочного станка), а также была деталь, идеально подходящая для такого типа станка, что подтолкнуло их к покупке.
Gent Machine приобрела 16-станционный Hydromat Epic 45/16 через близкого дистрибьютора станков и поставщика готовых систем Motch and Eichele. Деталь, для которой был настроен этот станок, — сложный крепеж, изначально обрабатываемый на швейцарских станках. Цех смог сократить время цикла для этой детали на швейцарских станках до 38 секунд, но ротационно-перестановочный станок выполнял детали всего за 7 секунд. Это позволило цеху работать всего в две смены, освободив мощности швейцарских станков для других работ. Также это дало возможность использовать вкладыши вместо формовочных резаков, так как каждая обрабатывающая единица может быть настроена на движение по нескольким осям.
Затем Gent Machine добавила второй ротационно-перестановочный станок: гидравлический Hydromat Legacy 32/4-16. Хотя работа, под которую был куплен второй станок, не состоялась, цех выявил существующий компонент подушки безопасности, который обрабатывался на автоматах Davenport, и требования к объёму производства которого быстро расли.
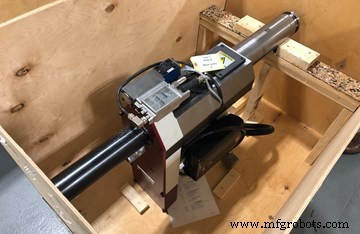
Здесь показана одна из нескольких новых обрабатывающих единиц, устанавливаемых в ходе переоборудования CNC ротационно-перестановочного станка под новую работу.
Аналогично, на момент моего визита в апреле станок Epic был в процессе переоборудования под новую работу — петлю холодильника с жёсткими допусками. Цех производил эти петли на своих автоматах. Одна проблема была в процессе строгания для получения двух плоскостей. По мере износа строгального резака размеры этих плоскостей выходили за допуск. Epic оснащается трёхосевой обрабатывающей единицей, которая может фрезеровать плоскости и обеспечивать лучший контроль процесса.
Добавление первого фрезерного станка
Не редкость видеть небольшие CNC-фрезерные станки в высокопроизводительных токарных цехах, используемые для второстепенных операций над точеными деталями. Однако Gent Machine недавно приобрела свой первый вертикальный обрабатывающий центр (ВОЦ) — Hwacheon Vesta 660 со столом 26" x 16,95" — с четвёртой осевым вращательным столом. Изначально он был куплен для второстепенных операций по деталям вентиляторов, но открывает возможность для производственной работы.
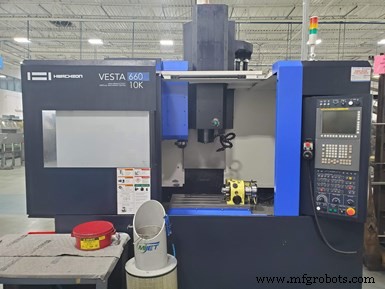
Первый ВОЦ цеха был куплен для второстепенных операций по деталям вентиляторов.
Этот станок также был куплен через Motch and Eichele. Цех планировал обрабатывать детали вентиляторов полностью на своём двухшпиндельном/двухтурельном станке. Однако решили, что имеет больше смысла выполнить точение и некоторую поперечную фрезеровку на том станке, а затем перенести на ВОЦ для сверления множества других поперечных отверстий.
«Vesta 600 предоставляет дополнительные возможности, дополняющие наше токарное оборудование, так как токарный станок обычно может использовать только круглые или шестигранные прутки», — говорит Рич. «Фрезерный станок даёт расширенные возможности, так как он может удерживать квадратные и другие 형状 деталей».
Хотя станок был приобретён как центр прибыли, он также позволяет цеху находить способы снижения затрат поставщикам. Хороший пример — колпачок для корпуса батареи.
Как объясняет Адам, цех производил около 15 000 таких колпачков в месяц для клиента. Каждая деталь требовала анотирования, но не полностью — только верхняя или «колпачковая» сторона детали анотировалась. Остальное должно оставаться блестящим. Для этого нижняя половина детали должна быть закрыта в процессе анотирования. Чтобы закрыть резьбовую часть детали, анотировщик вкручивал сотни деталей в свою оправку. Оправка предотвращала анотирование нижней половины детали. Он опускал оправку в ванну анотирования, выкручивал детали из оправки и отправлял оправку обратно в цех. Трудозатраты на вкручивание и выкручивание каждой детали были затратны для анотировщика, поэтому Gent Machine получала счёт за это время. ВОЦ позволил цеху изготовить собственную оправку. Таким образом, цех может установить детали в этой оправке, отправить её анотировщику, затем получить оправку с анотированными деталями для снятия. Это устранило оплату труда анотировщика, тем самым снизив общие производственные затраты.
Движение вперёд
Сегодня в цехе 54 сотрудника против 15 в 2009 году. Gent Machine также расширила свой сборочный отдел. Текущее местоположение предлагает достаточно места для большего оборудования. Хотя вряд ли цех расширит отдел Davenport, он может добавить ещё один CNC ротационно-перестановочный станок в какой-то момент, если появится подходящая работа.
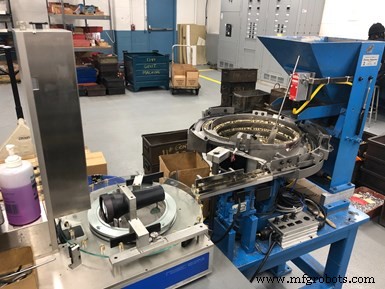
Это автоматизированное двухкамерное измерительное устройство от Resec Systems может выполнять 100% контроль 10 типов деталей. Оно автоматически измеряет внутренний диаметр, внешний диаметр и высоту. Детали в допуске попадают в один контейнер, детали вне допуска — в другой.
«Мы всё ещё относительно новички в области ротационно-перестановочных станков», — объясняет Рич. «Сервис — ключ, особенно при освоении новых типов оборудования, что является дополнительной причиной, почему мы ценим наши долгие отношения с Motch and Eichele и купили Hydromats. В отличие от цехов, использующих ротационно-перестановочную технологию много лет, у нас нет запаса обрабатывающих единиц, которые мы могли бы использовать для переоборудования наших Hydromats под новые работы. Но наша цель — создать этот запас и дать нам скорость и гибкость для переоборудования оборудования под разные детали всякий раз, когда мы захотим».
Промышленное оборудование
- Busch Precision расширяется в обработку крупномасштабных компонентов
- Сократите время обработки алюминиевых колес с четырехосевым VTL Tong‑Tai TVL‑40‑S4W
- Mazak Hyper Quadrex 150 MSY: двухшпиндельная система обработки прутка
- EMAG USC 11/21: высокоточный четырехосевой токарный станок для нефтяных труб
- Интегрированное управление WinMax от Hurco расширяет возможности 11 станков
- Точные фундаменты: 30-футовый бетонный шедевр Metalex Manufacturing
- Emag VT 2-4: высокоточный 4-осевой вертикальный токарный станок для валов до 400 мм
- Понимание 4-осевых станков с ЧПУ: преимущества и сравнение с 3-осевыми системами
- Революция в обработке: инновационный центр, балансирующий точность и гибкость
- Трансформация производства: Lakeview Screw Machine переходит на ЧПУ точение