



Использование сканирующих зондов на швейцарских токарных станках: преимущества и практичность
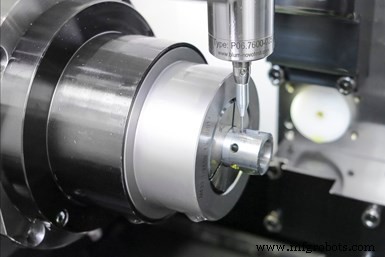
Этот станочный зонд сканирует полный контур паза этой детали со скоростью 2 метра в минуту для обеспечения параллелизма пазов 2 микрона. Фото: Blum-Novotest.
Ряд цехов используют станочные тактильные зонды для ускорения наладки или выполнения впроцессного измерения обработанных элементов для контроля процесса. Они чаще встречаются на вертикальных или горизонтальных обрабатывающих центрах, чем на швейцарских токарных станках, одна из причин — ограниченное пространство внутри рабочей зоны швейцарского типа для размещения такого устройства.
Эти зонды также доступны в двух версиях — тактильные (touch-trigger) и сканирующие. Тактильный зонд определяет дискретные точки на поверхности детали, тогда как сканирующий зонд может пройти по всей поверхности, собирая тысячи точек в секунду для измерения формы элемента, а также его размера и положения. Но имеет ли смысл оснастить швейцарский станок зондом, занимая одну или несколько доступных позиций инструментов? И если да, то выбирать сканирующий зонд вместо тактильного, чтобы воспользоваться способностью собирать больше измерительных данных быстрее?
Производитель из Обервольфаха, Германия, предоставляет пример, подтверждающий обе эти идеи.
Karlheinz Lehmann GmbH обрабатывает высокоточные вращательно-симметричные детали с использованием нескольких токарных станков с ЧПУ и фрезерных станков. Пример — сложная стальная быстрозажимная муфта для подачи сжатого воздуха для Parker Hannifin GmbH. Это был сложный проект учитывая требуемый параллелизм для четырёх пазов детали. Ключевыми элементами являются резьбы, отверстия и четыре слабо конусных паза, объясняет генеральный директор Тимо Леман, но он говорит, что пазы — «ключевой момент всего дизайна».
Фактически, муфта не работала бы, если допуск параллелизма 2 микрона для каждого паза был бы превышен. При сборке слабо конусные пазы содержат шарики, которые не должны выступать слишком далеко, но также никогда не должны выпадать через паз. Благодаря этому дизайну быстрозажимные муфты предотвращают характерный хлопок при отсоединении и обеспечивают одностороннюю операцию.
Так же сложно, как процесс обработки, является задача измерения пазов. Используя швейцарский токарный станок Marubeni Citizen-Cincom M32 со сканирующим тактильным зондом Blum-Novotest TC76-Digilog, цех проверяет размерную точность детали на станке.
Blum-Novotest отмечает, что аналоговое измерение тактильным зондом эффективно для областей или линий. Однако если бы такой зонд использовался для этого приложения измерения пазов, пришлось бы измерить очень большое количество точек на пазах, чтобы достичь адекватного разрешения. Вместо этого TC76-Digilog сканирует поверхность паза со скоростью измерения 2 метра в минуту, генерируя чрезвычайно большое количество значений (50 000 в секунду) за долю времени аналогового тактильного сбора данных.
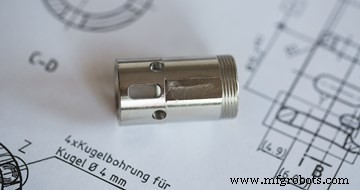
Благодаря точному параллелизму пазов, этот быстрозажимный соединитель не имеет громкого хлопка, свойственного другим таким устройствам при отсоединении, и обеспечивает одностороннюю операцию.
В начале производственного запуска для этого приложения муфты эталонная деталь зажимается в станке, сканируется полный контур соответствующего паза, и эталонный профиль записывается и сохраняется в оценочном программном обеспечении. Каждая обработанная деталь измеряется и сравнивается с записанным профилем. Любые детали, превышающие допуск, отбраковываются. Использование станочного измерения таким образом позволяет Karlheinz Lehmann GmbH выполнять 100% контроль, а также выявлять тенденции ошибок обработки на ранней стадии через оценочное ПО зонда.
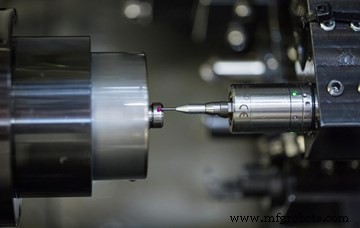
Сканирующий зонд может позиционироваться горизонтально или вертикально в станке в зависимости от измерительной задачи.
Согласно Blum-Novotest, увеличенные сканирующие силы TC76-Digilog делают его хорошо подходящим для сложных приложений в токарных, фрезерных и шлифовальных станках. Ни охлаждающая жидкость, ни вязкие масла не ухудшают достоверность измерительных данных, говорит компания, потому что более высокая сканирующая сила позволяет зонду просто проталкиваться через охлаждающую жидкость. Зонд сканирует детали неразрушающе, и измерительная точность, как утверждается, достигается благодаря технологии Shark360 компании, которая вводит систему измерения зубчатым колесом для выполнения внецентрового зондирования.
Леман отмечает, что компания была близка к отказу от заказа на быстрозажимную муфту от Parker Hannifin, пока не внедрила процесс сканирующего зонда на швейцарском станке. Фактически, теперь она использует этот станок для других крупных серий от 10 000 до 30 000 штук из материалов: алюминий, нержавеющие стали, закаляемые стали и автоматические стали.
Промышленное оборудование
- Электрическое заземление: защита систем от дуговых разрядов и пожаров
- Разрешение 3D-печати: как точность формирует качество печати
- Трансмиссионная жидкость: назначение, важность и руководство по обслуживанию
- UWB и AirTag: оценка их пригодности для отслеживания активов в бизнесе
- Использование RTU для получения инсайтов из больших данных в промышленных операциях
- Передовые семиосевые швейцарские токарные станки: сокращение простоя на 40% и ускорение операций
- Продвинутые оснасточные решения для швейцарских автоматов и производства малых деталей
- Миллрайты: ключевые роли, обязанности и их ценность в Канаде
- Роль риггера: ключевые обязанности и навыки
- Пошаговое руководство по замене гидравлического шланга на тяжелом оборудовании