



Точное оснащение и закрепление оптимизируют роторы суперчарджера Whipple для максимальной производительности
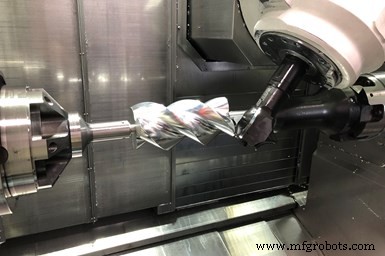
Разработав более точный процесс обработки сцепляющихся винтовых роторов, Whipple Supercharger повысил эффективность принудительного надува воздуха в двигатель для большего прироста мощности. Специальное закрепление и формовые резаки позволяют точно фрезеровать роторы суперчарджера в одной установке на токарно-фрезерном центре с В-осью.
Компания, основанная бывшим руководителем гоночной команды и владельцем автомобилей Артом Уипплом в 1987 г. (Фресно), производит двухвинтовые суперчарджеры для авто- и мотоспортсменов и всех, кто хочет повысить мощность двигателя. Такие «добавки мощности» (турбонаддувы, закись азота — другие варианты) закачивают в двигатель больше воздуха, чем он может втянуть сам. Больше воздуха — больше топлива — увеличение рабочего объема и мощности.
Ключ — точное бесконтактное сцепление двух винтовых роторов внутри корпуса. По дизайну Уиппла: мужской ротор имеет 3 винтовых долота, женский — 4, объясняет конструктор Гарретт Брайт. Они вращаются навстречу друг другу с минимальными зазорами. При прохождении долот мимо входных портов воздух застревает между роторами и корпусом. Вращение постепенно уменьшает объем, сжимая воздух. Сжатие продолжается, пока внутреннее пространство не откроется к выходному порту — сжатый воздух (выше атмосферного) уходит в впускной коллектор над двигателем.
Эффективность суперчарджера зависит от герметичности сцепления роторов и корпуса. Раньше Уиппл использовал только снабженческие роторы. Они всё ещё применяются для некоторых моделей. Но компания начала проектировать и обрабатывать свои роторы инхаус — и разработанный процесс дает более цилиндричные и точные роторы, чем у поставщика. Результат: суперчарджеры на 5% эффективнее.
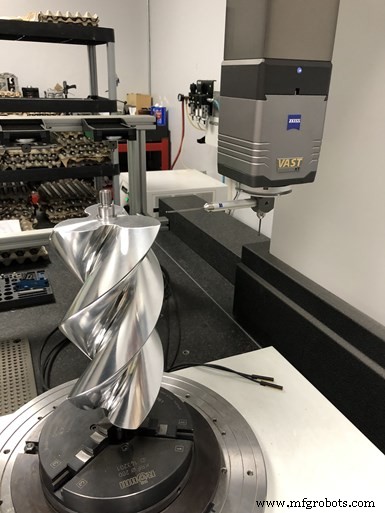
Измерения на КИМ (Координатно-измерительной машине) позволили Уипплу оценить точность снабженческих и собственных роторов. Цель — зазор 125 мкм между сцепляющимися роторами, теперь достижимый за счет внутренних мультизадачных возможностей.
Брайт рассказывает: переход на собственное производство спровоцирован результатами КИМ Zeiss Accura (с вращательным столом, сканирующей технологией Vast и модулем Gear Pro в Calypso). Софт эффективно измеряет сцепляющиеся роторы: можно задать контрольные точки на винтовых профилях мужского и женского роторов там, где они встречаются, и определить зазор в этих точках. Профиль каждого ротора должен быть ±63 мкм для цели ~125 мкм зазора. Поставщик это не обеспечивал.
Переход на инхаус-обработку
Процесс с формовыми резаками похож на поставщиковский, но с модификациями закрепления для большей жесткости.
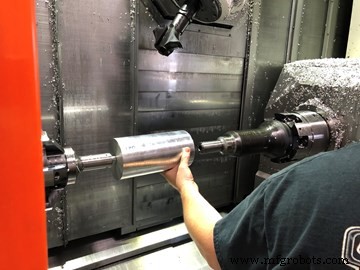
Цилиндрические заготовки из Алюминия 6061 предварительно центрируются на другом станке для прессования стального вала. При загрузке в Integrex главная шпиндель и контршпиндель зажимают выступающие шейки вала. Затем В-ось резко наклоняется, ориентируя формовый резак под нужным углом к профилю канавки ротора. Вращающийся резак движется по Z-оси при медленном вращении ротора — создает каждый лопастевой канал за несколько проходов.
Изначально использовали выдвижные ER-коллеты с оттяжкой. Вылет нужен был для отодвигания заготовки от контршпинделя — зазор для наклона В-оси над патроном. Но оттяжка усложняла загрузку (10 мин). Зажим создавал нагрузку на главную шпиндель — требовалась центровка W-оси контршпинделя. Иначе — вибрация, плохая чистота. Коллеты быстро изнашивались.
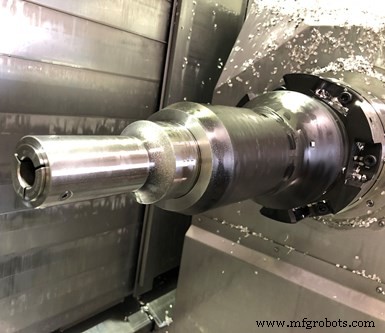
По совету Келлена Буша (инженер Mazak) Уиппл обратился к Hainbuch. Их решение: кастомное закрепление с увеличенным вылетом для угла В-оси, более жесткое, упрощающее переустановку. Ключ — дед-ленгт коллеты (без оттяжки). Они «зажимают в пространстве» — заготовка не смещается, нагрузка на главную шпиндель не возникает. Переустановка: 2 минуты вместо 10.
Формовые резаки Kyocera Unimerco (как у поставщика) нетипичны для металла — обычно для дерева, композитов, волокнистых материалов. Андерс Варга (Kyocera): высокая контактная площадь дает огромное давление на резак при обработке металла. То, что они работают здесь — говорит о жесткости станка с Capto-шпинделем и кастомном закреплении.
Формовые резаки, соответствующие винтовому профилю канавок (профили, уточненные Брайтим), исключают полировку, нужную при фрезеровании концевиками. Роторы обрабатывают с максимальными долотами, но немного в недоразмер — для последующего проприетарного покрытия. Уиппл держит 2 черновых и 3 чистовых резака на каждый тип ротора. Вставки: неоксидные, микрозернистые твердые сплавы. Черновые — на винтах, чистовые — припаянные.
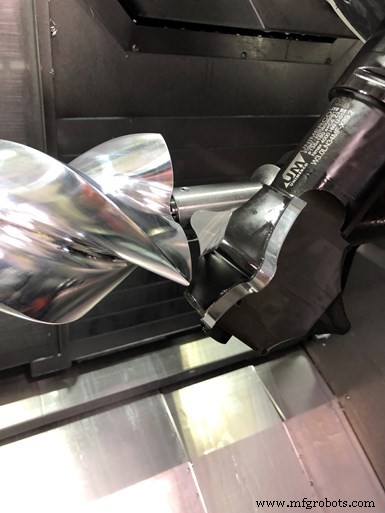
Формовые резаки устраняют вторичную финишную обработку, необходимую при концевиках.
Теперь не только достигнут зазор 125 мкм, но и цилиндричность ротора по длине стабильнее. При старом закреплении разница цилиндричности концов до 10 мкм — теперь 1 мкм. Цикл немного ускорен: мужской ротор 14 мин, женский 20 мин. Но для Уиппла главное — точность и быстрая переустановка — достигнуто.
Промышленное оборудование
- Mecademic Robotics расширяет глобальное присутствие с компактным промышленным роботом
- Schilling Robotics интегрирует ПО Actin от Energid в передовый подводный робот Gemini ROV
- Быстрое инструментальное оснащение: Ускоренное производство форм для малосерийного производства
- Трансформация прототипирования: Сила 3D-печати инструментального оснащения
- Продвинутые оснасточные решения для швейцарских автоматов и производства малых деталей
- Превращение сложных вызовов в коллаборативные победы: проверенный подход Gentz Industries
- Связь ленивых принципов с реальными результами: Nilpeter и система e-Connect
- Живая оснастка для современного производства: ключевые выгоды и советы по внедрению
- Топ-5 преимуществ кастомного металлообработки
- Кевлар: полный обзор прочности и применений