



Освоение автоматизированной пятиосевой обработки: упрощенные решения
Скорость воспроизведения в этом видео увеличена, пока захват обращался к другой паллете с склада станка.
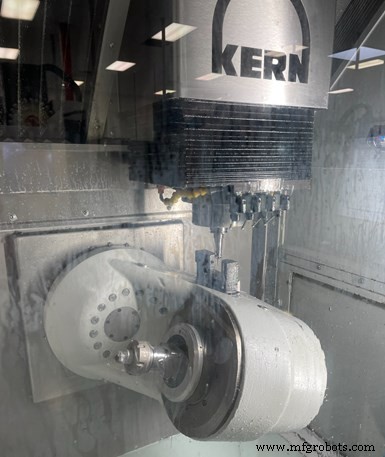
Challenge Machine использует лазерный зонд, установленный на стороне качающейся литой оси B своего нового пятиосевого станка, для предустановки инструмента и, во время беспилотного цикла обработки, для проверки поломки инструмента и отслеживания износа инструмента (для некоторых применений).
Challenge Machine из Блейна, штат Миннесота, специализируется на обработке мелких сложных деталей — некоторые исключительно малы. Они делают это, используя диапазон оборудования, включая швейцарские токарные станки с осью B, VMC с трамвайными столами, обеспечивающими четвертую и, в некоторых случаях, пятую осевую ротацию, и высокоскоростные истинные пятиосевые machining-центры.
Хотя цех смог реализовать длительные периоды беспилотной обработки со своими прутоподаваемыми швейцарскими, до недавнего времени все их фрезерное оборудование требовало ручной загрузки деталей. Однако их самый недавний пятиосевой станок имеет интегрированную паллет-сменяемую систему зажима и высокоемкий автоматический сменщик инструментов (ATC) для обеспечения беспилотной работы днем и безглушной ночью. Кроме того, CNC-функциональность в сочетании с рутинами тач-пробирования упрощает программирование, потому что операции создаются на основе одной кинематической точки, создающей одну систему рабочих координат.
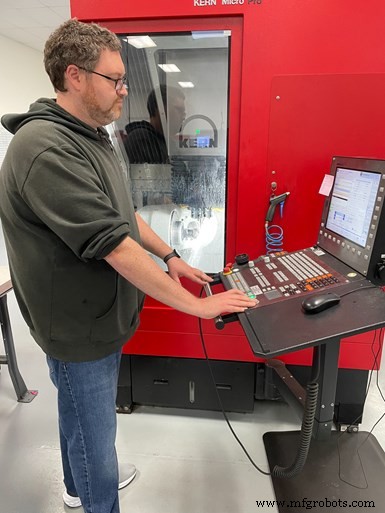
Токарь Брандон Гилл — основной программист, наладчик и оператор Micro Pro. Он ценит функции, такие как способность программировать операции на основе одной кинематической точки/рабочей системы координат, используя CNC Heidenhain TNC 640 Micro Pro и рутину зондирования, вместо программирования с G54 или G55 G-кодовыми смещениями.
Автоматизированный пятиосевой станок — Micro Pro от немецкой Kern Microtechnik (известной в США как Kern Precision, расположенная в Аддисоне, штат Иллинойс). Аарон Шрайбер, генеральный менеджер Challenge Machine, говорит, что цех рассматривал эту сложную платформу станка 15 лет, одну, которую он признает, не представляющую небольших инвестиций. Однако цех решил нажать на спусковой крючок в конце 2019 года, потому что он испытывал проблемы с точностью, повторяемостью и финишной поверхностью для растущего количества медицинских деталей, которые ISO 13485-сертифицированный цех запускал на некоторых своих пятиосевых трамвайных станках. Плюс, он отмечает, что такие особенности, как охлаждающие каналы по всему новому станку, смягчающие термический рост, также способствовали надежной обработке сложных деталей, которые обычно имеют длинные тактовые времена. Это, в дополнение к другим возможностям станка, дает цеху уверенность настроить его на самостоятельную работу на дни или даже недели.
Позвольте ему работать
Джим Бетланд начал Challenge Machine в своем подвале в 1999 году. Ранняя большая часть бизнеса была посвящена микромеханической обработке деталей для полупроводниковой индустрии. Цех, недавно приобретенный Assurance Manufacturing в Миннеаполисе, все еще фокусируется на мелочах. (Я говорю в терминах размера деталей и внимания к важным деталям микромеханики.) Шрайбер говорит, что продажи выросли на 15% в этом году, так как цех увеличивает фокус на медицинском рынке, одновременно нацеливаясь на авиационную работу.
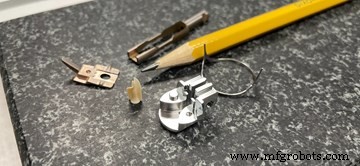
Цех обработал диапазон деталей из различных материалов на Micro Pro. В типичном месяце он запускает 10-15 разных номеров деталей на станке, многие имеющие тактовые времена более 3 часов.
Согласно Kern, Micro Pro — с гидростатическими направляющими, линейными приводами и монолитным основанием из ультра-высокопроизводительного бетона (UHPC) — достигает лучше 2 микрон позиционной точности и лучше 1 микрон повторяемости. Он был разработан с мышлением о мелко-детальной обработке, предлагая XYZ ходы 350 на 220 на 250 мм, в то время как его качающаяся ось B вращается на 220 градусов. Шрайбер отмечает, что его малая площадь 43 кв. фута ценится, учитывая, что площадь пола сейчас по премиуму в их 16 000 кв. футах экологически контролируемом объекте. (Он говорит, что это одна из причин, почему цех, вероятно, переедет в другое местоположение в ближайшие годы.)
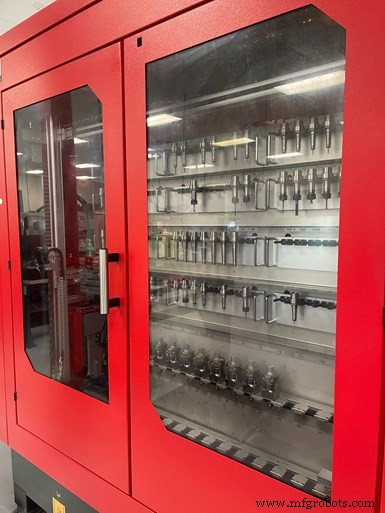
Режущие инструменты и паллеты зажима хранятся на стороне станка. Этот станок может вместить 30 паллет зажима и 109 инструментов. Меньший инструмент, который цех использовал на Micro Pro (который имеет 43 000 об/мин HSK 40 шпиндель), составляет 0,003 дюйма в диаметре.
Micro Pro Challenge Machine использует систему нулевой точки зажима Erowa с силовой зажимом, обеспечивающей повторяющуюся позиционную точность менее 0,0001 дюйма. Станок может хранить 30 паллет и 109 держателей инструментов в своих закрытых многоуровневых стойках вдоль одной из сторон. Интегральный сменщик деталей автоматически доставляет паллеты с заготовками (обычно круглые заготовки, зажатые в патронах в случае Challenge Machine) в зажим, и удаляет и хранит паллеты после завершения деталей.
Емкость хранения деталей и инструментов предлагает цеху универсальность в типах заданий, которые он запускает на станке. Например, резервная инструментальная оснастка может быть загружена в станок, когда размеры партий одинаковых или похожих деталей высоки. (Шрайбер говорит, что размеры партий для этого станка обычно заканчиваются на 100-300 штуках.) Наоборот, различные разные инструменты (и паллеты с заготовками) также могут быть загружены, чтобы он мог одновременно запускать смесь мелкосерийных заданий.
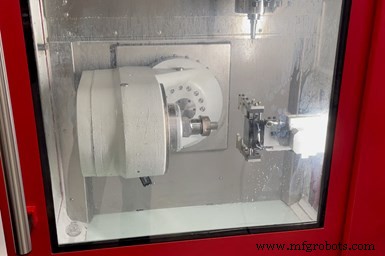
Интегральный сменщик деталей автоматически доставляет паллеты с материалом (обычно круглые заготовки в патронах) на рабочий стол и удаляет паллеты после завершения деталей. Система нулевой точки зажима Erowa имеет силовые зажимы, обеспечивающие повторяющуюся позиционную точность менее 0,003 мм.
Хотя размеры партий для этого станка кажуться низкими (большая часть работы цеха — прототипы и низкие производственные объемы), тактовые времена деталей часто высоки. Он иногда работает беспилотно 3 недели подряд, и 3-часовые тактовые времена для детали не редкость. Например, Micro Pro завершает титановый медицинский компонент, используемый для ремонта аортального клапана, имеющий стенки шириной 0,014 дюйма, из 1,25-дюймовой прутковой заготовки, в которой удаляется 97% материала.
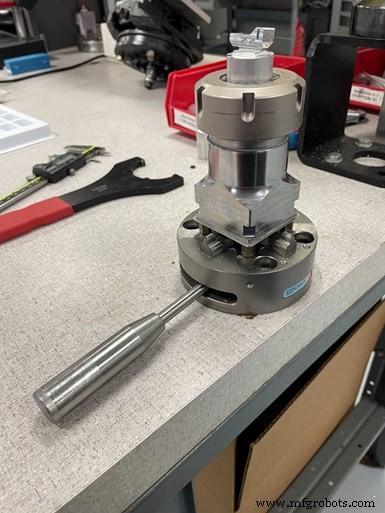
Здесь зажим используется просто для ручной выгрузки готовых деталей и загрузки нового материала.
Для таких применений, как это и импеллеры для насосов крови, требуется полная пятиосевая контурировка. Однако цех также выигрывает, выполняя 3+2 позиционионные операции для более призматических деталей, вместо запуска их через несколько станков или выполнения множественных наладок.
Для предложения дополнительной уверенности в запуске Micro Pro беспилотно, Challenge Machine использует лазерный зонд Blum-Novotest, который смонтирован на стороне качающейся литой оси B станка для предустановки инструмента и, во время беспилотных циклов обработки, для проверки поломки инструмента и отслеживания износа инструмента (для некоторых применений).
Токарь Брандон Гилл — основной программист, наладчик и оператор Micro Pro. Он говорит, что одна небольшая проблема с этим станком была в освоении CNC Heidenhain TNC 640 (первого этого бренда в цеху), хотя это было просто вопросом знакомства с интерфейсом CNC и где получить доступ к конкретным функциям. Он ценит функции, такие как способность программировать операции на основе одной кинематической точки/рабочей системы координат, используя CNC TNC 640, вместо программирования с G54 или G55 G-кодовыми смещениями. Цех использует GibbsCAM для разработки программ деталей для этого станка, как и для своих других фрезерных станков.
Фактически, Гилл отмечает, что такие возможности, как эти, делают Micro Pro его предпочтительным станком для программирования и операции.
Взгляд на швейцарский как на пятиосевой станок
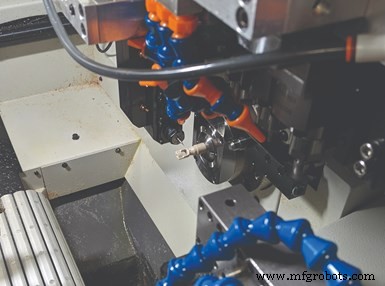
Эта сложная медицинская деталь привела Challenge Machine к рассмотрению их первого швейцарского токарного станка, у которого программируемая качающаяся ось B с живыми инструментальными станциями. Выбранная модель — Marubeni Citizen-Cincom L220, приобретенная в 2015 году. Цех запускал имплантируемую медицинскую деталь из полиэтирового эфира эфира кетона (PEEK), используемую в процедурах замены колена, через два CNC-станка. Пятиосевой станок фрезеровал большую часть детали (тактовое время 45 минут) и трехосевой завершал ее (тактовое время 15 минут). L220 смог завершить деталь за 15 минут.
Цех обнаружил, что разработка инструментальных стратегий для этого типа станка требует изобретательности. В отличие от CNC-фрезерных станков с высокоемкими сменщиками инструментов, швейцарские имеют ограниченное количество инструментальных станций. L220 имеет пять токарных станций, три поперечные станции для главного шпинделя, шесть противоположных станций (три живые, три статические), восемь станций на задней стойке (четыре живые, четыре статические) и четыре живые станции на инструментальной стойке B-оси. Просто нет емкости использовать специальные инструменты, как кастомные форм-инструменты, которые цех мог использовать на фрезерном. В результате Challenge Machine должна быть креативной в том, как она использует шаровые фрезы, расточные стержни, канавочные инструменты и так далее, чтобы создавать сложные особенности, которые детали нуждаются, такие как колоколообразная внутренняя геометрия на PEEK детали замены колена.
Промышленное оборудование
- Изучение шести основных типов станков с ЧПУ
- Busch Precision расширяется в обработку крупномасштабных компонентов
- Сократите время обработки алюминиевых колес с четырехосевым VTL Tong‑Tai TVL‑40‑S4W
- Mazak Hyper Quadrex 150 MSY: двухшпиндельная система обработки прутка
- EMAG USC 11/21: высокоточный четырехосевой токарный станок для нефтяных труб
- Интегрированное управление WinMax от Hurco расширяет возможности 11 станков
- Точные фундаменты: 30-футовый бетонный шедевр Metalex Manufacturing
- Emag VT 2-4: высокоточный 4-осевой вертикальный токарный станок для валов до 400 мм
- Швейцарская токарная обработка: происхождение, преимущества, применение
- Революция в обработке: инновационный центр, балансирующий точность и гибкость