



Paramount Machine расширяет возможности швейцарского токарного станка с продвинутыми осями Y2 и программируемой осью B
Во время поиска швейцарского токарного станка с осью Y2 компания Paramount Machine осознала потенциальные преимущества станка с осью Y2 и программируемой осью B, способной создавать контуры и элементы под различными углами.
Paramount Machine из Солт-Лейк-Сити обслуживает разнообразную клиентскую базу, производя детали и сборки для авиации, обороны, медицины, горнодобывающей и многих других отраслей. Под руководством владельца Стивана Ван Ордена, 65-человечная компания имеет в своем климат-контролируемом цеху разнообразное оборудование: вертикальные и горизонтальные machining-центры, CNC-токарные станки, фрезерно-токарные комплексы, станки электроэрозионной резки проволокой и, до 2017 года, один швейцарский токарный станок.
Сегодня в цеху уже шесть швейцарских станков.
Сын Стива Эрик, ведущий инженер по автоматам и технический советник по токарной обработке, говорит, что хотя их первый шестиосевой швейцарский станок предлагал живую инструментовую систему для потенциально полной обработки деталей, ему не хватало оси Y2, что ограничивало типы операций на контрспинделе.
Это подтолкнуло цех к поиску другого швейцарского станка с осью Y2. Но в процессе поиска они поняли преимущества станка с осью Y2 и программируемой осью B, который мог создавать контуры и элементы под различными углами, а также предлагал большую инструментальную емкость. Такие функции казались особенно полезными для более эффективной обработки семейства рентгеновских компонентов, которые цех традиционно запускал на нескольких станках.
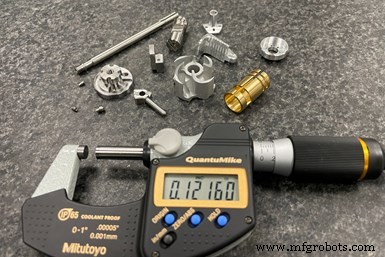
Цех производит множество деталей на своих шести швейцарских станоках. Теперь цель — запускать любую деталь диаметром 1,5 дюйма или меньше на этих многофункциональных станках.
«Наш исходный процесс для одной детали этого семейства включал две операции на зажимном токарном станке, фрезерную операцию, операцию электроэрозионной резки и еще одну фрезерную операцию», — говорит Эрик Ван Орден. «Мы считали, что швейцарский станок с осью B сможет изготовить эту деталь так, что она просто пройдет от швейцарского станка к электроэрозионной резке перед отгрузке клиенту».
Кроме того, были другие заказы, требовавшие угловую фрезеровку, сверление и нарезку резьбы, которые, по мнению компании, выиграли бы от швейцарского станка с осью B.
После рассмотрения нескольких решений цех приобрел 32-мм станок Tsugami SS327-5AX у REM Sales. Это было пять лет назад. Ван Орден говорит, что кроме осей Y2 и B, этот станок был выбран по нескольким другим причинам. Одна, как он признается, возможно, старомодна. Он говорит, что этот станок тяжелее других швейцарских, что способствует его жесткости, и имеет высокомощные двигатели как для главного, так и для контрспинделя. Цех также ценил советы и своевременную помощь сотрудников REM Sales, таких как Джон Травер и Стив Трагарц, а также оперативную поддержку обслуживания.
Что касается последнего, Ван Орден приводит случай, когда цех повредил защитный кожух на стороне контрспиндля в середине горячего заказа. «Мы позвонили в Tsugami/Rem Sales прямо перед закрытием, чтобы узнать, как быстро они могут доставить замену, чтобы мы могли безопасно продолжить работу. Не только у них была замена на складе, но сотрудник команды привез деталь в UPS по дороге домой, чтобы она пришла к нам на следующее утро. Мы получили деталь первым делом следующим утром, и станок быстро вернулся в строй».
Ван Орден также считает, что Paramount Machine выиграла от программирования этого станка с осью B с помощью ПО Esprit CAM, которое они использовали для других станков в цеху, и постпроцессора, разработанного специально для Tsugami SS327-5AX.
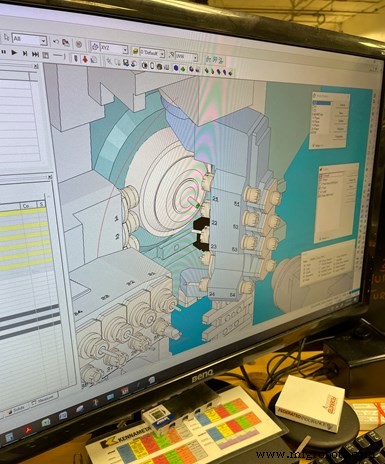
Эрик Ван Орден указывает на ценность симуляции в Esprit CAM, а также на возможность легко создавать множественные рабочие плоскости, устраняя необходимость настраивать инструменты с разными угловыми смещениями.
«Наша цель — создать полное решение, которое не заканчивается созданием траектории инструмента в CAM-системе, а заканчивается G-кодом, оптимизированным для станка, который будет работать без ошибок на вашем станке», — говорит Ник Зентил, директор по продажам в Северной Америке для Esprit CAM. «Когда вы имеете дело со сложным станком, таким как SS327-5AX, вам нужен постпроцессор, позволяющий получить доступ ко всем возможностям станка. Мы тесно работаем с командой приложений Tsugami/Rem Sales для разработки постов для станков Tsugami, которые делают именно это. То есть создают код, не требующий правок».
«Я полностью уверен, что пока я правильно настраиваю инструменты в Esprit CAM, я могу взять этот код, постпроцессировать его, загрузить в станок и запустить без проблем», — говорит Ван Орден.
Он также указывает на возможность легко создавать множественные рабочие плоскости в Esprit CAM. Это позволяет программистам выбирать элементы из твердой модели и создавать рабочие плоскости из этой модели. Программное обеспечение автоматически определяет правильное направление рабочего места на основе инструмента для обработки элемента. Это устраняет необходимость настраивать инструменты с разными угловыми смещениями.
Но насколько сократилось производственное время за счет консолидации операций для рентгеновского компонента на швейцарском станке? «Мы смогли заменить три отдельных станочных цикла одним швейцарским процессом, и общее тактовое время детали сократилось на 92%», — говорит Ван Орден. «Это не только драматичная экономия времени для нас, но также устранило незавершенное производство, ранее стадировавшееся по всему цеху».
Конечно, это была большая победа для этого конкретного семейства деталей. Но в конечном счете, преимущества этого второго швейцарского станка привели к более фундаментальным изменениям в том, какую работу они запускают на своих теперь множественных швейцарских станках, и к более глубокому погружению в максимизацию потенциала этого типа многофункциональной machining-платформы.
Повышение гибкости швейцарских станков
Недавно Paramount Machine наблюдает рост спроса на мелкие детали в основном для авиаприложений. Хотя можно было запускать такие детали на более крупных зажимных токарных станках, цех посчитал, что имеет больше смысла загружать более крупные заказы на те станки. Это одна из причин покупки станка Tsugami SS207-5AX 20-мм с осью B вскоре после первого станка Tsugami с осью B. Кроме того, Paramount Machine добавила еще один SS327-5AX и два станка Tsugami B0386-III 38-мм за последние пару лет.
Эти дополнения привели к изменению стратегии цеха. «За годы мы стали настолько эффективны на платформе швейцарских станков, что теперь практически каждая работа менее 1,5 дюйма в диаметре идет на эти станки вместо конвенциональных зажимных», — объясняет Ван Орден. «И хотя типичные производственные серии варьируются от 500 до 1000 деталей, мы не боимся настраивать эти станки для запуска всего пяти деталей». Кроме того, живая инструментальная система на швейцарских часто устраняет любую вторую операцию на фрезерном станке, которая в противном случае могла потребоваться для деталей, начатых на зажимных.
Все станки Tsugami — «конвертируемые» модели, и одна из частей стратегии цеха с швейцарскими — держать их в режиме зажимного станка большую часть времени и планировать соответственно, если только работа не требует направляющей втулки. Ван Орден говорит, что эти станки работают в режиме зажимного 80% времени. Это помогает сократить время переустановки на новые заказы. Тем не менее, он отмечает, что время переключения между режимами зажимного и направляющей втулки составляет всего 30-45 минут.
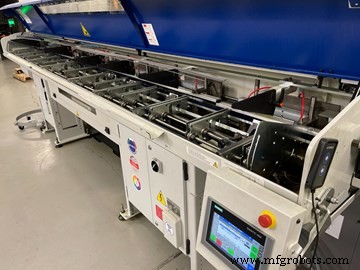
Paramount Machine обнаружила, что ступенчатый магазин прутоподача особенно полезен для мелких прутков, чтобы предотвратить двойную загрузку.
Другие усилия Paramount Machine для максимизации преимуществ швейцарских станков включают:
Снятие заусенцев на станке. Ценность многофункциональных станков, таких как швейцарские, — в потенциале полной обработки деталей. Однако если деталь все еще требует снятия заусенцев, она не готова. Поэтому Paramount Machine использует циклы снятия заусенцев на своих швейцарских, что, по словам Ван Ордена, устранило примерно 60% ручного снятия заусенцев, которое в противном случае потребовалось бы. Для станков с осью B можно использовать фасочную фрезу и контурную траекторию для достижения всей детали для снятия заусенцев только этим инструментом. Это часто невозможно на станках без оси B, имеющих перпендикулярные и параллельные ограничения.
Выполнение осцилляционной резки. Технология осцилляционной резки Tsugami осциллирует сервоось (X или Z) для помощи в разрушении стружки в труднобрабатываемых материалах и снижении тепла в зоне реза, потому что инструмент заходит в рез и выходит из нее. Ван Орден говорит, что цех использовал эту функцию для алюминиевых деталей с проблемной стружкой, а также для черновой обработки деталей из нержавейки 17-4. Кроме того, она обычно используется при отрезании для разрушения стружки и устранения длинных «струнообразователей», которые склонны обвиваться вокруг детали.
С этой техникой резка выполняется синхронизацией осцилляции указанной оси с вращением главного шпинделя. Прерывание реза ломает материал на мелкие стружки. Эта функция программно управляемая, поэтому дополнительное оборудование не требуется, так как станки спроектированы для поддержки осцилляционной резки. Осцилляционная резка выполняется указанием инициализирующего G-кода (G8.5P2), и функция остается активной до отмены последующим G-кодом (G8.5P0). Данные осцилляции автоматически рассчитываются на основе скорости главного шпинделя и скорости подачи указанной оси.
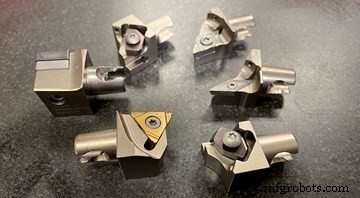
Для наружной токарной обработки штанги/зажимные узлы остаются установленными в ганговой пластине, а отдельные головки с быстрозаменными пластинами, показанные здесь, могут быть легко заменены.
Использование быстрозаменной инструментальной системы. Paramount Machine использует быстрозаменную инструментальную систему для ускорения и упрощения наладок на своих швейцарских. Один пример — система KM micro от Kennametal для наружной токарной обработки. Для этого штанги/зажимные узлы остаются установленными в ганговой пластине, а отдельные головки с пластинами легко меняются. Аналогично, цех использует модульные сверлильные блоки от Iscar для более крупных применений, где корпус сверла остается установленным в станке, а сверлильные головки вкручиваются и выкручиваются.
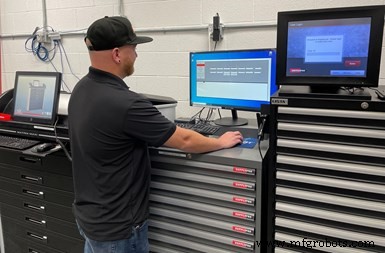
Эрик Ван Орден демонстрирует программное обеспечение, разработанное цехом самостоятельно, для отслеживания доступности и расхода инструментов из трех разных вендинговых систем, которые использует цех.
Открытость к новым режущим инструментам. Ван Орден говорит, что цех открыт для тестирования новой инструментальной оснастки, которая, по их мнению, может быть полезной. Он отмечает, что представители по инструментам посещают цех каждые две недели, если не каждую неделю. Цех также не привязан к одному конкретному поставщику инструментов. Хотя в этом могут быть ценовые преимущества, производительностные преимущества могут отсутствовать, отмечает он. Фактически, Paramount Machine использует вендинговые системы от трех разных компаний, соединенные программным обеспечением, созданным внутри компании, которое отслеживает доступность и расход инструментов.
Соображения для безглушного производства
Paramount Machine стремится к безглушному производству и рассматривает различные элементы процесса, которые дают уверенность в возможности безопасного запуска станков без присмотра длительные периоды на своих швейцарских.
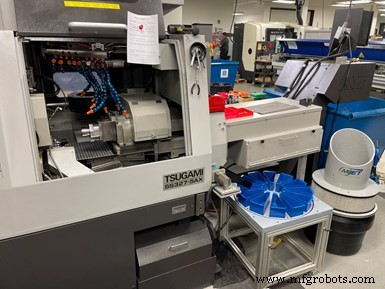
Автоматические карусели собирают детали в контейнерах на вращающемся столе, который индексируется через определенные интервалы времени. Если детали, измеренные в первом и последнем контейнерах, находятся в допуске, можно предположить, что и в промежуточных контейнерах они тоже в допуске.
Например, в цеху есть несколько разных марок прутоподач. 20-мм швейцарский станок использует ступенчатый магазин Iemca Elite 220, в котором ступенчатые направляющие поднимают прутки, которые затем падают в направляющий канал. Ван Орден объясняет, что ступенчатый магазин особенно полезен для мелких прутков, таких как 1/8 дюйма, которые они обычно запускают на этом станке. Он говорит, что цех сталкивался с прутоподачами, подающими прутки в направляющий канал по гравитации, которые иногда двойно подавали прутки этого размера, если настройки не были идеальны. В некоторых случаях это заставляло цех вручную загружать новые прутки по одному. С Elite 220 этой проблемы больше нет.
С другой стороны швейцарских станков Paramount Machine использует iSwiss Smart Tables не только для приема и сбора деталей, но и для их сортировки в секторах, прикрепленных к вращающемуся столу. (Автоматизированная карусель деталей Smart Table производится Pressure Tech, компанией New England Tool Corp., и распространяется iSwiss.) Эти блоки можно запрограммировать M-кодом для индексации в новый пустой контейнер после определенного количества деталей или указанного времени. Paramount Machine использует последний подход. Группируя детали таким образом в нескольких контейнерах, цех может измерять детали в первом и последнем контейнерах, и если они в допуске, можно предположить, что и в средних контейнерах они тоже в допуске.
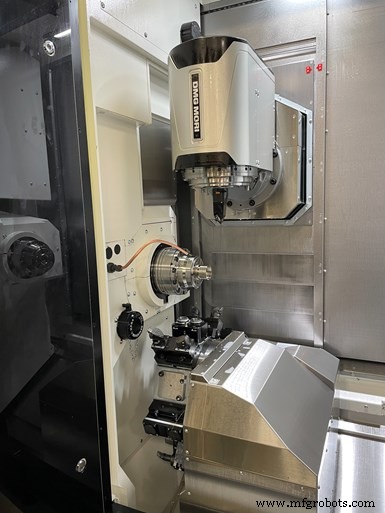
Цех применяет уроки, извлеченные от использования своих швейцарских станков с осью B, к своему новому станку DMG MORI NTX 1000, например, используя ось B этого станка для выполнения таких операций, как непрерывный контурный токарный процесс.
Мониторинг ресурса инструмента во время безглушной обработки также важен. Ван Орден указывает на крупносерийный заказ, который они запустили на 700 деталей за ночь. Изначально они использовали макросы для смены инструмента, когда он приближался к концу ресурса во время этого запуска. Но это означало, что для одной критической особенности детали процесс должен был быть установлен в верхней части допуска особенности и затем деградировал до нижней части допуска к концу запуска. Поэтому цех запустил 100 деталей и измерил, куда в итоге попал допуск из-за износа инструмента. Определив это, они добавили макросы для корректировки смещения инструмента при необходимости во время запуска (после X количества деталей), чтобы эта особенность всегда оставалась близко к номинальному значению. Цех также обнаружил, что покупка более качественной инструментальной оснастки, которая служит дольше, помогает минимизировать количество смен инструментов или корректировок смещений в безглушной среде.
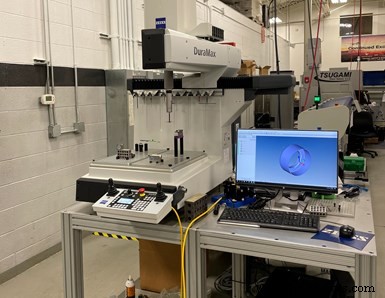
Размещение цеховых КИМ в разных участках цеха увеличило возможности встроенного контроля.
Движение вперед
Paramount Machine недавно добавила несколько цеховых координатно-измерительных машин (КИМ) Zeiss DuraMax в разных зонах цеха, что увеличило возможности встроенного контроля и улучшило общее качество, к которому они постоянно стремятся. Цех также рассматривает программное обеспечение для отслеживания использования станков. Они немного сделали это, используя платформу мониторинга и анализа истории Messenger, доступную на их станках DMG MORI. Ван Орден чувствует, что это поможет цеху уточнить усилия по безглушной обработке. Но, хотя сбор данных действительно прост, он отмечает, что иногда не так легко интерпретировать и анализировать информацию для принятия более обоснованных решений на цеху.
Промышленное оборудование
- 7 экспертных советов по выбору идеального машиностроительного цеха
- Обучающие ЧПУ-точарные станки: ускорьте производство и повысьте точность в вашей мастерской
- Возрождение столетельной мастерской: путь Thermo IEC к прибыльности
- Универсальный многоосевой токарный центр обеспечивает точность и гибкость
- FEMCO ЦНЦ токарные устраняют узкие места в производстве
- Точные фундаменты: 30-футовый бетонный шедевр Metalex Manufacturing
- Максимизация эффективности с мультизадачными станками
- Раскрытие эффективности: преимущества подключенного станочного цеха
- Исследуйте разнообразное оборудование в нашем точном станочном цехе
- Оборудование и услуги точного CNC-станочного цеха