



Мастерство круговой интерполяции: пример программирования №1
Этот пример программирования круговой интерполяции покажет, что такое круговая интерполяция и как ее запрограммировать.
Прежде чем переходить к упражнению, необходимо сначала прочитать статьи «Концепции и программирование круговой интерполяции» (см. ниже). После чтения вы с легкостью поймете этот пример как очень простую базовую работу.
Статьи «Концепции и программирование круговой интерполяции»
- Часть 1 (Концепции)
- Часть 2 (Использование R)
- Часть 3 (Использование I J K)
- Часть 4 (Неизвестный R)
- Часть 5 (Примеры)
- Часть 6 (Применение и упражнения)
Пример программирования круговой интерполяции 1 (Использование R)
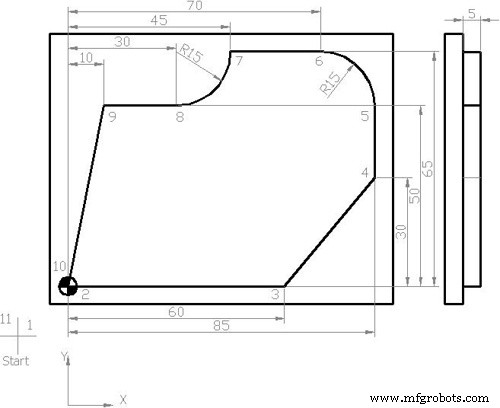
Пример программирования круговой интерполяции
N5 G00 G54 G64 G90 G17 X-20 Y-20 Z50 N10 S450 M03 F250 D01 (12.5 MM DIA) N15 C0 N20 Z5 N25 G01 Z0 N30 Z-5 N35 G42 X0 Y0 M08 (Liner motion) N40 X60 Y0 (Liner motion) N45 X85 Y30 (Liner motion) N50 X85 Y50 (Liner motion) N55 G03 X70 Y65 U15 (Circular motion G03 for Counter Clockwise motion and U for arc radius) N60 G01 X45 Y65 (Liner motion) N65 G02 X30 Y50 U15 (Circular motion G02 for Clockwise motion and U for arc radius) N70 G01 X10 Y50 (Liner motion) N75 X0 Y0 (Liner motion) N80 G40 X-20 Y-20 N85 G00 Z50 M09 N90 Y100 N95 M30
Готовая деталь
После завершения обработки деталь будет выглядеть так:
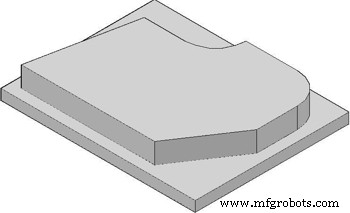
Обработанная деталь
Пояснение ЧПУ-программы
В этой программе блоки N35–N50 (точки 2-3, 3-4, 4-5) — прямолинейные движения (линейная интерполяция), для чего используется G01.
Точка 5-6 невозможна с G01, так как резак движется по дуге. Для этого используются G02/G03. Перед использованием нужно знать точные значения:
(1) Конечная точка
(2) Радиус между начальной и конечной точкой.
Для точки 6: (1) X=70, Y=65 (конечная точка), (2) R=15 (радиус).
Блок N55: G03 X70 Y65 U15 — G03 (CCW), конечная точка X70 Y65, радиус U15.
Точка 6-7 — снова линейная, точка 7-8 — круговая (по часовой, G02). Аналогично определяем конечную точку и радиус.
Программа в инкрементной системе (G91)
N35 G42 X0 Y0 M08 (Liner motion) N40 G91 X60 Y0 (Liner motion) N45 X25 Y30 (Liner motion) N50 X0 Y20 (Liner motion) N55 G03 X-15 Y15 U15 (Circular motion G03 CCW and U for arc radius) N60 G01 X-25 Y0 (Liner motion) N65 G02 X-15 Y-15 U15 (Circular motion G02 CW and U for arc radius) N70 G01 X-20 Y0 (Liner motion) N75 X-10 Y-50 (Liner motion)
Пояснение G/M/S/F/D кодов
- G00 — быстрое перемещение
- G54 — нулевое смещение №1
- G64 — режим непрерывного пути
- G90 — абсолютная система измерений
- G17 — выбор плоскости XY
- G42 — компенсация радиуса резака справа
- G40 — отмена компенсации радиуса
- G02 — круговая интерполяция по часовой стрелке
- G03 — круговая интерполяция против часовой стрелки
- S — скорость шпинделя
- F — подача по осям
- M — вращение резака (3=по часовой, 4=против)
- D — номер инструмента
- M08 — СОЖ вкл.
- M09 — СОЖ выкл.
- M30 — конец основной программы
Пример наглядно показывает, как программировать дуги через радиус R (U) в абсолютной и инкрементной системах координат.
Станок с ЧПУ
- Руководство по ЧПУ программированию токарного станка для новичков
- ЧПУ программирование для новичков: обучение на практическом примере
- Пошаговое руководство по ЧПУ программированию токарного станка: фаска, конус, канавка, дуга
- Простой пример программы Fanuc для токарного станка ЧПУ — Прямые, конические и дуговые срезы
- G02 Круговая интерполяция по часовой стрелке — Практический пример программирования G-кода
- Пример программы ЧПУ: G03 Круговая интерполяция — Освойте математику за ЧПУ обработкой
- Освоение G02/G03 круговой интерполяции в ЧПУ: Пошаговый пример
- Пошаговое руководство по программированию вертикальных центров обработки для начинающих
- DIN 66025: Полное руководство по кодам NC-программирования
- Программирование Wire EDM: полное руководство для наладчиков ЧПУ