



Полное руководство по программированию Osai GTL для операторов ЧПУ
Пример программирования Osai GTL для операторов ЧПУ, работающих на станках с ЧПУ серии Osai 10 Series.
Пример программирования Osai GTL
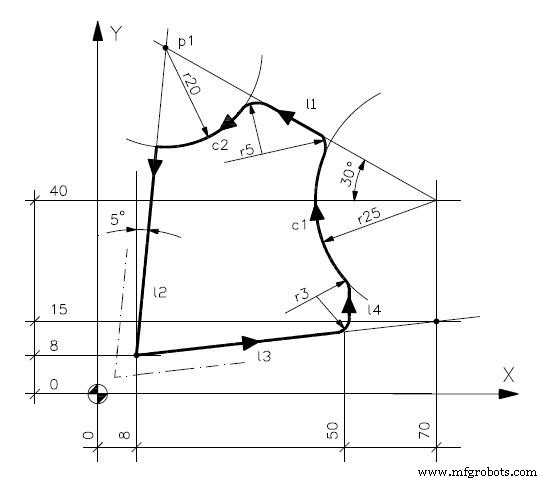
N1 (DIS,"EXAMPLE GTL")
N2 l1=X70Y40,a150
N3 l2=X8Y8,a-95
N4 p1=l1,l2
N5 l3=X8Y8,X70Y15
N6 l4=X50Y,a90
N7 c1=I70J40 r-25
N8 c2=p1,r-20
N9 F250 S800 T1.1 M6M3
N10 GXY
N11 Z-10
N12 G21G42l2
N13 l3
N14 r3
N15 l4
N16 r3
N17 c1
N18 r5
N19 l1
N20 r5
N21 c2s2
N22 l2
N24 G20 G40 l3
N25 GZ2
N23 XY M30
Освоение Siemens Sinumerik: команды DIAMOF, DIAMON, DIAM90 для токарных станков
Полное руководство по G-кодам и M-кодам Mori Seiki для операторов ЧПУ
Станок с ЧПУ
- Руководство по ЧПУ программированию токарного станка для новичков
- ЧПУ программирование для новичков: обучение на практическом примере
- Пошаговое руководство по ЧПУ программированию токарного станка: фаска, конус, канавка, дуга
- Простой пример программы Fanuc для токарного станка ЧПУ — Прямые, конические и дуговые срезы
- Освоение цикла G76 резьбонарезки: руководство по нарезке резьбы на CNC
- Пошаговое руководство по программированию вертикальных центров обработки для начинающих
- Программирование дуг на ЧПУ: Пример соединения G02 и G03
- Программирование Sinumerik 810 на фрезерных станках: мастерство радиуса и фаски
- Руководство по программированию вертикального центра обработки с ЧПУ для начинающих
- Программирование Wire EDM: полное руководство для наладчиков ЧПУ