



Полное руководство по G-кодам и M-кодам Mori Seiki для операторов ЧПУ
Полные списки G-кодов и M-кодов для программирования станков Mori Seiki NMV, предназначенные для операторов и программистов ЧПУ, работающих на вертикально-horstовых центрах обработки Mori Seiki.
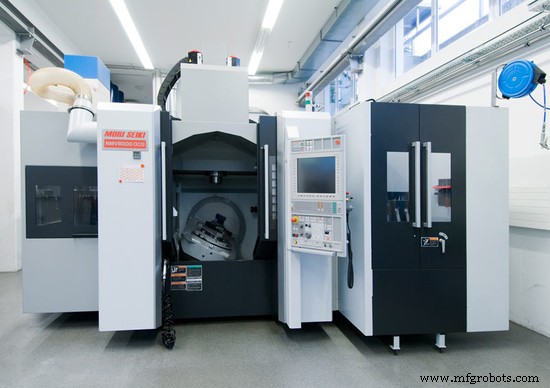 Изображение: HEINZ BAUMGARTNER AG
Приведенные G- и M-коды применимы к следующим моделям Mori Seiki с указанными ниже числовыми управлениями (NC):
Модели
- NMV1500 DCG
- NMV3000 DCG
- NMV5000 DCG
- NMV8000 DCG/40
- NMV8000 DCG/50
Числовые управления (NC)
- MSX-701 IV
- MSX-711 IV
G-коды и M-коды Mori Seiki
G-коды
| G-код | Функция |
|---|---|
| G00 | Позиционирование (быстрое перемещение) |
| G01 | Линейная интерполяция |
| G02 | Циркулярная/спиралевидная/коническая интерполяция, CW (по часовой стрелке) |
| G02.2 | Инволютная интерполяция, CW (по часовой стрелке) |
| G02.3 | Экспоненциальная интерполяция, CW (по часовой стрелке) |
| G03 | Циркулярная/спиралевидная/коническая интерполяция, CCW (против часовой стрелки) |
| G03.2 | Инволютная интерполяция, CCW (против часовой стрелки) |
| G03.3 | Экспоненциальная интерполяция, CCW (против часовой стрелки) |
| G04 | Пауза (Dwell) / Точная остановка |
| G05 | AI-контурное управление II: высокоскоростная обработка (предчтение 1000 блоков) (команда совместимости с высокоточным контурным управлением) |
| G05.1 | AI-контурное управление II: высокоскоростная обработка (предчтение 1000 блоков) / Нано-сглаживание / Сглаживающая интерполяция |
| G06.2 | NURBS-интерполяция |
| G07 | Интерполяция по гипотетической оси |
| G07.1 (G107) | Цилиндрическая интерполяция / Смещение точки резания для цилиндрической интерполяции |
| G08 | AI-контурное управление (команда совместимости с предвидением) |
| G09 | Точная остановка |
| G10 | Установка данных |
| G10.6 | Данные отката инструмента |
| G11 | Отмена режима установки данных |
| G12.1 | Режим полярной координатной интерполяции |
| G13.1 | Отмена режима полярной координатной интерполяции |
| G15 | Отмена команды полярных координат |
| G16 | Команда полярных координат |
| G17 | Плоскость XY |
| G18 | Плоскость ZX |
| G19 | Плоскость YZ |
| G20 | Ввод данных в дюймовой системе |
| G21 | Ввод данных в метрической системе |
| G22 | Включение функции проверки хода |
| G23 | Отключение функции проверки хода |
| G27 | Проверка возврата в нуль |
| G28 | Автоматический возврат в нулевую точку |
| G29 | Возврат из нулевой точки |
| G30 | Возврат во 2-ю, 3-ю, 4-ю нулевую точку |
| G30.1 | Возврат к плавающей опорной точке |
| G31 | Функция пропуска (Skip) |
| G33 | Резьбонарезка / Синхронизированная подача |
| G34 | Резьбонарезка с переменным шагом |
| G35 | Циркулярная нарезка резьбы CW |
| G36 | Циркулярная нарезка резьбы CCW |
| G40 | Отмена компенсации радиуса инструмента / Отмена компенсации радиуса наконечника |
| G41 | Компенсация радиуса инструмента, влево / Компенсация радиуса наконечника, влево |
| G42 | Компенсация радиуса инструмента, вправо / Компенсация радиуса наконечника, вправо |
| G41.2 | Компенсация фрезы для 5-осевой обработки, влево (тип 1) |
| G41.3 | Компенсация фрезы для 5-осевой обработки (смещение режущего края) |
| G41.4 | Компенсация фрезы для 5-осевой обработки, влево (тип 1) (совместимая команда MSX-5**) |
| G41.5 | Компенсация фрезы для 5-осевой обработки, влево (тип 1) (совместимая команда MSX-5**) |
| G41.6 | Компенсация фрезы для 5-осевой обработки, влево (тип 2) |
| G42.2 | Компенсация фрезы для 5-осевой обработки, вправо (тип 1) |
| G42.4 | Компенсация фрезы для 5-осевой обработки, вправо (тип 1) (совместимая команда MSX-5**) |
| G42.5 | Компенсация фрезы для 5-осевой обработки, вправо (тип 1) (совместимая команда MSX-5**) |
| G42.6 | Компенсация фрезы для 5-осевой обработки, вправо (тип 2) |
| G40.1 (G150) | Режим отмены управления нормальным направлением |
| G41.1 (G151) | Управление нормальным направлением ВКЛ (левая сторона) |
| G42.1 (G152) | Управление нормальным направлением ВКЛ (правая сторона) |
| G43 | Компенсация длины инструмента, + |
| G43.1 | Компенсация длины инструмента в направлении оси инструмента |
| G43.4 | Управление точкой центра инструмента (тип 1) / Плавное управление скоростью |
| G43.5 | Управление точкой центра инструмента (тип 2) |
| G43.7 | Компенсация длины инструмента для токарной обработки |
| G43.8 | Управление точкой резания (тип 1) |
| G43.9 | Управление точкой резания (тип 2) |
| G44 | Компенсация длины инструмента, − |
| G45 | Компенсация положения инструмента, увеличение |
| G46 | Компенсация положения инструмента, уменьшение |
| G47 | Компенсация положения инструмента, двойное увеличение |
| G48 | Компенсация положения инструмента, двойное уменьшение |
| G49 | Отмена компенсации длины инструмента / Отмена управления точкой центра инструмента |
| G50 | Отмена масштабирования / Отмена программного зеркального отражения (отрицательное увеличение) |
| G51 | Масштабирование / Программное зеркальное отражение (отрицательное увеличение) |
| G50.1 | Отмена программного зеркального отражения |
| G51.1 | Программное зеркальное отражение |
| G50.2 | Отмена полигональной обработки |
| G51.2 | Полигональная обработка |
| G52 | Установка локальной системы координат |
| G53 | Выбор машинной системы координат |
| G53.1 | Управление направлением оси инструмента |
| G54 | Выбор рабочей системы координат 1 / Выбор дополнительных рабочих систем координат |
| G54.1 | Выбор дополнительных рабочих систем координат |
| G54.2 | Функция динамического смещения приспособления вращательного стола |
| G54.4 | Смещение ошибки установки заготовки |
| G55 | Выбор рабочей системы координат 2 |
| G56 | Выбор рабочей системы координат 3 |
| G57 | Выбор рабочей системы координат 4 |
| G58 | Выбор рабочей системы координат 5 |
| G59 | Выбор рабочей системы координат 6 |
| G60 | Односторонний подход |
| G61 | Режим точной остановки |
| G62 | Режим автоматического перекрытия угла |
| G63 | Режим нарезки резьбы |
| G64 | Режим резания (режим проверки точной остановки) |
| G65 | Вызов макроса |
| G66 | Модальный вызов макроса (вызов после выполнения команд перемещения осей) |
| G66.1 | Модальный вызов макроса (вызов в каждом блоке) |
| G67 | Отмена модального вызова макроса |
| G68 | Поворот системы координат / 3D-преобразование координат |
| G68.2 | Команда наклонной рабочей плоскости (углы Эйлера) |
| G69 | Отмена поворота координат / Отмена 3D-преобразования координат |
| G72.1 | Копирование с поворотом |
| G72.2 | Копирование со сдвигом |
| G73 | Цикл сверления глубоких отверстий с высокой скоростью |
| G74 | Цикл обратной нарезки резьбы |
| G76 | Цикл тонкого растачивания |
| G80 | Отмена режима нарезки / Отмена цикла обработки отверстий |
| G81 | Цикл центровки |
| G81.1 | Нарезка (Chopping) |
| G82 | Цикл растачивания |
| G83 | Цикл сверления глубоких отверстий |
| G84 | Цикл нарезки резьбы |
| G84.2 | Цикл синхронизированной нарезки резьбы (формат F15) |
| G84.3 | Цикл обратной синхронизированной нарезки резьбы (формат F15) |
| G85 | Цикл растачивания |
| G86 | Цикл растачивания |
| G87 | Цикл заднего растачивания |
| G88 | Цикл растачивания |
| G89 | Цикл растачивания |
| G90 | Абсолютная команда |
| G91 | Инкрементная команда |
| G92 | Смена рабочей системы координат / Установка максимальной скорости вращения шпинделя токарной обработки |
| G92.1 | Предустановка рабочей системы координат |
| G93 | Подача по обратному времени |
| G94 | Режим подачи в минуту |
| G95 | Режим подачи на оборот |
| G96 | Управление постоянной скоростью резания |
| G97 | Управление постоянной скоростью вращения шпинделя токарной обработки |
| G98 | Возврат к исходной точке (цикл обработки отверстий) |
| G99 | Возврат к точке R (цикл обработки отверстий) |
| G107 | Цилиндрическая интерполяция |
| G313 | Вызов макропрограммы монитора нагрузки |
| G332 | Выбор режима резания / Задание допуска |
| G355 | Измерение вращательных осей |
| G382 | Команда наклонной рабочей плоскости (roll-pitch-yaw) |
M-коды
| M-код | Функция |
|---|---|
| M00 | Останов программы |
| M01 | Опциональная остановка |
| M02 | Конец программы |
| M03 | Запуск шпинделя (нормальное направление) |
| M04 | Запуск шпинделя (обратное направление) |
| M05 | Останов шпинделя |
| M06 | Смена инструмента |
| M08 | Включение подачи СОЖ |
| M09 | Выключение масляной разбрызгивания / Выключение подачи СОЖ |
| M10 | Захват C-оси |
| M11 | Разжатие C-оси |
| M19 | Ориентация шпинделя |
| M20 | Автоматическое отключение питания |
| M21 | Внешний выход |
| M22 | Внешний выход |
| M23 | Внешний выход |
| M24 | Внешний выход |
| M25 | Внешний выход |
| M26 | Внешний выход |
| M27 | Внешний выход |
| M28 | Внешний выход |
| M29 | Режим синхронизированной нарезки резьбы |
| M30 | Конец программы и перемотка |
| M31 | Включение обхода блокировки осей |
| M32 | Отключение обхода блокировки осей |
| M33 | Возврат инструмента |
| M44 | Датчик на столе ВВЕРХ |
| M45 | Датчик на столе ВНИЗ |
| M46 | Сигнал выбора датчика ВКЛ |
| M47 | Сигнал выбора датчика ВЫКЛ |
| M48 | Отмена перекрытия ВЫКЛ |
| M49 | Отмена перекрытия ВКЛ |
| M50 | Включение СОЖ через внутренний канал инструмента |
| M51 | Включение продувки воздухом |
| M53 | Включение продувки датчика воздухом |
| M55 | Включение масляной туманной смазки |
| M58 | Выключение продувки датчика воздухом |
| M59 | Выключение продувки воздухом |
| M60 | Команда запуска APC |
| M61 | Команда запуска APC |
| M66 | Включение пропуска инструмента |
| M68 | Захват B-оси |
| M69 | Разжатие B-оси |
| M70 | Счетчик деталей / общий счетчик |
| M72 | Включение СОЖ для удаления стружки |
| M73 | Зеркальное отражение по Y ВЫКЛ |
| M74 | Зеркальное отражение по Y ВКЛ |
| M75 | Зеркальное отражение по X ВЫКЛ |
| M76 | Зеркальное отражение по X ВКЛ |
| M77 | Внешний выход |
| M80 | Включение душевой СОЖ |
| M81 | Выключение душевой СОЖ |
| M82 | Автоматическое открытие двери |
| M83 | Автоматическое закрытие двери |
| M84 | Монитор нагрузки (обучение, мониторинг) ВКЛ |
| M85 | Монитор нагрузки (обучение, мониторинг) ВЫКЛ / Адаптивное управление ВЫКЛ |
| M86 | Адаптивное управление ВКЛ |
| M88 | Включение СОЖ через шпиндель |
| M89 | Выключение СОЖ через шпиндель |
| M90 | Режим одновременной работы фрезерного/токарного шпинделя ВКЛ |
| M91 | Режим одновременной работы фрезерного/токарного шпинделя ВЫКЛ |
| M95 | Выключение СОЖ для удаления стружки |
| M96 | Режим прерывания макросом |
| M97 | Отмена режима прерывания макросом |
| M98 | Вызов подпрограммы из памяти ЧПУ |
| M99 | Конец подпрограммы / Повтор программы |
| M119 | Ориентация второго шпинделя |
| M120–M129 | Внешний выход |
| M144 | Включение питания оптического датчика |
| M145 | Выключение питания оптического датчика |
| M165 | Включение продувки внутреннего канала воздухом |
| M166 | Режим контурного управления Cs |
| M167 | Отмена режима контурного управления Cs |
| M180 | Включение коллектора масляной мглы |
| M181 | Выключение коллектора масляной мглы |
| M182 | Вспомогательный выход 2 ВКЛ |
| M183 | Вспомогательный выход 2 ВЫКЛ |
| M192 | Режим подготовки АТС ВКЛ |
| M193 | Режим подготовки АТС ВЫКЛ |
| M198 | Вызов подпрограммы из внешнего устройства ввода-вывода |
| M200 | Запуск конвейера стружки (прямое направление) |
| M201 | Останов конвейера стружки |
| M203 | Запуск токарного шпинделя (нормальное направление) |
| M204 | Запуск токарного шпинделя (обратное направление) |
| M205 | Останов токарного шпинделя |
| M216 | Запуск цикла смазки для обкатки |
| M226 | Полусухая обработка ВКЛ |
| M227 | Полусухая обработка ВЫКЛ |
| M229 | Движение ридера ID вперед |
| M230 | Возврат ридера ID |
| M252 | Включение продувки через шпиндель воздухом |
| M253 | Выключение продувки через шпиндель воздухом |
| M258 | Открытие автоматического защитного кожуха |
| M259 | Закрытие автоматического защитного кожуха |
| M270 | Уровень давления СОЖ 0 |
| M271 | Уровень давления СОЖ 1 |
| M272 | Уровень давления СОЖ 2 |
| M273 | Уровень давления СОЖ 3 |
| M274 | Уровень давления СОЖ 4 |
| M275 | Уровень давления СОЖ 5 |
| M276 | Уровень давления СОЖ 6 |
| M277 | Уровень давления СОЖ 7 |
| M302 | Установка перекрытия счетчика срока инструмента |
| M303 | Режим токарной обработки ВЫКЛ (режим индексации C-оси ВКЛ) |
| M304 | Режим токарной обработки ВКЛ |
| M305 | Включение СОЖ на торцевую поверхность |
| M306 | Выключение СОЖ на торцевую поверхность |
| M510 | Захват приспособления 1 |
| M511 | Разжатие приспособления 1 |
| M512 | Захват приспособления 2 |
| M513 | Разжатие приспособления 2 |
| M514 | Захват приспособления 3 |
| M515 | Разжатие приспособления 3 |
| M516 | Захват приспособления 4 |
| M517 | Разжатие приспособления 4 |
| M608 | Включение функции 3D-проверки на интерференцию |
| M609 | Выключение функции 3D-проверки на интерференцию |
| M1003 | Запуск шпинделя (нормальное направление) |
| M1004 | Запуск шпинделя (обратное направление) |
| M1005 | Останов шпинделя |
| M1010 | Захват C-оси |
| M1011 | Разжатие C-оси |
| M1019 | Ориентация шпинделя |
| M1044 | Датчик вниз |
| M1045 | Датчик вверх |
| M1046 | Сигнал выбора датчика ВКЛ |
| M1047 | Сигнал выбора датчика ВЫКЛ |
| M1068 | Захват B-оси |
| M1069 | Разжатие B-оси |
| M1082 | Автоматическое открытие двери |
| M2000 – M2020 | Функция отображения множественных счетчиков |
Полное руководство по программированию Osai GTL для операторов ЧПУ
Точная таблица перевода дюймов в миллиметры для операторов ЧПУ
Станок с ЧПУ
- DMG Mori Seiki: передовые ЧПУ-фрезерные станки для точного производства
- DMG MORI и Jungheinrich представили беспилотное транспортное решение: дебют первого AGV
- Полное руководство по G-кодам и M-кодам ЧПУ — с загружаемым PDF
- G-коды и M-коды: полное руководство по программированию ЧПУ
- Точная лазерная гравировка и маркировка: индивидуальные дизайны на алюминии, коже, дереве и др.
- Мастер G- и M-кодов: полное руководство по программированию ЧПУ
- Полный справочник M-кодов Haas Mill: функции, настройки и применение
- DIN 66025: Полное руководство по кодам NC-программирования
- Полное руководство по G- и M-кодам ЧПУ для фрезерных и токарных станков
- Полное руководство по M-кодам Mach3 для ЧПУ обработки