



Справочник M-кодов Mazak INTEGREX — Полное руководство по функциям ЧПУ
Список M-кодов Mazak INTEGREX для операторов ЧПУ.
Вспомогательные функции (M-коды) для Mazak INTEGREX 300/400-III/III T/IIIS/IIIST
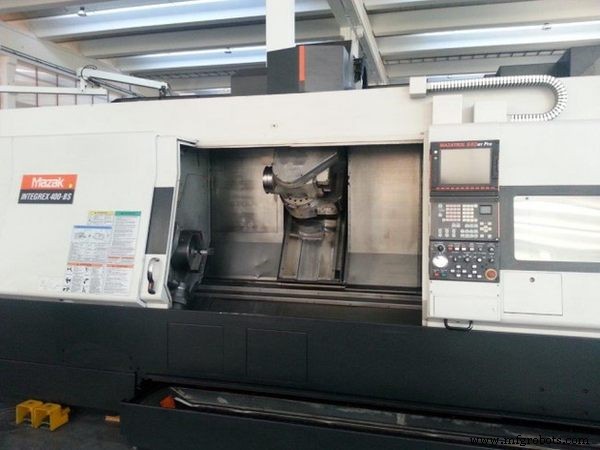
Список M-кодов Mazak
| M-коды | Описание |
|---|---|
| M00 | Останов программы |
| M01 | Опциональная остановка |
| M02 | Конец программы |
| M03 | Нормальное вращение шпинделя |
| M04 | Обратное вращение шпинделя |
| M05 | Останов шпинделя |
| M06 | Разжатие зажима (освобождение детали) |
| M07 | Зажим зажима (удержание детали) |
| M08 | Наливное ОС ВКЛ |
| M09 | ОС ВЫКЛ |
| M10 | |
| M11 | |
| M12 | Отмена режима фрезерного шпинделя (выбор токарного режима) |
| M13 | Нормальное вращение фрезерного инструмента |
| M14 | Обратное вращение фрезерного инструмента |
| M15 | Останов фрезерного инструмента |
| M16 | Ориентация шпинделя 0° (для AJC) |
| M17 | Ориентация шпинделя 120° (для AJC) |
| M18 | Ориентация шпинделя 240° (для AJC) |
| M19 | Ориентация шпинделя в позиции (для загрузки детали роботом) |
| M20 | Вызов обслуживания роботом |
| M21 | Вызов обслуживания роботом |
| M22 | Вызов обслуживания роботом |
| M23 | Вызов обслуживания роботом |
| M24 | Вызов обслуживания роботом |
| M25 | Вызов обслуживания роботом |
| M26 | Вызов обслуживания роботом |
| M27 | Вызов обслуживания роботом |
| M28 | Вызов обслуживания роботом |
| M29 | Вызов обслуживания роботом |
| M30 | Сброс и перемотка ленты |
| M31 | Продвижение заднего шпинделя и корпуса тылсточка (для 300/400-III/IIIT) |
| M32 | Отвод заднего шпинделя и корпуса тылсточка (для 300/400-III/IIIT) |
| M33 | Низкое давление зажима |
| M34 | Высокое давление зажима |
| M35 | |
| M36 | |
| M37 | |
| M38 | |
| M39 | |
| M40 | |
| M41 | |
| M42 | |
| M43 | |
| M44 | |
| M45 | Продувка воздухом ВКЛ (ОС стоп: M09) |
| M46 | |
| M47 | |
| M48 | Продвижение ловца деталей |
| M49 | Отвод ловца деталей |
| M50 | |
| M51 | Обнаружение ошибок ВЫКЛ |
| M52 | Обнаружение ошибок ВКЛ |
| M53 | Фаска ВЫКЛ |
| M54 | Фаска ВКЛ |
| M55 | Подсчёт деталей |
| M56 | Открытие передней двери |
| M57 | Закрытие передней двери |
| M58 | Продувка зажима воздухом |
| M59 | |
| M60 | Разжатие C-оси |
| M61 | |
| M62 | |
| M63 | |
| M64 | |
| M65 | |
| M66 | Зажим C-оси |
| M67 | Тормоз C-оси (для обработки G01) |
| M68 | Вызов цикла подачи прутка 1 |
| M69 | Вызов цикла подачи прутка 2 |
| M70 | |
| M71 | |
| M72 | Внутренний зажим зажима |
| M73 | Внешний зажим зажима |
| M74 | Постоянный упор — отсоединение фрезерной головки |
| M75 | Постоянный упор — подключение фрезерной головки |
| M76 | |
| M77 | |
| M78 | |
| M79 | |
| M80 | |
| M81 | Начало измерения детали |
| M82 | Конец измерения детали |
| M83 | Начало измерения инструмента |
| M84 | Конец измерения инструмента |
| M85 | |
| M86 | Разжатие постоянного упора 1 |
| M87 | Зажим постоянного упора 1 |
| M88 | Разжатие постоянного упора 2 |
| M89 | Зажим постоянного упора 2 |
| M90 | |
| M91 | |
| M92 | |
| M93 | |
| M94 | |
| M95 | |
| M96 | Прерывание пользовательским макросом, активно |
| M97 | Прерывание пользовательским макросом, неактивно |
| M98 | EIA → EIA Вызов подпрограммы |
| M99 | EIA → EIA Возврат к основной EIA программе |
| M100 | Начало измерения диаметра детали |
| M101 | Конец измерения диаметра детали |
| M102 | Начало измерения ступеньки детали |
| M103 | Конец измерения ступеньки детали |
| M104 | Начало измерения паза детали |
| M105 | Конец измерения паза детали |
| M106 | Начало измерения ширины детали |
| M107 | Конец измерения ширины детали |
| M108 | Начало измерения расстояния детали (сброс барьера зажима) |
| M109 | Конец измерения расстояния детали |
| M110 | Начало измерения допуска кончика инструмента |
| M111 | Конец измерения допуска кончика инструмента |
| M112 | Начало внешней компенсации инструмента EXT |
| M113 | Конец внешней компенсации инструмента EXT |
| M114 | Начало измерения Z-смещения ZOF |
| M115 | Конец измерения Z-смещения ZOF |
| M116 | Начало измерения C-смещения COF |
| M117 | Конец измерения C-смещения COF |
| M118 | |
| M119 | |
| M120 | Вывод измерительных данных |
| M121 | |
| M149 | |
| M150 | Требование разгрузки детали роботом |
| M151 | Продувка фрезерного шпинделя воздухом ВКЛ (только для токарных инструментов) |
| M152 | Продувка фрезерного шпинделя воздухом ВЫКЛ (только для токарных инструментов) |
| M153 | ОС через шпиндель ВКЛ |
| M154 | ОС через шпиндель ВЫКЛ |
| M155 | ОС зажима ВКЛ (комбинированное движение) |
| M156 | ОС зажима ВЫКЛ (комбинированное движение) |
| M157 | Продувка ОС через шпиндель ВКЛ (ВЫКЛ: M159) |
| M158 | Продувка воздухом через шпиндель ВКЛ (ВЫКЛ: M159) |
| M159 | M157, M158 ВЫКЛ |
| M160 | Душное ОС ВКЛ / выдвижение упора зажима |
| M161 | Душное ОС ВЫКЛ / отвод упора зажима |
| M162 | Перезахват детали (для детали, переданной роботом) |
| M163 | Низкое давление тяги заднего шпинделя (для 300/400-III/IIIT) |
| M164 | Высокое давление тяги заднего шпинделя (для 300/400-III/IIIT) |
| M165 | |
| M166 | |
| M167 | |
| M168 | |
| M169 | Высокое давление ОС 35K, 70K ВКЛ (ВЫКЛ: M9, M154) |
| M170 | |
| M171 | |
| M172 | Индекс 0° (KOUYOU) |
| M173 | Индекс 90° (KOUYOU) |
| M174 | Индекс 180° (KOUYOU) |
| M175 | Индекс 270° (KOUYOU) |
| M176 | Индекс 270° (KOUYOU) |
| M177 | Индекс 270° (KOUYOU) |
| M178 | Индекс 270° (KOUYOU) |
| M179 | Индекс 270° (KOUYOU) |
| M180 | |
| M197 | |
| M198 | EIA → MAZATROL Вызов программы |
| M199 | EIA → MAZATROL Конец программы |
| M200 | Начало фрезерной точечной обработки |
| M201 | Начало фрезерной линейной обработки |
| M202 | Токарный режим |
| M203 | Нормальное вращение фрезерного инструмента |
| M204 | Обратное вращение фрезерного инструмента |
| M205 | Останов фрезерного инструмента |
| M206 | |
| M207 | Отмена режима M208, M209 |
| M208 | Режим запрета ATC при доготочной обработке, ОС ВКЛ |
| M209 | Режим запрета ATC при доготочной обработке, ОС ВЫКЛ |
| M210 | Зажим C-оси (для фрезерования) |
| M211 | Тормоз C-оси (для фрезерования) |
| M212 | Разжатие C-оси (для фрезерования) |
| M213 | Только тормоз C-оси (тормоз по M211) |
| M214 | Только разжатие C-оси (разжатие по M212) |
| M215 | Отмена режима M213, M214 и M216 |
| M216 | Режим игнорирования разжатия C-оси (отмена: M215) |
| M217 | |
| M218 | |
| M219 | Ориентация фрезерного инструмента |
| M220 | |
| M229 | |
| M230 | Шлифовальный режим ВКЛ |
| M231 | Установка шлифовальной скорости |
| M232 | |
| M233 | |
| M234 | |
| M235 | |
| M236 | Нормальный серво-коэффициент C-оси |
| M237 | Низкий серво-коэффициент C-оси |
| M238 | Средний серво-коэффициент C-оси |
| M239 | Высокий серво-коэффициент C-оси |
| M240 | |
| M241 | |
| M242 | |
| M243 | |
| M244 | |
| M245 | |
| M246 | |
| M247 | |
| M248 | Проверка скорости шпинделя (для интерлокировки начала резания) |
| M249 | Подготовка выбора фрезерной головки |
| M250 | Разжатие фрезерной головки/В-оси |
| M251 | Зажим B-оси |
| M252 | Разжатие фрезерного шпинделя |
| M253 | Зажим фрезерного шпинделя |
| M254 | Зажим фрезерной головки/В-оси |
| M255 | |
| M256 | |
| M257 | |
| M258 | Продувка фрезерной головки воздухом |
| M259 | |
| M260 | Полигональный режим ВКЛ |
| M261 | Полигональный режим ВЫКЛ |
| M262 | |
| M273 | |
| M274 | ОС постоянного упора ВКЛ |
| M275 | ОС постоянного упора ВЫКЛ |
| M276 | |
| M330 | |
| M331 | Фиксированное переключение катушки шпинделя на высокую скорость |
| M332 | Переключение катушки шпинделя, активно |
| M333 | |
| M347 | |
| M348 | Выбор Yt-оси |
| M349 | Выбор Y-оси |
| M350 | |
| M351 | Отмена M352 |
| M352 | Проверка сигнала достижения скорости шпинделя, активно |
| M353 | |
| M369 | |
| M370 | Обнаружение нагрузки по оси, неактивно |
| M371 | Обнаружение нагрузки по оси, активно |
| M372 | Обнаружение нагрузки по оси, временно неактивно |
| M373 | Перезапуск обнаружения нагрузки по оси |
| M374 | Удержание подачи NC при обнаружении перегрузки |
| M375 | Удержание подачи NC и останов шпинделя при обнаружении перегрузки |
| M376 | Установка уровня обнаружения перегрузки % |
| M377 | Установка времени обнаружения перегрузки (ед: 0.1 сек) |
| M378 | Установка пик %/частоты обнаружения перегрузки |
| M379 | Регистрация номера таблицы обнаружения перегрузки |
| M380 | |
| M389 | |
| M390 | Отмена M391 |
| M391 | Отмена ошибки захвата шпинделя (M3/M4 завершено с открытым зажимом) |
| M392 | |
| M393 | |
| M394 | Возможность выдвижения инструментального глазка при закрытом зажиме (когда робот активен) |
| M395 | Отмена M394 |
| M396 | |
| M600 | |
| M601 | Вращение инструмента магазина |
| M602 | |
| M730 | |
| M731 | Выбор тяги тылсточка 1 |
| M732 | Выбор тяги тылсточка 2 |
| M733 | Выбор тяги тылсточка 3 |
| M734 | Выбор тяги тылсточка 4 |
| M735 | Выбор тяги тылсточка 5 |
| M736 | Выбор тяги тылсточка 6 |
| M737 | Выбор тяги тылсточка 7 |
| M738 | Выбор тяги тылсточка 8 |
| M739 | Выбор тяги тылсточка 9 |
| M740 | Выбор тяги тылсточка 10 |
| M741 | Позиционирование тылсточка в «Позицию 1» |
| M742 | Позиционирование тылсточка в «Позицию 2» |
| M743 | Позиционирование тылсточка в «Отвод» |
| M744 | |
| M927 | |
| M928 | Возврат Y-оси в ноль |
| M929 | |
| M930 | Перемещение Yt-оси в позицию ATC |
| M931 | |
| M999 |
Руководство по дуговой интерполяции на токарном ЧПУ: Пример G02 и G03
Haas ЧПУ не включается? Быстрое руководство по электротехнической диагностике
Станок с ЧПУ
- Mazak Corporation: от основания 1919 г. к мировому лидеру станкостроения
- Материалы для промышленных роботов: полное руководство
- Топ-12 брендов SCARA-роботов: экспертные рекомендации для промышленной автоматизации
- Топ-10 ведущих компаний-производителей сварных роботов для промышленной автоматизации
- Мастерство программирования роботов: пошаговое руководство для вашего следующего проекта
- G-коды ЧПУ объяснены: основное руководство для программистов ЧПУ
- Полный справочник Fanuc G-кодов: Все команды с пояснениями
- Полное руководство по CNC G-кодам для систем управления Fanuc
- Полный справочник G-кодов токарных станков Hurco (Dual-Screen и Max Console)
- Полный справочник G-кодов Mazak M-Серии для операторов ЧПУ