



G-коды Mazak T-серии — Полный справочник для ЧПУ
Список G-кодов Mazak для операторов ЧПУ, работающих на станках Mazak INTEGREX 300/400-III/III T/IIIS/IIIST.
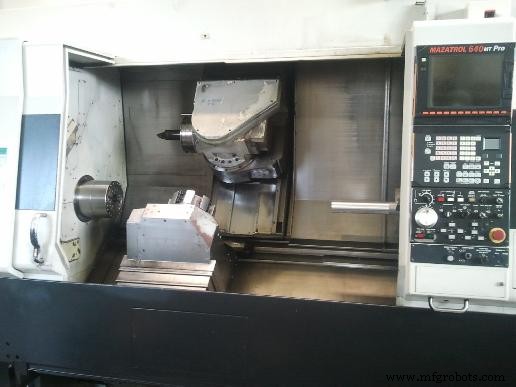
G-коды Mazak
| G-код | Функция |
|---|---|
| G00 | Позиционирование |
| G01 | Линейная интерполяция |
| G01.1 | Резьборезание с интерполяцией C-оси |
| G02 | Циркулярная интерполяция (по часовой стрелке) |
| G03 | Циркулярная интерполяция (против часовой стрелки) |
| G02.1 | Спиралевидная интерполяция (по часовой стрелке) |
| G03.1 | Спиралевидная интерполяция (против часовой стрелки) |
| G04 | Выдержка (Dwell) |
| G05 | Режим высокоскоростной обработки |
| G06.1 | Тонкая сплайн-интерполяция |
| G06.2 | NURBS интерполяция |
| G07 | Виртуальная осевая интерполяция |
| G07.1 | Цилиндрическая интерполяция |
| G09 | Проверка точной остановки |
| G10 | Режим установки данных ВКЛ |
| G10.1 | Отключение командного адреса |
| G11 | Режим установки данных ВЫКЛ |
| G12.1 | Полярная координатная интерполяция ВКЛ |
| G13.1 | Полярная координатная интерполяция ВЫКЛ |
| G17 | Выбор плоскости X-Y |
| G18 | Выбор плоскости Z-X |
| G19 | Выбор плоскости Y-Z |
| G20 | Команда в дюймах |
| G21 | Команда в метрической системе |
| G22 | Предварительная проверка хода ВКЛ |
| G23 | Предварительная проверка хода ВЫКЛ |
| G27 | Проверка опорной точки |
| G28 | Возврат в опорную точку |
| G29 | Возврат из опорной точки |
| G30 | Возврат ко 2-й, 3-й и 4-й опорным точкам |
| G31 | Функция пропуска (Skip) |
| G31.1 | Многоступенчатый пропуск 1 |
| G31.2 | Многоступенчатый пропуск 2 |
| G31.3 | Многоступенчатый пропуск 3 |
| G32 | Резьборезание (прямое, коническое) |
| G34 | Резьборезание с переменным шагом |
| G234.1 | Цикл обработки отверстий по окружности |
| G235 | Цикл обработки отверстий по линии |
| G236 | Цикл обработки отверстий по дуге |
| G237.1 | Цикл обработки отверстий по сетке |
| G40 | Компенсация носа/радиуса инструмента ВЫКЛ |
| G41 | Компенсация носа/радиуса инструмента (лево) |
| G41.2 | 3D компенсация радиуса инструмента (лево) |
| G42 | Компенсация носа/радиуса инструмента (право) |
| G42.2 | 3D компенсация радиуса инструмента (право) |
| G43.4 | Управление точкой кончика инструмента (Тип 1) ВКЛ |
| G43.5 | Управление точкой кончика инструмента (Тип 2) ВКЛ |
| G50 | Установка системы координат / Установка предельной скорости шпинделя |
| G50.2 | Режим полигональной обработки ВЫКЛ |
| G51.2 | Режим полигональной обработки ВКЛ |
| G52 | Установка локальной системы координат |
| G52.5 | Отмена координатной системы MAZATROL |
| G53 | Выбор машинной системы координат |
| G53.5 | Выбор координатной системы MAZATROL |
| G54 | Выбор системы координат детали 1 |
| G55 | Выбор системы координат детали 2 |
| G56 | Выбор системы координат детали 3 |
| G57 | Выбор системы координат детали 4 |
| G58 | Выбор системы координат детали 5 |
| G59 | Выбор системы координат детали 6 |
| G54.1 | Дополнительные системы координат детали |
| G60 | Одностороннее позиционирование |
| G61 | Режим точной остановки |
| G61.1 | Режим высокой точности (геометрическая компенсация) |
| G62 | Автоматическое перекрытие угла |
| G63 | Резьбойный режим |
| G64 | Режим резания |
| G65 | Одиночный вызов пользовательского макро |
| G66 | Модальный вызов пользовательского макро A |
| G66.1 | Модальный вызов пользовательского макро B |
| G67 | Отмена модального вызова пользовательского макро |
| G68.5 | 3D преобразование координат ВКЛ |
| G69.5 | 3D преобразование координат ВЫКЛ |
| G70 | Доготочный цикл |
| G71 | Продольный черновой цикл |
| G72 | Поперечный черновой цикл |
| G73 | Контурно-параллельный черновой цикл |
| G74 | Продольный цикл отрезания |
| G75 | Поперечный цикл отрезания |
| G76 | Составной цикл резьборезания |
| G80 | Фиксированный цикл ВЫКЛ |
| G83 | Цикл фронтального сверления |
| G84 | Цикл фронтального нарезания резьбы |
| G84.2 | Цикл фронтального синхронного нарезания резьбы |
| G85 | Цикл фронтального растачивания |
| G87 | Цикл внешнего сверления |
| G88 | Цикл внешнего нарезания резьбы |
| G88.2 | Цикл внешнего синхронного нарезания резьбы |
| G89 | Цикл внешнего растачивания |
| G90 | Фиксированный цикл A (Продольный цикл токарной обработки) |
| G92 | Цикл резьборезания |
| G94 | Фиксированный цикл B (Поперечный цикл токарной обработки) |
| G93 | Обратное время подачи |
| G96 | Постоянная периферийная скорость ВКЛ |
| G97 | Постоянная периферийная скорость ВЫКЛ |
| G98 | Подача в минуту (асинхронная) |
| G99 | Подача на оборот (синхронная) |
| G109 | Управление мультисистемой в одной программе |
| G110 | Управление поперечной обработкой ВКЛ |
| G111 | Управление поперечной обработкой ВЫКЛ |
| G112 | Вывод M, S, T, B в противоположную систему |
| G113 | Режим хоббинговой фрезеровки ВЫКЛ |
| G114.3 | Режим хоббинговой фрезеровки ВКЛ |
| G122 | Полярный ввод координат ВКЛ |
| G123 | Полярный ввод координат ВЫКЛ |
| G122.1 | Радиальная команда X-оси ВКЛ |
| G123.1 | Радиальная команда X-оси ВЫКЛ |
| G130 | Торнадо цикл |
| G136 | Измерительный макрос, измерение детали/координат |
| G137 | Компенсационный макрос |
Полный справочник G-кодов Mazak M-Серии для операторов ЧПУ
Руководство по дуговой интерполяции на токарном ЧПУ: Пример G02 и G03
Станок с ЧПУ
- Mazak Corporation: от основания 1919 г. к мировому лидеру станкостроения
- Расшифровка кодов самохмурящихся крепежей: быстрое, надежное руководство
- Mazak VC-Ez 20: доступный, надёжный вертикальный фрезерный центр
- G-коды Haas CNC Mill: полное руководство по подготовительным функциям
- M-коды станков Tormach: Полное руководство по функциям M0–M9
- Полное руководство по кодам аварий Fanuc для ЧПУ-станков
- Mitsubishi CNC 700/70 Series: Полный справочник G-кодов для токарных станков
- Полное руководство по G- и M-кодам ЧПУ для фрезерных и токарных станков
- Полное руководство по кодам аварий Fanuc Series 15
- Полный справочник G-кодов Mazak M-Серии для операторов ЧПУ