



Mazak G01.1: нарезка резьбы с интерполяцией C-оси – практический пример
Отправил: Machinist
Чертеж/Изображение
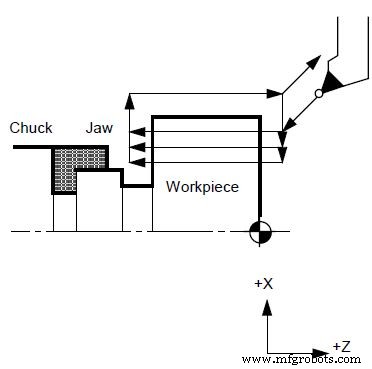
Программа ЧПУ
/*MAZATROL MATRIX For INTEGREX IV Programming EIA/ISO Mazak G01.1 command in the milling mode enables a simultaneous interpolation on the C-axis and the X- and/or the Z-axis for straight, tapered or scrolled thread cutting of constant leads. Programming format G01.1 Zz/Ww Xx/Uu Ff Ss; Where Zz, Ww, Xx, Uu: Thread ending point addresses and coordinates (mm or in.) Ff: Lead of long axis (axis of which moving distance is the longest) direction Ss: Rotational speed of C-axis (rpm) Set parameter F111 bit 3 to select the direction of C-axis rotation: F111 bit 3 = 0 : Normal rotation of C-axis 1 : Reversed rotation of C-axis */ G98 G97; G28 U0 W0; T001T000 M06; G50 X300. Z100.; M200; G00 X100. Z2. C0.; G01.1 W-100. F2. S400;(2 mm lead and 400 rpm) G00 U10.; W100. C0.; U-11.; G01.1 W-100. F2. S400;(2 mm lead and 400 rpm) G00 U11.; W100. C0.; G00 U-12.; G01.1 W-100. F2. S400;(2 mm lead and 400 rpm) G00 U12.; W100.; G28 U0 W0.; M202; M30;
Полный пример диалоговой программы ЧПУ Heidenhain
Программирование Heidenhain TNC: упражнение с линейной полярной интерполяцией – экспертное руководство
Станок с ЧПУ
- ЧПУ программирование для новичков: пошаговый пример токарного станка
- Освоение конической нарезки резьбы на токарных станках Fanuc G76
- Руководство по программированию Fanuc ЧПУ: простой насыщенный пример
- Пошаговое руководство по ЧПУ программированию токарного станка: фаска, конус, канавка, дуга
- Пример G-кода Fanuc G21: Программирование токарных станков в метрической системе
- Освоение G02/G03 круговой интерполяции в ЧПУ: Пошаговый пример
- Освоение конической резьбы на ЧПУ: Практическое руководство по программированию G32
- Руководство по CNC-программированию: пример цикла G92 конической резьбонарезки
- Эффективная коническая резьбонарезка с G92: полное руководство по CNC
- Освоение резьбонарезки на Siemens Sinumerik 802D SL: Руководство по программированию CYCLE97