



Руководство по смещению G51 и повороту координат на ЧПУ Selca — пример программы
Чертеж/Изображение
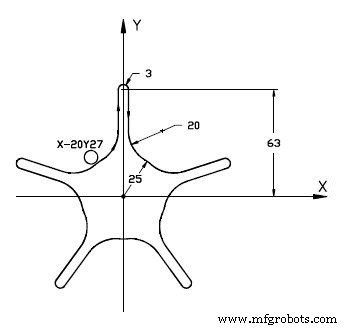
Программа ЧПУ
N1 [PROFILE 3
N2 $1M0X-105.I103.Y-63.7J69.3
N3 G17
N4 O1
N5 T1
N6 F1000S1200M3
N7 Z100R
N8 X-20Y27R
N9 Z2R
N10 Z-10
N11 G49I2
N12 G41K2
N13 L=1
N14 G20X0Y0I-25
N15 G21I10
N16 G13X-3J90
N17 G20X0Y63I-3
N18 G13J-90
N19 G21
N20 G51J-72I
N21 L1K4
N22 G51J0
N23 G50
N24 G20X0Y0I-25
N25 G40X-20Y27K2
N26 Z100R
N27 M30
Полный справочник G/M-кодов для ЧПУ Fagor 8070
Задача по программированию Selca CNC — продвинутая практика кода
Станок с ЧПУ
- Освоение цикла канавки Fanuc G75: пошаговое руководство по программе ЧПУ
- Руководство по программированию Fanuc ЧПУ: простой насыщенный пример
- Программа цикла Fanuc G81 сверления — пошаговый пример
- Подробный пример цикла Fanuc G94 фасовки для CNC-обработки
- Программа CNC-фрезерования паза для начинающих: простой пример и пошаговое руководство
- Освоение цикла G84 нарезки резьбы: Практическое руководство по программированию ЧПУ
- Пример Fanuc G68 поворота системы координат для ЧПУ обработки
- Программа 4-осевой фрезеровки Siemens Sinumerik: практический пример ЧПУ
- Пример программы ЧПУ плазменной резки «Квинкункс»: инкрементное управление G91
- Пример фрезерования дуги: использование G2 с параметрами I и J