



Критические факторы при обработке кастомных алюминиевых деталей: предотвращение деформаций
Причины деформации алюминиевых деталей при ЧПУ: материал, геометрия детали, условия производства. Основные факторы: внутренние напряжения заготовки, силы резания, тепло резания, силы зажима. При кастомных деталях контроль процесса — приоритет #1.
Технологические меры снижения деформации
1. Снятие внутренних напряжений заготовки
Естественное/искусственное старение, вибрационная обработка. Предварительная обработка: для крупных заготовок с большим припуском — грубая фрезеровка лишнего, выдержка → снятие части напряжений, уменьшение деформации на финишных операциях.
2. Повышение режущей способности инструмента
Материал и геометрия резака определяют силы и тепло резания. Правильный выбор — ключ к минимизации деформации.
2.1 Геометрия резака
- Передний угол (ракель) — максимально большой при сохранении прочности кромки. Острый резак → меньше деформация стружки, ниже сила и температура. Отрицательный ракель — запрещен.
- Задний угол (рельеф) — влияет на износ задней поверхности и качество. Черновик: большой припуск, нагрузка, тепло → малый рельеф. Финиш: острота, малое трение, эластичная деформация → большой рельеф.
- Угол спирали (helix) — максимальный для плавной фрезеровки и снижения силы.
- Угол входа (lead angle) — уменьшение улучшает теплоотвод, снижает среднюю температуру зоны резания.
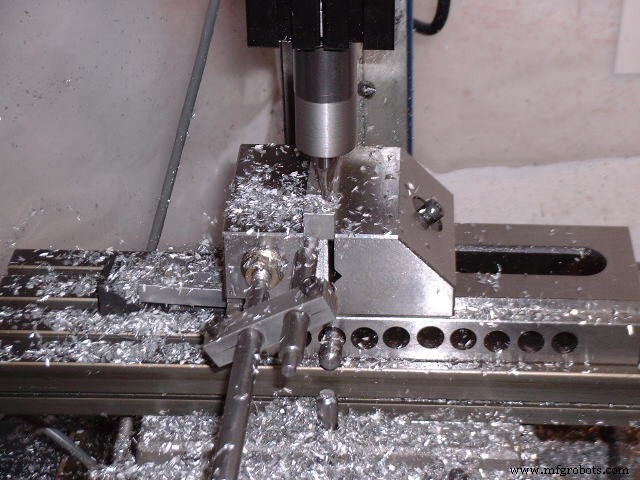
2.2 Конструкция инструмента
- Меньше зубьев, больше стружевой простор. Алюминий пластичен, большая деформация стружки → большой радиус дна паза, мало зубьев.
- Тонкая шлифовка зубьев (Ra < 0.4 мкм). Новый резак: легкое точ камень по передней/задней поверхности — убирает заусенцы. Меньше тепло, меньше деформация.
- Строгий контроль износа: макс. 0.2 мм. Переизнос → шероховатость, температура, деформация, накатка. Температура заготовки ≤ 100°C.
2.3 Улучшение способов зажима
Для тонкостенных деталей с низкой жесткостью:
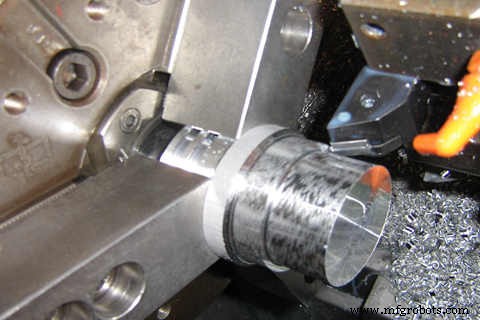
- Тонкостенные втулки: не радиальный зажим (трёхлапковый/колетник) — после снятия деталь деформируется. Осевой зажим торца: мандрена с резьбой в отверстие, нажимная пластина, гайка. При внешней фрезеровке — нет деформации зажима, высокая точность.
- Тонкие стенки/плиты: вакуумные присоски — равномерное распределение силы зажима + малые припуски → нет деформации.
- Наполнение: заполнение внутренней полости средой (например, мочевина + 3–6% нитрата калия) → жесткость при зажиме/резании. После — растворение водой/спиртом.
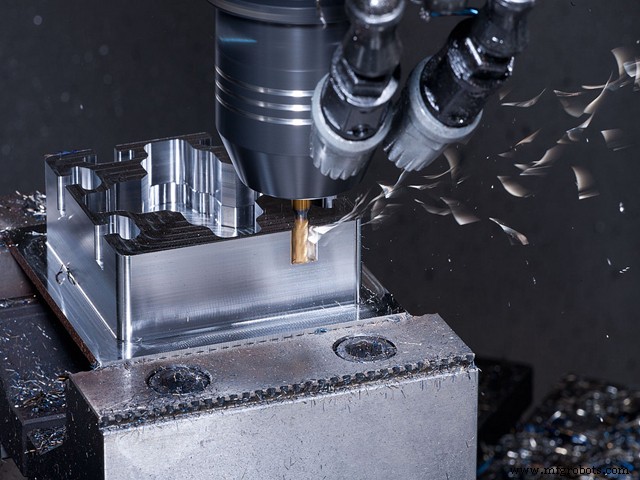
2.4 Рациональная маршрутизация операций
Высокоскоростная резка: большие припуски, прерывистость → вибрации → точность/шероховатость. Маршрут: черновик → получистка → чистка → финиш → дожидка. Для высоких допусков — повторная получистка перед финишем.
После черновика — естественное остывание: снятие напряжений, меньше деформация. Припуск после черновика > деформации (1–2 мм). На финише — равномерный припуск 0.2–0.5 мм → стабильное резание, минимум деформации, качество и точность.
Операционные приемы снижения деформации
- Симметричная обработка для больших припусков: равномерный теплоотвод. 90 мм → 60 мм: не одна сторона сразу (плоскость 5 мм), а по очереди, много проходов → плоскость 0.3 мм.
- Многослойная обработка полостей: не по одной полости до дна (неравномерные силы), а слой за слоем — все полости одновременно → равномерное напряжение, меньше деформация.
- Оптимизация режимов резания: апикальный припуск (глубина резания) главное влияет на силу. Уменьшаем глубину, повышаем подачу и обороты (HSM) → силаdownarrow, производительность сохраняется.
- Порядок резания: черновик — вверх (up-milling), макс. снятие материала. Финиш — вниз (down-milling): толщина стружки от макс к нулю → меньше закачка, меньше деформация.
- Тонкостенные детали: перед финальным финишем ослабить зажим → деталь восстановит форму → легкий зажим для фиксации. Точка приложения силы — на опорной поверхности, по направлению жесткости. Сила минимально необходимая.
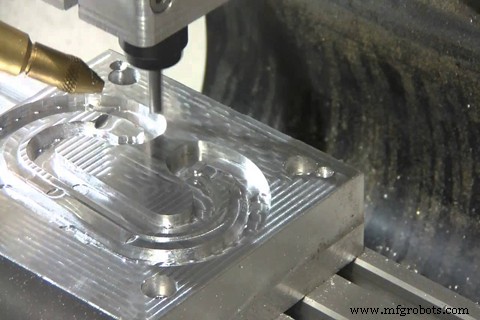
- Полостные детали: не впускать фрезу как сверло (нет места стружке → перегрев, раскол, сколы). Сверлить отверстие диаметром ≥ фрезы, потом фрезовать. Или CAM-спиральный вход.
Главный фактор точности и качества алюминиевых деталей — склонность к деформации. Требует опыта и мастерства оператора.
Станок с ЧПУ
- Сценка (Shearing): быстрое, чистое и универсальное решение для резки металла
- Основное руководство по выбору волоконно-лазерного резака для металла
- Основные компоненты волоконно-лазерного резального станка
- Эффективная обработка мелких алюминиевых деталей: высокое качество за счет точного контроля оборотов
- Точная фрезеровка на ЧПУ для 맞춤ных деталей: быстро, точно, индивидуально
- Токарная обработка: ключевой ЧПУ-процесс для точных станочных цехов
- Водорезная резка: точная и универсальная технология обработки
- Точная обработка: ключевые советы и лучшие практики для ЧПУ-операций
- Освоение скорости резания, глубины и подачи для индивидуальных ЧПУ-деталей
- Проволочная EDM-резка: как электроэрозионная обработка формирует точные срезы