



Мастерство CNC-обработки: проверенные стратегии дизайна для оптимальных деталей
Существует несколько простых шагов, которые вы можете предпринять для оптимизации ваших дизайнов для компьютерного числового управления (CNC) обработки. Следуя правилам проектирования для производства (DFM), вы можете извлечь больше из широких возможностей CNC-обработки. Это может быть сложно, так как отраслевые специфические стандарты не существуют.
В этой статье мы предлагаем исчерпывающее руководство по лучшим практикам дизайна для CNC-обработки. Для составления этой обширной актуальной информации мы запрашивали обратную связь от экспертов отрасли и поставщиков услуг CNC-обработки. Если вы оптимизируете затраты, ознакомьтесь с этим руководством по проектированию экономически эффективных деталей для CNC.
Каков процесс CNC-обработки?
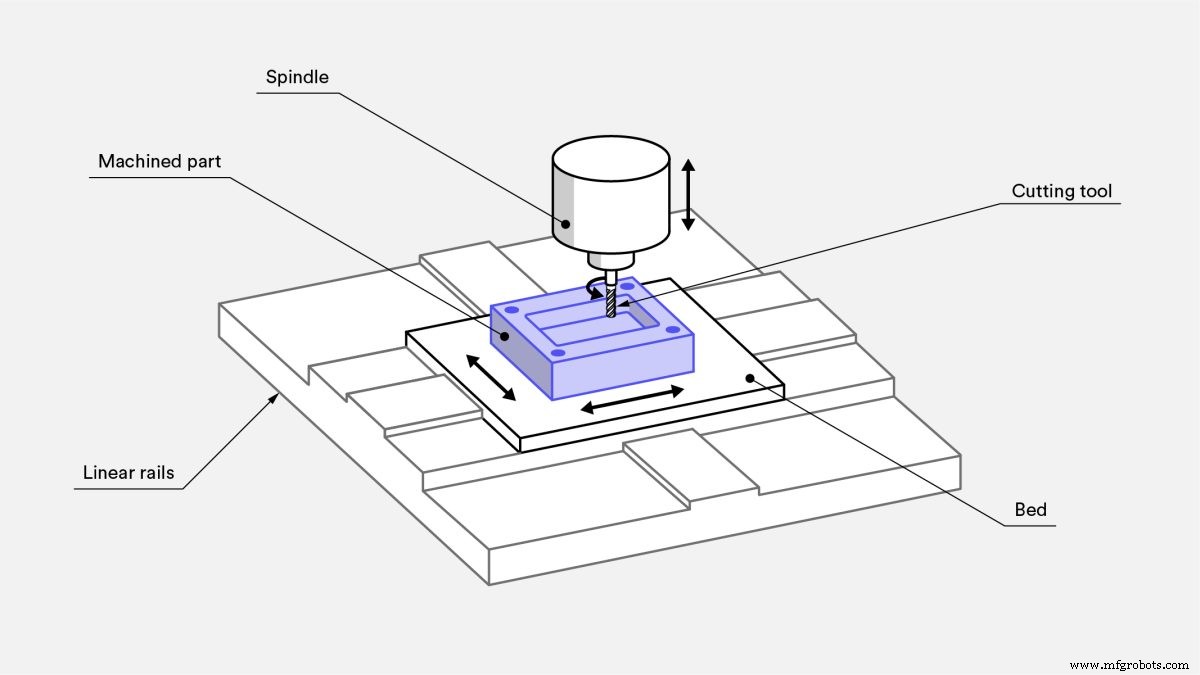
CNC-обработка — это субтрактивная производственная технология. В CNC материал удаляется из твердого блока с использованием различных режущих инструментов, вращающихся на высокой скорости — тысячи об/мин — для производства детали на основе CAD-модели. И металлы, и пластики могут быть обработаны CNC.
CNC-обработанные детали имеют высокую размерную точность и тесные допуски. CNC подходит как для высокообъемного производства, так и для единичных заданий. Фактически, CNC-обработка в настоящее время является самым экономически эффективным способом производства металлических прототипов, даже по сравнению с 3D-печатью.
Прочитайте наше введение в основные принципы CNC-обработки.
Каковы основные ограничения дизайна CNC?
CNC предлагает большую гибкость дизайна, но есть несколько ограничений. Эти ограничения относятся к базовой механике процесса резания и в основном касаются геометрии инструмента и доступа к инструменту.
Геометрия инструмента
Большинство распространенных CNC-режущих инструментов (концевые фрезы и сверла) имеют цилиндрическую форму и ограниченную длину резания.
Поскольку материал удаляется с заготовки, геометрия инструмента передается на обработанную деталь. Это означает, например, что внутренние углы детали CNC всегда имеют радиус, независимо от того, насколько малый режущий инструмент был использован.
Доступ к инструменту
Для удаления материала режущий инструмент подходит к заготовке непосредственно сверху. Особенности, которые не могут быть доступны таким образом, не могут быть обработаны CNC.
Существует исключение к этому правилу: подрезки. Есть раздел о подрезках ближе к концу этой статьи.
Хорошая практика дизайна — выравнивать все особенности вашей модели (отверстия, полости, вертикальные стенки и т.д.) к одному из шести основных направлений. Однако рассматривайте это правило как рекомендацию, а не как ограничение, так как 5-осевые CNC-системы предлагают передовые возможности удержания заготовки.
Доступ к инструменту также является проблемой при обработке особенностей с большим отношением глубины к ширине. Чтобы достичь дна глубокой полости, например, вам нужны инструменты с удлиненным вылетом. Это означает более широкий диапазон движения конечного эффектора, что увеличивает вибрацию станка и снижает достижимую точность.
Это упростит производство, если вы проектируете детали, которые могут быть обработаны CNC с инструментом, имеющим наибольший возможный диаметр и наименьшую возможную длину.
Руководства по дизайну для CNC
Частая проблема, возникающая при проектировании детали для CNC-обработки, заключается в том, что не существует отраслевых специфических стандартов. Производители CNC-станков и инструментов постоянно улучшают возможности технологии, расширяя пределы возможного. Таблица ниже суммирует рекомендуемые и выполнимые значения для наиболее распространенных особенностей, встречающихся в CNC-обработанных деталях.
Полости и карманы
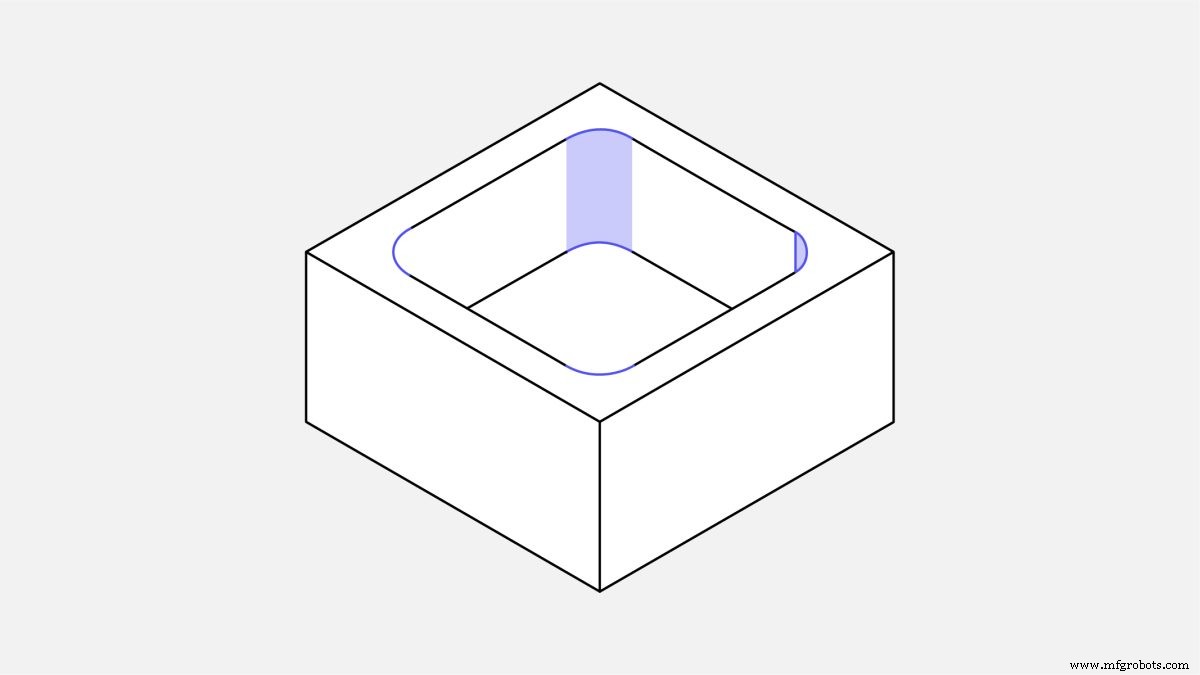
Рекомендуемая глубина полости: 4 раза ширина полости
Концевые фрезы имеют ограниченную длину резания (обычно 3–4 раза их диаметр). Деформация инструмента, удаление стружки и вибрации становятся более заметными, когда полости имеют меньшее отношение глубины к ширине.
Ограничение глубины полости до четырех ее ширин обеспечивает хорошие результаты.
Если большие глубины требуются, рассмотрите проектирование деталей с переменной глубиной полости.
Обработка глубоких полостей: Полости с глубиной более чем в шесть раз диаметра инструмента считаются глубокими. Соотношение диаметра инструмента к глубине полости до 30:1 возможно с использованием специализированного инструмента (максимальная глубина: 35 см с концевой фрезой диаметром 1 дюйм).
Внутренние края
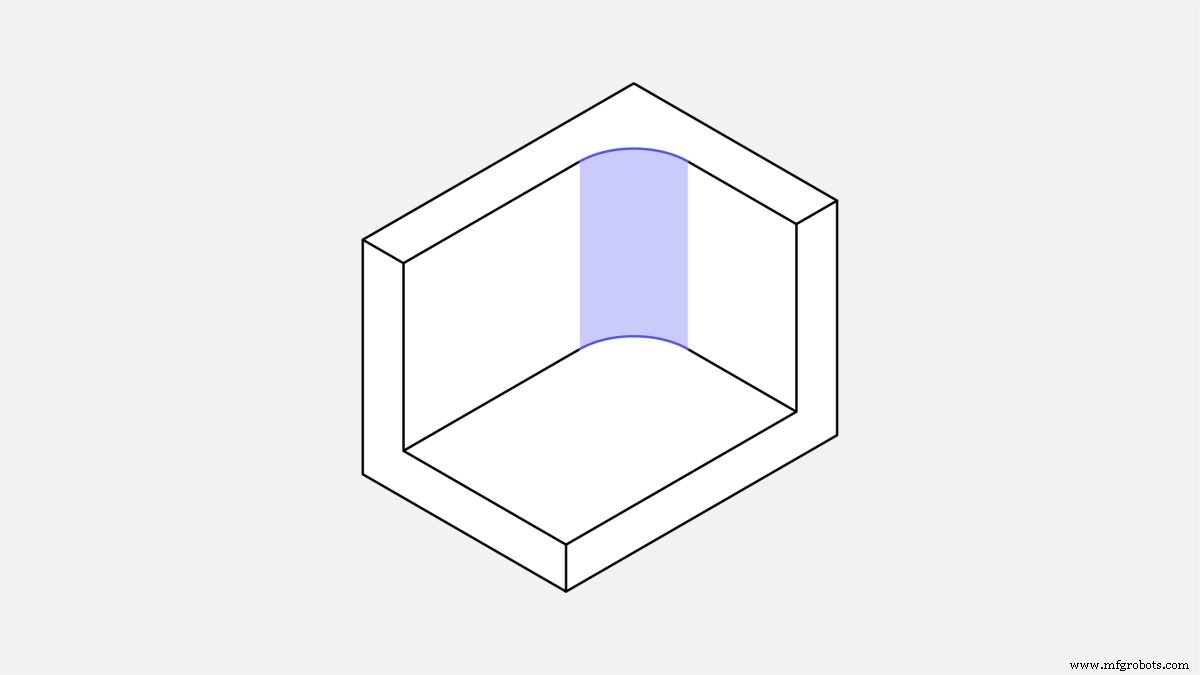
Радиус вертикального угла
Рекомендуемый: ⅓ глубины полости (или больше)
Использование рекомендуемого значения для радиусов внутренних углов обеспечивает, что может быть использован инструмент подходящего диаметра, и соответствует руководствам для рекомендуемой глубины полости. Небольшое увеличение радиусов углов выше рекомендуемого значения (например, на 1 мм) позволяет инструменту резать по круговому пути вместо угла 90 градусов. Это предпочтительно, так как приводит к более качественному покрытию поверхности. Если требуются острые внутренние углы 90 градусов, рассмотрите добавление Т-образной подрезки вместо уменьшения радиуса угла.
Радиус дна
Рекомендуемый: 0,5 мм, 1 мм или без радиуса
Выполнимый: любой радиус
Концевые фрезы имеют плоское или слегка скругленное нижнее режущее ребро. Другие радиусы дна могут быть обработаны с использованием шаровых фрез. Хорошей практикой дизайна является использование рекомендуемых значений, так как это предпочтительно для станочников.
Тонкие стенки
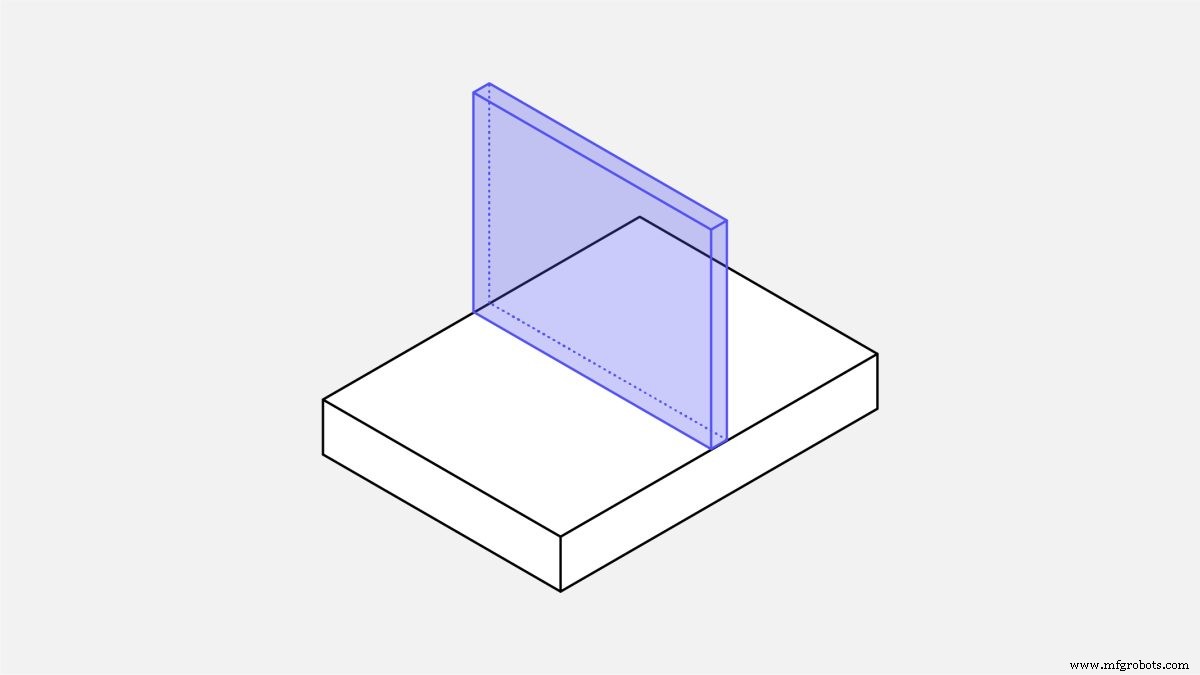
Минимальная толщина стенки
Рекомендуемая: 0,8 мм (металлы), 1,5 мм (пластики)
Выполнимая: 0,5 мм (металлы), 1,0 мм (пластики)
Уменьшение толщины стенки снижает жесткость материала, что увеличивает вибрации при обработке и снижает достижимую точность. Пластики склонны к деформации (из-за остаточных напряжений) и размягчению (из-за повышения температуры), поэтому рекомендуется большая минимальная толщина стенки. Выполнимые значения, указанные выше, должны проверяться на основе каждого отдельного случая.
Отверстия
Диаметр
Рекомендуемый: стандартное сверло
Выполнимый: любой диаметр более 1 мм
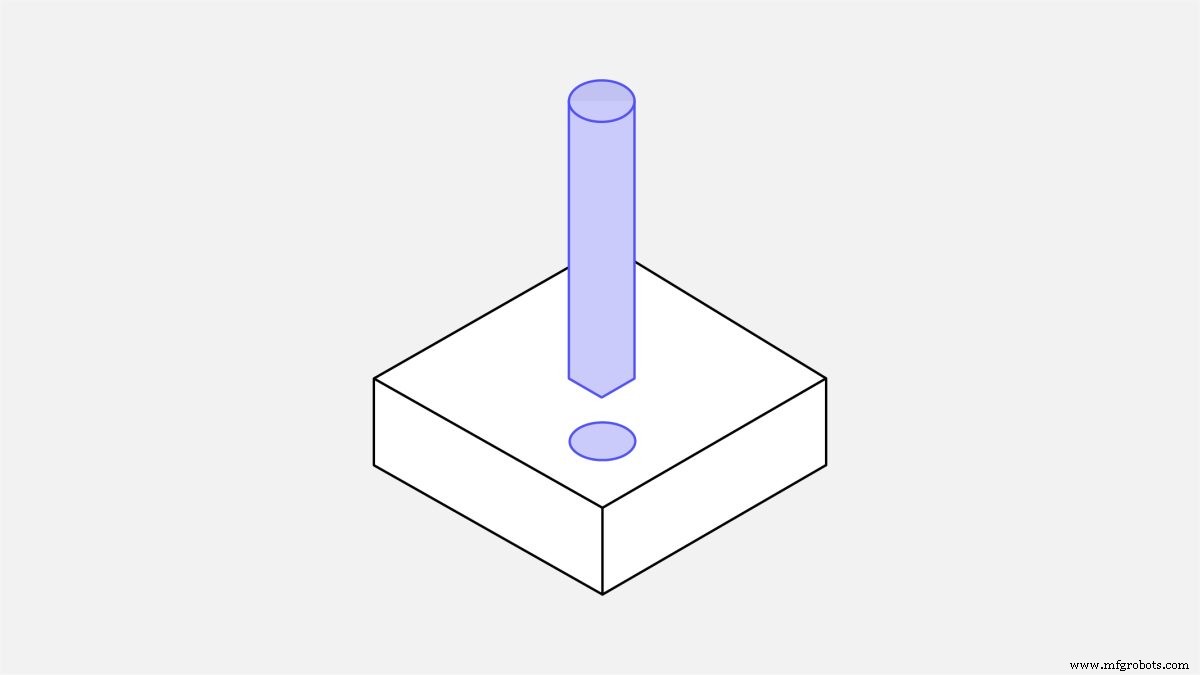
Отверстия обрабатываются либо сверлом, либо концевой фрезой. Размер сверл стандартизирован (в метрических и дюймовых единицах). Расширители и расточные инструменты используются для доводки отверстий, требующих тесных допусков. Для высокоточных отверстий с диаметром менее 20 мм рекомендуется использование стандартного диаметра.
Максимальная глубина
Рекомендуемая: 4 раза номинальный диаметр
Типичная: 10 раз номинальный диаметр
Выполнимая: 40 раз номинальный диаметр
Отверстия с нестандартным диаметром должны обрабатываться концевой фрезой. В этом случае применяются ограничения максимальной глубины полости и должно использоваться рекомендуемое максимальное значение глубины. Отверстия глубже типичного значения обрабатываются с использованием специализированных сверл (с минимальным диаметром 3 мм). Слепые отверстия, обработанные сверлом, имеют коническое дно (угол 135 градусов), в то время как отверстия, обработанные концевой фрезой, имеют плоское дно. В CNC-обработке нет особого предпочтения между сквозными и слепыми отверстиями.
Резьбы
Размер резьбы
Минимальный: M2
Рекомендуемый: M6 или больше
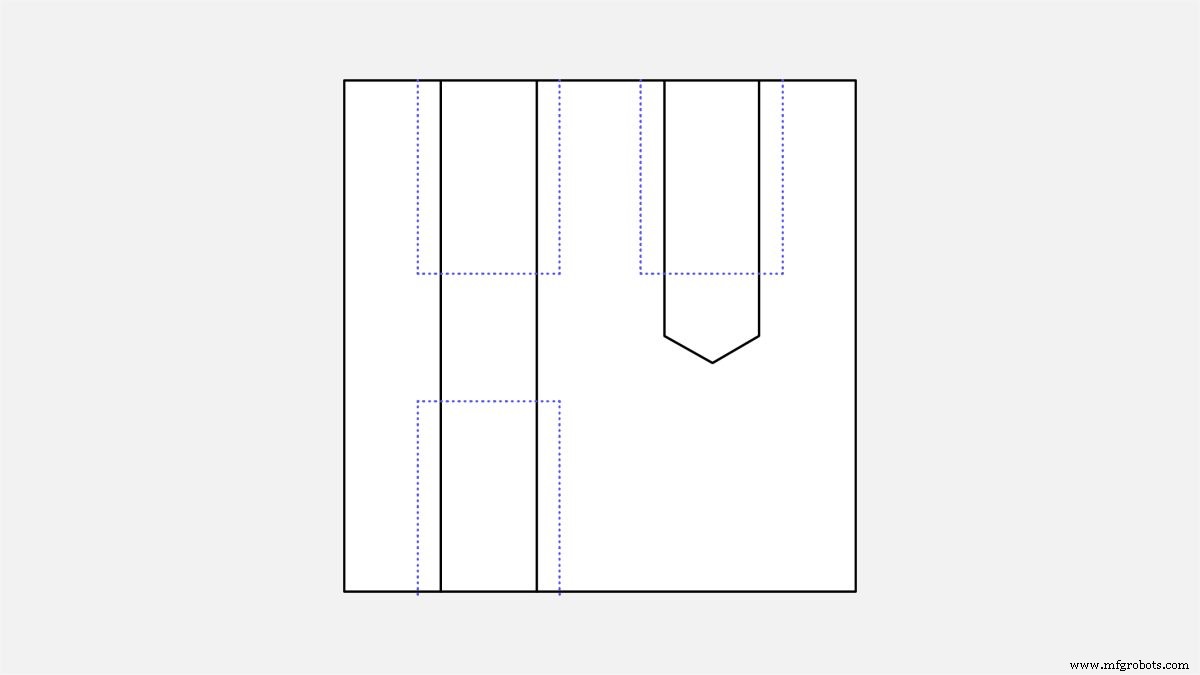
Резьбы нарезаются гайками, а внешние резьбы — плашками. Гайки и плашки могут использоваться для нарезки резьб до M2. CNC-резьбонарезные инструменты распространены и предпочтительны станочниками, так как они ограничивают риск поломки гайки. CNC-резьбонарезные инструменты могут использоваться для нарезки резьб до M6.
Длина резьбы
Минимальная: 1,5 раза номинальный диаметр
Рекомендуемая: 3 раза номинальный диаметр
Большая часть нагрузки, приложенной к резьбе, воспринимается первыми несколько зубьев (до 1,5 раза номинального диаметра). Резьбы длиннее 3 раз номинального диаметра таким образом ненужны.
Для резьб в слепых отверстиях, нарезанных гайками (т.е. все резьбы меньше M6), добавьте нерезьбованную длину, равную 1,5 раза номинальному диаметру, на дне отверстия. Когда может быть использован CNC-резьбонарезный инструмент (т.е. резьбы больше M6), отверстие может быть нарезано резьбой на всей своей длине.
Мелкие особенности
Минимальный диаметр отверстия
Рекомендуемый: 2,5 мм (0,1 дюйма)
Выполнимый: 0,05 мм (0,005 дюйма)
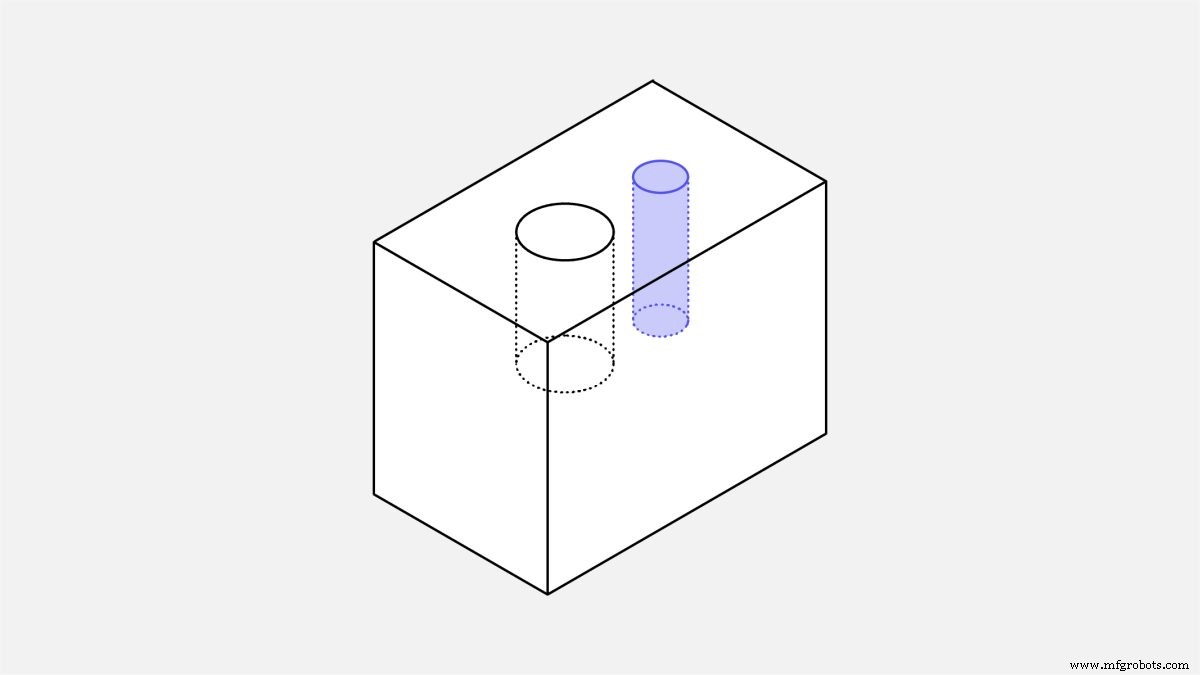
Большинство мастерских могут точно обрабатывать полости и отверстия с использованием инструментов до 2,5 мм (0,1 дюйма) в диаметре. Все, что ниже этого предела, считается микрообработкой. Специализированные инструменты (микросверла) и экспертные знания требуются для обработки таких особенностей, потому что физика процесса резания меняется с этим масштабом. Если это не абсолютно необходимо, рекомендация — избегать их.
Допуски
Типичные: ±0,1 мм
Выполнимые: ±0,02 мм
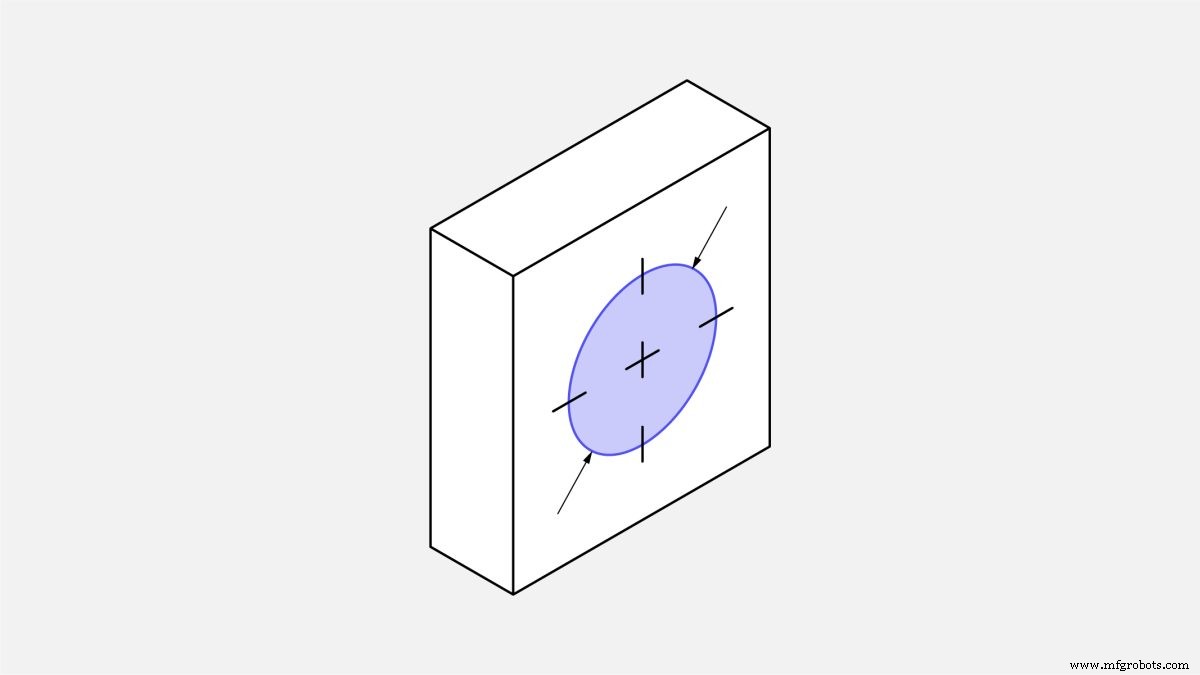
Наши допуски либо 2768 medium, либо fine. Если допуски не указаны, производственные партнеры будут использовать выбранный класс 2768. Допуски определяют границы для допустимого размера. Достижимые допуски варьируются в зависимости от базового размера и геометрии детали. Значения выше являются разумными рекомендациями.
Текст и надписи
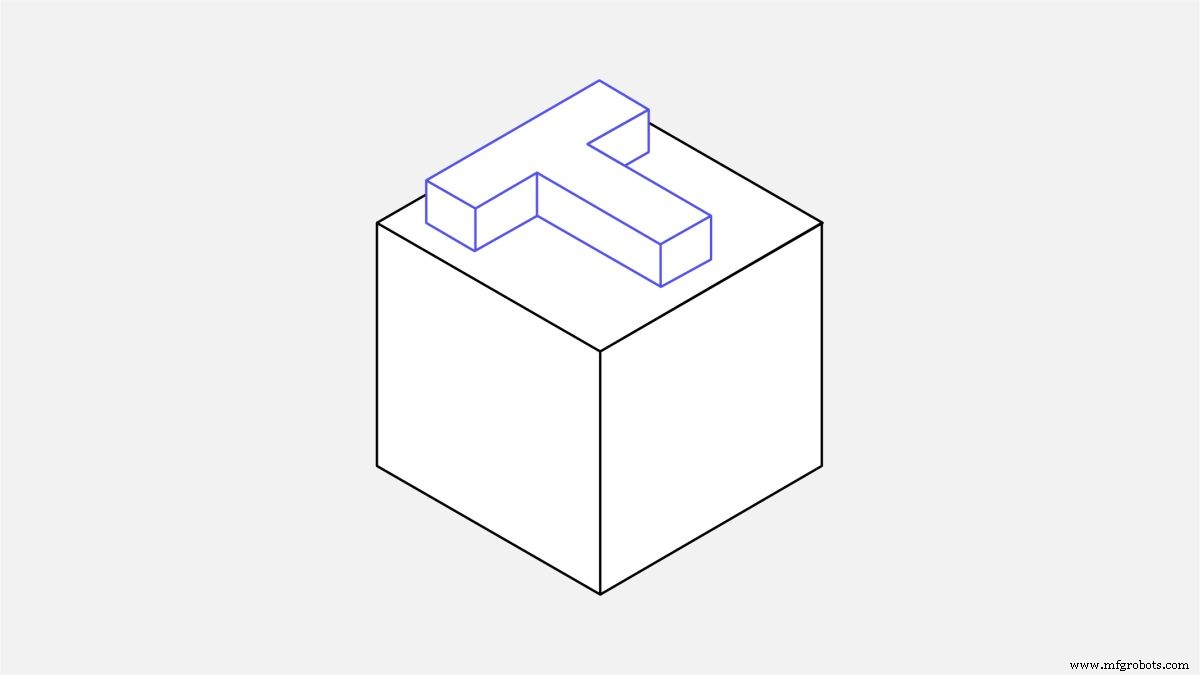
Рекомендуемый: размер шрифта 20 (или больше), 5 мм гравюра
Гравированный текст предпочтительнее, чем выдавленный, так как удаляется меньше материала. Использование минимального размера -20 sans-serif шрифта (например, Arial или Verdana) рекомендуется. Многие CNC-станки имеют запрограммированные рутины для этих шрифтов.
Установки CNC-станка и ориентация детали
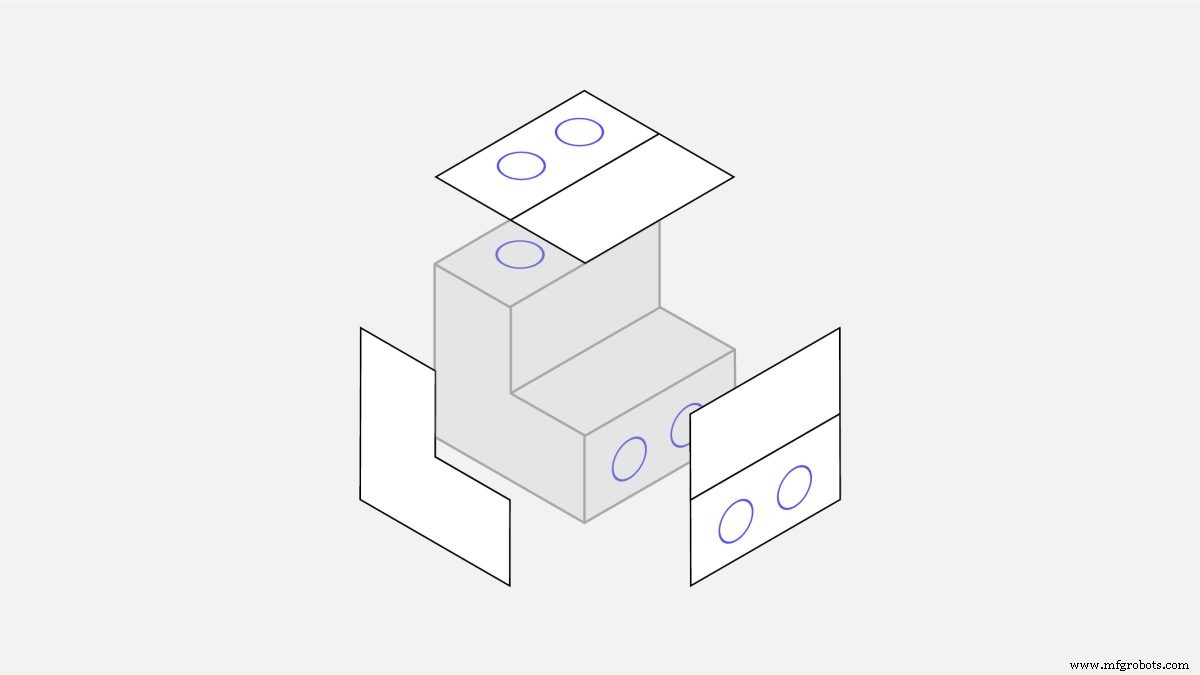
Доступ к инструменту — одно из главных ограничений дизайна в CNC-обработке. Чтобы достичь всех поверхностей модели, заготовку нужно поворачивать несколько раз.
Каждый раз, когда заготовка поворачивается, станок должен быть перекалиброван, и должна быть определена новая система координат.
При проектировании важно учитывать установки станка по двум причинам:
Общее количество установок станка влияет на стоимость. Поворот и перевыравнивание детали требуют ручной работы и увеличивают общее время обработки. Это часто приемлемо, если деталь нужно повернуть до трех или четырех раз, но все, что выше этого предела, избыточно.
Для достижения максимальной относительной позиционной точности две особенности должны быть обработаны в одной установке. Это потому, что новый шаг калибровки вводит небольшую (но не пренебрежимую) ошибку.
Что такое 5-осевая CNC-обработка?
5-осевой CNC-станок движет режущие инструменты или детали вдоль пяти осей одновременно. Многоосевые CNC-станки могут производить детали со сложными геометриями, так как они предлагают две дополнительные вращательные оси. Эти станки устраняют необходимость в нескольких установках станка.
Каковы преимущества и ограничения 5-осевой CNC-обработки?
5-осевая CNC-обработка позволяет инструменту оставаться постоянно касательным к режущей поверхности. Пути инструмента могут быть более сложными и эффективными, что приводит к деталям с лучшей отделкой поверхности и меньшим временем обработки.
Тем не менее, 5-осевая CNC имеет свои ограничения. Базовые ограничения геометрии инструмента и доступа к инструменту все еще применяются (например, детали с внутренними геометриями не могут быть обработаны). Более того, стоимость использования таких систем выше.
Подрезки в CNC-обработке
Подрезки — это особенности, которые не могут быть обработаны с использованием стандартных режущих инструментов, так как некоторые из их поверхностей не доступны непосредственно сверху.
Существует два основных типа подрезок: Т-образные пазы и «ласточкин хвост». Подрезки могут быть односторонними или двусторонними и обрабатываются с использованием специальных инструментов.
Инструменты для Т-образных пазов состоят из горизонтального режущего лезвия, прикрепленного к вертикальному валу. Ширина подрезки может варьироваться между 3 мм и 40 мм. Мы рекомендуем использовать стандартные размеры для ширины (т.е. целые миллиметры или стандартные дюймовые дроби), так как более вероятно, что подходящий инструмент уже доступен.
Для инструментов «ласточкин хвост» угол является определяющим размером особенности. Оба 45- и 60-градусных инструмента «ласточкин хвост» считаются стандартными. Инструменты с углом 5-, 10- и до 120-градусов (с шагом 10 градусов) также существуют, но используются реже.
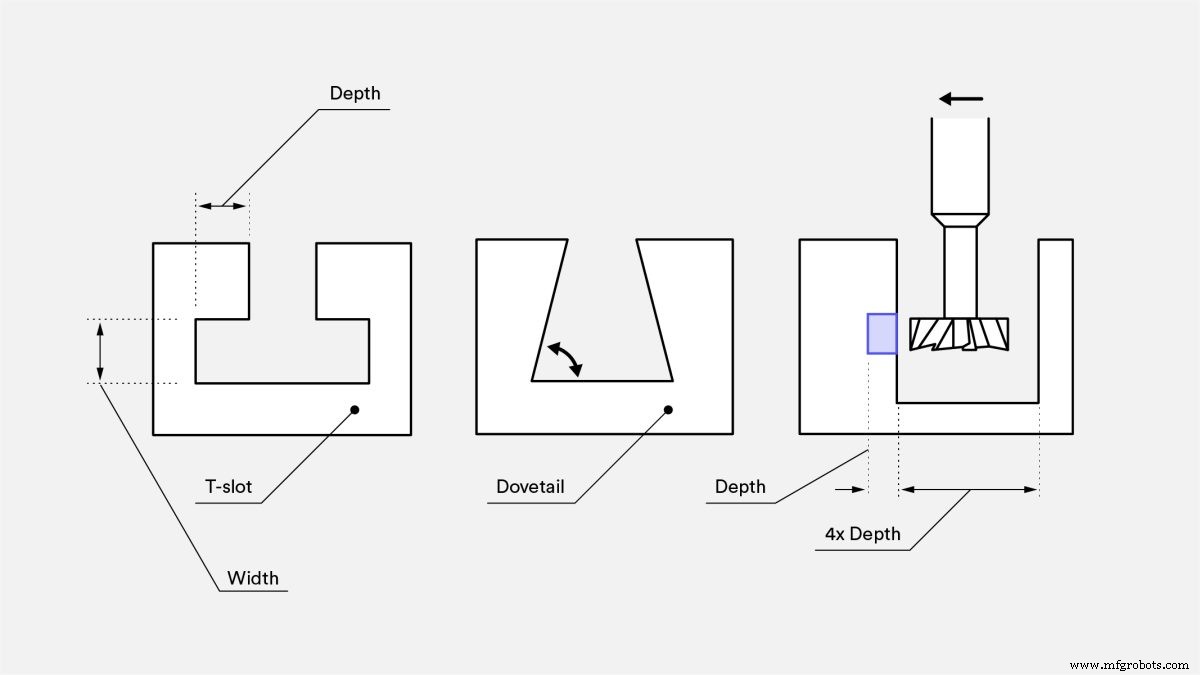
Дизайн подрезок для CNC-обработки
При проектировании деталей с подрезками на внутренних стенках помните добавить достаточно зазора для инструмента. Хорошее эмпирическое правило — добавить пространство, равное как минимум четырем глубинам подрезки, между обработанной стенкой и любой другой внутренней стенкой.
Для стандартных инструментов типичное соотношение между диаметром резания и диаметром вала составляет 2:1, тем самым ограничивая глубину резания. Когда требуется нестандартная подрезка, обычной практикой для мастерских является изготовление своих собственных специальных инструментов для подрезок. Это может увеличить сроки выполнения и стоимость, поэтому избегайте этого, если возможно.
Составление технического чертежа
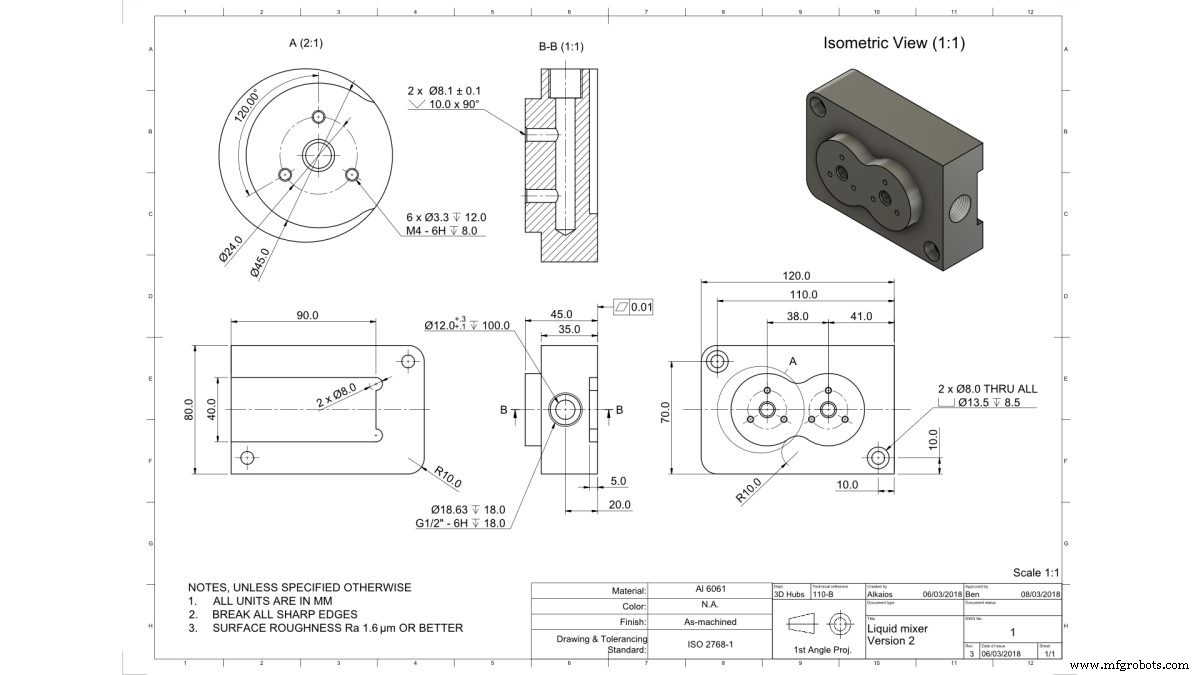
Технические чертежи иногда используются инженерами для коммуникации специфических производственных требований станочнику. Если вы заинтересованы в теме, прочитайте эту статью о том, как, когда и почему использовать технические чертежи.
Загрузка технического чертежа с вашей котировкой Hubs
Обычно мы не требуем технический чертеж для заказов на нашей платформе, но в некоторых случаях они могут добавить ценный контекст к запросу котировки. Определенные проектные спецификации не могут быть включены в STEP или IGES файл. Например, вам придется включить 2D технический чертеж, если ваша модель включает резьбовые отверстия или валы и/или размеры с допусками теснее, чем выбранный класс 2768.
Если вы добавляете технический чертеж, пожалуйста, убедитесь, что он соответствует спецификациям загруженных файлов. Если технические чертежи не соответствуют загруженным файлам или спецификациям котировки:
Спецификации котировки считаются точкой отсчета для технологии, материала и отделок поверхностей.
Технические чертежи считаются точкой отсчета для спецификаций резьб, спецификаций допусков, деталей отделки поверхности, запросов маркировки деталей и спецификаций термической обработки.
CAD-файл считается точкой отсчета для дизайна детали, геометрии, размера и расположения особенностей.
Для получения дополнительных деталей прочитайте нашу политику спецификаций.
Каковы лучшие практики Hubs для CNC-обработки?
Проектируйте детали, которые могут быть обработаны с использованием инструмента с наибольшим возможным диаметром.
Добавляйте большие фаски (как минимум ⅓ глубины полости) ко всем внутренним вертикальным углам.
Ограничьте глубину полостей до 4 раз их ширины.
Выравнивайте основные особенности вашего дизайна с одним из шести основных направлений. Если это невозможно, 5-осевая CNC-обработка — вариант.
Предоставляйте технический чертеж с вашим чертежом, если ваш дизайн включает резьбы, допуски, спецификации отделки поверхности или другие примечания для оператора станка.
Есть детали, которые нужно обработать CNC? Загрузите ваши дизайны, и наш инструмент DFM предложит оптимизации и предоставит мгновенное ценообразование.
Станок с ЧПУ
- Освоение деревянного токарного станка: пошаговое руководство для начинающих
- Понимание и минимизация дефлекции инструмента при ЧПУ-обработке
- Полное руководство по отделкам поверхностей для CNC-обработки
- Подготовка точных технических чертежей для CNC-обработки: пошаговое руководство
- Как радиус угла влияет на точность и стоимость ЧПУ-обработки
- Выбор надежной ЧПУ-мастерской: руководство по надежному производству ЧПУ-деталей
- Точная фрезеровка на ЧПУ для 맞춤ных деталей: быстро, точно, индивидуально
- ЧПУ-обработка крупногабаритных деталей: стратегии преодоления размерных ограничений
- Достижение тугих допусков в ЧПУ-обработке: 10-летний проверенный процесс
- Выбор материалов для CNC-обработки: практическое руководство