



Полное руководство по отделкам поверхностей для CNC-обработки
CNC-обработка — это субтрактивный производственный процесс, который может производить детали с тесными допусками (до ± 0,025 мм) и мелкими деталями из огромного спектра металлов и пластиков. Однако, из-за субтрактивной природы CNC — в противовес 3D-печати и аддитивному производству — детали часто соходят со станков с видимыми следами от инструмента.
И здесь на помощь приходят отделки поверхностей. Применение постобработки и правильных отделок поверхностей может улучшить шероховатость поверхности, косметические и визуальные свойства и износостойкость CNC-обработанных деталей. Отделка поверхности, примененная правильно, улучшает функциональность и эстетику, и во многих случаях — и то, и другое.
В этой статье мы обсуждаем наиболее распространенные отделки поверхностей для металлических деталей CNC, чтобы помочь вам выбрать правильные для вашего применения.
Какие отделки поверхностей для CNC-обработки предлагает Hubs?
Вот наиболее распространенные отделки поверхностей, доступные на платформе Hubs. Обратите внимание, что все они для металлических деталей.
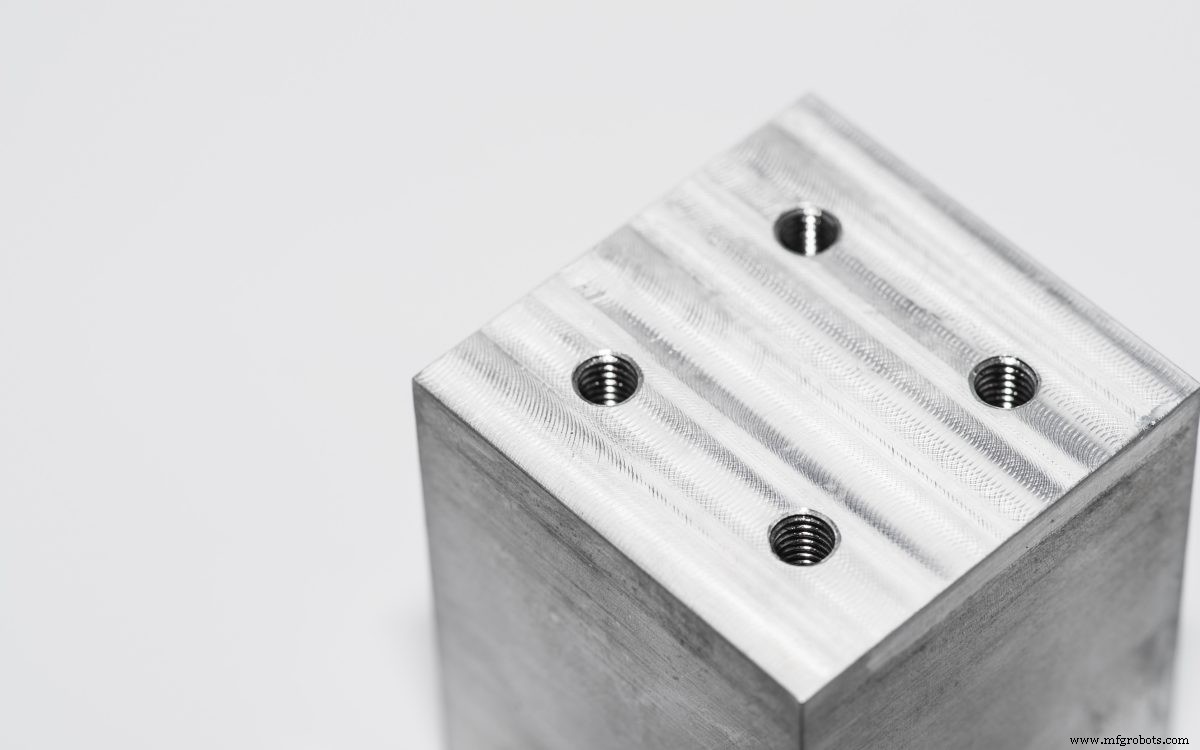
| Как обработано | Детали «как обработаны» — или детали, которые только что сошли со станка — имеют незначительные видимые следы от инструмента и стандартная шероховатость поверхности (Ra) составляет 3,2 мкм. Требования к отделке поверхности могут быть повышены до 1,6, 0,8 и 0,4 мкм. |
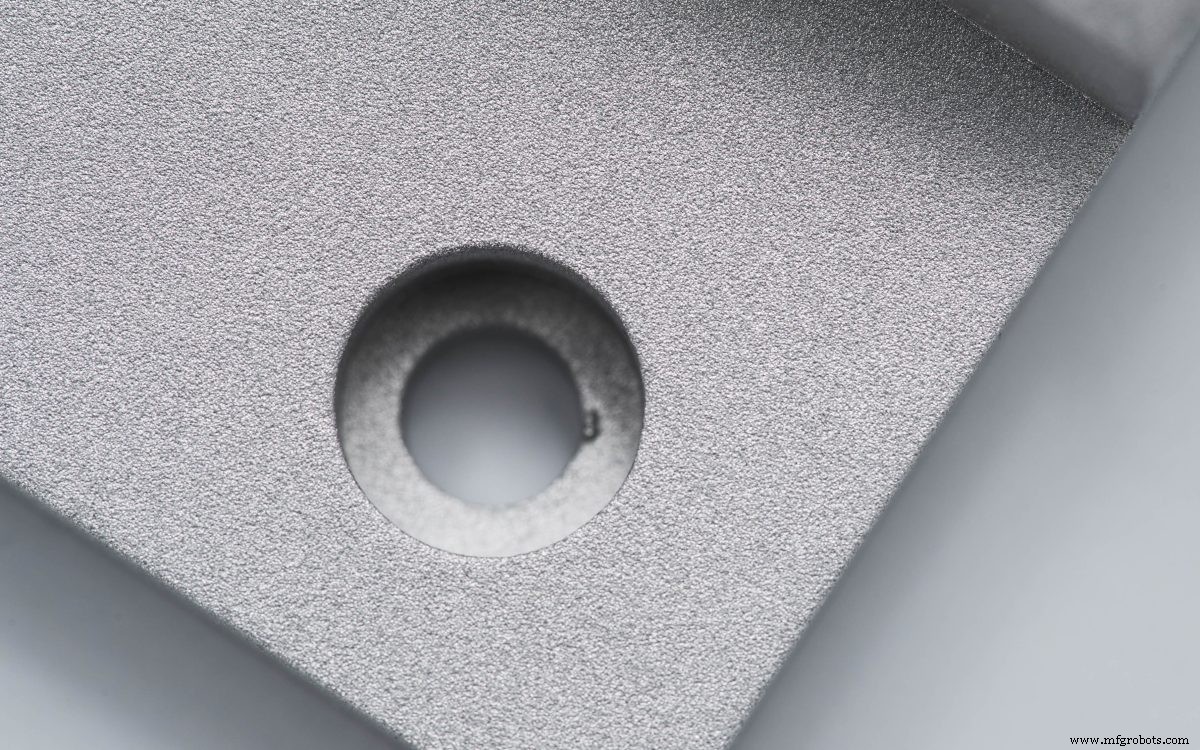
| Шарирование | Шарированные детали имеют матовое покрытие с легкой текстурой. Это в основном используется для улучшения визуального внешнего вида детали. |
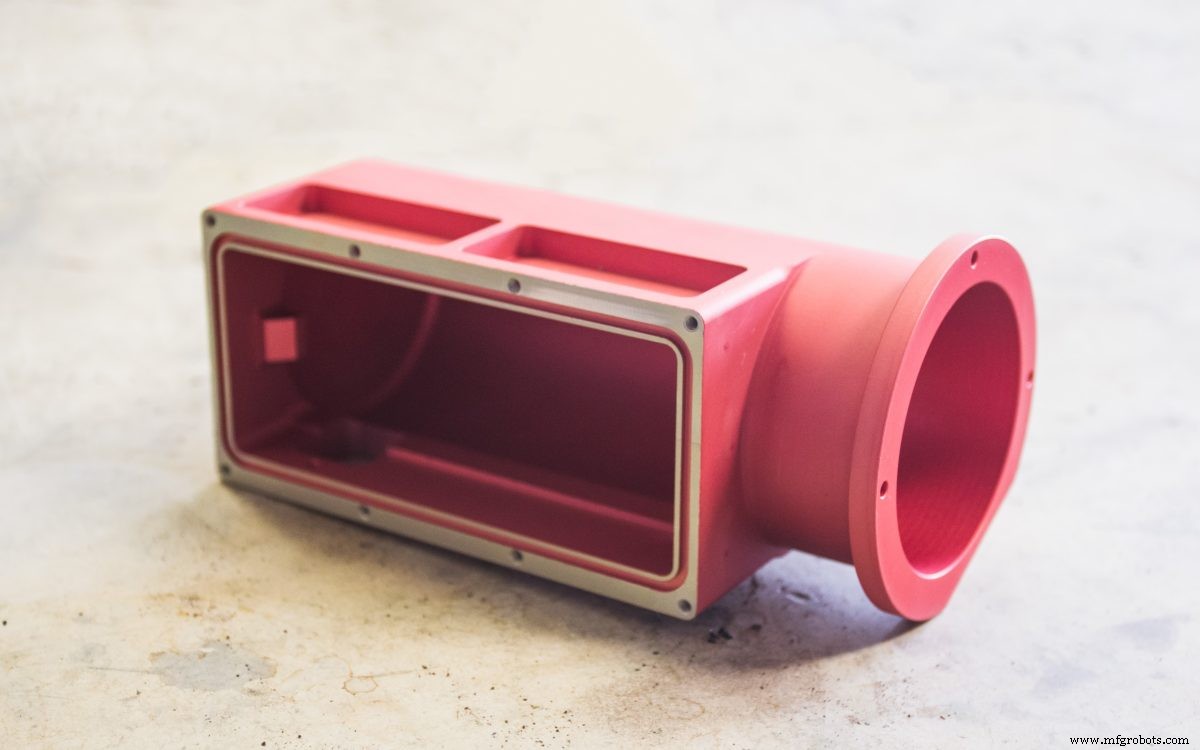
| Анодирование Типа II (прозрачное или цветное) | Анодирование (Тип II) добавляет коррозионно-стойкий керамический слой на поверхность детали. Доступно только для алюминия и титана, анодинированные детали могут быть окрашены в несколько цветов. |
| Анодирование Типа III (твердое покрытие) | Анодирование (Тип III) добавляет износо- и коррозионно-стойкий керамический слой на поверхность детали. Оно обеспечивает большую защиту, чем Тип II, и может быть окрашено в разные цвета. Доступно только для алюминия и титана. |
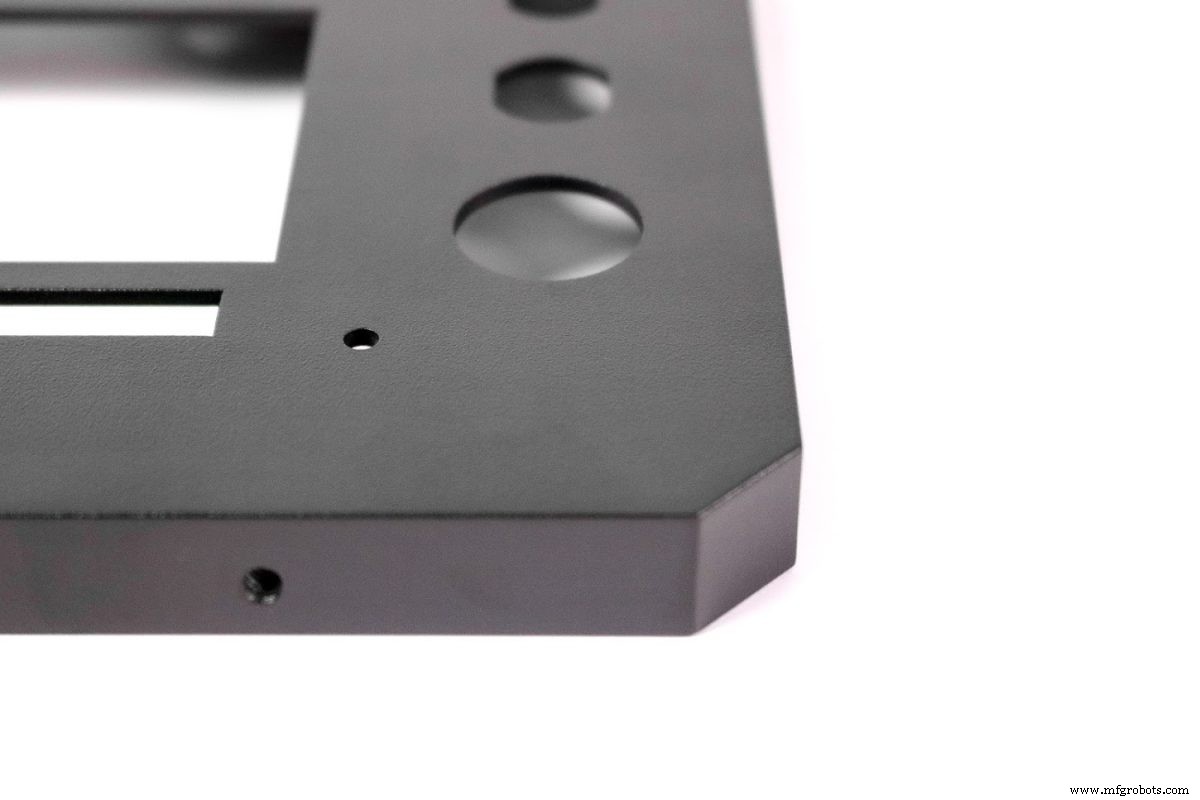
| Порошковое покрытие | Порошковое покрытие добавляет износо- и коррозионно-стойкое покрытие на поверхность деталей. Оно имеет более высокую ударную вязкость по сравнению с анодированием, поставляется с широким выбором цветов и может быть применено к любому металлу. |
Отделки поверхностей объяснены: Как обработано
Все CNC-обработанные детали будут иметь следы, следующие за путем режущего инструмента, использованного при обработке. Качество поверхности измеряется в терминах средней шероховатости поверхности (Ra). Ra — это мера среднего отклонения обработанного профиля от идеальной поверхности.
Стандартная шероховатость поверхности «как обработано» составляет 3,2 мкм (125 мкдюйм). Финишный проход резания может быть применен для снижения шероховатости поверхности до 1,6, 0,8 или 0,4 мкм (63, 32 или 16 мкдюйм). Это увеличит стоимость производства детали, так как требуются дополнительные этапы обработки и более строгий контроль качества.
Детали «как обработано» могут быть сглажены или полированы для улучшения их качества поверхности и визуального внешнего вида за счет снижения шероховатости. Сглаживание и полировка удаляют некоторый материал, влияя на размерные допуски детали.
Плюсы
Теснейшие размерные допуски
Нет дополнительных затрат (для стандартной отделки)
Минусы
Видимые следы от инструмента| Отделка | ★ ★ ☆ ☆ ☆ |
| Допуски | ★ ★ ★ ★ ★ |
| Защита | ★ ☆ ☆ ☆ ☆ |
| Стоимость | $ |
| Подходит для | Любой материал |
Отделки поверхностей объяснены: Шарирование
Шарирование добавляет единообразное матовое или сатиновое покрытие поверхности обработанной детали, удаляя следы от инструмента. Оно работает за счет бомбардировки вашей детали мелкими стеклянными шариками с помощью прессовоздушного пистолета. Это удаляет излишки материала и сглаживает поверхность детали. Критические поверхности или особенности (например, отверстия) могут быть замаскированы, чтобы избежать любых размерных изменений.
В целом, шарирование используется больше для эстетики детали, чем для функциональности. Это ручной процесс, поэтому результат будет в некоторой степени зависеть от мастерства оператора. Размер воздушного давления и размер стеклянных шариков — основные параметры процесса. Стеклянные шарики приходят в разных размерах (от грубых до очень мелких), как и наждачная бумага приходит в разных размерах и классах.
Плюсы
Единообразное матовое или сатиновое покрытие
Дешевая отделка поверхности
Минусы
Влияет на критические размеры и шероховатость поверхности| Отделка | ★ ★ ★ ☆ ☆ |
| Допуски | ★ ★ ★ ☆ ☆ |
| Защита | ★ ☆ ☆ ☆ ☆ |
| Стоимость | $$ |
| Подходит для | Любой материал |
Отделки поверхностей объяснены: Анодирование (Тип II и Тип III)
Анодирование добавляет тонкий керамический слой на поверхность металлических деталей, защищающий от коррозии и износа. Анонидное покрытие электрически непроводящее, имеет высокую твердость и может быть окрашено в разные цвета. Анодирование совместимо только с алюминием и титаном.
С Типом II и Типом III анодирования, деталь погружается в разбавленный раствор серной кислоты, и электрическое напряжение приложено между компонентом и катодом. Электрохимическая реакция потребляет материал на открытой поверхности детали, преобразуя его в твердый оксид алюминия или титана. Маска может быть применена к поверхностям с критическими размерами (например, резьбовые отверстия) или поверхностям, которые должны оставаться электрически проводимыми, чтобы предотвратить их анодирование. Анодинированные детали также могут быть окрашены в различные цвета перед запечатыванием (например, красный, синий, черный или золотой).
Варируя электрический ток, время анодирования и консистенцию и температуру раствора, создаются покрытия разной толщины и плотности.
Что такое анодирование Типа II (прозрачное или цветное)?
Анодирование Типа II также называется «стандартным» или «декоративным» анодированием и может производить покрытия толщиной до 25 мкм. Типичная толщина покрытия зависит от цвета и может варьироваться между 8–12 мкм для деталей, окрашенных в черный, и 4–8 мкм для прозрачных (неокрашенных) деталей.
Анодирование Типа II в основном используется для производства деталей с более гладкой поверхностью и обеспечивает хорошую коррозионную стойкость и ограниченную износостойкость.
Что такое анодирование Типа III (твердое покрытие)?
Анодирование Типа III также называется «твердым покрытием» анодированием и может производить покрытия толщиной до 125 мкм. Если не указано иное, типичное анонидное покрытие Типа III составляет 50 мкм толщиной.
Анодирование Типа III производит толстые керамические покрытия с высокой плотностью, обеспечивающие отличную коррозионную и износостойкость, подходящие для функциональных применений. Имейте в виду, что оно требует более строгого контроля процесса по сравнению с анодированием Типа II (более высокая плотность тока и постоянная температура раствора около 0°C), поэтому стоимость выше.
Про-совет для анодирования
Анонидное покрытие растет в обоих направлениях равномерно. Это означает, что покрытие толщиной 50 мкм будет выступать примерно на 25 мкм выше исходной поверхности, и что цилиндр с диаметром 1 мм до анодирования будет иметь диаметр 1,05 мм после анодирования. Больше деталей об анодировании можно найти в стандарте MIL-A-8625.
Плюсы
Долговечное, декоративное покрытие
Покрытие с высокой износостойкостью для высококлассных инженерных применений (Тип III)
Легко применяется к внутренним полостям и мелким деталям
Хороший размерный контроль
Минусы
Совместимо только с алюминиевыми и титановыми сплавами
Относительно хрупкое по сравнению с порошковым покрытием
Анодирование Типа III — самое дорогое среди отделок, обсуждаемых в этой статье
| Отделка | ★ ★ ★ ★ ★ |
| Допуски | ★ ★ ★ ★ ☆ |
| Защита | ★ ★ ★ ☆ ☆ (Тип II); ★ ★ ★ ★ ☆ (Тип III) |
| Стоимость | $$$ (Тип II); $$$$ (Тип III) |
| Подходит для | Алюминий и титан |
Отделки поверхностей объяснены: Порошковое покрытие
Порошковое покрытие добавляет тонкий слой защитного полимера на поверхность детали. Порошковое покрытие — прочное, износостойкое покрытие, совместимое со всеми металлическими материалами и может быть комбинировано с шарированием для создания деталей с гладкими и единообразными поверхностями и отличной коррозионной стойкостью.
Процесс порошкового покрытия похож на распыление краски, но «краска» в вопросе — это сухой порошок вместо жидкости. Детали сначала грунтуются с опциональным фосфатирующим или хроматирующим покрытием для увеличения их коррозионной стойкости, затем покрываются сухим порошком с помощью электростатического «распылителя» и затем отверждаются при высокой температуре (обычно в печи при 200 градусов Цельсия).
Можно нанести несколько слоев для создания более толстого покрытия, а типичная толщина варьируется примерно от 18 мкм до 72 мкм. Доступен широкий спектр цветов.
Плюсы
Прочное и износо- и коррозионно-стойкое покрытие для функциональных применений
Более высокая ударная вязкость, чем анодирование
Совместимо со всеми металлами
Множество цветов доступно
Минусы
Не легко применяется к внутренним поверхностям
Меньший размерный контроль, чем анодирование
Не подходит для мелких компонентов
| Отделка | ★ ★ ★ ★ ★ |
| Допуски | ★ ★ ★ ☆ ☆ |
| Защита | ★ ★ ★ ☆ ☆ |
| Стоимость | $$$ |
| Подходит для | Любой материал, выдерживающий термический процесс отверждения |
Каковы лучшие советы и трюки Hubs для выбора отделок поверхностей для CNC-обработки?
У каждой отделки поверхности есть свои преимущества и недостатки, поэтому выбор правильной зависит от того, какие характеристики соответствуют требованиям и применению вашей детали.
Необходимо оценить функциональные и эстетические характеристики, которые вам нужны, и учитывать, как ваша деталь будет взаимодействовать с сопряженными компонентами. Будет ли ваша деталь подвергаться повторному или интенсивному трению, может повлиять на ваше решение.
Также помните учесть оперативную среду вашей детали. Вы можете верить, что вашей детали не нужны надежные сопротивления, но экологические факторы могут потребовать более интенсивную отделку поверхности, чем вы думали на этапе проектирования.
Лучшие практики для каждой отделки поверхности
Шарирование: Эта отделка поверхности хорошо работает, если вы не беспокоитесь о размерных допусках. Она оставляет деталь с матовой единообразной отделкой.
Анодирование (Тип II): Используйте это, чтобы дать вашим алюминиевым и титановым деталям защитный слой, который также декоративен — детали выходят с естественными матовыми цветами.
Анодирование (Тип III): Идеально для передовых инженерных применений, анодирование (Тип III) дает деталям высокую износостойкость и твердость поверхности.
Порошковое покрытие: Используйте эту отделку поверхности для применений, где вам нужна высокая ударная прочность. Порошковое покрытие также подходит, если ваши детали не могут быть анодинированы.
Часто задаваемые вопросы
Что такое отделка поверхности?
Отделка поверхности — последняя фаза процесса CNC-обработки. Вы можете использовать отделку поверхности для удаления дефектов и недостатков из деталей и улучшения их внешнего вида, повышения сопротивлений определенным типам износа, регулировки способности проводить электричество и многого другого.
Какова цель отделки поверхности?
Применение отделок поверхностей к вашей детали защищает ее от износа и улучшает ее косметически, сохраняя или даже улучшая ее функциональность.
Каковы различные типы отделок поверхностей?
Отделки поверхностей, доступные на платформе Hubs, включают шарирование, анодирование (Тип II и Тип III), порошковое покрытие, зачистка + электролитическая полировка, зачистка и многие другие.
В чем разница между отделкой поверхности и шероховатостью поверхности?
Отделка поверхности — это любая постобработка, применяемая к детали после обработки, в то время как шероховатость поверхности — это метод количественной оценки количества неравномерностей на поверхности. Параметр Ra представляет среднее всех высот поверхности, измеренных по заданной площади поверхности.
Какая подготовка нужна перед применением отделок поверхностей?
Во многих случаях есть шаги между снятием детали со станка и применением отделки поверхности. Например, вам может понадобиться замаскировать деталь для защиты поверхностей или отверстий, так как некоторые отделки увеличивают толщину детали (дополнительные материальные слои). Это может мешать резьбовым отверстиям и тесным допускам.
Можно ли комбинировать несколько отделок поверхностей?
Вы можете комбинировать несколько типов отделок поверхностей для использования различных свойств. Перед анодированием детали, например, вы можете шарировать ее для достижения более гладкой, матовой отделки.
Станок с ЧПУ
- Мастерство CNC-обработки: проверенные стратегии дизайна для оптимальных деталей
- Выбор правильного поверхностного финиша для кастомных литых продуктов
- Выбор надежной ЧПУ-мастерской: руководство по надежному производству ЧПУ-деталей
- Точная фрезеровка на ЧПУ для 맞춤ных деталей: быстро, точно, индивидуально
- ЧПУ-обработка крупногабаритных деталей: стратегии преодоления размерных ограничений
- Продвинутые решения ЧПУ-обработки керамики
- Профессиональные советы по ЧПУ-обработке титана — аэрокосмика, автопром и не только
- Как выбрать оптимальную шероховатость поверхности для ЧПУ-обработки
- Топ-5 основ для точных котировок ЧПУ обработки
- Точная CNC-обработка: Разнообразные компоненты для множества отраслей