



ЧПУ-обработка крупногабаритных деталей: стратегии преодоления размерных ограничений
ЧПУ-станки — замечательный инструмент для производства широкого спектра изделий, но у них есть размерные ограничения. Типичный цех или продвинутый любитель не держат слишком крупные станки — они непрактичны во многих сценариях. Вопрос: как обрабатывать крупные детали? Конкретно — как фрезеровать детали, не помещающиеся в рабочую зону? Это вполне возможно, но требует большего мастерства и планирования. Статья исследует до и не до при обработке крупных деталей.
Р соображения для обработки крупных деталей
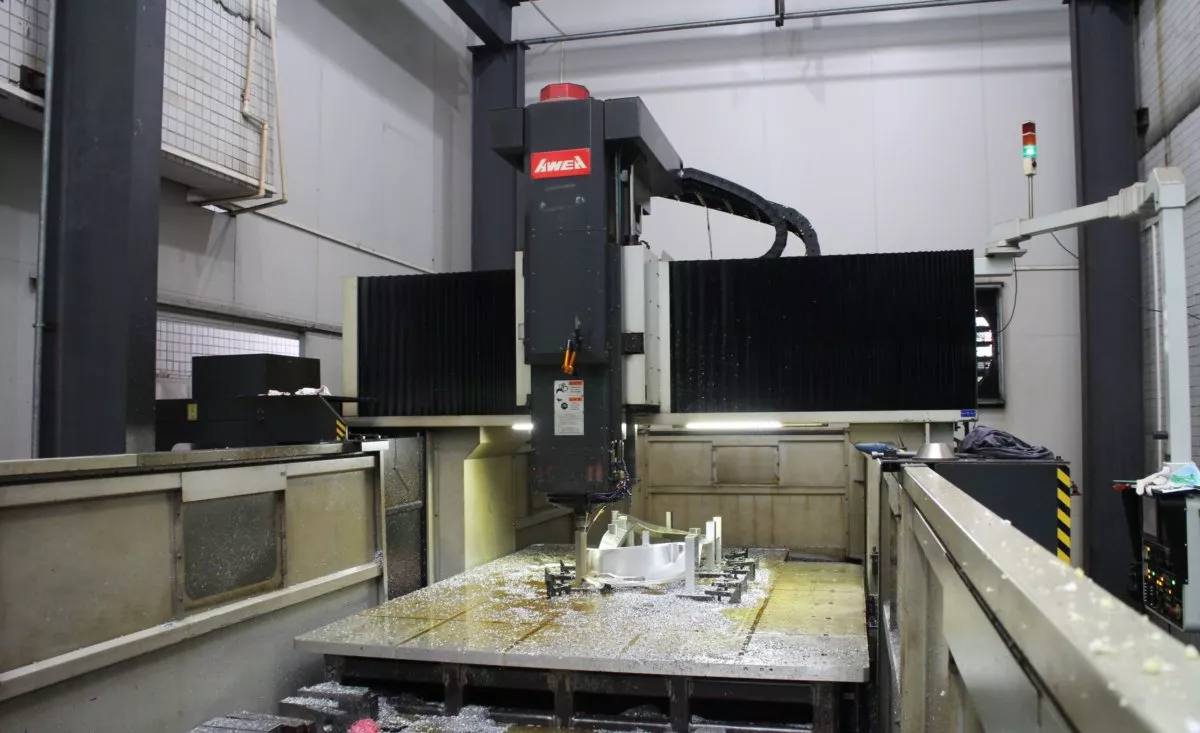
При обработке деталей, превышающих стандартный станок, есть планировочные вопросы. Первый — проработать, как деталь будет обработана в нескольких установках и проходах. Крупные детали обрабатываются в нескольких установках, каждая дает доступ к части детали и обрабатывает свой сегмент. При выравнивании каждой установки станок, инструмент и деталь должны согласовываться так, чтобы точность элементов, обработанных в разных установках, совпадала по качеству.
Другое крупное ограничение — общий размер. Если деталь не помещается в ограждение, работа ведется секциями. У многих станков есть лимит веса (деталь + оснастка). Высота может быть решающим фактором: если деталь тяжелая или высокая, чтобы поместиться под шпиндель, её может не стоит делать.
Частая проблема — мало станков, специализирующихся на крупных деталях. Большинство станков заточены под мелкие партии, многие производители игнорировали нишу крупных деталей. Даже с большими станками часто требуется ручная доделка оператором (медленно и трудоемко).
Точность может страдать при множественных установках — нужна большая внимательность. Крупные детали также выделяют много тепла — нужно компенсировать это в предрасчетах.
 Рассмотрения на этапе проектирования
Иногда обработку крупной детали можно кардинально упростить, разбив её на мелкие сегменты для последующей сборки. Если заказчик согласен — настоятельно рекомендуется. Это снимает большинство описанных проблем и может дать новые конструктивные решения.
Также мудро выбирать правильный станок и тип модели. Если рассматривали только токарный — помните, некоторые детали лучше на фрезеровке. 4-осевые фрезеры могут давать sorprendentно токарно-подобную работу с другими углами и возможностями. Выбор сложен, но современные САПР-системы могут просчитать оптимальный вариант. Всё в планировании.
Подготовка
Есть вещи, чтобы решить заранее (буквально и образно). Лучше открыть окна ограждения по бокам, чтобы детали могли выступать, или вообще снять ограждение. В некоторых случаях даже нужно снять инструмент, давая станку чуть больше места для граничной детали.
Коллизии — всегда проблема, с крупными деталями только хуже. Тщательно проверьте отсутствие коллизий перед запуском. Полная солидная модель станка и внутренности ограждения в САПР помогает проверить коллизии.
Крупные детали — большой вес. Нужен поддержка веса. Любая масса детали, не лежащая на столе, должна быть надежно подоперена выносными опорами. Иногда нужны ролики для свободного перемещения станка. Обеспечьте оборудование для погрузки/разгрузки слишком тяжелых деталей.
Можно подготовить деталь на другом станке. ЧПУ-фрезеровки (routers) имеют большие рабочие зоны, позволяя обрабатывать более крупные детали, чем фрезеровки. Но они не идеальны для полной обработки — у них свои проблемы. Роутеры могут дать новые решения для точности ваших станков. Например, внесение противоположных пазов (counter-bores) как референс для фрезеровки.
Учет геометрии детали
Стандартная практика — выравнивать деталь прямо, но крупные детали требуют изобретательности. На любом прямоугольнике диагональ между углами длиннее любого ребра, поэтому может быть выгодно поставить деталь под углом, не выравнивая прямые кромки, но выровняв фичи по траектории движения станка. Так она лучше вписывается в рабочую зону и экономит её.
Для прямоугольных деталей: иногда лучше продвигать (slide) их, например когда нужны отверстия по всей длине. Способ: два круглых штыря в Т-пазах стола как упоры для скольжения заготовки. Установите параллельно оси X, обеспечьте истинный край по всей длине. Это сохранит перпендикулярность.
Круглые детали лучше вращать (spin), а не скользить. Это дает станку доступ к каждой фиче в рабочей зоне. При каждом повороте должно быть перекрытие с предыдущей установкой для индикации ориентации станка к детали. Установите круглые упоры на столе, формирующие касательную к окружности. Внутри или снаружи — по удобству. Они гарантируют, что центр круга остается неподвижным при вращении.
Можно также расширить рабочие оси X и Y, скользя и вращая деталь для компенсации. Режьте углы по одному, затем поворачивайте деталь на другую сторону. Это упрощается с локационными штырями, вставляемыми в Т-пазы.
Советы по инструментам
Определенные инструменты вроде угловых головок (right-angle heads) могут переориентировать деталь, спасая ситуацию. Крупные фейс-резаки (fly cutters) удлиняют охват фрезеровки, особенно для труднодоступных краев. Не на много, но при крупных деталях каждый миллиметр охвата на счету.
Станок с ЧПУ
- Надежные источники запчастей для CNC станков
- Умные стратегии снижения затрат на детали ЧПУ-станков
- Выбор между 3D-печатью и ЧПУ обработкой для пластиковых деталей
- Мастерство 5-осевой обработки с ЧПУ: точность, скорость, отраслевые преимущества
- Экспертные решения в кастомной ЧПУ-обработке: точность и надежность
- Точная CNC обработка акрила: Точная, безопасная и эффективная
- Повышение качества в ЧПУ-обработке: стратегии точности и удовлетворенности клиентов
- Точная фрезеровка на ЧПУ для 맞춤ных деталей: быстро, точно, индивидуально
- Точная ЧПУ-обработка полимеров: передовые техники и советы
- Точная CNC-обработка: Разнообразные компоненты для множества отраслей