



Три ключевых принципа ЧПУ-обработки для точности и эффективности
1. Принцип максимальной концентрации операций и разовой установки
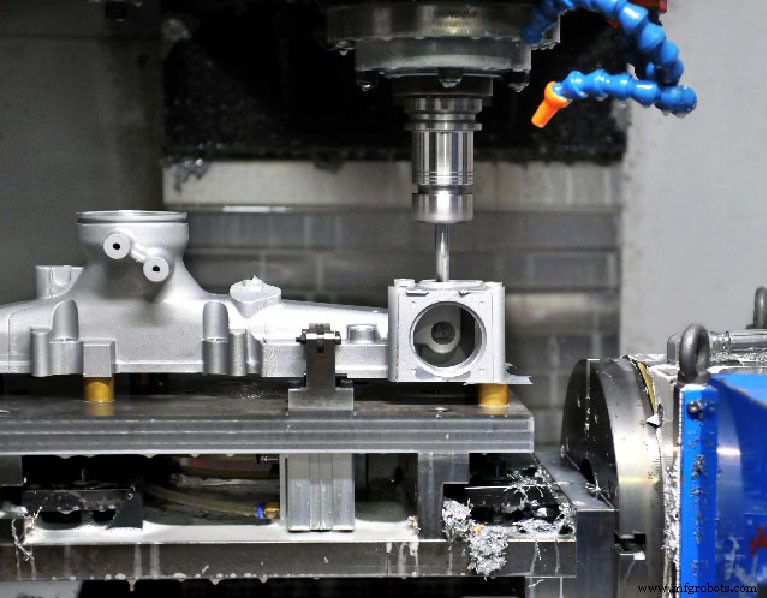
На ЧПУ-станках, особенно машцентрах, обработку деталей и операций следует концентрировать максимально: деталь должна быть завершена в одной установке, выполняя большинство или все операции, доступные данному станку. Концентрация операций снижает число станков и установок, уменьшает ненужные ошибки позиционирования, повышает производительность. Для систем отверстий с высокой коаксиальностью всю обработку коаксиальной системы следует выполнить последовательной сменой инструментов после одной установки, затем — отверстия в других позициях. Это исключает влияние повторных ошибок позиционирования и повышает коаксиальность системы отверстий.
2. Принцип «сначала черновая, потом чистовая»
При ЧПУ-обработке, разделяя операции по точности, жесткости и деформации деталей, процессы следует разделять по разделению черновой и чистовой обработки: получистовая и чистовая после завершения всей черновой. Для конкретной обрабатываемой поверхности порядок: черновая — получистовая — чистовая. При черновой нужно максимально использовать производительность станка и резательные свойства инструмента при условиях качества, стойкости инструмента и жесткости процессной система станок-оснастка-инструмент-заготовка, стремясь к крупным припускам. Обеспечьте максимально равномерные припуски на каждую поверхность перед чистовой. При чистовой основное внимание — точность и качество поверхности. Поэтому финальный контур при чистовой должен выполняться последним проходом непрерывно. Для обеспечения качества обычно чистовой припуск 0,2–0,6 мм. Лучше выдерживать паузу между черновой и чистовой, чтобы деформация после черновой полностью восстановилась перед чистовой, повышая точность.
3. Принцип «сначала ближнее, потом дальнее; сначала плоскость, потом отверстие»
По расстоянию от обрабатываемой зоны до точки установки инструмента обычно сначала обрабатывают ближнюю зону, затем дальнюю — для сокращения холостых ходов. При точении «сначала ближнее» также помогает сохранить жесткость заготовки/полуфабриката и улучшить условия резания. Для деталей с фрезерованием плоскостей и растачиванием отверстий порядок: сначала фрезеровка плоскостей, потом растачивание. При фрезеровании плоскости резательные усилия велики, деталь деформируется. Сначала плоскость — затем растачивание дает время на восстановление деформации. Растачивание после восстановления полезно для точности отверстия. Во-вторых, если сначала растачить, а потом фрезеровать — на отверстии образуются заусенцы и градины, мешающие сборке.
Производственный процесс
- Умные стратегии снижения затрат на детали ЧПУ-станков
- Выбор между 3D-печатью и ЧПУ обработкой для пластиковых деталей
- Ультразвуковая обработка: Принципы, процесс и ключевые преимущества
- Точная фрезеровка на ЧПУ для 맞춤ных деталей: быстро, точно, индивидуально
- ЧПУ-обработка крупногабаритных деталей: стратегии преодоления размерных ограничений
- Три критерия структурирования операций ЧПУ-обработки
- Мастерство ЧПУ-обработки: 3 ключевых принципа точности и производительности
- Руководство по электроэрозионной резке проволокой: лучшие практики и ограничения
- Оптимизация ЧПУ-обработки: ключевые принципы и лучшие практики
- Освоение кастомной ЧПУ-обработки: сила приспособлений и зажимных устройств