



Оптимизация ЧПУ-обработки тонкостенных деталей: проверенные методы и решения
Проблемы при ЧПУ-обработке тонкостенных деталей
1. Проблемы в процессе обработки
ЧПУ-обработка тонкостенных деталей требует, чтобы толщина стенки во всей детали не превышала 1 мм. Несмотря на компактную общую структуру, такие детали обладают низкой жесткостью и недостаточной прочностью для выполнения производственных требований. На практике качество обработки часто страдает из-за свойств самого материала, не соответствующих проектным параметрам. Поэтому необходимо совершенствовать технологический процесс для обеспечения требуемого результата.
2. Проблемы методов обработки
При закреплении деталей, обеспечивая плотность зажима, требуется эффективная настройка и оптимизация, а также комплексный контроль матрицы вращения. Одновременно, поскольку зажим подвержен воздействию шпинделя, только концентрация центра тяжести на вершине шпинделя гарантирует стабильную работу. Необходим эффективный контроль глубины подвески и выбор режимов, соответствующих текущему состоянию детали, для соблюдения проектных размеров. Также важно обеспечить соответствие прочности и твердости зажимов текущим потребностям, чтобы минимизировать их износ и обеспечить долговечность. Однако на практике управление режущим инструментом при ЧПУ-обработке тонкостенных деталей часто упускает из виду правильный выбор угла резанья, что приводит к несоответствию требованиям и затрудняет управление процессом.
Меры по оптимизации технологического процесса ЧПУ-обработки тонкостенных деталей
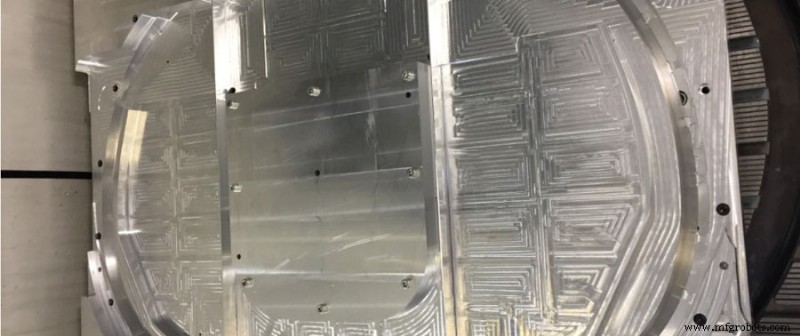
1. Оптимизация технологического процесса
По сравнению с традиционными методами, ЧПУ-обработка тонкостенных деталей позволяет существенно снизить погрешности и гарантировать качество изделий. Современный технологический процесс переходит от черновой к чистовой обработке. На этапе черновой обработки анализируется состояние детали и разрабатывается целевой метод, что повышает качество и снижает потери материала. После черновой обработки выполняется получистовая для подготовки поверхности и обеспечения точности последующих операций. На финишном этапе проводится точный анализ данных и управление обработкой тонкими технологическими методами, например, точным фрезерованием внешней поверхности, что гарантирует соответствие детали проектным требованиям. ЧПУ-обработка тонкостенных деталей предъявляет высокие требования. Для улучшения качества и снижения расхода ресурсов необходимо в первую очередь контролировать деформацию, оптимизировать методы и параметры обработки, разработать научно обоснованный план и удержать деформацию в допустимых пределах.
2. Изменение метода обработки
Метод ЧПУ-обработки включает три аспекта: проектирование процесса, закрепление детали и управление инструментом. Необходимо эффективно выполнить анализ ЧПУ-политики, уяснить реальную грузоподъемность оборудования, проанализировать связь последовательности нагрузок и деформации, и разработать целевой метод проектирования. Формула F=KU описывает основной расчет: F — массив нагрузки, KU — матрица жесткости (техническое значение деформации). Комплексный анализ показывает: при снижении нагрузки требуется корректировать матрицу жесткости для повышения качества детали. Для усиления материала матрицу KU нужно оптимизировать комплексно и выбрать подходящий технологический процесс.
Оценка эффективности оптимизации ЧПУ-процесса для тонкостенных деталей
1. Эффективный контроль деформации деталей
С учетом текущей ситуации, технологическое проектирование должно следовать проектным требованиям (см. рис. 1): сначала черновая, затем получистовая и чистовая обработка. На основе реализации процесса осуществляется контроль поверхности с максимальной оптимизацией. Однако при изготовлении заготовок внутреннее напряжение под воздействием внешней среды и термической обработки часто приводит к деформации, влияющей на размеры и качество. Постоянное изменение толщины стенки снижает жесткость, вызывая вибрации при резании, из-за чего реальные размеры не соответствуют проекту, а качество поверхности не гарантируется. ЧПУ-процесс зависит от проектных параметров и научных методов, но внешние факторы увеличивают сложность, качество не соответствует требованиям, точность снижается. Деталь не выдерживает зажимную силу, деформируется, что ведет к низкому качеству.
2. Полная оптимизация технологического эффекта
Для комплексного повышения качества необходимо оптимизировать технологию по двум направлениям: план совершенствования процесса и улучшение метода обработки.
(1) План совершенствования процесса
С учетом проектных потребностей, при ЧПУ-обработке тонкостенных деталей сначала выполняется черновое фрезерование торцевой поверхности, затем начальная обработка с термообработкой. Применяются меры: замена радиальной зажимной силы на осевое сжатие, так что деталь испытывает только осевую нагрузку, что резко снижает деформацию от зажима. После начальной обработки проводится термообработка для снятия напряжений, затем чистовая обработка. На финишном этапе запас обрабатываемого слоя планируется и управляется заранее, чтобы избежать проблем с выполнением заданных требований из-за недостаточного запаса, например, невозможности коррекции внутреннего диаметра.
(2) Улучшение метода обработки
Для обеспечения точности отверстий в пределах проектных допусков на этапе чистовой обработки рекомендуется максимально использовать технологию легкого резанья (light knife), чтобы повысить качество ЧПУ-обработки. Оператор должен выбирать целевые режимы резания на основе реальных условий обработки детали, обеспечивая прочность резания, стабильность детали и соответствие используемых материалов рабочим требованиям, что снижает повреждения деталей из-за неисправностей оборудования.
Заключение
Анализ реальной ситуации ЧПУ-обработки тонкостенных деталей в нашей стране в сочетании с результатами технологической трансформации показывает: только оптимизация процесса позволяет эффективно повысить качество обработки, снизить вибрационные следы и деформацию, гарантировать реальные размеры и шероховатость поверхности в соответствии с проектными требованиями. На основе анализа конкретных случаев необходимо не только оптимизировать с учетом производственного опыта, но и выявлять проблемы, вызванные разными методами обработки, чтобы качество не ограничивалось только опытом. Непрерывное усиление качества имитационного анализа и совершенствование методов обработки — залог максимального повышения качества и обеспечения полностью контролируемого процесса.
Производственный процесс
- Основные правила ЧПУ-программирования для плавного и эффективного процесса
- Полное руководство по отделкам поверхностей для CNC-обработки
- Мастерство CNC-обработки: проверенные стратегии дизайна для оптимальных деталей
- Индивидуальное ЧПУ-фрезерование мотоциклетных деталей: точность и долговечность
- Бесплатное руководство-ebook по металлическому литью и ЧПУ обработке для производителей
- Три критерия структурирования операций ЧПУ-обработки
- 7 экспертных советов для создания высокоточных деталей ЧПУ-обработки
- Топ-5 основ для точных котировок ЧПУ обработки
- Точное фрезерование криволинейных поверхностей на ЧПУ: технология и лучшие практики
- Оптимизация термической обработки для CNC-обработанных металлических компонентов