



Параллельность по ГОСТ/ISO (GD&T): краткий справочник
Что такое параллельность в системе GD&T?
Символ параллельности в GD&T
В GD&T существует два типа параллельности: параллельность поверхностей и параллельность осей. Выбор зависит от того, контролируется ли поверхность или ось. Параллельность поверхностей применяется чаще.
Для обоих типов цель — обеспечить параллелизм (выравнивание под 0°) относительно базового элемента (оси или плоскости) в соответствии с ограничениями, заданными в рамке геометрических допусков.
Параллельность выполняет две различные функции в зависимости от опорного элемента. Плоская (поверхностная) параллельность — это допуск, контролирующий параллельность между двумя поверхностями или элементами. Зона допуска формируется двумя параллельными плоскостями, как при контроле планности. Осевая параллельность — допуск, контролирующий параллельность центральной оси детали относительно базовой плоскости или оси. Зона допуска представляет собой цилиндр вокруг теоретически идеальной параллельной оси.
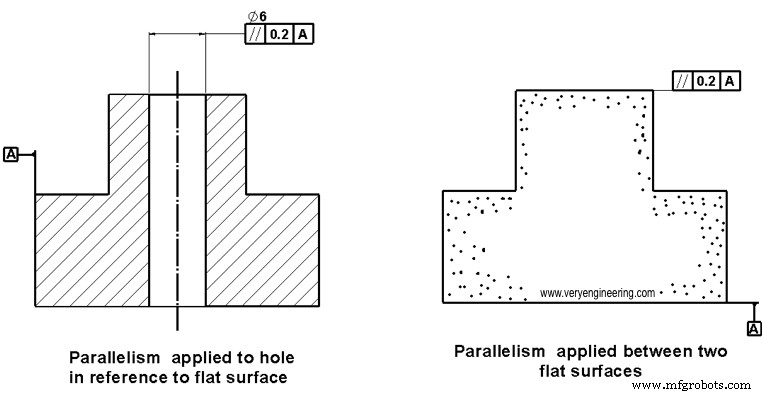
Зона допуска параллельности
Зона допуска параллельности поверхностей
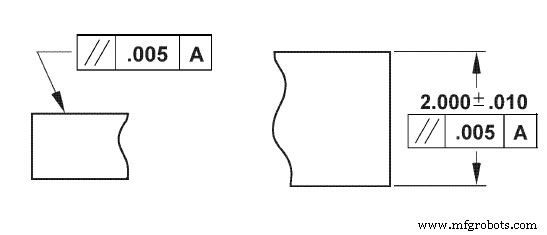
При параллельности поверхностей зона допуска состоит из двух теоретически точных параллельных плоскостей. Расстояние между ними равно пределу допуска. Все точки контролируемой плоскости или средней плоскости должны лежать внутри этой зоны для принятия детали.
Зона допуска осевой параллельности
Осевая параллельность создает цилиндрическую зону допуска. Она используется для удержания оси размерного элемента (шплинта, отверстия) параллельно базовому элементу. Все точки центральной оси должны лежать внутри этого цилиндра. Допустимое угловое отклонение регулируется изменением диаметра цилиндрической зоны.
Соотношение с другими символами GD&T
Параллельность и планность
Параллельность и планность во многом похожи: у них схожие зоны допуска, обе контролируют планность поверхности, методы измерения одинаковы.
Ключевое различие: параллельность, как и все ориентационные допуски, не может работать без базы (датюма). Наклон поверхности сравнивается с базовой плоскостью для формирования зоны допуска.
При планности поверхность измеряется сама по себе — наклон не важен, если планность в пределах допуска. При параллельности зона допуска может смещаться параллельно себя, но не может наклоняться относительно базы.
Как измерять параллельность
Измерение параллельности просто. Как и при планности, индикатор проходит по опорной поверхности. Но деталь фиксируется на гранитной плите или плоскости, служащей базой для измерения.
Существует несколько методов. Наиболее распространен — измерение на базовой плите. Деталь устанавливается на плоское основание. База должна быть чистой и точной в зависимости от требуемой точности.
Часовой индикатор перемещается по поверхности. Показания должны быть в пределах допуска, иначе параллельность не соответствует спецификации.
Если допуски очень жесткие, измерения проводят при постоянной комнатной температуре. Даже малые температурные колебания влияют на результаты, так как материалы расширяются или сжимаются.
Связанные темы:
- Поперечность (Perpendicularity) по GD&T
- Введение в GD&T: Округлость (Circularity)
- Введение в GD&T: Круговое биение (Circular Runout)
- Введение в GD&T: Планность (Flatness)
- Введение в GD&T: Прямолинейность (Straightness)
Производственный процесс
- Основы ЧПУ-фрезерования: краткий справочник профессионального оператора
- Мастерство профилактического и состояния-ориентированного обслуживания: практическое руководство по разра…
- Защитите свою цепь поставок: комплексные страховые стратегии
- Java 8: Полное справочное руководство (Quick Reference)
- Освоение топологии печатных плат: Пошаговое руководство для начинающих
- Станки для гибки профильных труб: экспертное руководство
- Холодные прессы: полное руководство по эффективной металлоформовке
- Планетарный редуктор: компактность, высокий крутящий момент и снижение оборотов
- Сверлильно-фрезерный станок Jet: полное профессиональное руководство
- Сервопрессовые станки: принцип работы и преимущества над механическими прессами