



Мастерство CNC-прототипирования алюминия: Практическое быстрое руководство
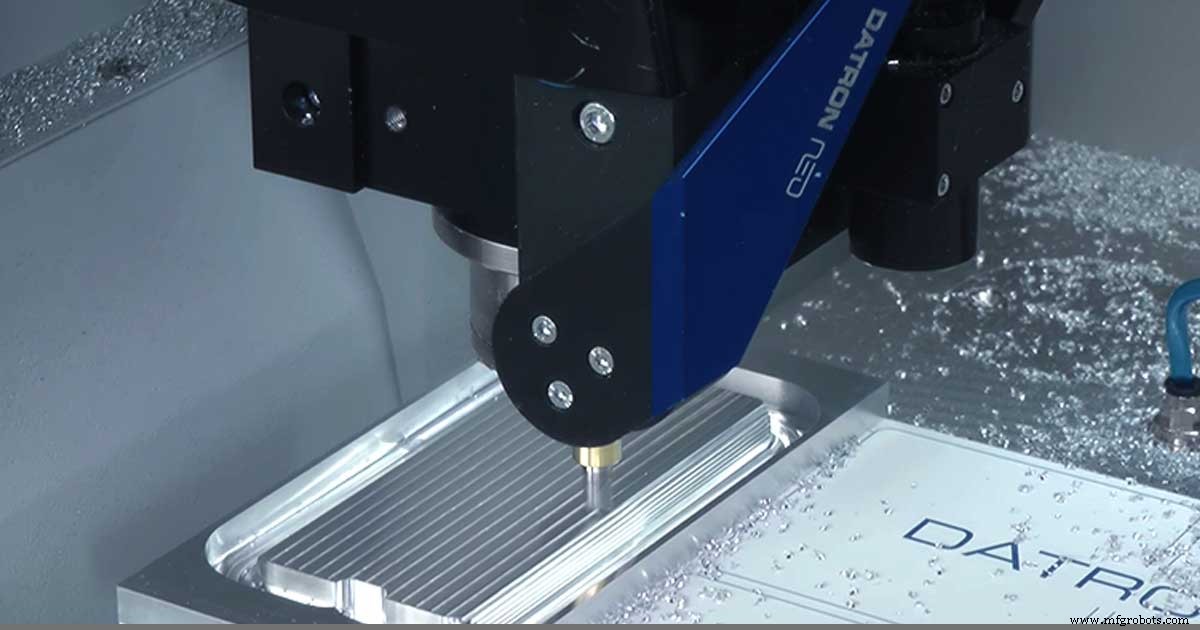
CNC-прототипирование в алюминии может представить значительные преимущества.
Переход от более лёгких материалов может открыть новые применения в более широком спектре отраслей. Будучи одним из самых распространённых материалов в CNC-обработке, алюминий — идеальный материал для прототипирования, и внедрение возможности in-house определенно стоит рассмотрения. В зависимости от отраслей, которым служит ваша операция, и деталей, которые им нужны, это может даже быть необходимостью.
Погружаясь в это, есть головокружительное количество информации для изучения об алюминии. Чтобы получить лёгкую, полную картину того, что CNC-прототипирование алюминия может означать для вас, следуйте за нашими руководящими принципами и советами для CNC-прототипирования алюминия.
Какие типы продуктов обрабатываются в алюминии?
Целая масса продуктов обрабатывается в алюминии и представляет широкий спектр отраслей.
Пока есть много вертикальных рынков, обрабатывающих алюминий для производства специфических продуктов, одним из самых распространённых является электроника. Продукты варьируются от промышленных корпусов управления, радиаторов и рам, корпусов ноутбуков или мобильных телефонов и т.д. Даже казалось бы незначительные компоненты, вроде кнопок громкости, часто делаются из алюминия, чтобы придать продукту более премиальное ощущение над пластиком.
Изготовители форм также зависят от алюминиевых прототипов. Когда запрос мал и срок жизни формы не важен, много времени можно сэкономить, сделав алюминиевую форму по сравнению с изготовлением формы из закаленной стали. Алюминий также может использоваться для углеродно-волокнистых или термоформочных форм, вместо дорогого процесса построения литой формы.
Аэрокосмическая и оборонная отрасли также закупают детали, обработанные в алюминии, вроде корпусов для радарных плат или структурных компонентов. Кроме того, автомобильный сектор полагается на алюминиевую обработку для высокообъёмного производства автозапчастей вроде панелей, внутренней отделки и фурнитуры.
Какие типы алюминия используются для прототипирования?
CNC-прототипирование алюминия — не one-size-fits-all предложение. Пока несколько отраслей и R&D лабораторий зависят от алюминиевого прототипирования для производства критических деталей для специфических продуктов, важно оценить лучший тип алюминия для работы.
Известный как наиболее широко используемый марка алюминия в США, 6061 популярен для прототипов или производственных нужд.
Почему?
Помимо лёгкости работы при обработке или сварке, алюминий 6061 — идеальный материал для фабрикации. Он может быть кованым или экструдированным, имеет высокое соотношение прочность/вес, широко доступен коммерчески и разумно priced. По этим причинам многие отрасли предпочитают алюминий 6061 для широкого спектра применений.
Если ваш прототип требует алюминий, который структурно жестче и твёрже, переход к алюминию 7075 может быть необходим. Неудивительно, что этот более сильный алюминий предпочтителен для производства огнестрельного оружия и аэрокосмических компонентов. Это также потому, что, несмотря на добавленную прочность, 7075 всё ещё лёгок, на уровне с 6061.
Меньшие марки, вроде 5052, делят некоторые сходства с 6061, но мягче. Это делает их идеальными для электронных панелей, специально работы передней панели, где деталь может нуждаться в гибке после обработки.
Есть даже более низкие марки, вроде 3000 серии алюминия. 3000 ближе к элементарно чистому алюминию, что означает, что он очень мягкий и липкий. Следовательно, его гораздо сложнее обработать типичным CNC-станком. Однако фрезеровка 3000 серии алюминия на DATRON может дать превосходные результаты. С режущими инструментами и высокоскоростными шпинделями, спроектированными для работы с такими материалами, задача может стать значительно легче.
Другая распространённая марка алюминия — MIC-6, спроектированная специально для использования, где тугой допуск требуется для плоскости. Часто это называется tooling plate, идеально для ситуаций, требующих фикстуру из алюминия, которую вы не хотите фрезеровать или шлифовать плоско, и беспокоитесь о деформации (об этом позже). MIC-6 имеет правильные свойства для поддержания высокого уровня плоскости.

Хотя доступно много разных серий алюминия (и все уникально необходимы), вы увидите общую предпочтительность в пользу 6061 для CNC-обработки.
Понимание процесса CNC-прототипирования алюминия
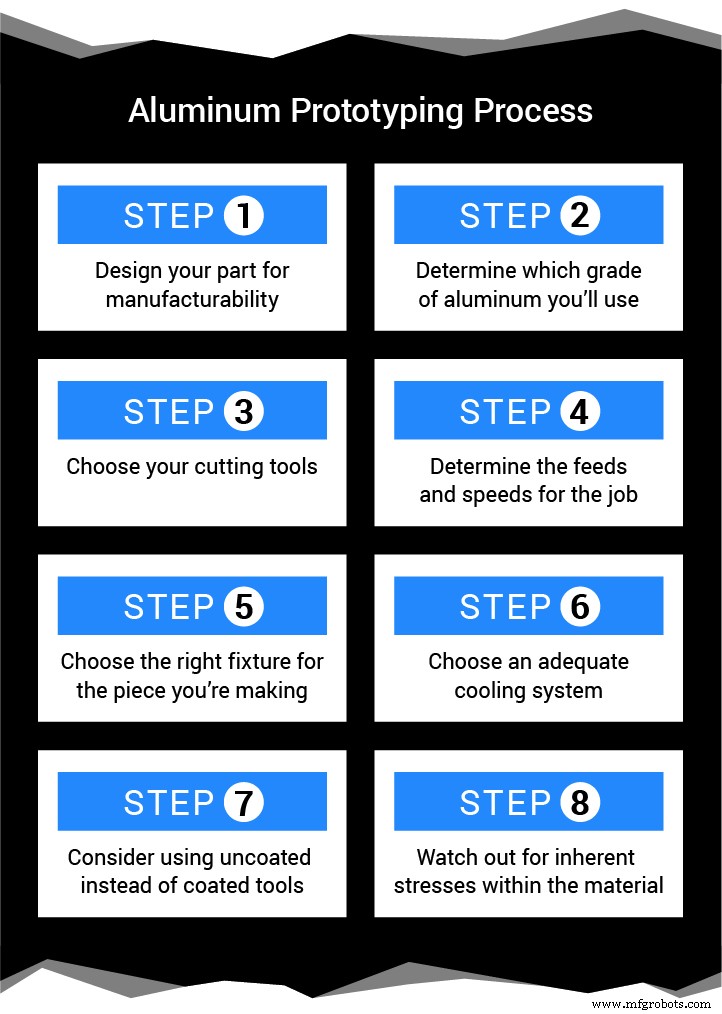
Чтобы оценить процесс CNC-прототипирования алюминия, полезно пройти через процедуру в пошаговом формате. Давайте начнём от начального CAD/CAM процесса и двинемся к готовой детали. Вот наши топ советы:
Шаг один
Проектируйте деталь для производимости. Это может показаться очевидным, но слишком часто деталь проектируется только с инженерными или эстетическими соображениями в уме. Убедитесь, что у вас нет особенностей, слишком глубоких, допусков слишком тугих, или особенностей, невозможных для производства. Помните, вы не можете вырезать квадрат внутри угла кругловым инструментом!
Шаг два
Определите, какой маркой алюминия вы будете работать. Изучите ваши варианты и определите, какая марка лучше подходит вашим нуждам. Используйте ПО конечного элемента (FEA) (вроде Autodesk Fusion 360) для деталей, выдерживающих высокие силы. Выбор материала повлияет на каждое решение впредь.
Шаг три
С зафиксированной маркой алюминия, вы можете начать выбирать режущие инструменты. Всегда выбирайте самый короткий инструмент, доступный для выполнения работы. Использование более длинного инструмента, который у вас под рукой, может показаться удобнее, чем заказ более короткого, но вы пожалеете решение, когда ваша готовая деталь будет покрыта следами вибрации — верным признаком дефлекции инструмента.
Также рассмотрите конфигурацию вашего CNC-станка перед принятием решения об инструменте. Типичный станок с низкими оборотами выиграет от инструментов с большим количеством щелей, но в свою очередь пострадает от низкой эффективности и более высоких сил резания. С высокооборотным CNC-станком, вроде DATRON, инструмент с меньшим количеством щелей (однощелевой, идеально) становится хорошим выбором для снижения сил резания и обеспечения отличного удаления стружки.
Шаг четыре
С вашим арсеналом инструментов выбранным, время говорить о подачах и скоростях. Для незнакомых, понимание подач и скоростей может быть пугающей задачей.
К счастью, есть отличные ресурсы для начинающих. Производители инструментов поставляют гайды по подачам и скоростям, чтобы поставить вас на правильный путь. Сервисы вроде ProvenCut поставляют горы информации на основе станка, который вы используете, что делает установку ваших подач и скоростей легким. DATRON даже предоставляет исчерпывающее руководство по резке, которое поставляет информацию не только на основе того, какую особенность вы делаете, но и какую конфигурацию станка у вас есть.
Шаг пять
Выберите правильную оснастку для детали, которую вы делаете. Например, вакуумный стол идеален для крупного листового материала. Меньшие или нестандартные детали могут нуждаться в пневматическом или механическом тисках. Сложные, многосторонние детали могут быть лучше подходят для 4-й или 5-й оси.
Шаг шесть
Выбор правильных инструментов важен для удаления стружки, но использование адекватной системы охлаждения может быть даже более критичным. С алюминием, атомизированный испаряемый СОЖ — отличный, чистый вариант, но заливной СОЖ, мист-масло или воздуховый взрыв также приемлемы. Независимо от того, что используется, убедитесь, что стружка выбрасывается из зоны реза как можно быстрее.
Шаг семь
Последний совет по инструментам: При фрезеровке алюминия рассмотрите неоксидные инструменты. Использование покрытых инструментов может казаться само собой разумеющимся, но обратите внимание: Покрытия добавляют тонкий слой материала поверх острого режущего края, тем самым затупляя его. Это может работать нормально для более твёрдых материалов, но при резке более мягких марок алюминия вы рискуете «галлингом».
Галлинг очевиден, когда алюминий накапливается на затупленном крае, потому что инструмент недостаточно острый. Он оставляет характерное смазывание алюминия на режущем крае. Это может привести к ускоренному износу инструмента и плохим результатам фрезеровки. Чем острее инструмент, тем ниже силы резания и трения. Это даёт более эффективное использование доступной лошадиной силы шпинделя, что ведёт к более долгой жизни инструмента, более быстрым циклам и лучше выглядящим деталям.
Шаг восемь
Смотрите за врождёнными напряжениями в материале. Разные типы алюминия приходят с их собственными напряжениями в материале, обусловленными процессами, использованными для его производства. Например, экструдированный алюминий 6061 страдает более высокими внутренними напряжениями по сравнению с MIC-6, который литой.
Это важно, когда речь идёт о надёжности процесса и удержании готовых допусков. Резка в напряжённом материале может привести к деформации, обычно называемой «лук» или «чипс от картошки». При фрезеровке одной стороны напряжённого материала внутренние силы становятся неравномерными, вызывая его скручивание. Мудрый выбор инструментов, материала, зажимов и стратегий поможет смягчить эти напряжения.
Между нашим кратким обзором процесса прототипирования и советами, которые мы включили для поддержки каждого шага, надеемся, вы чувствуете себя более уверенно в перспективе внедрения CNC-прототипирования алюминия in-house. Конечно, мы всегда здесь, чтобы ответить на любые дополнительные вопросы и предоставить кастомизированное руководство, когда вы готовы двигаться вперёд.
Преимущества CNC-прототипирования алюминия in-house
Выбор интеграции CNC-прототипирования алюминия in-house предоставляет несколько ключевых преимуществ, которые далеко опережают скорость и экономию затрат, типичные для аутсорсинга.
Для начала, вы вводите способность переработать деталь в коротком уведомлении; фактически, вы можете избежать изготовления полностью новой детали.
Используя электронику как пример, рассмотрите случай аутсорсинга корпуса электроники. После трёхнедельного ожидания вы получаете его, сделанный именно так, как вы специфицировали с вашим дизайном.
Но, конечно, ваша команда дизайна нуждается в корректировке допусков на конкретной особенности, и инженеры электроники нуждаются в кармане для нового микросхемы. Чтобы сделать эту корректировку, вам очевидно нужно отправить деталь снова на переработку. В зависимости от лид-тайма, вы можете смотреть на ещё трёхнедельный оборот, минимум. У вас есть такое время?
Теперь представьте, если бы у вас было CNC-прототипирование алюминия in-house. Вы могли бы просто зарегистрироваться от особенности с помощью зонда станка, обновить траектории инструментов до новейшей модели и решить запрос in-house, в момент уведомления. В конечном счёте, вы можете избежать создания новой детали полностью, так как алюминий так легко перерабатывается.
Дополнительно, экономия затрат и гибкость оба центральны к станкам DATRON.
Когда вы привозите CNC-прототипирование алюминия in-house, эти преимущества сделаны более очевидными тем, что станки DATRON намеренно построены вокруг их способности обрабатывать алюминий. При условии, что детали правильные спецификации с уважением к размеру и форме, станки DATRON, спроектированные с нуля — точно так же, как наша линейка режущих инструментов — превосходны для CNC-прототипирования алюминия.
Надеемся, наше быстрое руководство по CNC-прототипированию алюминия предоставляет вам информацию, необходимую для рассмотрения переноса процесса in-house. Если у вас есть дополнительные вопросы, вы приветствуетесь связаться с нами.
Станок с ЧПУ
- Руководство по ЧПУ-прототипированию: точность, скорость и экономичное производство
- Краткое руководство по ЧПУ-резке: эволюция, типы и будущее точного производства
- Основы ЧПУ-фрезерования: краткий справочник профессионального оператора
- Java 8: Полное справочное руководство (Quick Reference)
- Полное руководство по обработке алюминия
- Точные услуги CNC прототипирования для инновационных решений
- Параллельность по ГОСТ/ISO (GD&T): краткий справочник
- Экспертное руководство: подготовка CAD-файлов для ЧПУ-обработки
- Оси ЧПУ токарных станков: краткий обзор
- Швейцарские ЧПУ токарные станки: руководство по точности и производительности