



Продвинутые методы плоскостной позиционировки для механической обработки и проектирования приспособлений
Станок — ключевое технологическое оборудование в механическом инженерстве. При анализе конструкции станочного приспособления необходимо опираться на технологические требования к детали и уже определенные способы позиционирования. Как правильно выбрать?
Для позиционирования на деталях чаще всего используют плоскости, конусы, цилиндры, сложные формирующие поверхности и их комбинации. Выбор позиционирующих элементов включает их структуру, форму, размеры и компоновку.
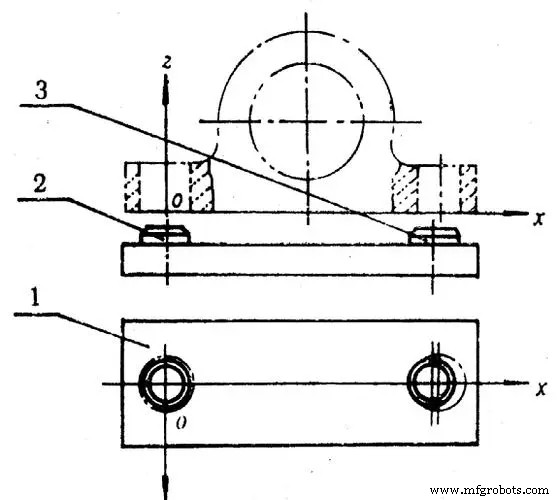
Основные опоры
1. Опорные гвоздики (шплинты)
Существует три типа опорных гвоздиков с тонкой базой и настройкой грубой опорной боковой поверхности. Можно добавить прокладки. При использовании заготовочных гвоздиков для опоры основания поверхность сборки шлифуется для высокой надежности.
2. Опорная пластина
Два типа опорных пластин: для боковых и верхних поверхностей, и для основания основания. Оба подходят для точных баз. Пластина крепится винтами на корпус зажима, добавляется конический шплинт или пластина вставляется в паз зажима. Рабочая поверхность после сборки шлифуется для обеспечения высокого качества.
3. Регулируемая опора
Подходит для позиционирования по грубой базе с большими вариациями формы и размера, для деталей одинаковой формы, но разных размеров, а также для специальных регулируемых и групповых приспособлений. Регулировка выполняется один раз перед обработкой партии, затем зафиксировывается гайками.
4. Самоустанавливающаяся опора
Позиция опоры автоматически меняется при изменении позиционирования детали, принимая нужное положение на опорной поверхности. Соответствует фиксированной опоре, ограничивающей только одну степень свободы. Увеличение числа точек контакта с базой повышает жесткость и устойчивость заготовки. Применяется при механической обработке или на грубых базах при недостаточной жесткости.
Вспомогательные опоры
Для обеспечения устойчивости системы и повышения жесткости детали при позиционировании обычно применяют технические вспомогательные опоры. Они не только помогают воспринимать опорную силу основных опор, но и гарантируют, что деталь не сойдет с позиционирующей поверхности.
1. Спиралевая вспомогательная опора
Повышает жесткость установки и устойчивость позиционирования, но не должна ограничивать степени свободы детали. При использовании для адаптации к изменению позиции опорной поверхности детали регулируются поштучно. Преимущество — простая структура, недостаток — очень низкая эффективность.
2. Самопозиционирующаяся вспомогательная опора
Опорный штифт выше опорной поверхности. При установке детали штифт устанавливается на базовую поверхность для нажатия, базовая поверхность позиционируется через опору, затем фиксируется. Подходит для легких деталей с малым влиянием вертикальной резащей нагрузки.
3. Толкательно-тяговая вспомогательная опора
Опорный штифт ниже опорной поверхности. При установке штифт толкают к позиционирующей поверхности для обработки, затем блокируют. Подходит для более тяжелых деталей, где вертикальная резащая нагрузка оказывает большое влияние.
4. Гидрозажимная вспомогательная опора
Приспособление изготавливается с резьбовым соединением и требует давления в магистрали. Под действием пружины штифт контактирует с деталью, модифицируется масложажимным узлом, и штифт блокирует тонкое маслодавление в камере.
Производственный процесс
- Абстрактные классы и методы в C#: практическое руководство
- Частичные классы и методы в C#: понимание и применение
- Освоение операций обработки: Основные инструменты и техники
- Выбор метода прототипирования: ЧПУ-обработка vs 3D-печать для механических деталей
- Вертикальные подбирающие токарные станки серии VSC: оптимизированная обработка заготовок и точная обработка
- Освоение обработки крупногабаритных деталей: преодоление ключевых вызовов
- Точная обработка: проверенные методы достижения точности формы и положения заготовки
- Операции прецизионного создания отверстий в CNC-обработке
- Токарно-фрезерные станки: универсальное мультизадачное решение для современных ЧПУ-операций
- Продвинутая 5-осевая обработка и мультизадачность: точность и эффективность