



Эффективные стратегии минимизации заусенцев при фрезеровании алюминия на ЧПУ-центрах
Что делать, если ЧПУ-центр оставляет много заусенцев при фрезеровании алюминиевых сплавов? При обработке алюминия заусенцы — знакомая всем проблема. Они не только снижают точность, увеличивают затраты, но и ухудшают эксплуатационные свойства. Обычно требуется снятие заусенцев — трудоемко и может повредить деталь. Есть ли способы снизить или предотвратить образование заусенцев при обработке? Сегодня делюсь опытом контроля заусенцев.
Что такое заусенцы (burrs)?
Заусенцы — волокнистые образования на краях обработанных поверхностей детали, характеризующиеся выступающей формой. Обычно образуются на краях резающего выхода материала из-за пластической деформации.
Особенно часто в материалах с хорошей пластичностью (алюминиевые сплавы) или высокой вязкостью (нержавейка).
Форма и размер зависят от множества факторов: материал заготовки и жесткость ее конца, геометрия инструмента, траектория резания, износ инструмента, режимы резания, применение СОЖ.
Зачем снимать заусенцы?
- Наличие заусенцев вызывает потерю точности при обработке, контроле или монтаже, ухудшает размерную, формовую и позиционную точность.
- Затвердевание и отшелушивание заусенцев — источник трещин, снижает ресурс детали.
- Могут травмировать оператора или пользователя станка.
- Заусенцы или их отшелушивание могут вызвать короткое замыкание. Попадание в скользящие пары ускоряет износ и аварии.
Опыт контроля заусенцев
Выбор последовательности операций
При планировании последовательности операции, дающие заусенцы, ставят раньше, а операции без заусенцев (или с меньшим их количеством) — позже. Или рационально используют последующие операции для удаления заусенцев предыдущих. Пример: при обработке ступенчатых канавок сначала глубокую, затем мелкую — заусенцы на краях глубокой удаляются при обработке мелкой, повышая качество.
Выбор метода обработки
При проектировании процесса выбирают метод, дающий меньше заусенцев или облегчающий их удаление.
При резании режущую кромку размещают в позиции, где угол края θ (угол между двумя смежными обрабатываемыми поверхностями) больше, и жесткость конца лучше — это эффективно снижает или полностью исключает заусенцы.
Два примера:
- При фрезеровании внизняя фрезеровка (down milling): слой входа толстый, выхода — тонкий, резание стабильно, заусенцы малы. При вверхней (up milling) — наоборот, заусенцы крупные. Для снижения заусенцев используйте внизнюю фрезеровку.
- При фрезеровании плоскостей: торцовая фреза, режущая перпендикулярно плоскости, дает большие резательные усилия и крупные заусенцы. Цилиндрическая фреза с внизней фрезеровкой эффективно снижает заусенцы.
Даже если не удается полностью подавить заусенцы, размещайте режущую кромку там, где их легко удалить, снижая затраты на последующее удаление.
Выбор инструмента
Металлорезание реализуется сжатием инструментом обрабатываемого слоя от упругой деформации к пластической. Алюминиевые сплавы обладают хорошей вязкостью и удлинением, стружка не ломается легко, поэтому режущая кромка должна быть острой.
Подходят острые быстрорежущие резы, твердославные резы (для алюминия), ПКД-резы. Цель — сократить время упругой и пластической деформации заготовки, избежать разрыва обрабатываемой части заусенцами.
Но износ инструмента сильно влияет на заусенцы. При непрерывном серийном производстве нужно учитывать износостойкость инструмента для длительного сохранения остроты. Рекомендуются ПКД-резы. Также можно использовать специальные составные инструменты (комбинированные фрезы, сверла). Заусенцы от предыдущего режущего элемента удаляются следующим, контролируя заусенцы и повышая качество.
Корректировка режимов резания
Например: увеличение переднего угла реза, уменьшение толщины резаемого слоя, корректировка скорости резания — подбирают по ситуации.
Оптимизация траектории инструмента
Выход инструмента — главный фактор образования заусенцев в направлении резания. Обычно заусенцы при выходе фрезы из заготовки крупные, при входе — малы. Поэтому при обработке следует максимально избегать выхода фрезы.
Классический пример:
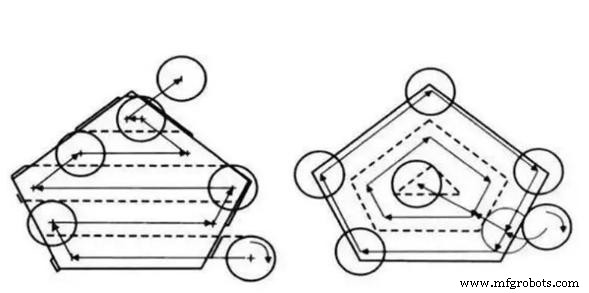
Слева — традиционный зигзагообразный путь. Затененная область — зоны возможных крупных заусенцев в направлении резания. Справа — улучшенный путь, избегающий заусенцев на выходе. Путь справа немного длиннее, фрезерование чуть дольше, но без дополнительной операции снятия заусенцев суммарно путь справа лучше для контроля заусенцев (слева все края с заусенцами требуют обработки при снятии).
Выбор охлаждающей смазочной жидкости
Используйте СОЖ с хорошими антипригарными свойствами для снижения износа инструмента, продления ресурса, смазки фрезерования и уменьшения размера заусенцев.
Другие методы
Многофасовая накладывающаяся обработка (Multi-part Overlapping Machining)
Режущая кромка одной детали приближается к режущей кромке другой. Это не только сокращает ход резания, повышает производительность, но и увеличивает жесткость деталей при обработке, снижает деформацию и эффективно предотвращает/снижает заусенцы.
Приспособленческая обработка (Attachment Machining)
Использование различных приспособлений для вспомогательной опоры и заполнения на краю обрабатываемой зоны. Пример: при сверлении мелких отверстий в тонкостенных трубах вставляют ман드рин, извлекают после сверления — избегает деформации и снижает заусенцы в отверстии.
Производственный процесс
- Снижение затрат на ЧПУ-обработку: проверенные стратегии экономии времени и денег
- Обработка алюминия на станках с ЧПУ: проверенные методы точной фабрикации сплавов
- Снижение затрат на CNC-обработку: проверенные стратегии точности и экономии
- Снижение затрат на ЧПУ-обработку: проверенное руководство для начинающих
- Устранение вибраций при ЧПУ-фрезеровании: экспертные советы для снижения дрожания и повышения точности
- Снижение затрат на ЧПУ обработку: экспертные советы для точных деталей
- Освоение CNC-точности: проверенные стратегии устранения дрожания и вибрации
- Высокоскоростное фрезерование алюминия: точность и эффективность
- Понимание дефлекции инструмента в CNC-обработке: причины и эффективные стратегии снижения
- Выбор правильного фрезерного станка: профессиональное руководство