



Минимизация радиального биения инструмента при ЧПУ-фрезеровке: проверенные стратегии для прецизионности
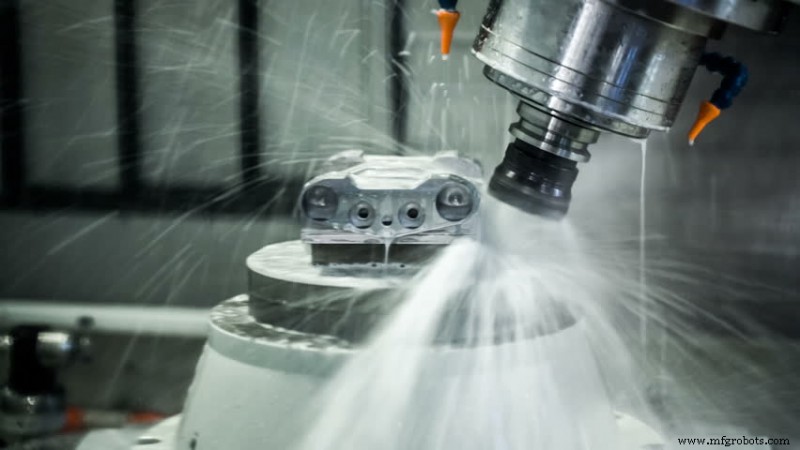
В процессе ЧПУ-фрезеровки существует много причин ошибок обработки. Ошибка, вызванная радиальным биением инструмента, — один из важных факторов, напрямую влияющий на минимальную форменную ошибку и геометрическую точность обрабатываемой поверхности, достижимую станком в идеальных условиях. В реальном резании радиальное биение инструмента влияет на точность обработки, шероховатость поверхности, неравномерность износа инструмента и режущие характеристики многорезанных инструментов. Чем больше радиальное биение инструмента, тем более нестабильно режим резания инструмента, и тем сильнее оно влияет на эффект обработки.
Причины радиального биения
Ошибки изготовления и зажима инструмента и компонентов шпинделя вызывают дрейф и эксцентриситет между осью инструмента и идеальной осью вращения шпинделя, а также специфическая технологическая оснастка, которая может вызывать радиальное биение ЧПУ-фрезерного станка при обработке.
1. Влияние радиального биения самого шпинделя
Основные причины ошибки радиального биения шпинделя: ошибка коаксиальности каждого шейки шпинделя, различные ошибки самого подшипника, ошибка коаксиальности между подшипниками. Их влияние на радиальную точность вращения шпинделя варьируется в зависимости от режима обработки. Эти факторы формируются в процессе изготовления и сборки станка, и оператор как пользователь станка трудно избежать их влияния.
2. Влияние несоответствия центра инструмента и центра вращения шпинделя
Когда инструмент устанавливается на шпиндель, если центр инструмента не совпадает с центром вращения шпинделя, инструмент неизбежно вызовет радиальное биение. Конкретные влияющие факторы: посадка инструмента и зажимника, правильность метода установки инструмента, качество самого инструмента.
3. Влияние конкретной технологической оснастки
Радиальное биение инструмента при обработке в основном обусловлено тем, что радиальная режущая сила усиливает радиальное биение. Радиальная режущая сила — компонента полной режущей силы в радиальном направлении. Она вызывает изгиб и деформацию заготовки и вибрацию при обработке. Это главный компонент, влияющий на качество заготовки. В основном влияют такие факторы, как режим резания, материалы инструмента и заготовки, геометрические углы инструмента, способ смазки и метод обработки.
Способы уменьшения радиального биения
Радиальное биение инструмента при обработке в основном обусловлено усилением радиальной режущей силой. Поэтому уменьшение радиальной режущей силы — важный принцип снижения радиального биения. Можно использовать следующие методы:
1. Использовать острые резаки
Выбирать больший передний угол инструмента, чтобы сделать его острее, снижая режущую силу и вибрацию. Выбирать больший задний угол инструмента для уменьшения трения между основной задней поверхностью инструмента и эластичным восстановительным слоем переходной поверхности заготовки, снижая вибрацию. Однако передний и задний углы нельзя выбирать слишком большими, иначе прочность и площадь теплоотвода инструмента будут недостаточны. Поэтому нужно выбирать разные передние и задние углы согласно конкретной ситуации. Черновая обработка может быть с меньшими углами, но при чистовой, для снижения радиального биения, они должны быть больше, чтобы сделать инструмент острее.
2. Использовать жесткие инструменты
Есть два основных способа повысить жесткость инструмента. Один — увеличить диаметр штока инструмента. При одинаковой радиальной режущей силе увеличение диаметра штока на 20% снижает радиальное биение инструмента на 50%. Второй — уменьшить вынос инструмента. Чем больше вынос, тем больше деформация инструмента при обработке. При постоянно меняющейся обработке радиальное биение инструмента будет постоянно меняться, в результате обрабатываемая поверхность не гладка. Если уменьшить вынос инструмента на 20%, радиальное биение также снизится на 50%.
3. Передняя поверхность инструмента должна быть гладкой
При обработке гладкая передняя поверхность снижает трение стружки об инструмент, и также снижает режущую силу на инструменте, тем самым уменьшая радиальное биение инструмента.
4. Чистота конуса шпинделя и зажимника
Конус шпинделя и зажимник должны быть чистыми, без пыли и опилок, образующихся при обработке заготовки. При выборе инструмента для обработки старайтесь использовать инструмент с меньшим выносом для установки, усилие должно быть разумным и равномерным, не слишком большим или маленьким.
5. Выбрать разумный припуск реза
Если припуск реза слишком мал, возникнет явление скольжения при обработке, вызывающее непрерывное изменение радиального биения инструмента. Когда обрабатываемая поверхность не гладка, режущая сила увеличится соответственно. Это вызовет большую деформацию инструмента, увеличит радиальное биение при обработке, и сделает обрабатываемую поверхность не гладкой.
6. Использовать вверхнюю фрезеровку при чистовой обработке
Поскольку положение зазора между винтом и гайкой меняется при внизней фрезеровке, это вызывает неравномерную подачу стола. В результате удары и вибрация влияют на ресурс станка, инструмента и шероховатость заготовки. При вверхней фрезеровке толщина резаемого слоя меняется от малой к большой, нагрузка на инструмент тоже от малой к большой, и инструмент более стабилен при обработке. Обратите внимание: это только для чистовой обработки, при черновой все равно используют внизнюю фрезеровку. Потому что производительность внизней фрезеровки высока, и ресурс инструмента можно гарантировать.
7. Разумное использование СОЖ
Разумное использование СОЖ, в основном охлаждающего раствора, мало влияет на режущую силу. Масляное СОЖ, главная функция которого — смазка, может значительно снизить режущую силу. Благодаря смазывающему эффекту оно снижает трение между передней поверхностью инструмента и стружкой и между задней поверхностью и переходной поверхностью заготовки, тем самым уменьшая радиальное биение инструмента.
Заключение
Практика доказала, что до тех пор, пока обеспечивается точность изготовления и сборки каждой части станка, и выбираются разумные технология и оснастка, влияние радиального биения инструмента на точность обработки заготовки можно свести к минимуму.
Производственный процесс
- Необходимые навыки для работы на фрезерных станках с ЧПУ
- Освоение ЧПУ фрезеровки: полное руководство по эксплуатации и настройке
- Освоение фрезерования глубоких полостей: стратегии предотвращения деформации инструмента и улучшения удале…
- Мастерство точности ЧПУ фрезеровки: проверенные шаги для точных деталей
- Предотвращение поломки пластиковых зажимных клипсов держателя инструмента CNC: проверенные советы защиты
- Предотвращение поломок режущего инструмента ЧПУ: проверенные стратегии снижения отказов
- Сокращение затрат на 3D-печать: проверенные стратегии от дизайна до постобработки
- Снижение затрат на ЧПУ обработку: экспертные советы для точных деталей
- Понимание дефлекции инструмента в CNC-обработке: причины и эффективные стратегии снижения
- Выбор лучшей мини-фрезерной машины с ЧПУ для вашей мастерской