



Освоение фрезерования глубоких полостей: стратегии предотвращения деформации инструмента и улучшения удаления стружки
Фрезерование глубоких полостей — это распространенная, но требовательная операция. При этом способе инструмент имеет большой вылет — расстояние, на которое режущий инструмент выходит из держателя. Основные проблемы глубокого фрезерования включают деформацию инструмента, удаление стружки и достаточную длину инструмента.
Предотвращение деформации инструмента
Излишний вылет является главной причиной деформации инструмента из-за недостаточной жесткости. Помимо немедленного лома инструмента и возможного брака детали, чрезмерный вылет может нарушить размерную точность и помешать получению качественной поверхности.
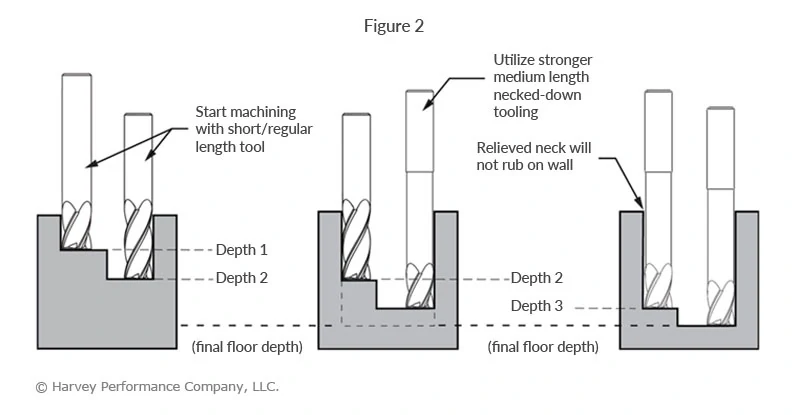
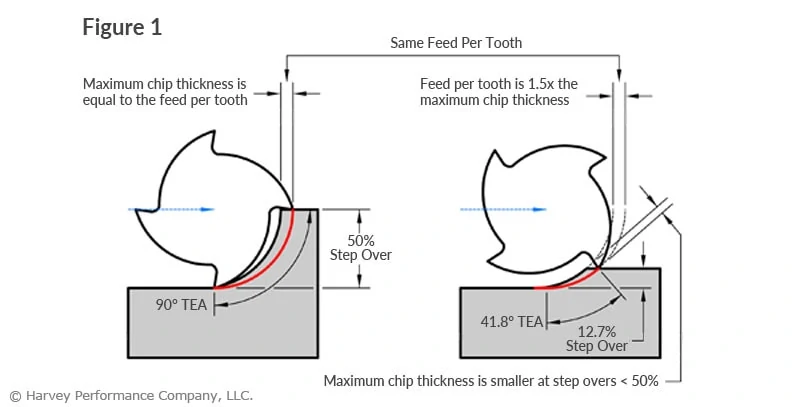
Деформация инструмента вызывает коничность стенок (Рисунок 1), что приводит к непреднамеренным размерам и, скорее всего, к непригодной детали. Использование максимально возможного диаметра, инструмента с уступами и поэтапное погружение с уменьшенными осевыми глубинами резания (ADOC) значительно снижает коничность (Рисунок 2).
Достижение оптимальной чистовой обработки
Хотя увеличение шагов погружения и уменьшение осевой глубины резания (ADOC) идеальны для чернового фрезерования в глубоких полостях, этот процесс часто оставляет следы перехода на каждом шаге. Для получения качественной чистовой поверхности необходимы фрезы с увеличенным вылетом и длиной режущей части (в сочетании с малой радиальной глубиной резания) (Рисунок 3).
Достижение требуемой глубины
Предотвращение деформации и получение приемлемой чистоты — важные задачи, но что делать, если вы вообще не можете достичь требуемой глубины? Невозможность достичь нужной глубины может быть вызвана неподходящим держателем инструмента или просто отсутствием достаточно длинного инструмента.
К счастью, эффективный вылет держателя можно легко увеличить с помощью держателей с удлиненным вылетом Harvey Tool, которые позволяют достичь глубины до 6 дюймов (152 мм) глубже.
Уверенно обрабатывайте более глубокие полости с держателями Harvey Tool с удлиненным вылетом
Эффективное удаление стружки
Многие операции фрезерования сталкиваются с проблемой удаления стружки, но ни одна не так остро, как фрезерование глубоких полостей. В глубокой полости стружке встречает больше препятствий, что затрудняет ее удаление. Это часто приводит к повышенному износу инструмента за счет повторного резанья стружки и остановке производства из-за забитых канавок фрезы.
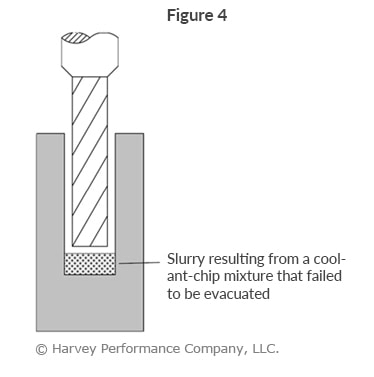
Высоконапорное СОЖ, особенно через шпиндель, способствует удалению стружки. Однако воздушное охлаждение является лучшим вариантом, если тепло и смазка не являются критическими, так как смесь СОЖ и стружки может образовывать «кашу» на дне глубоких полостей (Рисунок 4). При обработке закаленных сплавов, где образуется мелкая порошкоподобная стружка, образование такой каши — обычное явление, которого необходимо избегать.
Станок с ЧПУ
- Выбор идеальных регулируемых ножек (leveling feet) для мебели и станков
- Выбор правильных направляющих для ящиков: подробное руководство
- Выбор правильного ручного тележного (hand truck): практическое руководство для безопасного, эффективного транспо…
- Освоение инспекции ЧПУ-инструмента: 3 проверенных техники
- Выбор идеального станка с ЧПУ: практическое руководство
- Мастерство точности ЧПУ фрезеровки: проверенные шаги для точных деталей
- 7 ключевых шагов для выбора идеального ЧПУ-станка
- Как выбрать идеальную конвейерную ленту для вашей отрасли
- Освоение обработки титана: выбор лучших фрезерных инструментов для суперсплавов
- Выбор лучшей мини-фрезерной машины с ЧПУ для вашей мастерской