



Эффективные стратегии предотвращения утончения стружки при высокоэффективном фрезеровании
Ниже представлена лишь одна из серии статей, посвященных высокоэффективному фрезерованию (HEM). Для полного понимания этого популярного метода обработки ознакомьтесь с дополнительными материалами по HEM!
Введение в HEM | Высокоскоростная обработка vs HEM | Глубина резания | Как избежать 4 основных типов износа инструмента | Введение в трохоидальное фрезерование
Определение утончения стружки
Утончение стружки — явление, возникающее при переменных радиальных глубинах резания (RDOC), связанное с толщиной стружки и подачей на зуб. Хотя эти два параметра часто путают, это разные величины, напрямую влияющие друг на друга. Подача на зуб напрямую определяет скорость подачи инструмента и обычно обозначается как IPT (Inches Per Tooth) или нагрузка на зуб.
Скачайте бесплатное руководство по HEM (50+ страниц) уже сегодня
Толщина стружки
Толщина стружки часто упускается из виду. Она означает фактическую толщину каждого срезаемого куска материала, измеренную в наибольшем поперечном сечении. Не следует путать толщину стружки и подачу на зуб, так как обе напрямую связаны с идеальными условиями резания.
Как возникает утончение стружки
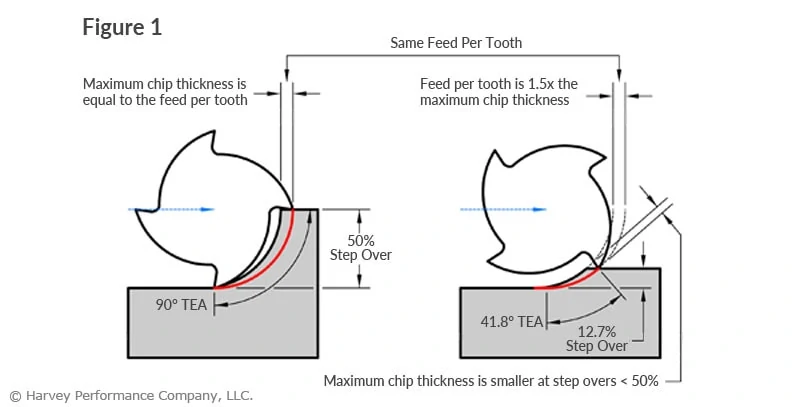
При 50% перекрытии (левая часть Рисунка 1) толщина стружки и подача на зуб равны. Каждый зуб вступает в контакт с заготовкой под прямым углом, обеспечивая наиболее эффективное резание и минимизирующее трение. Как только RDOC падает ниже 50% диаметра фрезы (правая часть Рисунка 1), максимальная толщина стружки уменьшается, меняя идеальные условия резания. Это может привести к плохой чистоте поверхности, неэффективному циклическому времени и преждевременному износу инструмента. Правильная корректировка режущих режимов значительно помогает снизить эти проблемы.
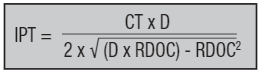
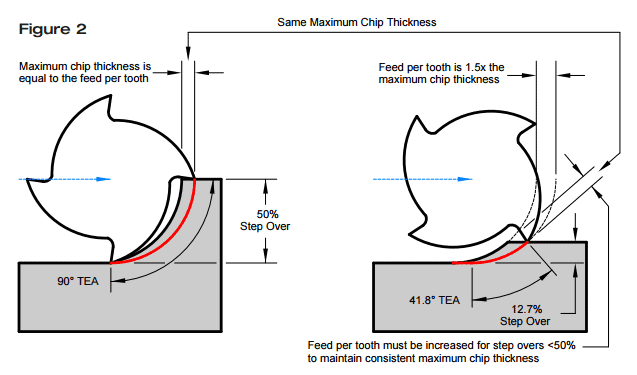
Цель — достичь постоянной толщины стружки путем корректировки скорости подачи при разных RDOC. Это делается с помощью следующей формулы, использующей диаметр инструмента (D), RDOC, толщину стружки (CT) и подачу (IPT). Для толщины стружки используется рекомендуемое значение IPT при 50% перекрытии. Нахождение скорректированной подачи сводится к подстановке желаемых значений и решению уравнения для IPT. Это сохраняет постоянную толщину стружки при разных глубинах резания. Корректировка иллюстрирована на Рисунке 2.
Подача на зуб (коррекция утончения стружки)
Долгосрочные преимущества
Подводя итог: цель коррекции утончения стружки — извлечь максимум из инструмента. Поддержание постоянной толщины стружки гарантирует, что инструмент выполняет максимальную работу при любом срезе. Другие преимущества: уменьшение трения, увеличение скорости удаления материала и повышение ресурса инструмента.
Станок с ЧПУ
- Как найти б/у ЧПУ-станок — полное руководство
- Как чистить б/у ЧПУ-станок: экспертные советы для долговечности и перепродажной стоимости
- Насколько горячим может стать плазменный резак: понимание экстремальных температур за металлорезкой
- Машинное обучение для снижения выбросов производства и борьбы с изменением климата
- Наука данных движет ответом на COVID-19: инсайты и стратегии
- Измерение толщины паяльной маски: практическое руководство
- Выбор правильной толщины печатной платы: стандарты, дизайн и производственные факторы
- Повышение производительности станков: экспертные техники утончения щепы
- NC State побила рекорд: RFID-чип сократился до 125×245 мкм, снижая затраты и повышая безопасность цепочки поставок
- Побеждаем автоматизацию: 5 ключевых навыков для производителей