



Как усилить 3D-печать: Полное пошаговое руководство
Введение
При работе с 3D-печатью часто возникает необходимость усилить детали — целиком или локально — для повышения прочности и долговечности. Нагрузки могут быть разными: сжатие, растяжение, сдвиг, кручение или изгиб.
В этой статье мы рассмотрим множество методов усиления печати: оптимизацию на этапе проектирования, контроль температуры и скорости печати, выбор подходящего материала. Но сначала — краткий чек-лист основных действий.
Чтобы сделать 3D-детали прочнее, важно: выбрать правильную ориентацию печати, увеличить толщину стенок и плотность заполнения. Также помогают: повышение расхода пластика (flow rate), снижение скорости печати, увеличение ширины линии, повышение температуры печати, отключение вентиляторов охлаждения. И, наконец, печать из нейлона и отжиг (аннелинг) готовой детали.
Начинайте с проектирования
Важно понимать роль дизайна до печати и как использовать его в своих интересах.
Проведя расчёт напряжений (FEM-анализ), можно выявить зоны высоких нагрузок. Локальное усиление именно этих участков даёт максимальное отношение прочность/вес, снижает расход филамента и время печати.
Первый шаг — увеличить плотность заполнения только в зонах высоких нагрузок.
Во вторых, можно увеличить количество периметров (стенок) в критических местах до нужной толщины.
Третий способ — внутреннее усиление. Если смоделировать отверстие в зоне высокого напряжения, слайсер будет трактовать его как элемент детали и напечатает его с периметрами, создав внутреннюю трубчатую структуру, которая лучше распределяет нагрузки.
Настройки слайсера, влияющие на прочность
Слайсер — ПО, конвертирующее STL-модель в G-код для принтера. В этих командах задаются ориентация, температура, узор и плотность заполнения — всё это влияет на качество и прочность.
Ориентация печати (Print Orientation)
Ориентация слоёв критически влияет на прочность. Межслойное соединение — слабое место. Если сила приложена параллельно слоям, деталь ломается почти без усилий. При размещении модели в слайсере учитывайте направление нагрузок: плоскость печати не должна быть параллельна силам.
Толщина стенок / количество периметров (Wall Thickness / Shells / Perimeters)
Стенки (перендеры) формируют внешнюю оболочку детали. Настройки слайсера для толщины стенок обычно делятся на толщину боковых стенок и толщину верхних/нижних слоёв. Можно задавать ширину стенок в мм или количество проходов сопла — параметры взаимосвязаны.
Настройки верхних/нижних слоёв аналогичны. Для более прочных деталей используйте большие значения: толщина стенок 2–3 мм, верх/низ — 1,6–2 мм.
Узор заполнения (Infill Pattern)
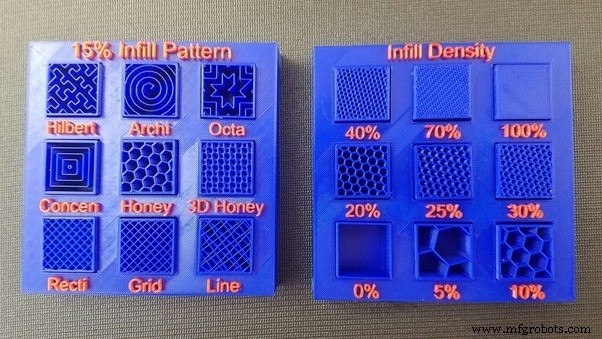
Доступно множество узоров. Для максимальной прочности предпочтительны: cubic, cubic subdivision, octet, quarter cubic, gyroid. Узоры вроде Lines или Zig-Zag дают меньшую прочность.
Выбор зависит от типа нагрузки, её направления, расхода материала и времени печати. В общем случае, соты (honeycomb) при плотности ~50% — один из самых прочных вариантов.
Плотность заполнения (Infill Density)
Чем плотнее заполнение, тем прочнее деталь — больше материала воспринимает нагрузку и лучше распределяет её.
Однако 100% плотность не всегда оптимальна: растёт время печати, расход филамента и вес детали.
Какая плотность заполнения хороша?
Обычно повышение выше 75% не даёт значительного прироста прочности. 50% часто даёт ту же прочность, что и 100%, или очень близкую к ней.
Уменьшение высоты слоя (Reduce Layer Height)
Высота слоя — толщина каждого экструдируемого слоя. Параметр связан с детализацией и разрешением.
Исследование (сопла 0,4/0,6/0,8 мм, разные высоты слоёв) показало: чем больше высота слоя, тем слабее деталь. Разница в прочности между минимальной и максимальной высотой составила ~3,5 раза.
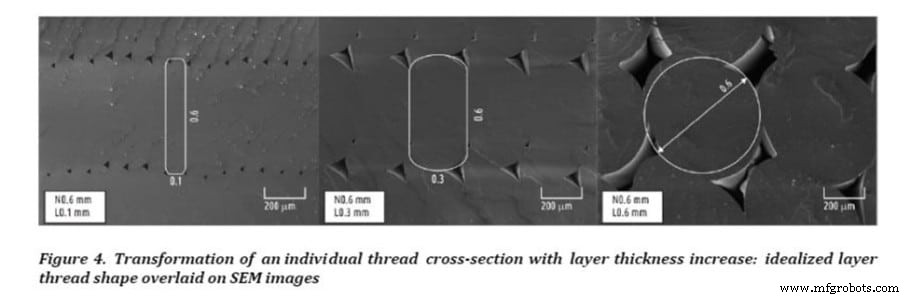
На рисунке видно: диаметр сопла играет ключевую роль. Печать большим соплом при малой высоте слоя даёт большую площадь контакта между слоями — более сильное сцепление и более прочная деталь.
Увеличение ширины линии (Increase Line Width)
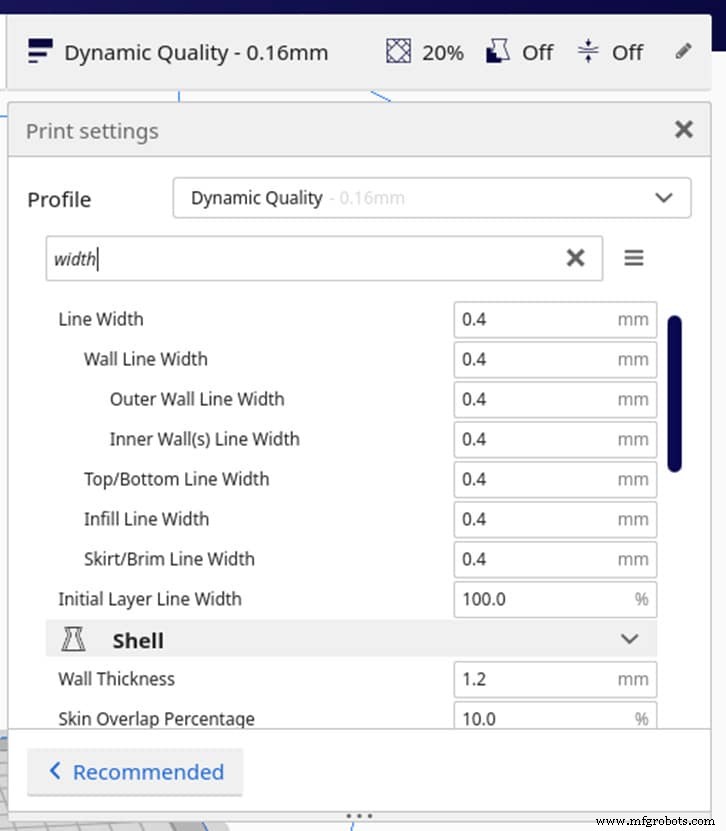
Ширина линии — ширина экструдируемой нити. При большей ширине экструзии давление в сопле выше, что прижимает материал к бокам и слоям друг к другу, улучшая адгезию.
Значения ширины линии часто выражают в процентах от сопла 0,4 мм. Прочность и адгезия достигают максимума при 150%. Дальше они падают из-за чрезмерного напряжения поверхности.
Настройка расхода (Flow Rate)
Причина слабых деталей — недолив (under-extrusion): зазоры, пропущенные слои, дырки. Часто виной неверный flow rate. Постепенное увеличение до улучшения может решить проблему.
Обратная проблема — перелив (over-extrusion): решение — снижение flow. Расслоение слоёв также лечится увеличением расхода.
Снижение скорости печати (Reduce Printing Speed)
В зависимости от возможностей принтера, скорость влияет на качество. Быстрые перемещения экструдера вызывают вибрации и ухудшают качество. Снижение скорости часто помогает.
Повышение температуры печати (Increase Printing Temperature)
Выше температура — лучше адгезия слоёв. При низких температурах риск недолива, при высоких — деталь получается более массивной (больше материала) и, как правило, прочнее.
Но крайне высокие температуры вредны: нитевитость, пузыри, деградация полимера — всё это ослабляет деталь.
Отключение вентилятора охлаждения (Turn off the cooling fan)
Вентилятор быстро затвердевает пластик, предотвращая деформацию. Но чрезмерное охлаждение ухудшает межслойную адгезию — слои могут расслоиться.
Риски отключения: плохие мосты, перегрев и деформация детали.
Идеальные настройки слайсера для прочных печатей (для PLA)
| Параметр | Значение |
|---|---|
| Температура печати | 200–210 °C |
| Температура стола | 50–65 °C |
| Высота слоя | 0,12 мм (чем ниже, тем лучше) |
| Ретракция | 6 мм |
| Заполнение | 50% или выше |
| Скорость | 30–50 мм/с |
| Скорость первого слоя | 20 мм/с |
| Высота первого слоя | 0,2 мм |
| Вентилятор на первом слое | 0% |
| Вентилятор (остальные слои) | 0% для максимальной прочности |
| Угол оверхангов для поддержок | 45° |
Идеальные температуры печати для других материалов:
- ABS: 230–240 °C
- PETG: 220–230 °C
- TPU: 220–240 °C
Идеальные температуры стола:
- ABS: 90–110 °C
- PETG: 70–85 °C
- TPU: 50–65 °C
Использование более прочных филаментов
Материал напрямую определяет прочность и долговечность. Лидер по прочности — поликарбонат (PC). При правильной печати даёт невероятно прочные и долговечные детали.
Нейлон (Nylon) сравним с поликарбонатом: ударопрочен, усталостно- и теплостойок, и проще в печати.
PLA и PETG — популярные, легче в печати, чем PC. PLA жёстче, PETG — более гибок, труднее ломается, лучше гасит удары. PLA прочнее на растяжение.
Таблица ударной вязкости (Дж/м) для разных материалов и ориентаций:
| Плоская (Flat) | Горизонтальная (Horizontal) | Вертикальная (Vertical) | |
|---|---|---|---|
| Поликарбонат | 354 | 515 | 42 |
| Нейлон | 325 | 249 | 60 |
| PETG | 239 | 178 | 35 |
| PLA | 153 | 113 | 77 |
| ABS | 129 | 149 | 55 |
Какой филамент устойчив к уличным условиям?
Для улицы важны: УФ-стойкость, термостойкость, водостойкость.
- PETG — УФ- и водостойок, хорош для улицы.
- ASA — УФ-стойок, выдерживает любую погоду, высокая температура стекловидения, ударная и химическая стойкость.
- Нейлон, PLA, HIPS — не рекомендуются для улицы: нет УФ-стойкости, теряют цвет и становятся ломкими.
Какой филамент лучше выдерживает жар?
Термостойкость — максимальная температура до плавления/разрушения.
- Поликарбонат — Tg 150 °C, выдерживает до ~140 °C.
- ABS — Tg 105 °C, выдерживает до ~100 °C (недолго).
- PETG — выдерживает до 75 °C, легко печатается.
Отжиг (Annealing)
Аннелинг повышает прочность и долговечность. Процесс увеличивает количество крупных кристаллических структур в пластике, что перераспределяет нагрузки и тепловую энергию равномернее.
Суть: нагрев детали до температуры выше температуры стекловидения, но ниже температуры плавления на 30–45 минут.
Заключение
Для получения прочных, качественных деталей обычно нужно комбинировать несколько методов: начиная с расчёта напряжений на этапе дизайна, через правильные настройки слайсера, до выбора оптимального материала.
3D печать
- 3D-печать силикона: руководство для новичков в передовом производстве
- Материальная струйная печать (Material Jetting): Полное руководство по точности, цвету и инновациям
- Мастерство TPU 3D-печати: Полное руководство по гибким, долговечным деталям
- Опорные структуры в 3D-печати: экспертное руководство по проектированию, использованию и оптимизации
- Металлическая 3D-печать 2024: полное руководство по технологиям, приложениям и бизнес-выгодам
- Титановая 3D-печать: применение, преимущества и новые технологии
- Оценка устойчивости промышленной 3D-печати
- Мастерство 3D-текстурирования в SOLIDWORKS 2019: Создание реалистичных печатей без линий слоев
- Экспертное руководство по выбору материалов для 3D-печати SLS, MJF, FDM, SLA и DLS™
- Как усилить гидравлическую систему: проверенные способы повышения надёжности и ресурса