



Создание профиля 3D-печати: пошаговое руководство для успешной FDM-печати
В 3D-печати существует ряд факторов, зависящих от пользователя, которые часто определяют, будет печать успешной или провальной. Все эти параметры собираются в профиль печати, который используется для каждой 3D-печати.
В профилях FDM-печати можно изменить бесконечное количество параметров: температуры и скорости печати, способы изготовления внутренних и внешних частей, а также все остальные настройки, влияющие на процесс. Поэтому ниже рассмотрены наиболее важные аспекты при создании профиля печати.
Ключевые факторы
Прежде чем менять параметры печати, необходимо учесть ряд факторов, напрямую влияющих на результат:
Геометрия детали
Форма и толщина изделия напрямую влияют на параметры печати — скорости и высоты слоев. Если деталь имеет участки малых размеров, профиль должен предусматривать более низкие скорости печати для обеспечения качества.
Материал
Как известно, у каждого материала есть рекомендуемые производителем диапазоны температур и скоростей. Следует держаться этих значений, чтобы избежать проблем: например, образования обугленных частиц нити в сопле из-за перегрева, что впоследствии приводит к засорам.
3D-принтер
Среди FDM-принтеров есть существенные различия. Одно из самых важных для настройки профиля — тип экструдера: прямой (Direct) или боуденовский (Bowden), так как они требуют принципиально других значений скоростей печати, скоростей и длин ретракции, а также расхода (flow).
Окружение
Мало кто учитывает среду, в которой стоит принтер. Температура, влажность или наличие сквозняков — факторы, напрямую влияющие на профиль печати, а в некоторых случаях — и на поверхностную отделку деталей.
Цель детали
Одним из главных преимуществ 3D-печати является возможность изготовить одну и ту же деталь с бесконечным числом конфигураций: лучшая или худшая поверхность в зависимости от времени печати, большая прочность в определенных направлениях и т.д. Это достигается адаптацией профиля под каждый конкретный случай.
5 ключевых тестов
Когда все вышеперечисленное учтено, приходит время настраивать профиль. Для этого Polymaker разработала PCP (Profile Creation Process) — пять тестов, позволяющих добиться идеального профиля печати:
Тест 1: Поток экструдера (Extruder Flow)
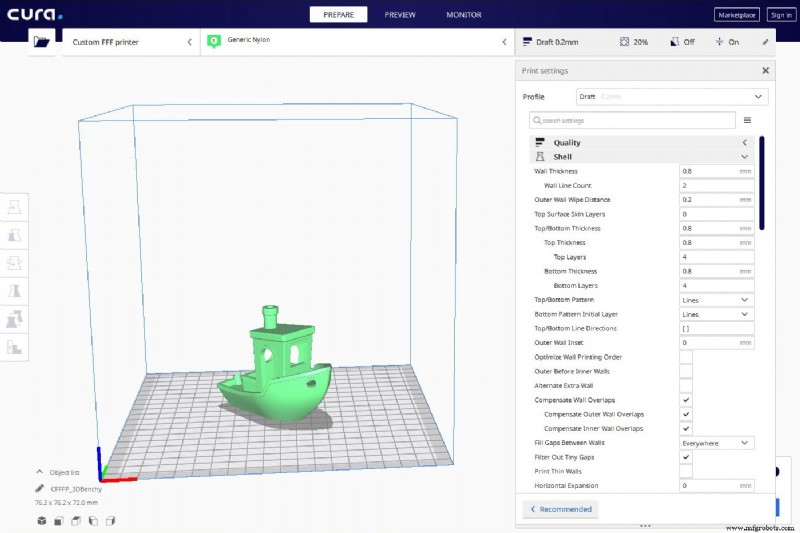
Первый шаг — найти идеальную температуру для используемого материала. Начинать следует с минимальной рекомендованной производителем температуры и повышать её до тех пор, пока поток не станет непрерывным, а засоры в хотэнде не исчезнут.
Изображение 1: Поток экструдера. Источник: Polymaker.
Для более точной настройки температуры можно провести тест температурной башни, как показано на следующем изображении.
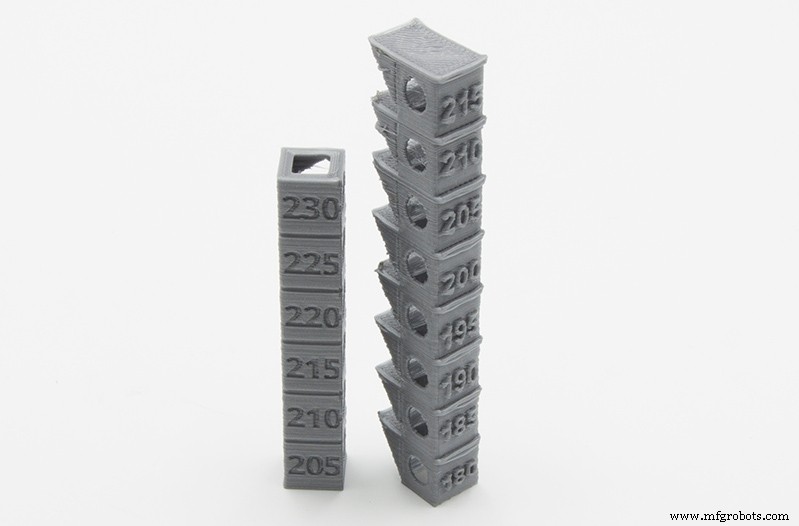
Изображение 2: Тест температурной башни.
Тест 2: Управление потоком (Flow Management)
Этот этап должен исправить ошибки печати, вызванные неверной настройкой потока. Плохое управление потоком может вызывать неравномерную экструзию из-за избыточного давления в экструдере или нити по всей поверхности детали из-за неправильных настроек ретракции.
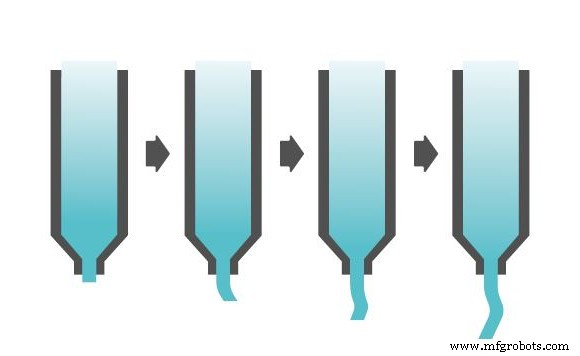
Изображение 3: Управление потоком. Источник: Polymaker.
Тест 3: Охлаждающий вентилятор (слоев)
Вентилятор слоев — один из самых важных компонентов 3D-принтера, так как с его помощью можно печатать более сложные геометрии и достигать более высокого качества поверхности.
На схеме показаны силы, действующие на стыке слоев. "F1" — сила подъема материала в консоли, а "F2" — сила сжатия от напряжения верхнего слоя. Сумма этих сил должна быть близка к нулю для сохранения механической и геометрической стабильности. Чтобы достичь "F1 = 0", нужно уменьшить высоту слоя, угол перелива и температуру экструзии; или увеличить скорость вентилятора. В случае "F2" силу можно минимизировать, повысив температуру экструзии или снизив скорость экструзии.
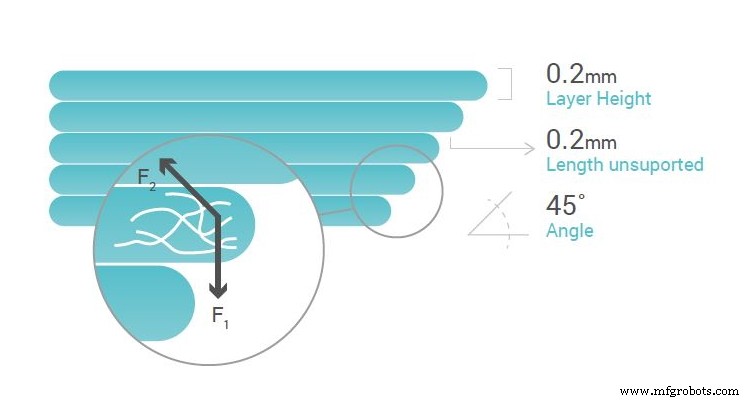
Изображение 4: Важность охлаждающего вентилятора. Источник: Polymaker.
Тест 4: Расслоение (Warping и Cracking)
При печати нитями вроде ABS или ASA часто возникает расслоение между слоями (cracking) или между первым слоем и столом (warping). Это происходит из-за накопления напряжений между слоями, вызванных действием внутренней силы полимера (F2) и противоположно направленной силой адгезии нижнего слоя (F1.2) или стола (F1.1). Когда силы на стыке не сбалансированы, возникает расслоение, как показано на изображении.
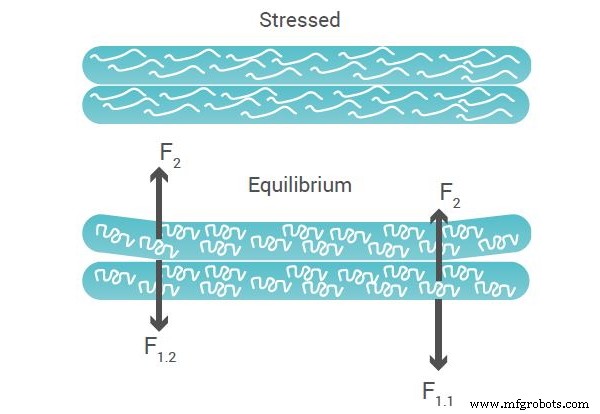
Изображение 5: Расслоение (warping и cracking). Источник: Polymaker.
Чтобы этого избежать, пользователь должен подобрать идеальную температуру стола и использовать закрытый 3D-принтер, если материал этого требует.
Тест 5: Мелкие детали (Fine Details)
Наконец, чтобы гарантировать, что вся поверхность детали имеет идеальную отделку, включая самые мелкие элементы, пользователь должен скорректировать поток и охлаждение через вентилятор слоев. Настройку обоих параметров нужно проводить осторожно, поэтапно меняя значения, чтобы не переусердствовать — это может вызвать описанные выше ошибки.
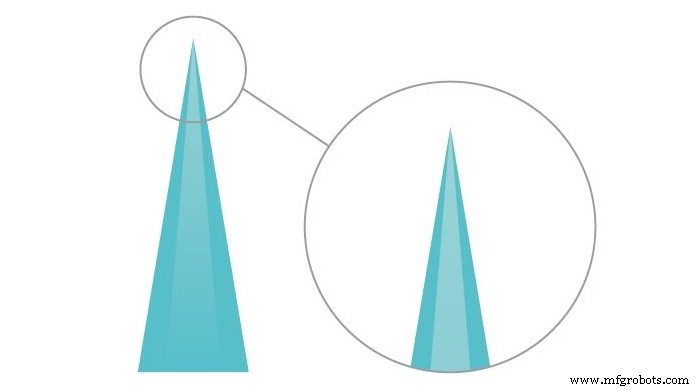
Изображение 6: Мелкие детали. Источник: Polymaker.
Заключение
Вся подробная информация в этой статье предназначена для того, чтобы пользователь смог получить профиль печати для любого материала, учитывая, что 3D-принтер способен обеспечить необходимые параметры печати.
3D печать
- Создание бесшовного пользовательского опыта: чертеж UX-дизайна
- Как настольные 3D-принтеры переформатируют промышленное производство
- Оценка зрелости технологий металлической 3D-печати
- Оценка устойчивости промышленной 3D-печати
- Построение надежного таймера в VHDL: подсчет тактовых циклов до часов
- Как 3D-печать революционизировала авиацию: от прототипирования к боровым деталям
- 3D-печать: трансформация повседневной жизни через быстрый дизайн, производство и ремонт
- Понимание офсетной печати: полное руководство
- Мастер 3D-печати: полное руководство по созданию STL-моделей
- Ретракция в 3D-печати: ключевая техника для качественной печати