



Металлическая 3D-печать 2024: полное руководство по технологиям, приложениям и бизнес-выгодам
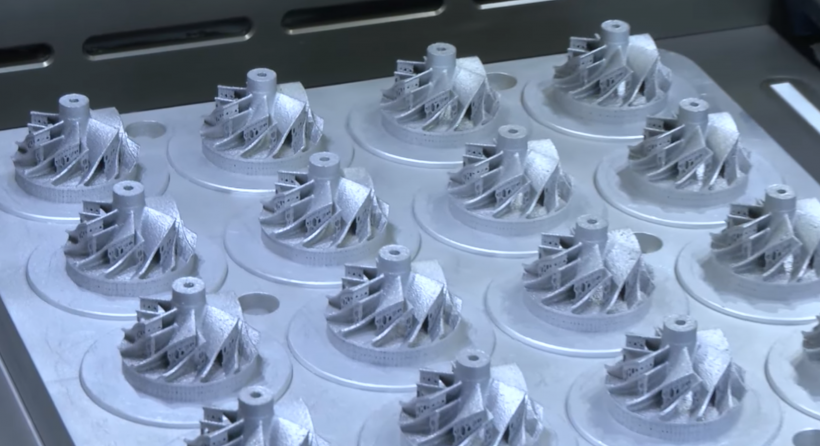
Металлическая 3D-печать стремительно развивается по всем фронтам. Новые материалы, более высокие скорости сборки, более высокая точность разблокируют ряд промышленных приложений, ранее невозможных. Однако навигация по доступным технологиям и их интеграция в существующие воркфлоу остаётся вызовом для многих компаний.
Это руководство даёт чёткий экспертный обзор металлической 3D-печати: ведущие технологии, их плюсы и минусы, ключевые материалы, станки, практические приложения. Также охватывает бизнес-кейс, частые вызовы и ключевые этапы пост-обработки.
Технологии металлической 3D-печати
Все металлические аддитивные процессы делят одно ядро: построение деталей слой за слоем. Главные семейства:
- Порошковое плавление в слое (Powder Bed Fusion)
- Направленное энергетическое наплавление (Direct Energy Deposition, DED)
- Металлический Binder Jetting
- Ультразвуковая ламинировка листов (Ultrasonic Sheet Lamination)
Порошковое плавление в слое (PBF)
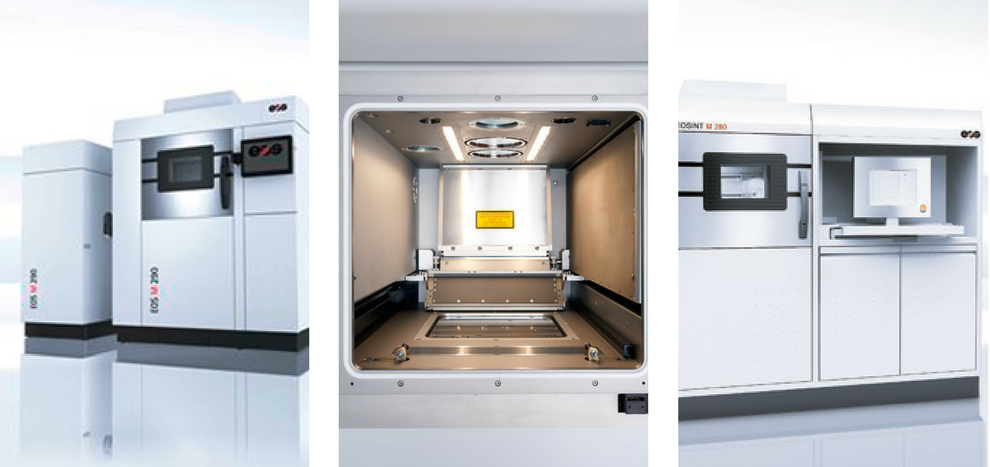
PBF — наиболее зрелая металлическая AM-технология. Тонкий слой металлического порошка распределяется над строительной платформой и селективно плавится лазером (SLM/DMLS) или электронным пучком (EBM).
Ключевые PBF-процессы:
- Selective Laser Melting / Direct Metal Laser Sintering (SLM/DMLS) — лазерные, высокое разрешение, широкий спектр сплавов. DMLS имеет крупнейшую установленную базу мира (IDTechEx).
- Electron Beam Melting (EBM) — вакуумная, высокотемпературные суперсплавы (Ti-6Al-4V, Inconel 718) идеальны для турбинных компонентов авиации. EBM даёт отличную плотность деталей, но чуть ниже разрешение vs SLM из-за толще слоёв.
Все PBF-детали требуют пост-обработки для финальной точности и свойств. Типичные шаги: снятие напряжений, горячее изостатическое прессование (HIP), финиш поверхности.
Направленное энергетическое наплавление (DED)
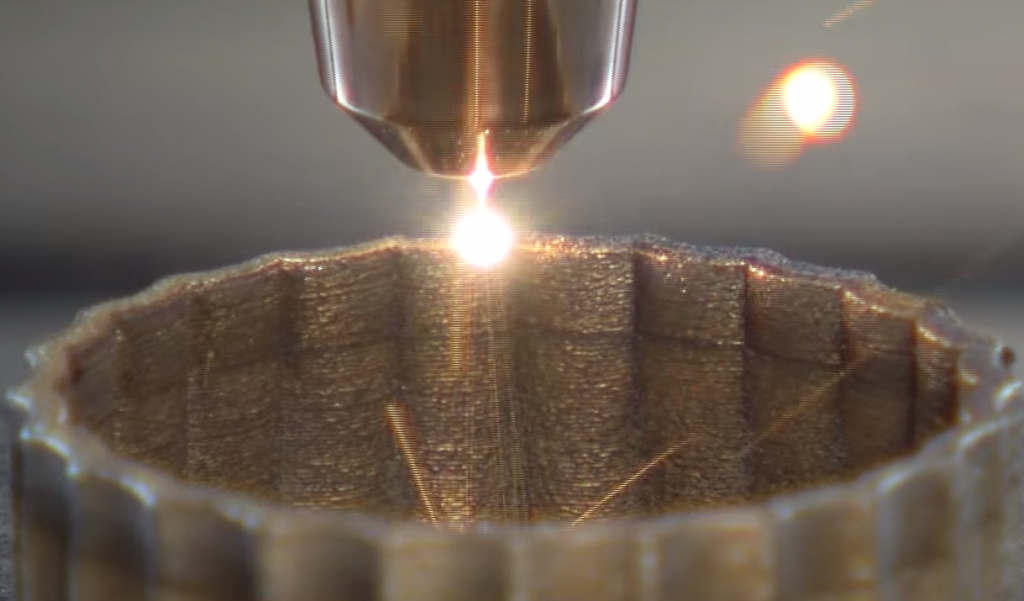
DED плавит металлическую заготовку (порошок или проволоку) непосредственно на субстрате лазером или электронным пучком. Высокая скорость депозиции, позволяет строить очень крупные детали — EBAM от Sciaky производит компоненты >6 м.
DED отлично для ремонта повреждённых деталей (лопатки турбин, формы литья под давление), сложных для конвенциональной обработки.
Металлический Binder Jetting
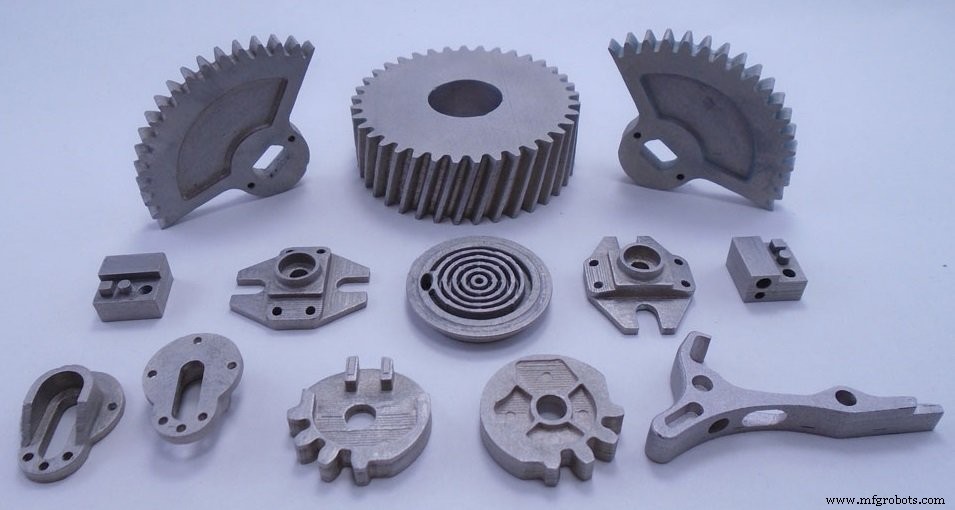
Binder Jetting наносит жидкий связующий на слои металлического порошка, затем спекание. Стоимостно-эффективно, высокие объёмы печати, множественные печатающие головки для скорости. Но детали изначально пористы и требуют существенной пост-обработки (отверждение, спекание, инфильтрация) для функциональной прочности.
Ультразвуковая ламинировка листов
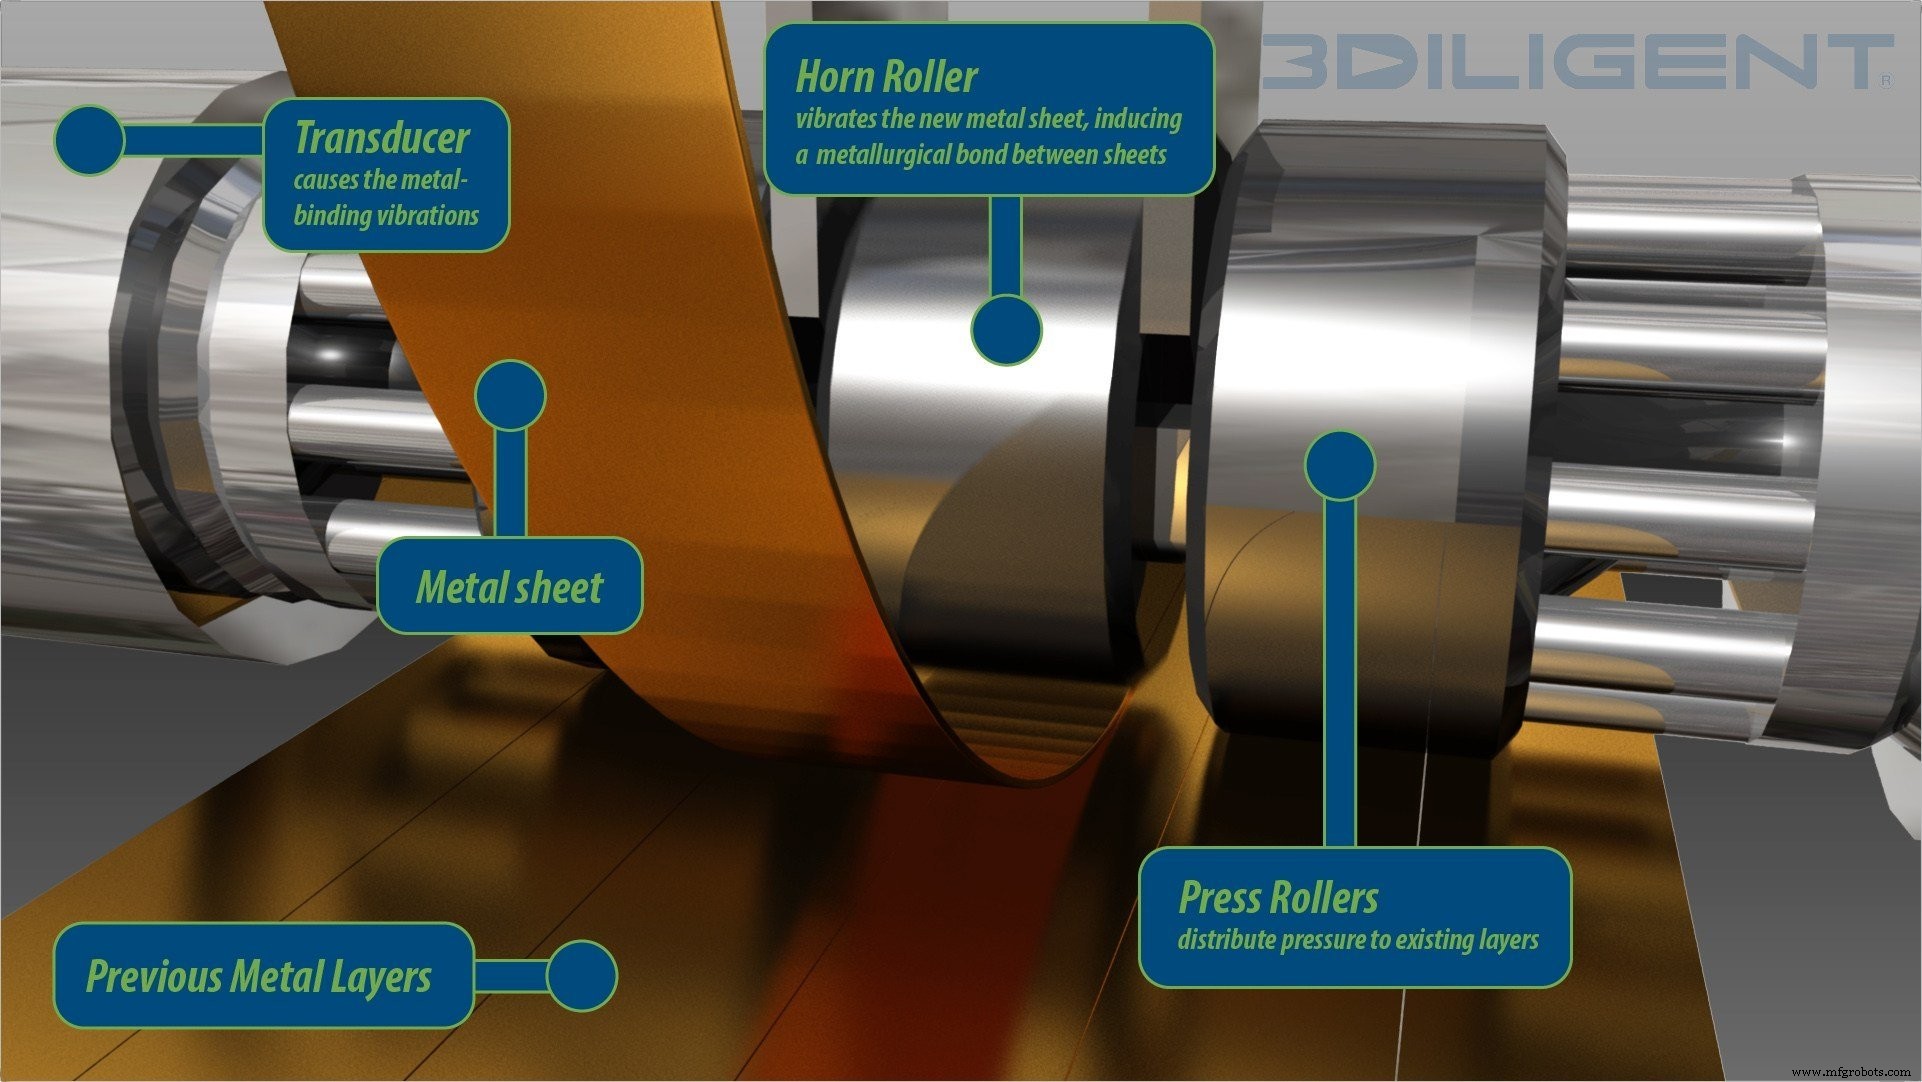
UL ламинировка сваркивает тонкие металлические фольги ультразвуковой вибрацией под давлением, затем ЧПУ-фрезеровка. Низкотемпературный процесс сохраняет свойства материала и может спаивать dissimilar металлы — идеально для деталей со встроенной электроникой.
Новые процессы
Недавние инновации обещают более высокую скорость и низкую стоимость:
- Экструзионная металлическая печать — напр., Markforged Metal X, Desktop Metal Studio. Металлические филаменты в полимерном связующем, затем дебиндинг и спекание. Дешёвая альтернатива порошковым системам.
- Материальное джиттинг (NanoParticle Jetting®) — инкжет XJet наносит металлические наночастицы, спекание после печати. Для функционального прототипирования и мелких/средних деталей.
- HP Metal Jet — использует Binder Jetting с проприетарным латексным связующим и MIM-порошками, до 50× продуктивности традиционного Binder Jetting.
- Joule Printing (Digital Alloys) — высокотоковая проволока плавит металл на лету, давая near-net-shape детали с минимальными поддержками.
- MELD Manufacturing — твердофазный процесс, деформирующий металл под давлением без плавления, дающий полностью плотные, коррозионно-устойчивые детали без термообработки.
Материалы и ландшафт станков
Металлическое AM типично использует высококачественные порошки или проволоку, соответствующие строгим требованиям к размеру частиц и морфологии. Распространённые сплавы: алюминий, титан, нержавейка, кобальт-хром, никелевые сплавы, спец рефрактарные металлы. Полный список и типичные приложения в таблице.
| Материал | Описание |
|---|---|
| Алюминий (AlSi10Mg, AlSi12 и др.) | Лёгкий, отличные легирующие свойства, высокая коррозионная стойкость, для авто и аэрокосмических компонентов. |
| Титан (Ti-6Al-4V, Ti-6Al-4V ELI) | Исключительная биосовместимость, высокое соотношение прочность/вес, моторспорт, авиация, мед импланты. |
| Нержавейка (316L, 17-4PH) | Высокая твёрдость, свариваемость, коррозионная стойкость; авиация, нефть/газ, меддевайсы. |
| Кобальт-хром (CoCrMo) | Отличная прочность, теплостойкость, биосовместимость; хирургические импланты, турбинные детали. |
| Никелевые сплавы (Inconel 625/718, Hastelloy X) | Высокая тепловая производительность; критичны для реактивных двигателей и химической переработки. |
| Рефрактарные металлы (Ta, Nb, W) | Высокая твёрдость, износостойкость, биосовместимость; ракетные сопла, мед импланты. |
| Благородные металлы (Au, Ag, Pt) | Проводящие, дуктильные, нишевые приложения — ювелирка, стоматологические коронки; обычно DMLS/SLM. |
Ведущие производители предлагают системы по технологическим семействам. Снимок ключевых моделей, объёмов печати, совместимости материалов ниже.
| Технология | Производитель | Система | Объём печати (мм) | Материалы |
|---|---|---|---|---|
| SLM/DMLS | 3D Systems | DMP Flex 100 | 100 × 100 × 80 | 17-4PH, CoCr, AlSi12 |
| SLM/DMLS | EOS | EOS M 400 | 400 × 400 × 400 | Алюминий, Ti-6Al-4V, Inconel, Maraging |
| EBM | Arcam (GE Additive) | Arcam EBM A2X | 200 × 200 × 380 | Ti-6Al-4V, Ni-718 |
| DED | Sciaky | EBAM® | 687 × 111 × 1600 | Ti-6Al-4V, Inconel, W, Nb |
| Binder Jetting | HP | Metal Jet | 430 × 320 × 200 | MIM-базированные нержавейки |
| Экструзия | Markforged | Metal X | 300 × 220 × 180 | Нержавейка, Ti-6Al-4V, Inconel |
Промышленные приложения
Металлическая 3D-печать трансформировала ключевые секторы:
- Аэрокосмика: топливные форсунки, лопатки турбин, структурные компоненты. 3D-печатная форсунка LEAP от GE Aviation на 25% легче и на 15% топливнее традиционного аналога.
- Автопром: лёгкие крепления, кастомные выпускные коллекторы, запасные детали онлайн. 3D-печатное крепление крыши BMW для i8 Roadster на 44% легче литой версии.
- Медицина и стоматология: пациент-специфические импланты, тазобедренные/коленные замены, черепные сcaffold'ы. Титановые импланты Lima Corporate помогли почти 100 000 пациентам.
- Промтовары: вкладыши инструментов с конформным охлаждением, сердечники форм литья, высокоскоростные подшипники. GW Plastics сообщает до 30% экономии цикла с 3D-печатными формами.
Бизнес-кейс для металлической 3D-печати
Металлическое AM даёт:
- Экономию затрат и времени: устраняет инструментарий, сокращает лид-таймы с месяцев до дней, консолидирует сборки.
- Материальную эффективность: <5% отходов vs до 95% отходов при ЧПУ-фрезеровке.
- Свободу дизайна: сложные решётки, внутренние каналы, лёгкие геометрии, повышающие производительность.
- Жизнеспособность малых серий: онлайн-производство запасных частей, снижение складских и логистических издержек.
Вызовы и соображения
- Капитальные затраты: топовые станки $250к–$1М+.
- Техническая сложность: требуют квалифицированных операторов и robust пост-обработки.
- Контроль качества деталей: повторяемость зависит от дизайна, параметров процесса, консистентности пост-обработки.
Эссенциалы пост-обработки
Ключевые шаги для функциональных деталей:
- Снятие напряжений: нагрев в инертной атмосфере для снижения остаточных напряжений.
- Горячее изостатическое прессование (HIP): денсификация, устранение пористости, достижение свойств кованых сплавов.
- Удаление порошка: механическая или автоматизированная чистка остаточного порошка.
- Удаление поддержок: ЧПУ-обработка или проволочная эрозия, проектируемые с доступностью в виду.
- Финиш поверхности: обработка, пескоструй, полировка под допуски и эстетику.
Design for Metal AM
Успех зависит от мыслящего дизайна:
- Толщина стенок: мин. 0,4 мм; решётки для толстых секций.
- Поддержки: минимизировать, но обеспечивать доступность; нависы <45° требуют поддержку.
- Нависы: лимитировать неподдерживаемые длины до 0,5 мм; фаски/скругления.
- Ориентация: критичные поверхности вверх для лучшего финиша; вертикальная для полых трубок.
- Каналы: избегать отверстий <0,4 мм в порошковых процессах; эвакуационные отверстия 2–5 мм для удаления порошка.
Заключение
Металлическая 3D-печать эволюционирует в мейнстримную производственную технологию, предлагая несравненную гибкость дизайна, стоимостную эффективность для малых серий и способность создавать детали, когда-то невозможные. Продолжающие прогрессы в железе, материалах, симуляции дальше расширят внедрение по аэрокосмике, авто, медицине, промсектору.
Дополнительные ресурсы
Изучите интервью, обзоры технологий и кейсы для углубления понимания металлического AM.
3D печать
- 3D-печать силикона: руководство для новичков в передовом производстве
- Струйная печать связующего (Binder Jetting) 3D-печать: как работает, преимущества и лучшие практики
- Материальная струйная печать (Material Jetting): Полное руководство по точности, цвету и инновациям
- Мастерство TPU 3D-печати: Полное руководство по гибким, долговечным деталям
- Выбор между инхаусной и аутсорсинговой 3D-печатью: Практическое руководство
- Металлическая 3D-печать: 5 передовых приложений, трансформирующих промышленность
- Как металлическая 3D-печать революционизирует легкие детали для авиации и автопрома
- Опорные структуры в 3D-печати: экспертное руководство по проектированию, использованию и оптимизации
- Ваше полное руководство по 3D-печати: от основ до передовых техник
- Экспертное руководство по выбору материалов для 3D-печати SLS, MJF, FDM, SLA и DLS™