



Мастерство металлической 3D-печати: полное руководство по SLM и DMLS
3D-печать или ЧПУ? Найдите лучшую технологию для ваших металлических деталей
SLM и DMLS: в чем разница?
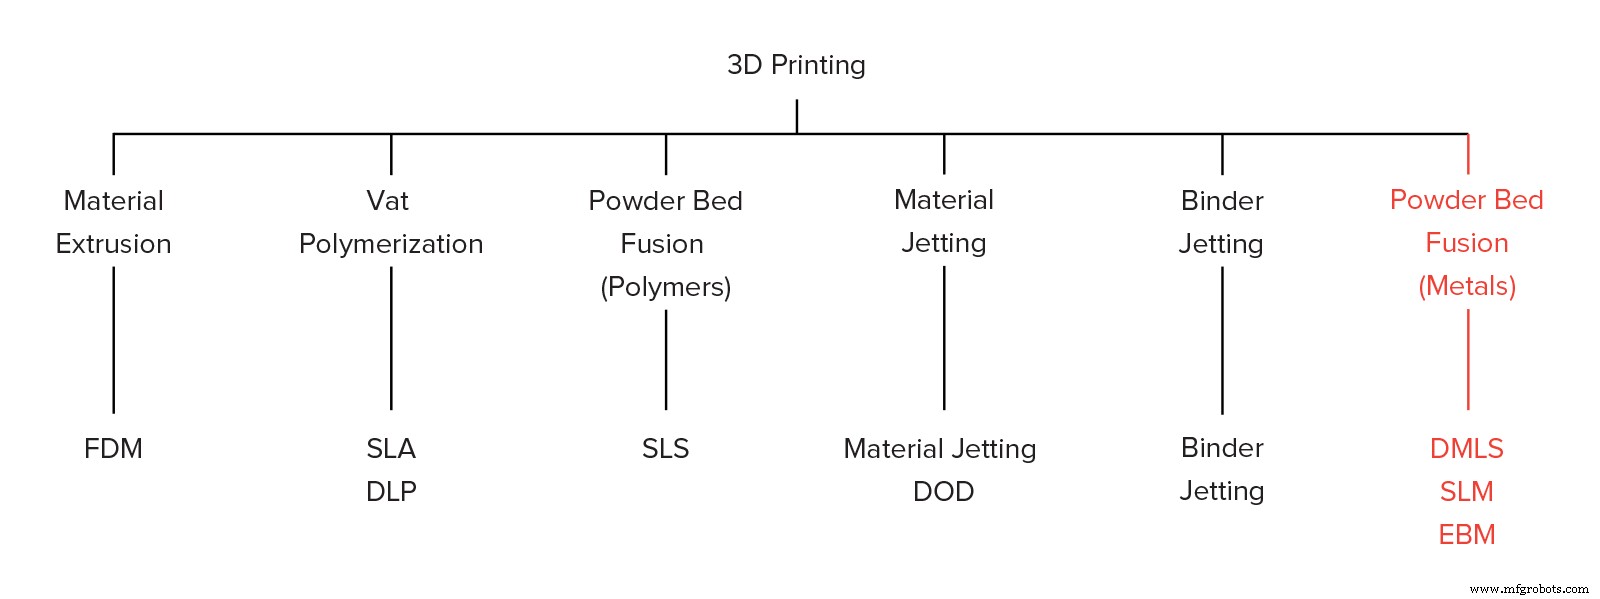
Селективное лазерное плавление (SLM) и прямое металлическое лазерное спекание (DMLS) — два процесса аддитивного производства из металла, относящиеся к семейству порошкового плавления в слое. У них много общего: оба используют лазер для сканирования и селективного плавления (или спекания) частиц металлического порошка, связывая их слой за слоем. Материалы в обоих процессах — металлы в гранулированной форме.
Разница кроется в основах процесса связывания частиц (а также в патентах): SLM использует металлические порошки с единой температурой плавления и полностью плавит частицы, тогда как в DMLS порошок состоит из материалов с переменными температурами плавления, которые сплавляются на молекулярном уровне при высоких температурах.
По сути:
SLM производит детали из одного металла, а DMLS — из металлических сплавов.
Оба процесса применяются в промышленности для создания готовых инженерных изделий. В этой статье мы используем термин «металлическая 3D-печать» для обозначения обоих процессов и описываем базовые механизмы фabricации, необходимые инженерам и дизайнерам для понимания преимуществ и ограничений технологии.
Существуют и другие аддитивные процессы для получения плотных металлических деталей, например, электронно-лучевое плавление (EBM) и ультразвуковое аддитивное производство (UAM). Их доступность и применение ограничены, поэтому они не рассматриваются здесь. Подробнее о металлическом Binder Jetting — здесь.
Как работает металлическая 3D-печать?
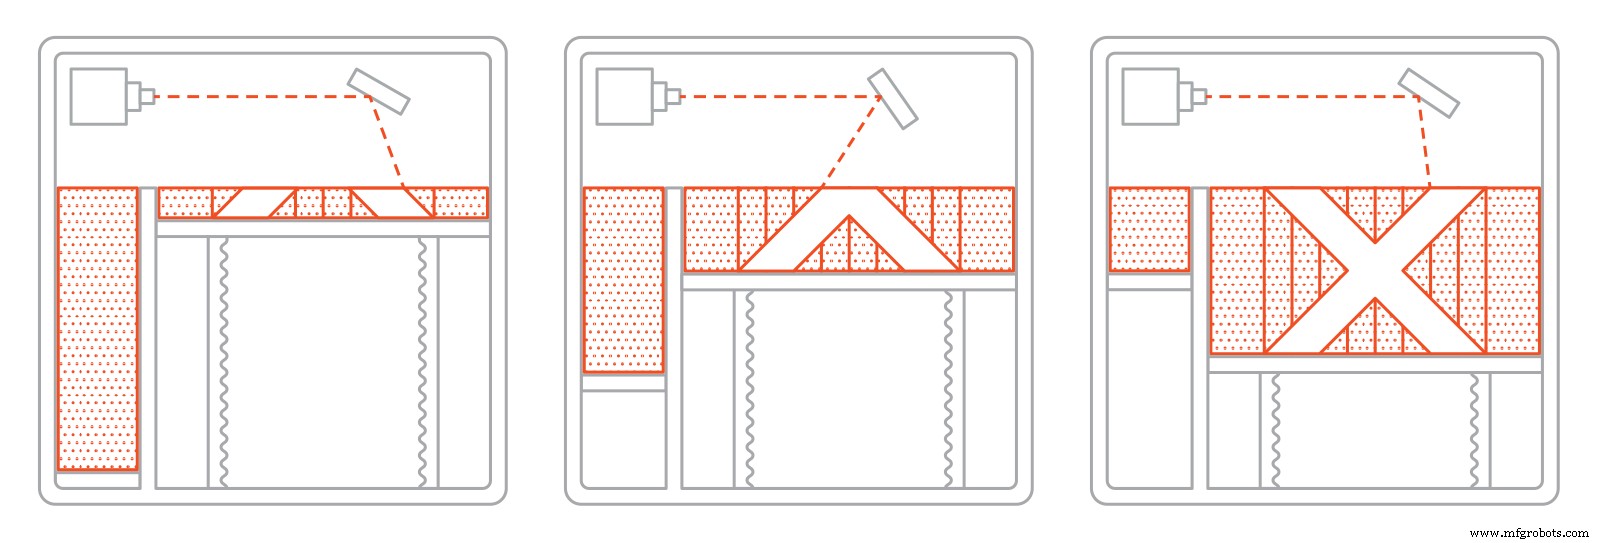
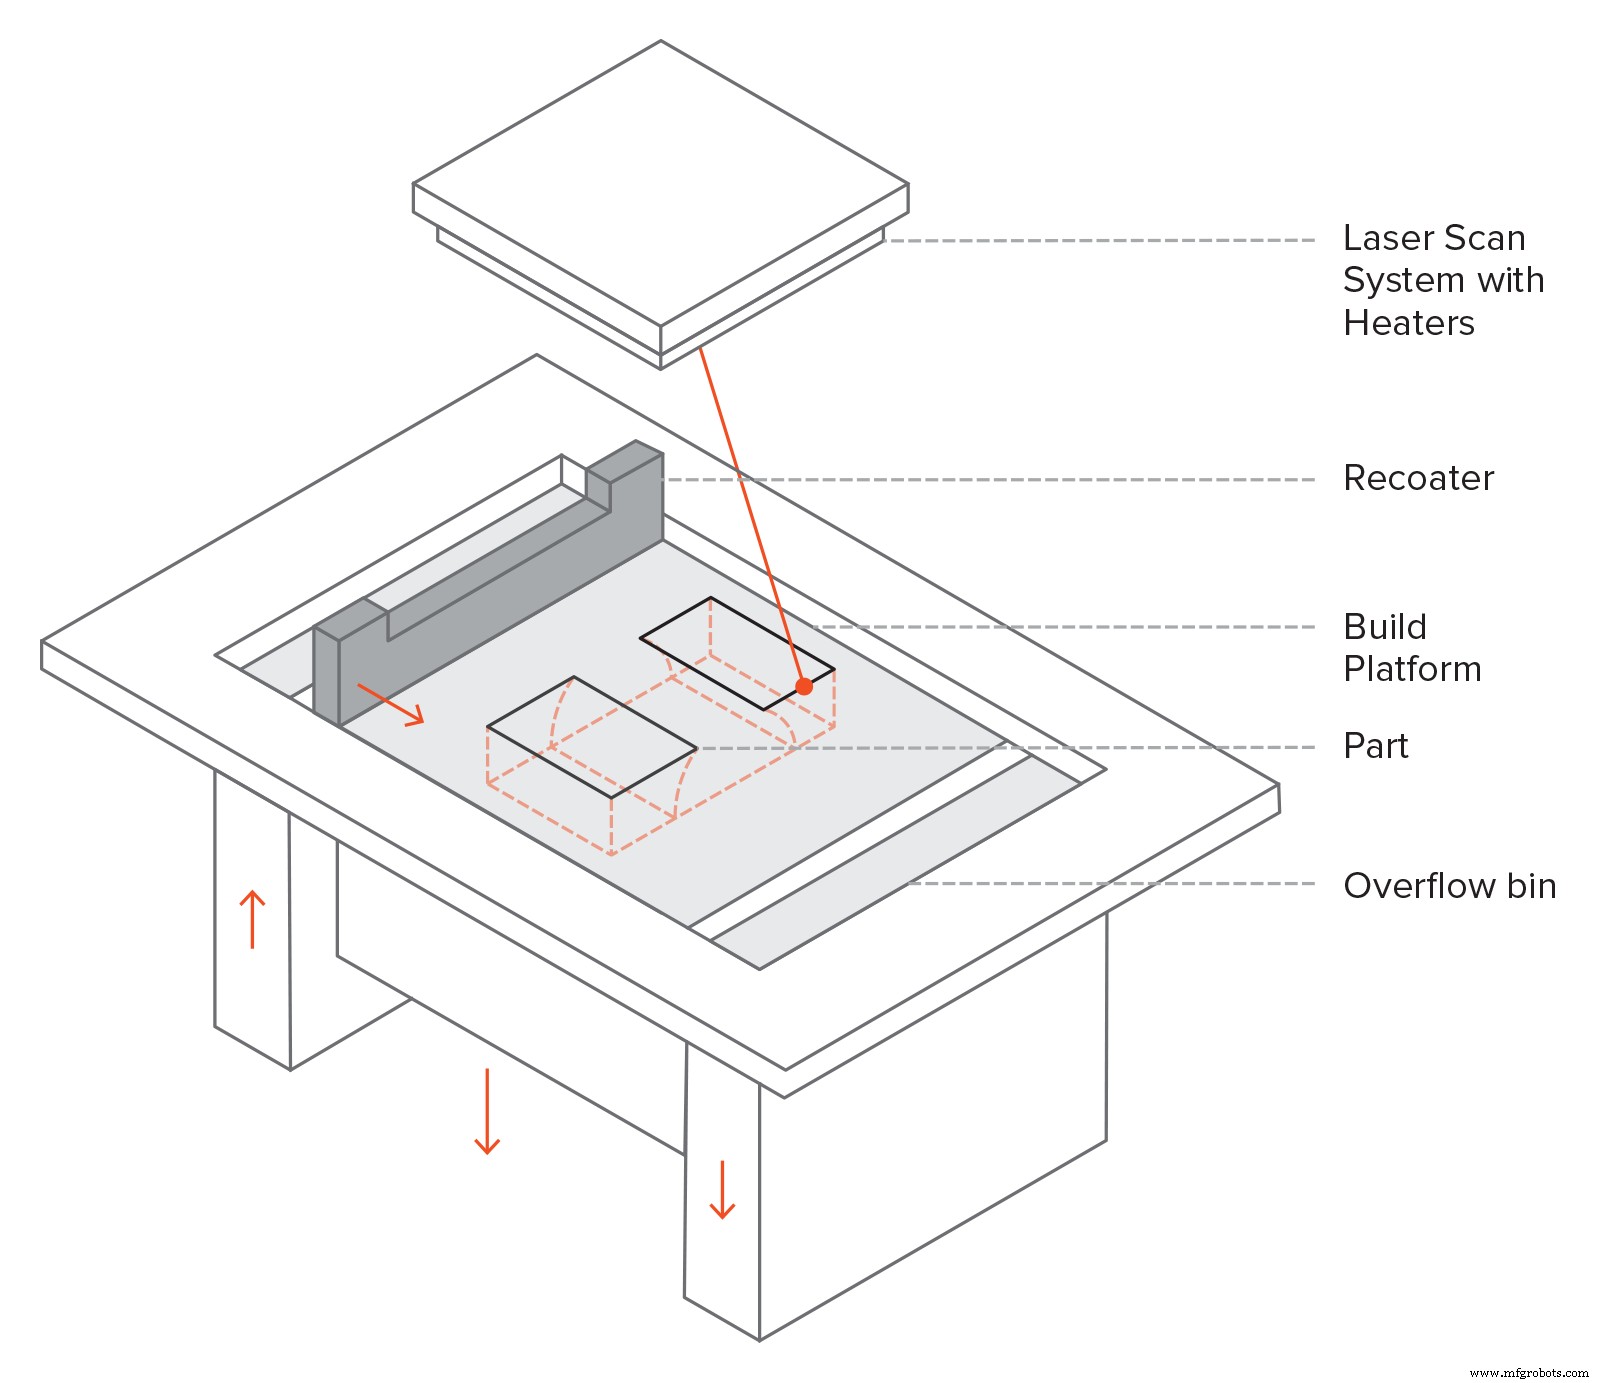
Базовый процесс фabricации для SLM и DMLS очень похож. Вот как это работает:
- Камера сборки наполняется инертным газом (например, аргоном) для минимизации окисления металлического порошка и нагревается до оптимальной температуры.
- Тонкий слой металлического порошка наносится на строительную платформу, и высокомощный лазер сканирует поперечное сечение компонента, плавя (или спекя) частицы металла вместе и создавая следующий слой. Вся площадь модели сканируется, поэтому деталь получается полностью сплошной.
- Когда сканирование завершено, строительная платформа опускается на толщину одного слоя, и рекотер наносит новый слой порошка. Процесс повторяется до завершения детали.
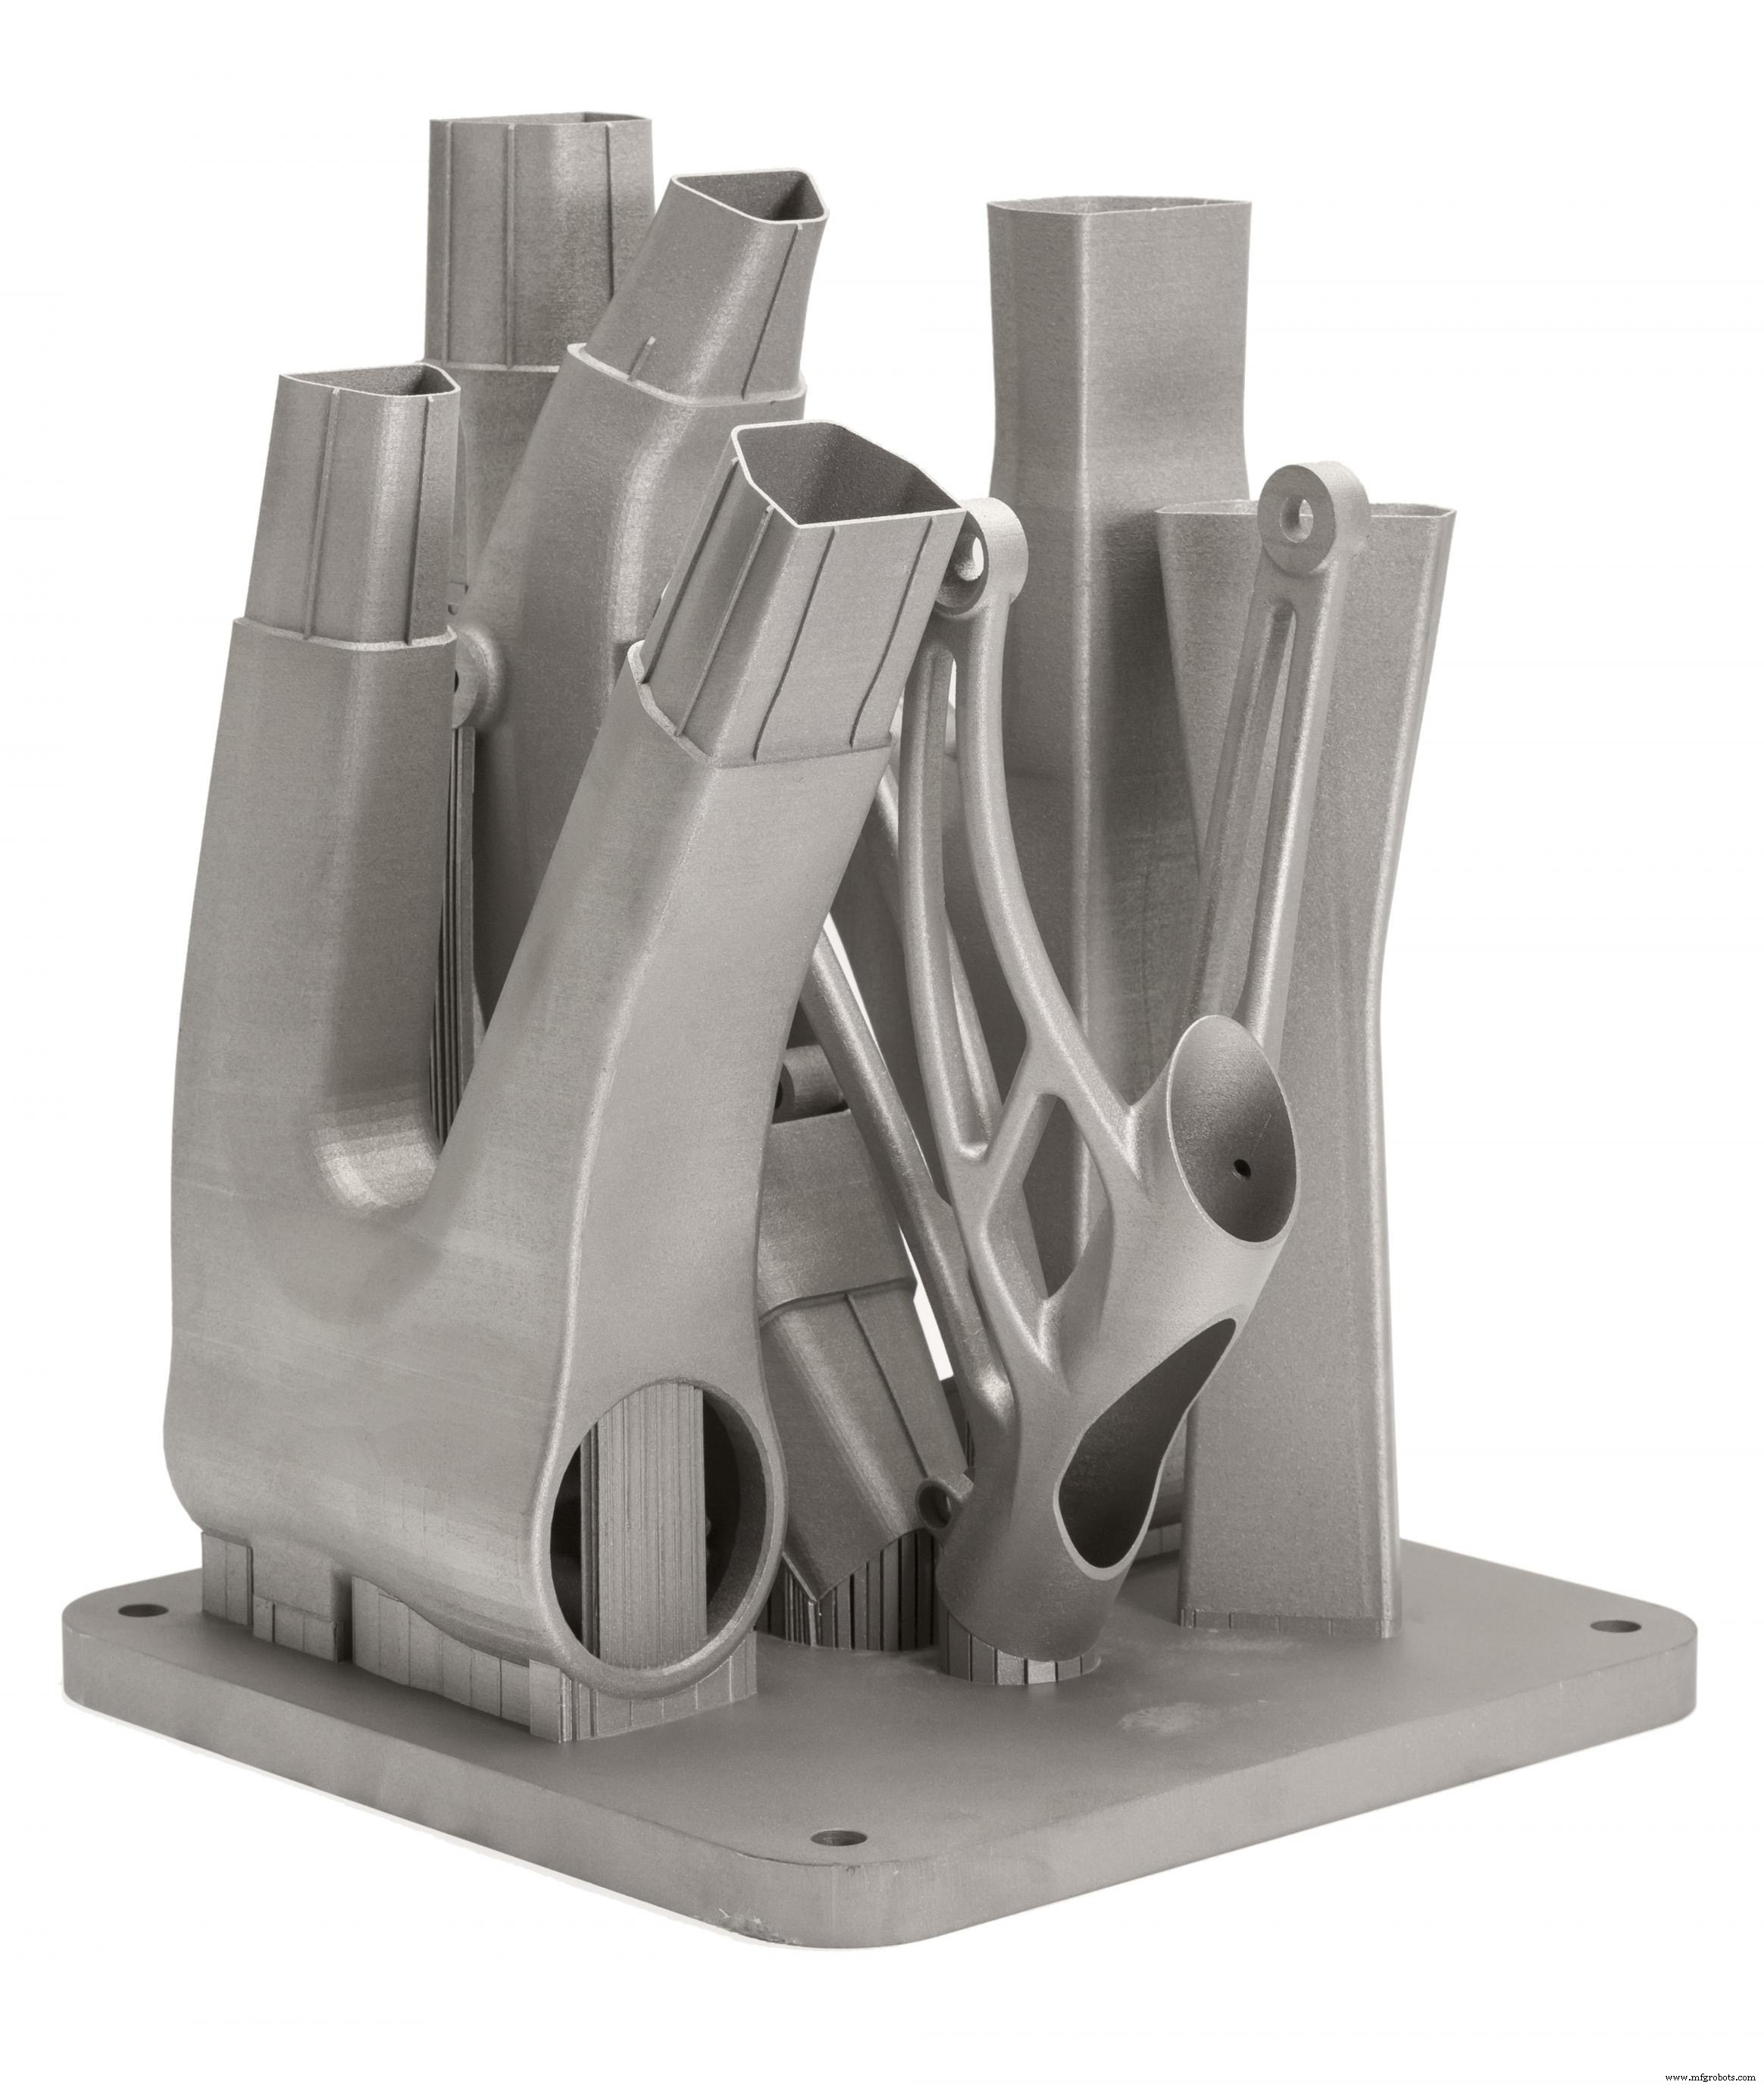
По завершении сборки детали полностью инкапсулированы в металлический порошок. В отличие от полимерного плавления в слое (например, SLS), детали прикреплены к строительной платформе через поддерживающие структуры. Опоры в металлической 3D-печати строятся из того же материала, что и деталь, и всегда необходимы для предотвращения искривления и деформаций из-за высоких температур обработки.
Когда камера остывает до комнатной температуры, излишки порошка удаляют вручную, а детали обычно термически обрабатывают, пока они еще на платформе, для снятия остаточных напряжений. Затем компоненты отделяют от строительной плиты резанием, обработкой или проводной эрозией и готовы к использованию или дальнейшей постобработке.
Повысьте навыки проектирования для 3D-печати
Получите бесплатный постер с правилами проектирования для 3D-печати
Характеристики SLM и DMLS
Параметры принтера
В SLM и DMLS почти все параметры процесса задаются производителем станка. Высота слоя в металлической 3D-печати варьируется от 20 до 50 микрон и зависит от свойств металлического порошка (текучесть, распределение размера частиц, форма и т.д.).
Типичный размер зоны печати — 250 × 150 × 150 мм, но есть и крупнее станки (до 500 × 280 × 360 мм). Размерная точность, достижимая на металлическом 3D-принтере, составляет примерно ± 0.1 мм.
Металлические принтеры можно использовать для малого серийного производства, но их возможности больше напоминают пакетное производство FDM или SLA, чем SLS: они ограничены доступной площадью печати (направление XY), так как детали должны быть прикреплены к строительной платформе.
Металлический порошок в SLM и DMLS высоко рециклируем: обычно теряется менее 5%. После каждой печати неиспользованный порошок собирают, просеивают и дозаправляют свежим материалом до уровня, необходимого для следующей сборки.
Отходы в металлической печати формируются в виде поддерживающих структур, которые критичны для успешной сборки, но могут резко увеличить расход материала (и стоимость).
Межслойное сцепление
Металлические детали SLM и DMLS имеют почти изотропные механические и тепловые свойства. Они сплошные, с очень низкой внутренней пористостью (менее 0.2–0.5% в состоянии «как напечатано» и близко к нулю после термообработки).
Металлические напечатанные детали обладают более высокой прочностью и твердостью и часто более пластичны, чем детали, изготовленные традиционными методами. Однако они более склонны к усталости.
Например, сравним механические свойства сплава AlSi10Mg EOS для металлической 3D-печати и сплава A360 для литья под давлением. У них очень похожий химический состав, богатый кремнием и магнием. Напечатанные детали показывают superiores механические свойства и более высокую твердость по сравнению с литой заготовкой.
Из-за гранулированной формы исходного материала шероховатость поверхности (Ra) напечатанной металлической детали составляет примерно 6–10 мкм. Эта относительно высокая шероховатость частично объясняет ниже прочность на усталость.
| AlSi10Mg (сплав для 3D-печати) | A360 (сплав для литья под давлением) | |
|---|---|---|
| Предел текучести (0.2% деформации) * | XY: 230 МПа Z: 230 МПа | 165 МПа |
| Предел прочности * | XY: 345 МПа Z: 350 МПа | 317 МПа |
| Модуль упругости * | XY: 70 ГПа Z: 60 ГПа | 71 ГПа |
| Относительное удлинение при разрыве * | XY: 12% Z: 11% | 3.5% |
| Твердость ** | 119 HBW | 75 HBW |
| Предел усталости ** | 97 МПа | 124 МПа |
* : Термообработка: отжиг при 300°C в течение 2 часов
** : Тестировалось на образцах в состоянии «как напечатано»
Поддерживающие структуры и ориентация детали
Поддерживающие структуры в металлической печати всегда обязательны из-за очень высоких температур обработки и обычно строятся по решетчатой схеме.
Опоры в металлической 3D-печати выполняют три функции:
- Обеспечивают подходящую платформу для построения следующего слоя.
- Закрепляют деталь на строительной плите и предотвращают искривление.
- Действуют как тепловой поглотитель, отводя тепло от детали и позволяя ей остывать более контролируемо.
Детали часто ориентируют под углом, чтобы минимизировать риск деформации и максимизировать прочность в критических направлениях. Однако это увеличивает объем необходимых опор, время печати, отходы материала и (в конечном счете) общую стоимость.
Искривление также можно минимизировать с помощью рандомизированных схем сканирования. Эта стратегия предотвращает накопление остаточных напряжений в каком-либо одном направлении и придает детали характерную текстуру поверхности.
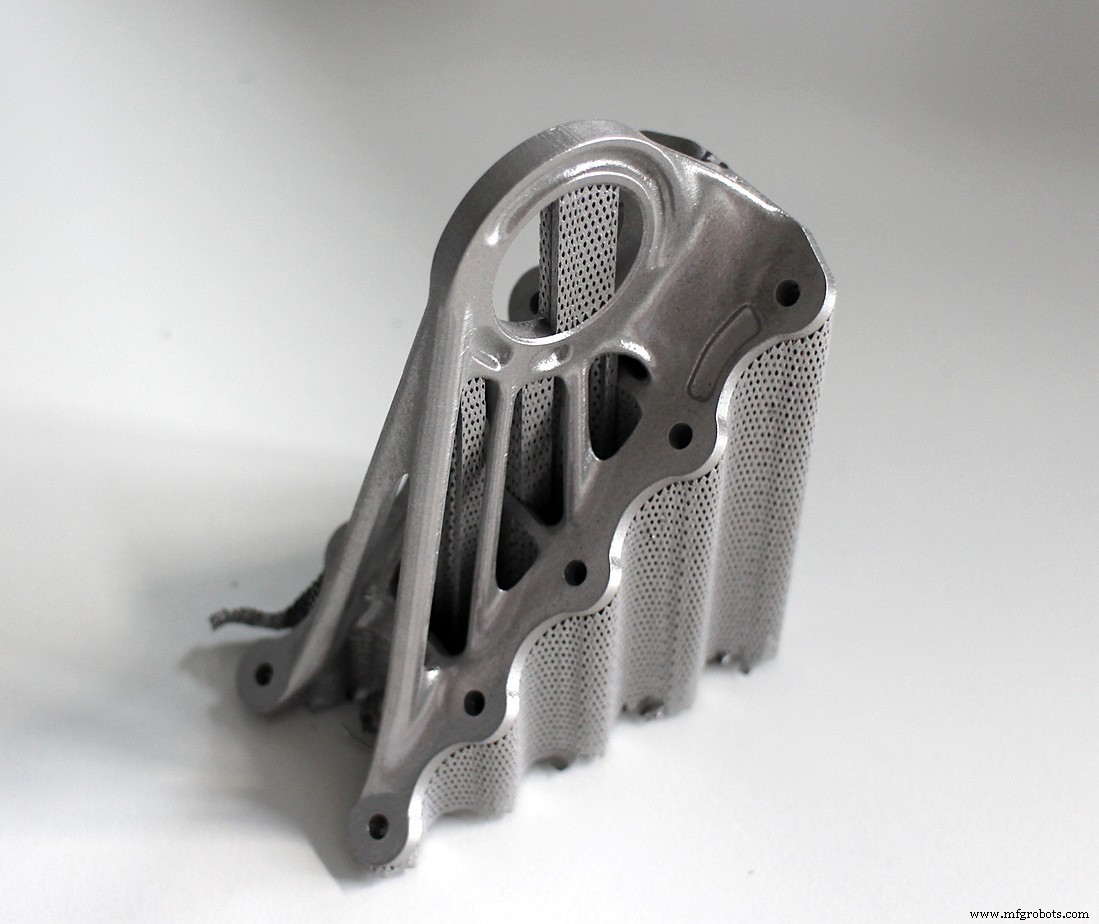
Поскольку стоимость металлической печати очень высока, симуляции часто используют для предсказания поведения детали во время обработки. Алгоритмы топологической оптимизации применяют не только для максимизации механической производительности и создания легких деталей, но и для минимизации потребности в опорах и вероятности искривления.
Полостные секции и легковесные структуры
В отличие от полимерного плавления в слое (например, SLS), большие полостные секции в металлической печати не применяются широко, так как поддерживающие структуры внутри них трудно удалить.
Для внутренних каналов диаметром более Ø 8 мм рекомендуется использовать ромбовидное или капельевидное сечение вместо круглого, так как они не требуют опор. Больше рекомендаций по проектированию для SLM и DMLS — в этой статье.
В качестве альтернативы полостным секциям детали проектируют с оболочкой и сердечником. Оболочка и сердечник обрабатываются с разной лазерной мощностью и скоростью сканирования, что дает разные материальные свойства. Использование оболочки и сердечника очень полезно при печати деталей с большими сплошными секциями, так как это значительно сокращает время печати и вероятность искривления, давая детали с высокой стабильностью и отличным качеством поверхности.
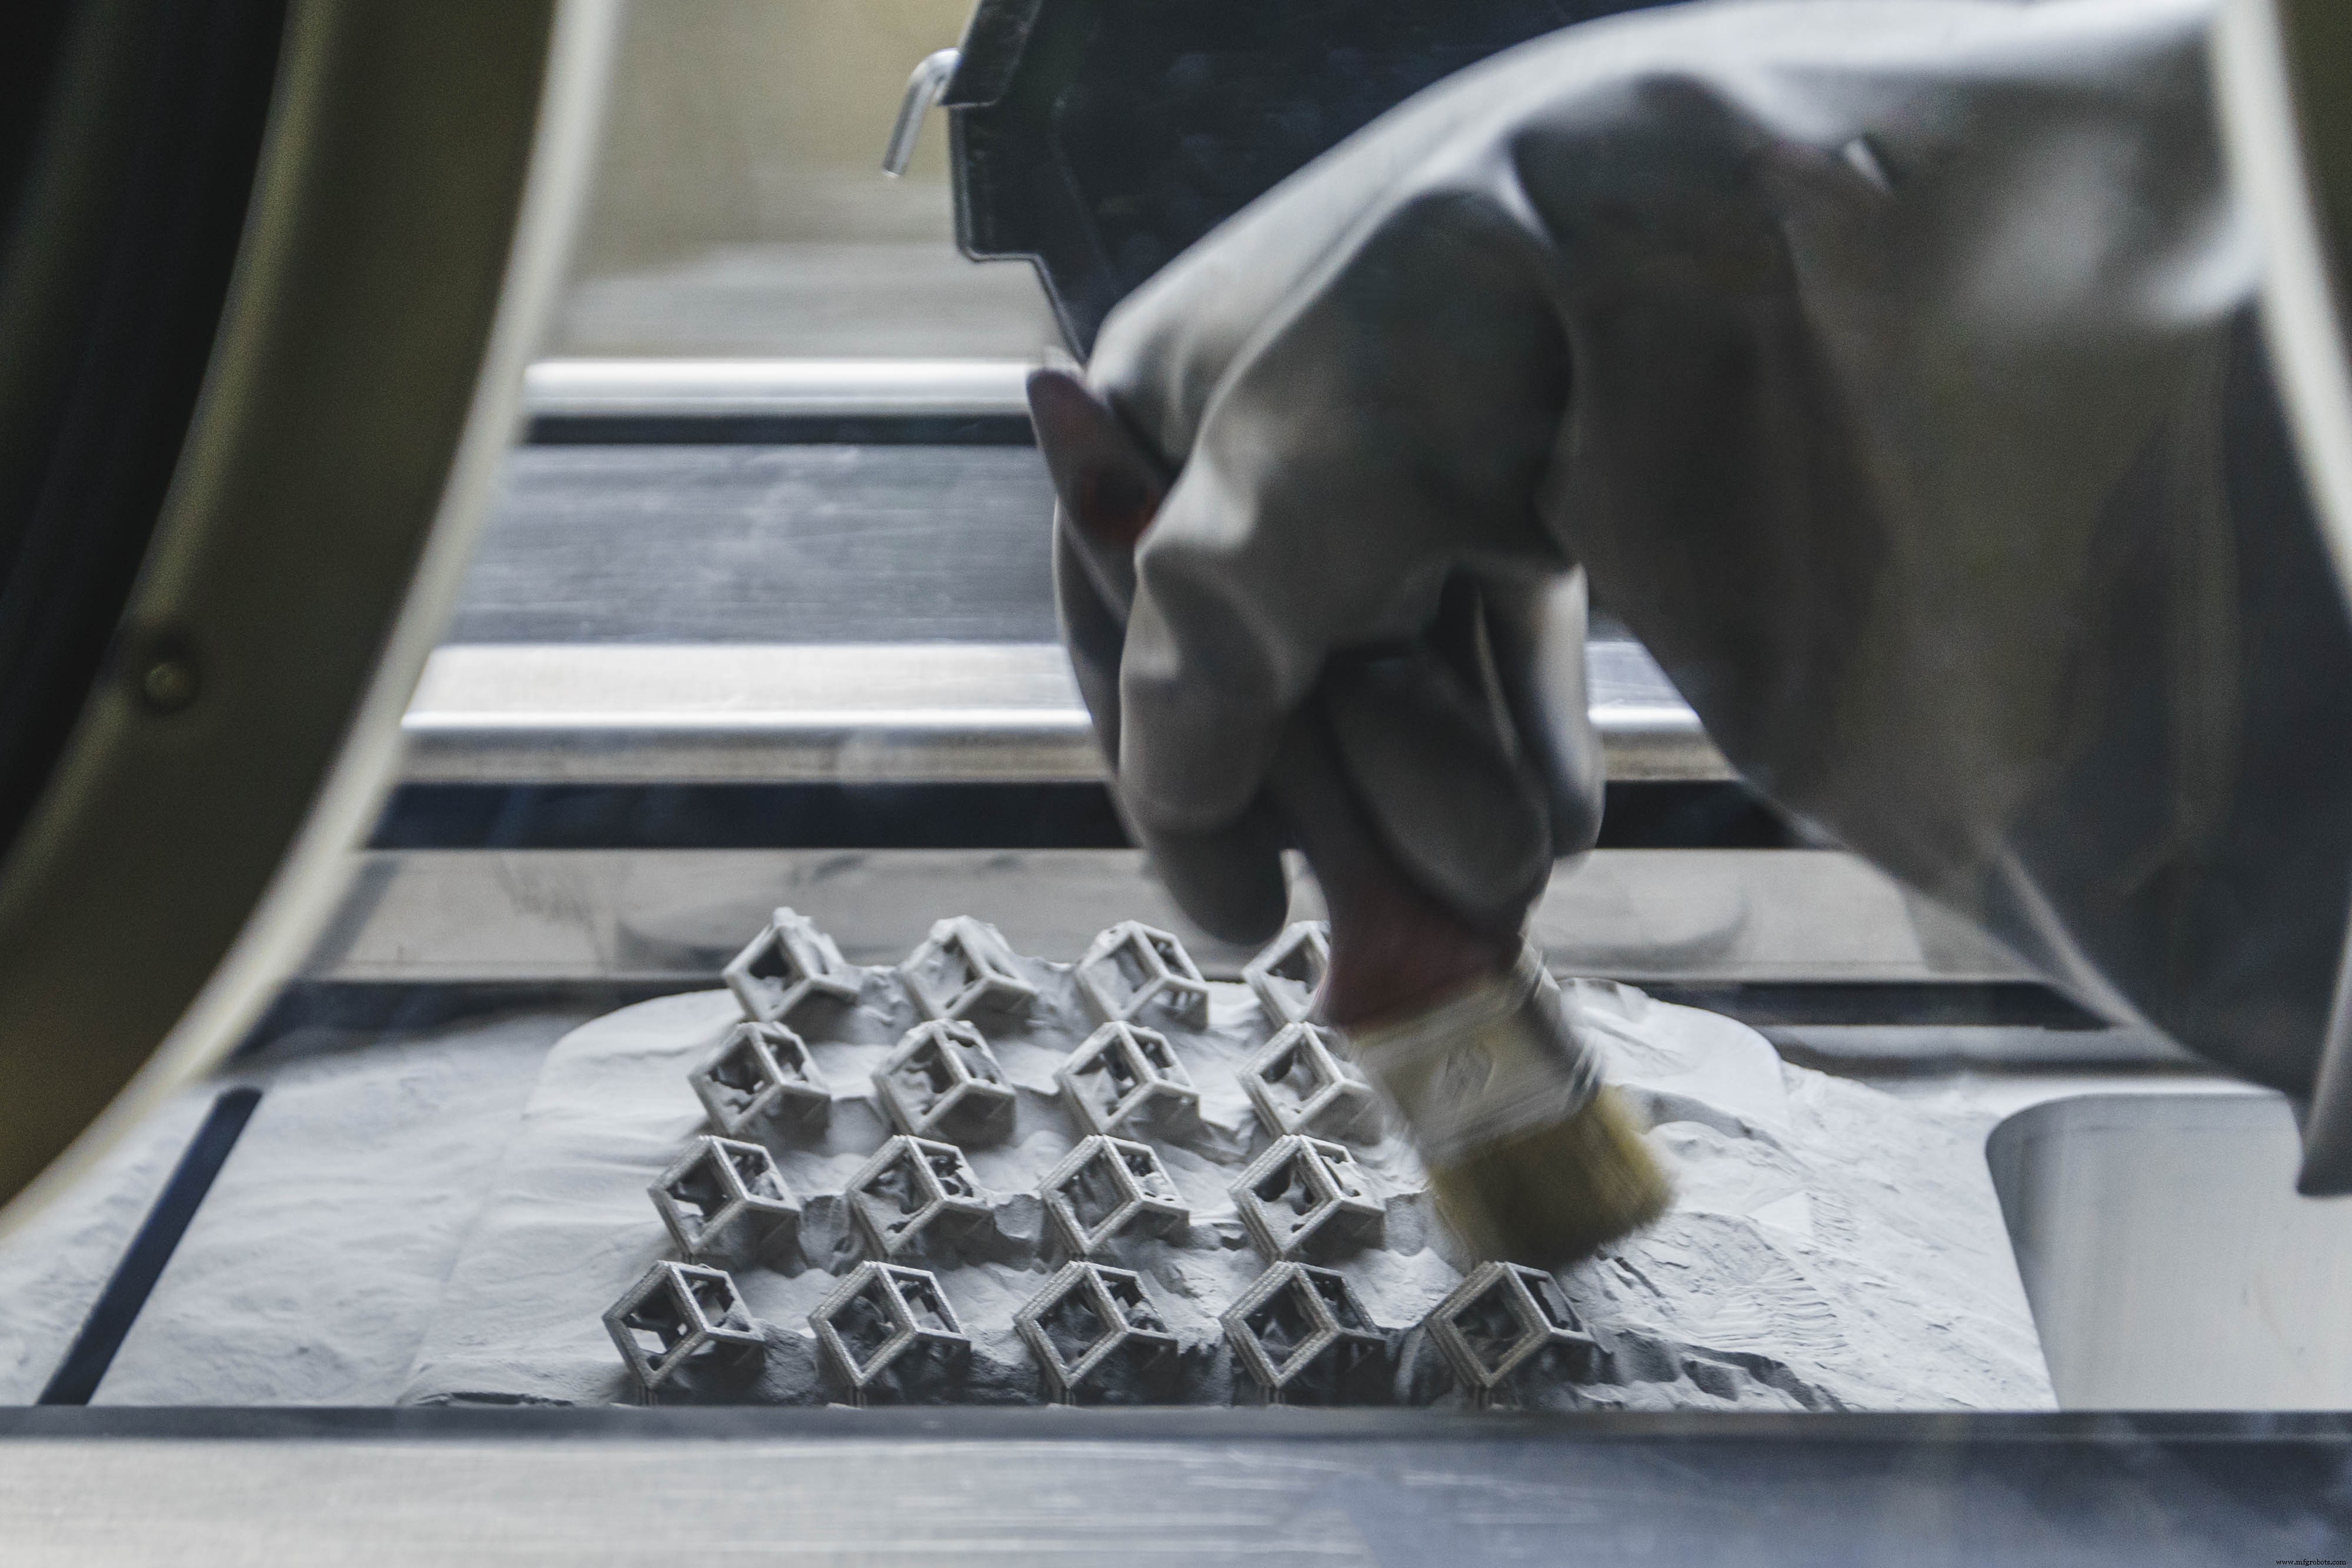
Использование решетчатых структур — распространенная стратегия в металлической 3D-печати для снижения веса детали. Алгоритмы топологической оптимизации также помогают проектировать органические легковесные формы.
Частые материалы для SLM и DMLS
SLM и DMLS позволяют производить детали из широкого спектра металлов и сплавов: алюминий, нержавеющая сталь, титан, кобальт-хром, инконель. Эти материалы покрывают потребности большинства промышленных приложений — от авиакосмической до медицинской. Благородные металлы (золото, платина, палладий, серебро) также можно обрабатывать, но их применение нишевое и в основном ограничено ювелирным делом.
Стоимость металлического порошка очень высока. Например, килограмм порошка нержавейки 316L стоит около $350–450. Поэтому минимизация объема детали и потребности в опорах — ключ к снижению затрат.
Ключевое преимущество металлической 3D-печати — совместимость с высокопрочными материалами, такими как никелевые или кобальт-хромовые жаропрочные сплавы, которые крайне трудно обрабатывать традиционными методами. Значительную экономию стоимости и времени можно получить, используя металлическую 3D-печать для создания детали, близкой к готовой (near-net-shape), которую затем доводят постобработкой до высокого качества поверхности.
| Материал | |
|---|---|
| Алюминиевые сплавы | Хорошие мех. и тепловые свойства Низкая плотность Хорошая электропроводность Низкая твердость |
| Нержавейка и инструментальная сталь | Высокая износостойкость Отличная твердость Хорошая вязкость и свариваемость |
| Титановые сплавы | Коррозионная стойкость Отличное соотношение прочность/вес Низкое тепловое расширение Биосовместимость |
| Кобальт-хромовые жаропрочные сплавы | Отличная износо- и коррозионная стойкость Отличные свойства при высоких температурах Очень высокая твердость Биосовместимость |
| Никелевые жаропрочные сплавы (Инконель) | Отличные механические свойства Высокая коррозионная стойкость Теплостойкость до 1200°C Применение в экстремальных условиях |
| Благородные металлы | Ювелирное дело Не широко доступны |
Сравните стоимость металлической 3D-печати
Постобработка
Различные методы постобработки используют для улучшения механических свойств, точности и внешнего вида металлических напечатанных деталей.
Обязательные этапы — удаление свободного порошка и поддерживающих структур, а термическая обработка (отжиг) обычно применяют для снятия остаточных напряжений и улучшения механических свойств.
ЧПУ-обработку используют для критичных по размеру элементов (отверстия, резьба). Абразивная обработка, металлизация, полировка и микрообработка улучшают качество поверхности и предел усталости.

Узнайте больше о ЧПУ-обработке
Преимущества и ограничения металлической 3D-печати
Ключевые плюсы и минусы процессов:
Металлическая 3D-печать позволяет изготавливать сложные уникальные детали с геометрией, недоступной традиционным методам.
Детали можно топологически оптимизировать для максимизации производительности при минимизации веса и числа компонентов в узле.
Отличные физические свойства; доступны материалы, труднообрабатываемые иначе (жаропрочные сплавы).
Высокая стоимость материала и производства — технологии не подходят для деталей, легко делаемых традиционно.
Ограниченный размер зоны печати из-за необходимости точного контроля условий процесса.
Существующие конструкции могут не подходить для металлической 3D-печати и требовать переработки.
Подробные рекомендации по проектированию для металлической 3D-печати даны в соответствующей статье Базы знаний. Основные характеристики SLM и DMLS суммированы в таблице ниже:
| Металлическая 3D-печать (SLM / DMLS) | |
|---|---|
| Материалы | Металлы и сплавы (алюминий, сталь, титан и др.) |
| Размерная точность | ± 0.1 мм |
| Типичный размер зоны печати | 250 × 150 × 150 мм (до 500 × 280 × 360 мм) |
| Частая толщина слоя | 20 – 50 мкм |
| Опоры | Всегда требуются |
Правила выбора
- Металлическая 3D-печать идеальна для сложных уникальных деталей, которые трудно или очень дорого сделать традиционными методами.
- Минимизация потребности в поддерживающих структурах резко снижает стоимость металлической печати.
- Топологическая оптимизация необходима для извлечения максимальной пользы от металлической печати.
- Металлические напечатанные детали обладают отличными механическими свойствами и могут быть изготовлены из широкого спектра инженерных материалов, включая жаропрочные сплавы.
Узнайте разницу между металлической 3D-печатью и ЧПУ
3D печать
- Порошки рефрактёрных металлов и 3D-печать: передовая аддитивная мануфактура для высокотемпературных металло…
- Пассивация в металлообработке: техническое руководство по коррозионной защите
- 3D-микрофабрикация: искусство и наука печати микрометровых объектов
- Основы металлообработки: процессы, техники и применение
- Прямое металло-лазерное спекание: профессиональное руководство по металлической 3D-печати
- Выбор правильного пластика для 3D-печати: исчерпывающее руководство
- Как 3D-печать революционизирует песок-литье: практическое руководство
- Электронно-лучевое плавление (EBM): полное руководство для промышленных профессионалов
- 3D-печать смолами: Полное руководство по технологиям, материалам и применениям
- Металлическая 3D-печать: 5 передовых приложений, трансформирующих промышленность