



3D-печатные формы для литья под давлением: профессиональное сравнение материалов
Введение
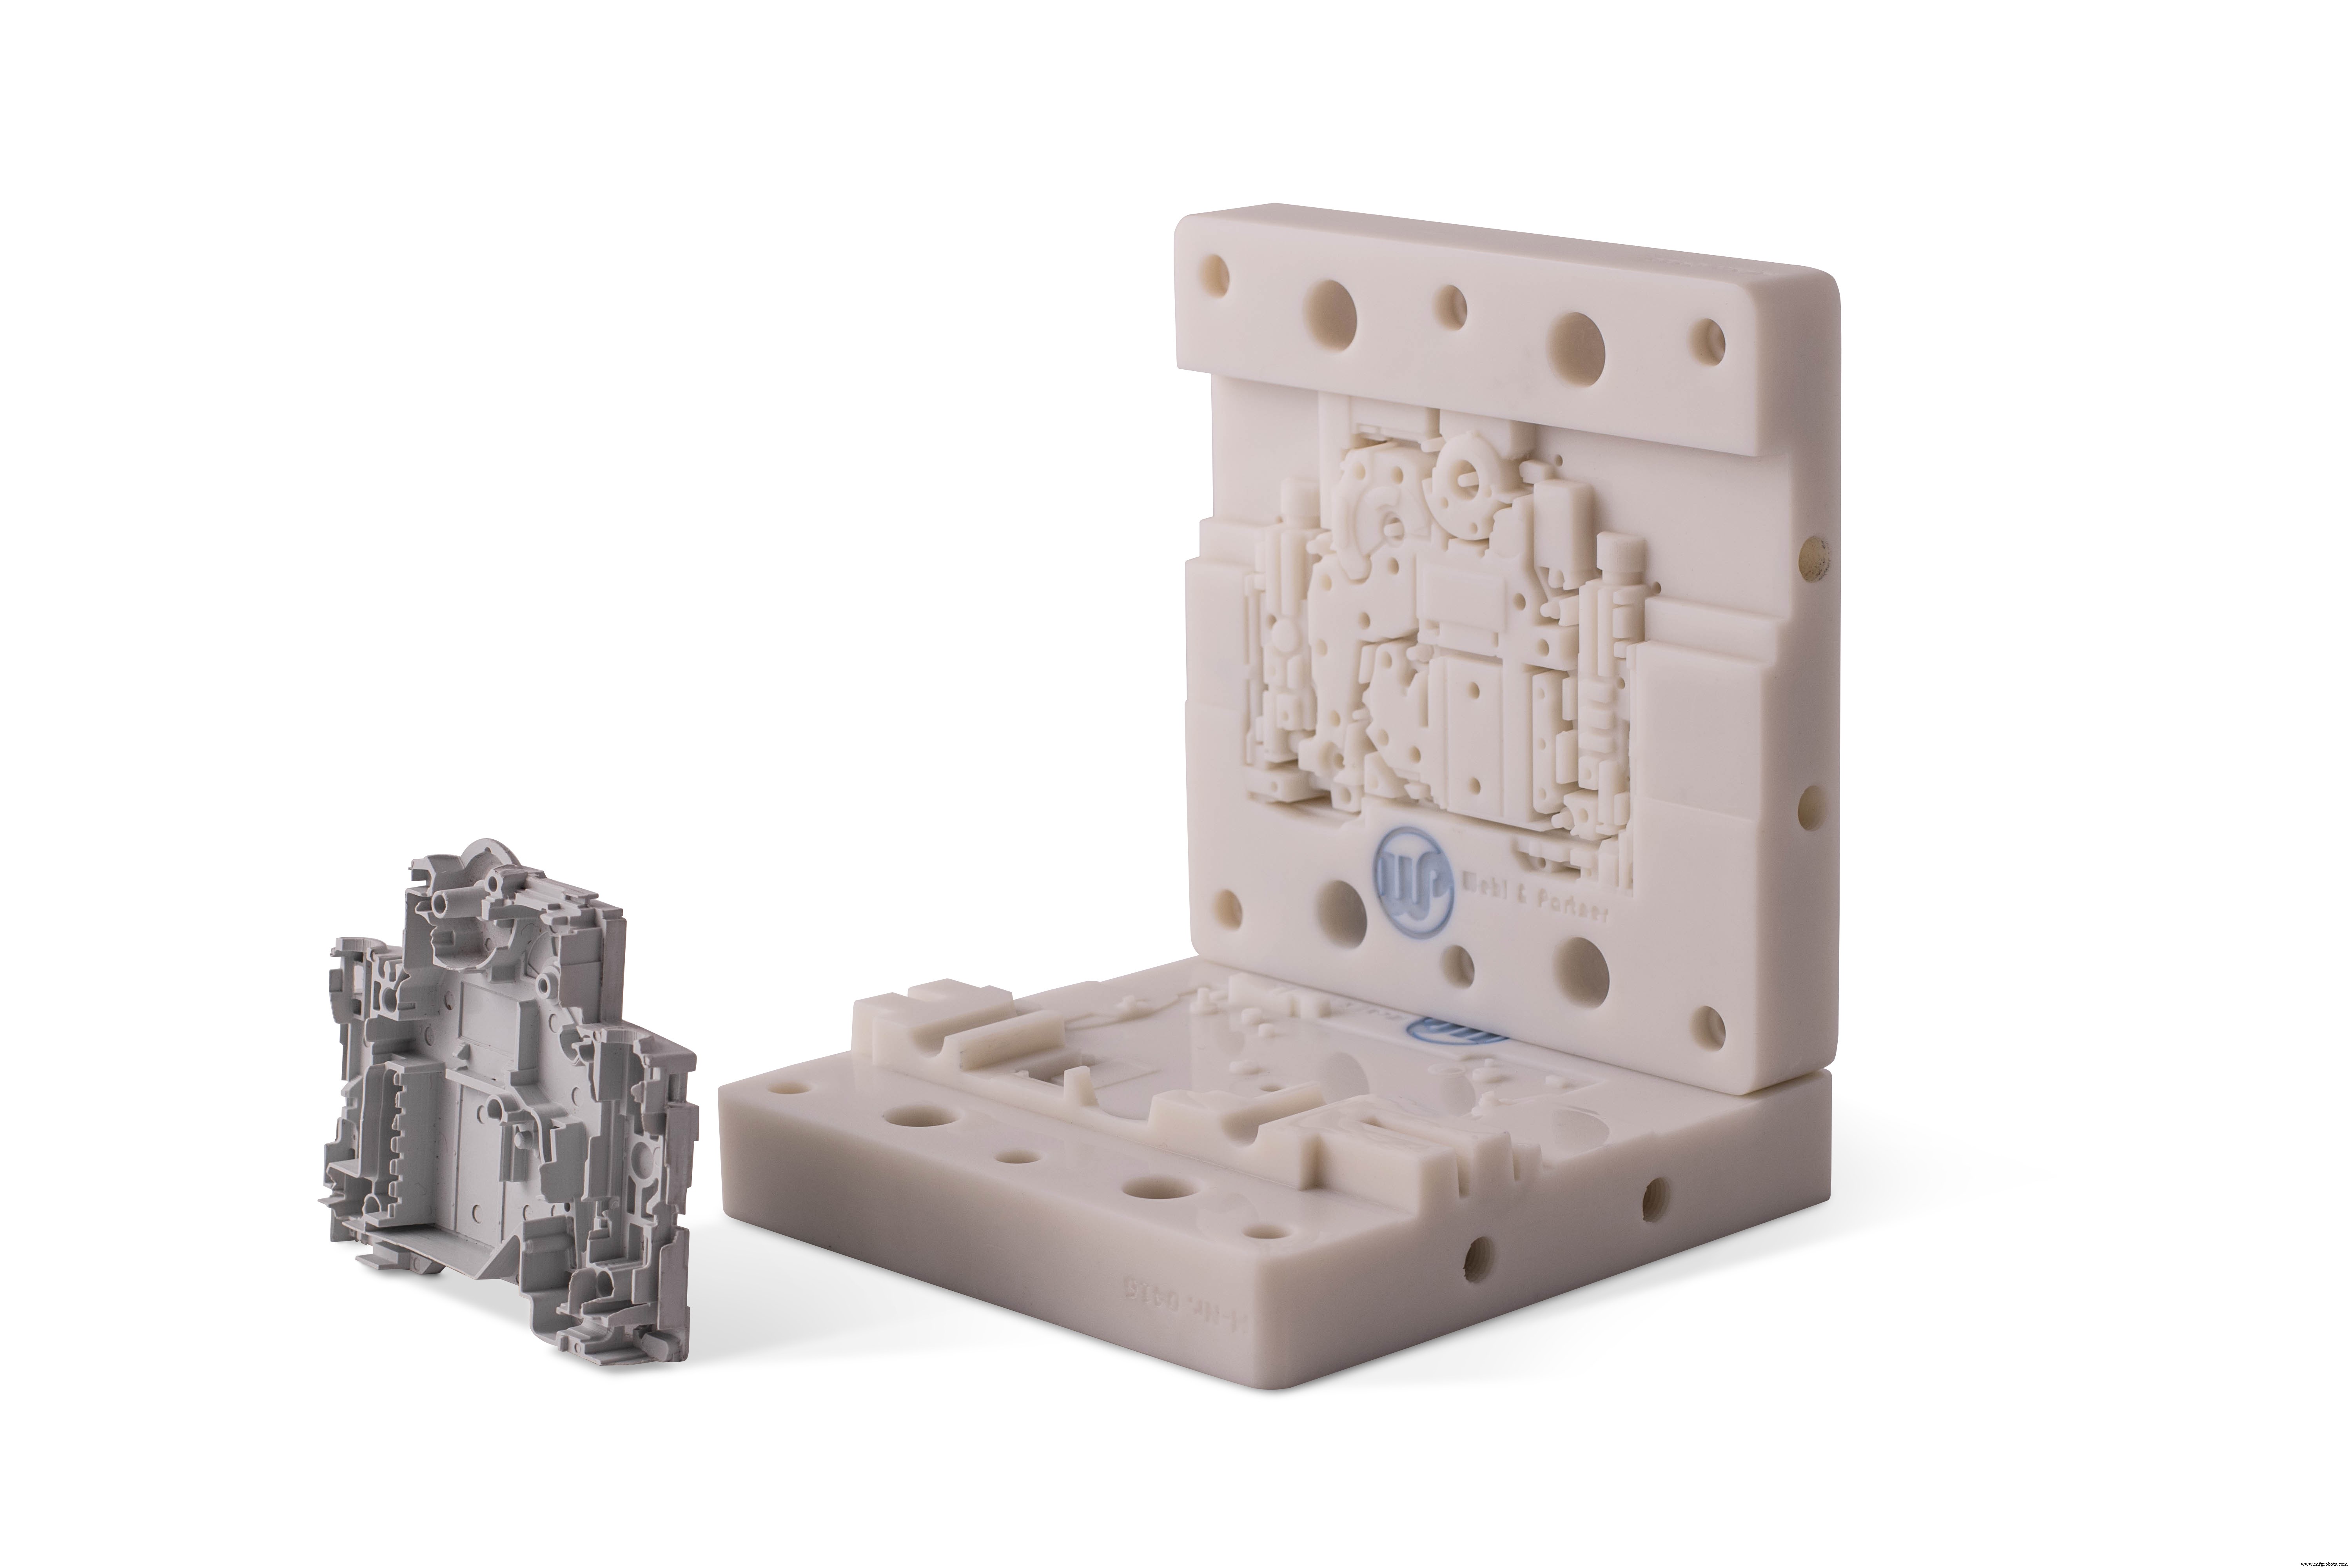
Использование 3D-печати для создания рабочей оснастки становится всё более распространенным по мере расширения возможностей технологий.
В этой статье мы фокусируемся на конкретном приложении оснастки: литье под давлением малого серийного объема. Обширный обзор применения 3D-печати в этой области можно найти здесь. Мы сравним два популярных материала, которые сейчас используются в индустрии для изготовления форм для литья под давлением.
Литье под давлением — очень требовательное приложение для материала 3D-печати: формы должны выдерживать обрабатывающие силы при высокой температуре и сохранять размерную точность за несколько заливок. 3D-печатные формы для литья под давлением лучше всего подходят для:
- Быстрого запуска (1–2 недели против 5–7 недель).
- Приложений с малым объемом производства (50–100 деталей).
- Конструкций форм, где вероятно внесение изменений или итераций.
- Относительно небольших деталей (менее 150 мм).
Требования к материалу для изготовления форм
Материал для 3D-печати, подходящий для изготовления форм литья под давлением, должен обладать:
- Высокой жесткостью: Формы должны сохранять размерную точность за множественные заливки и выдерживать высокие давления при наплавке материала без деформации.
- Высокой теплостойкостью: Высокая температура деформации под нагрузкой (HDT) критична не только для того, чтобы форма не вышла из строя при наплавке, но и для более точного контроля процесса.
- Высокой детализации: Формы должны иметь высокую размерную точность и гладкую поверхность. Высокоточные формы дают высокоточные детали.
Два процесса 3D-печати, способные производить высокоточные и гладкие детали (без обширной постобработки) — Material Jetting и стереолитография (SLA). Material Jetting — исключительно промышленный процесс, в то время как SLA есть и в настольном, и в промышленном исполнении. Доступные материалы и производственные возможности настольных SLA-принтеров не подходят для высококлассового производства, поэтому их здесь не рассматриваем.
В статье мы фокусируемся на двух материалах, доказавших пригодность для изготовления форм малого серийного литья в промышленной среде: Digital ABS Plus для Material Jetting от Stratasys и Somos PerFORM для SLA от DSM.
Заявление об отказе от ответственности: свойства материалов ниже предоставлены производителями и соответствуют деталям, прошедшим оптимальную термическую пост-отверждающую обработку.
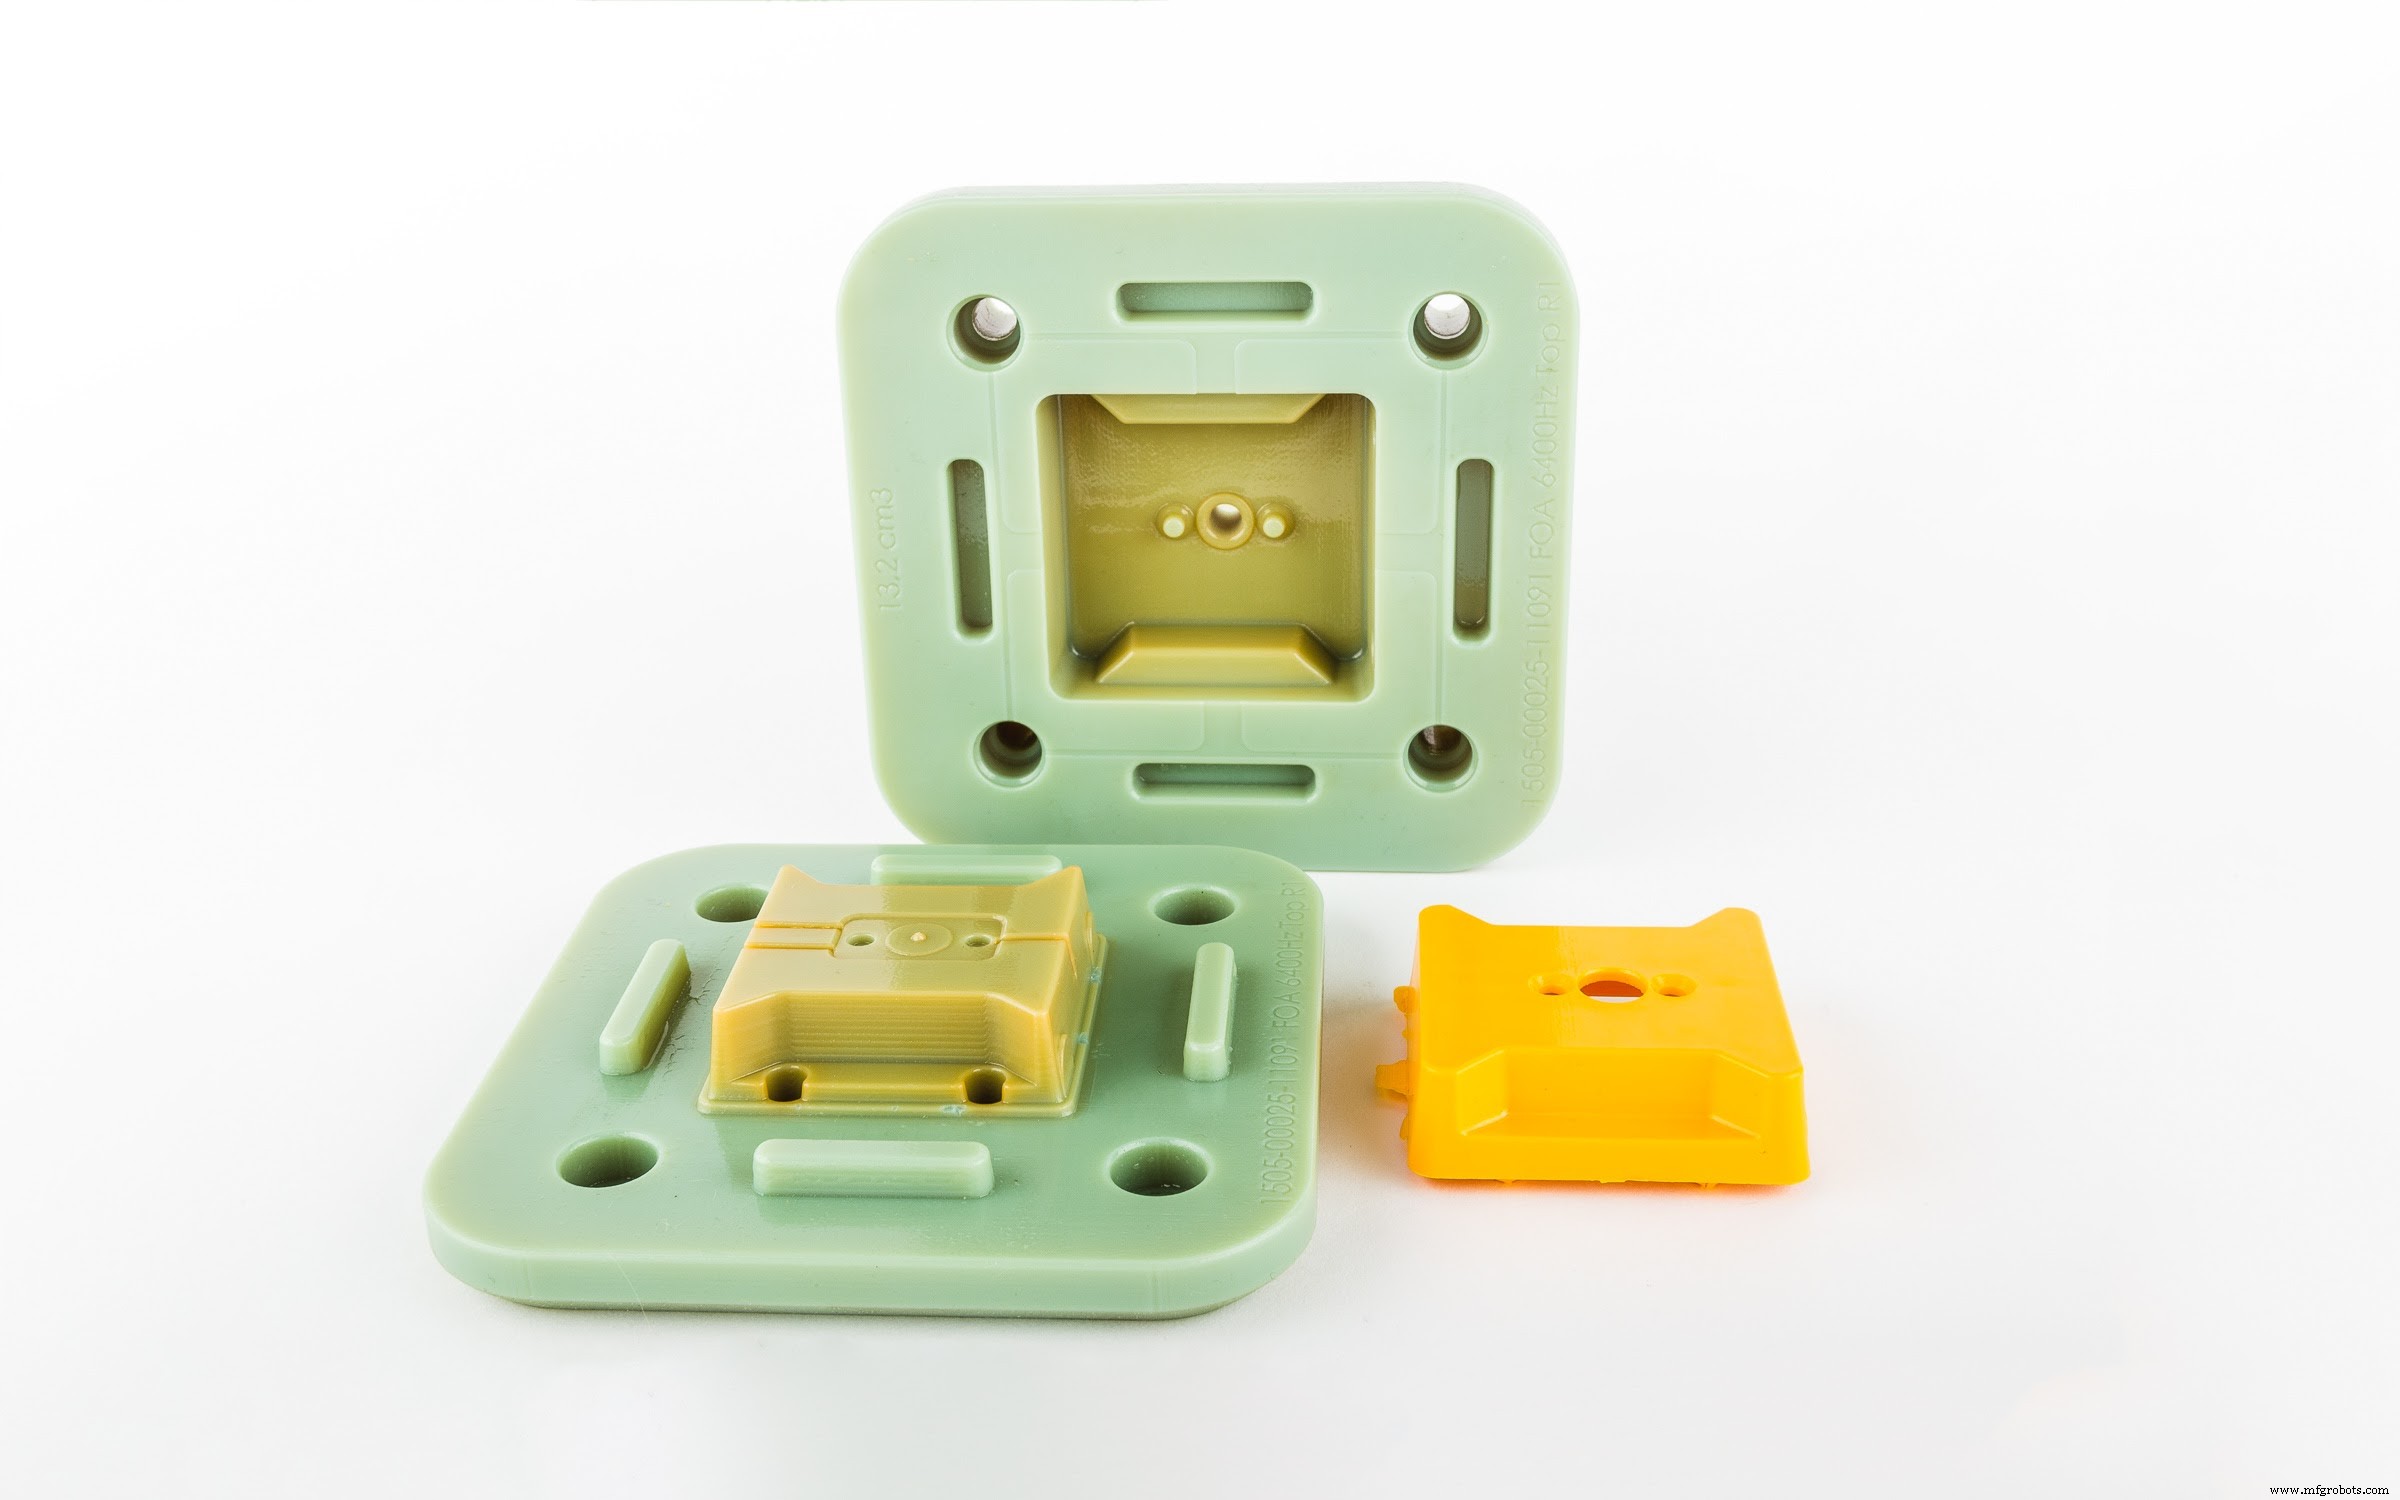
Сравнение материалов
Механические свойства — Жесткость
Somos PerFORM обладает очень высокой прочностью на растяжение и изгиб, не только по сравнению с Digital ABS, но и среди всех других промышленных материалов 3D-печати (например, SLS нейлон). Однако он более хрупок (низкое удлинение при разрыве) и имеет более низкую ударную вязкость. Для изготовления форм механические свойства Somos PerFORM предпочтительнее, так как главные требования — высокая жесткость и прочность.
| Digital ABS Plus | Somos PerFORM | |
|---|---|---|
| Прочность на растяжение | 55 – 60 МПа | 80 МПа |
| Модуль упругости на растяжение | 2600 – 3000 МПа | 9800 МПа |
| Относительное удлинение при разрыве | 25 – 40 % | 1.2 % |
| Прочность на изгиб | 65 – 75 МПа | 146 МПа |
| Модуль упругости на изгиб | 1700 – 2200 МПа | 9030 МПа |
| Ударная вязкость Изод (с надрезом) | 90 – 115 Дж/м | 20 Дж/м |
| Твердость (Shore D) | 85 – 87 | 93 |
Тепловые свойства — Температурная стойкость
Температура деформации под нагрузкой (HDT) показывает температуру, при которой полимер деформируется под определенной нагрузкой. Температура стеклования (Tg) — область перехода термореактивного материала из твердого «стеклообразного» состояния в более пластичное «резинообразное». Для литья под давлением желательны высокие значения и HDT, и Tg, поэтому Somos PerFORM снова опережает Digital ABS.
| Digital ABS Plus | Somos PerFORM | |
|---|---|---|
| HDT (@ 0.46 МПа) * | 92 – 95°C | 268°C |
| Температура стеклования (Tg) | 47 – 53°C | 81°C |
Процесс 3D-печати — Уровень детализации
Digital ABS и Somos PerFORM используются в разных процессах 3D-печати. Возможности типичных систем Material Jetting и промышленного SLA приведены в таблице ниже. Обе технологии дают очень гладкие детали с тонкими деталями и требуют минимальной постобработки. У Digital ABS небольшое преимущество по детализации, так как Material Jetting имеет высокую размерную точность среди всех технологий 3D-печати (SLA — близкая вторая).
| Digital ABS Plus | Somos PerFORM | |
|---|---|---|
| Процесс | Material Jetting | Промышленный SLA |
| Типичная размерная точность | ± 0.1% (нижний предел ± 0.05 мм) | ± 0.15% (нижний предел ± 0.05 мм) |
| Минимальный размер элемента | 0.05 мм | 0.10 мм |
| Минимальная толщина стенки | 0.6 мм | 0.8 мм |
| Минимальная высота слоя | 14 – 16 микрон | 25 – 50 микрон |
Производственные возможности
И Digital ABS, и Somos PerFORM применялись в промышленности для изготовления форм малого серийного литья. Таблица ниже суммирует количество деталей, которые может выдать одна форма из материалов, считающихся «легкими» и «трудными» для литья (ПП и стекловолокнистый ПА соответственно).
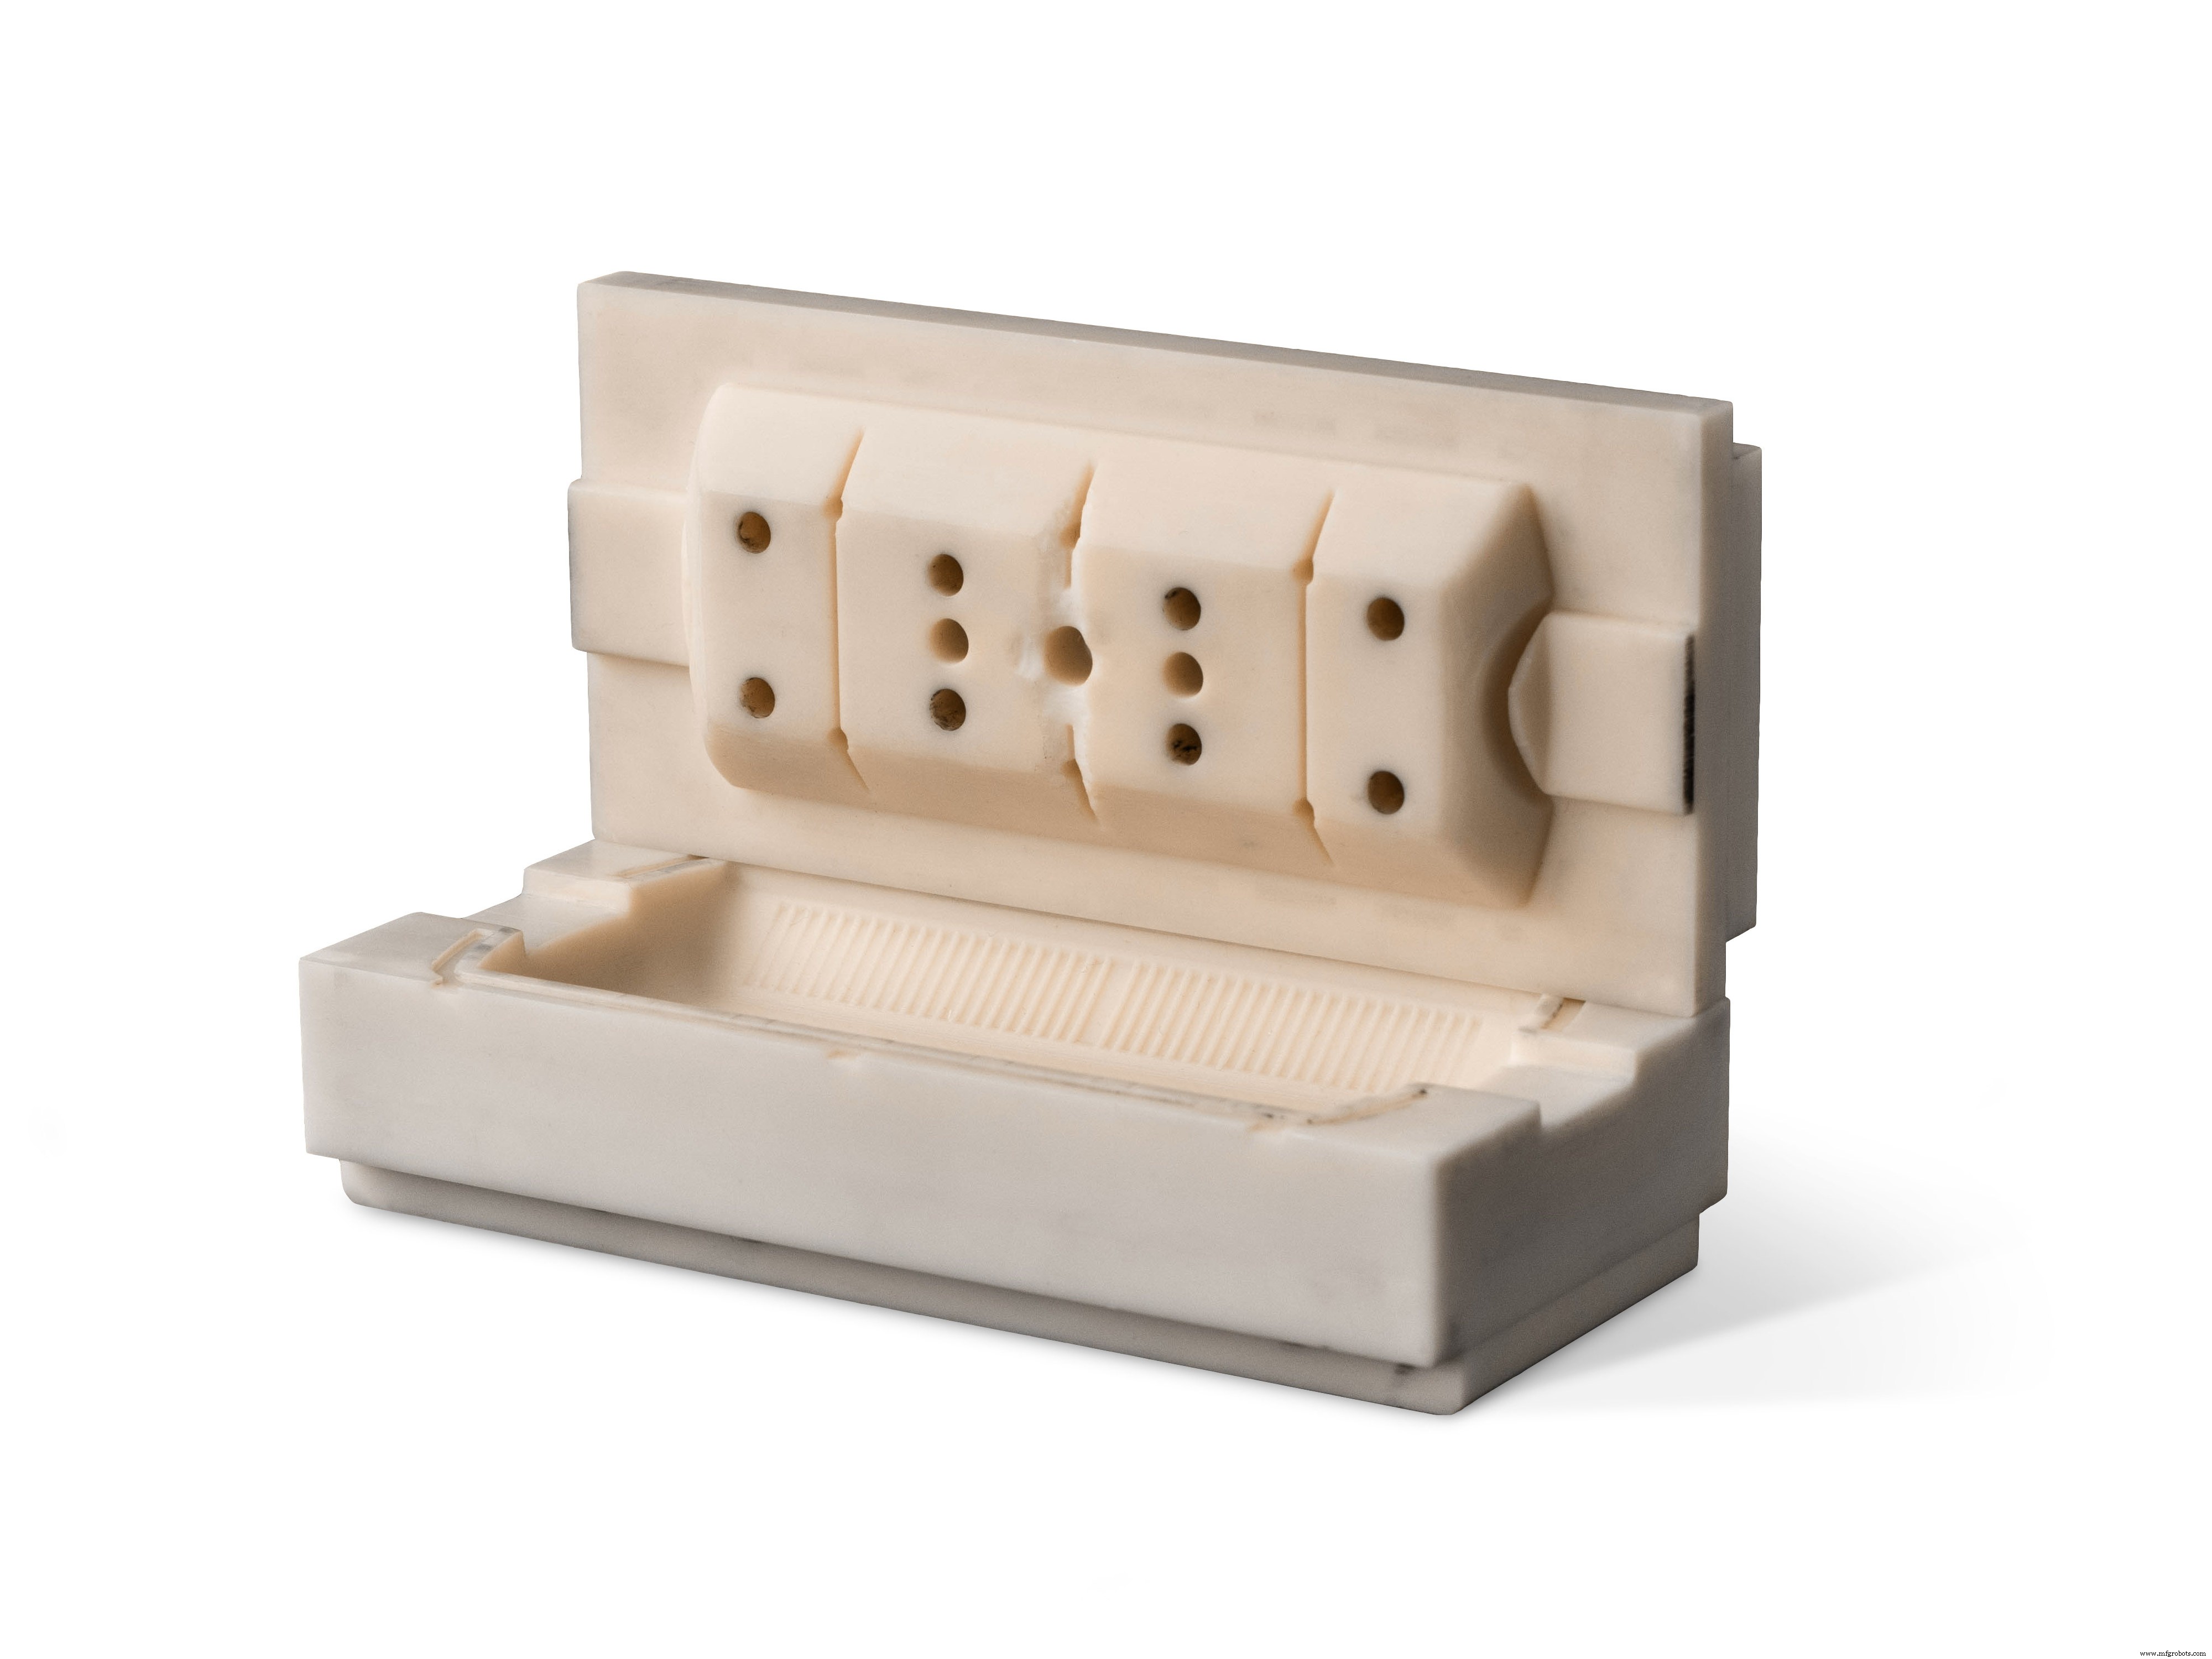
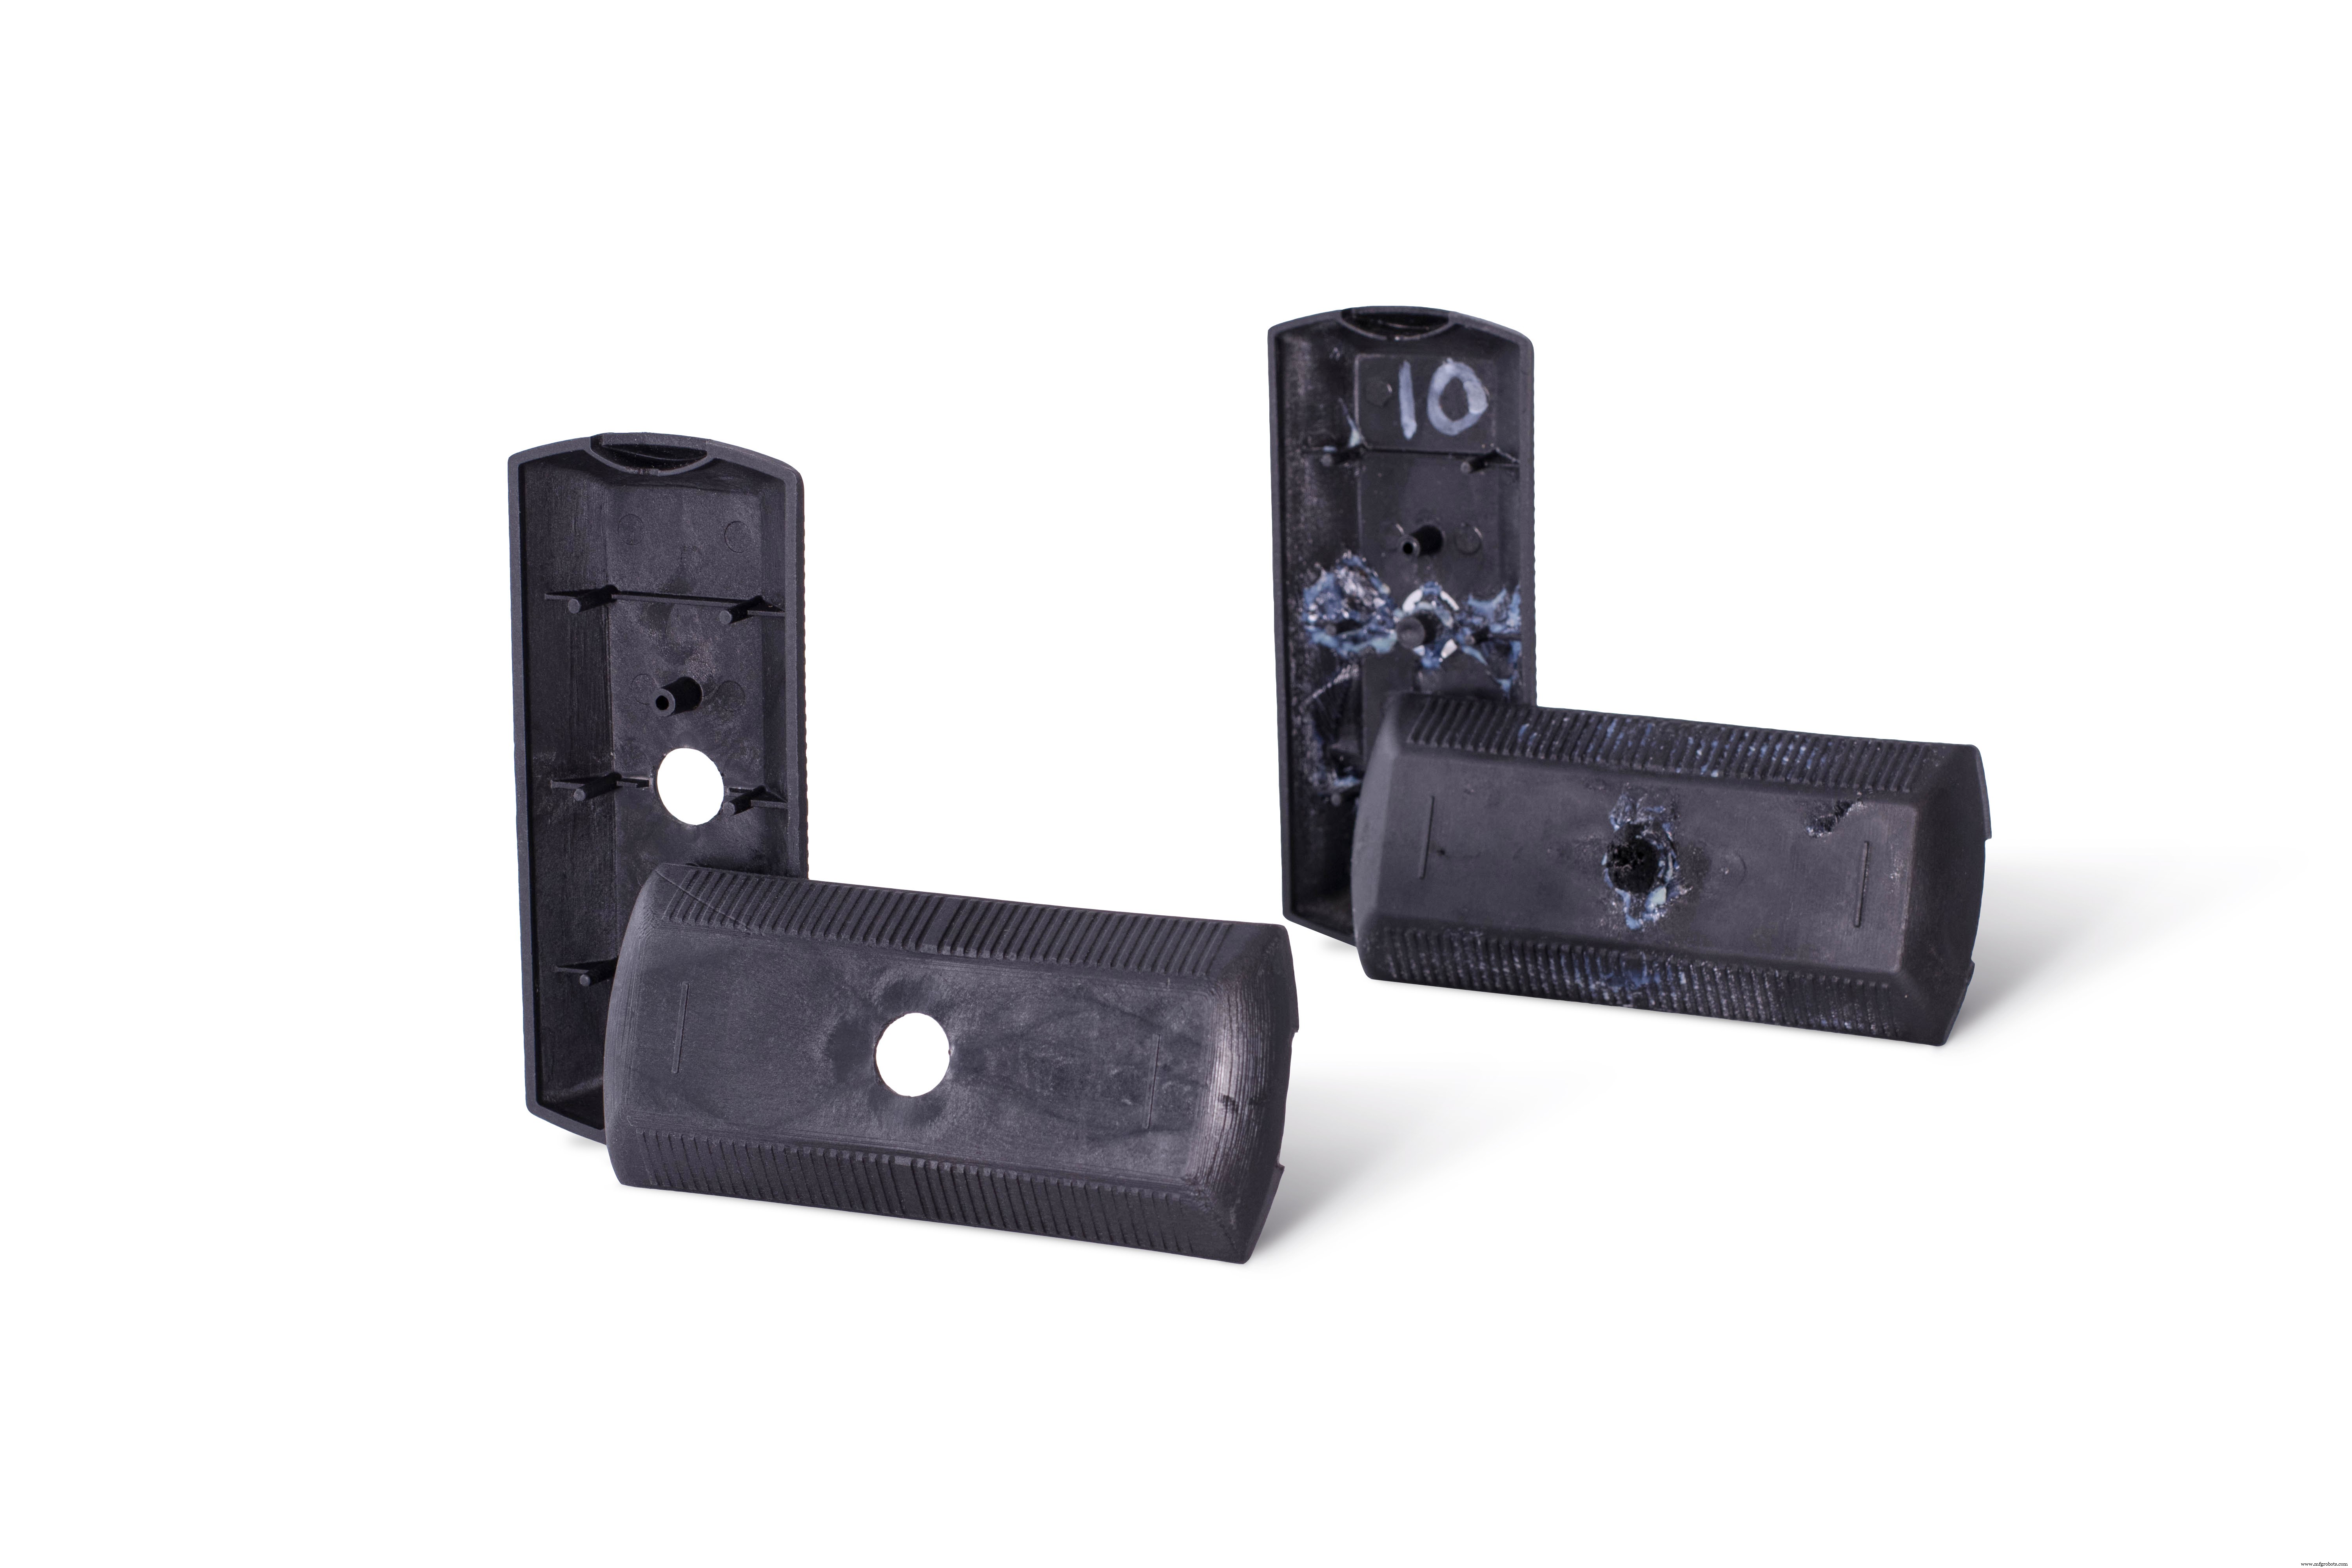
Различия в механических и тепловых свойствах влияют на общее число деталей, которое выдает форма. В нормальных условиях (после первых 3–4 заливок) 3D-печатная форма нагревается примерно до 120°C от расплавленного материала. Хорошая тепловая стабильность критична для минимизации деградации формы. На фото ниже образцы из ПА со стекловолокном, отлитые в идентичных формах, напечатанных из двух материалов (показана деталь после 10-й заливки). Качество детали из формы Digital ABS значительно ниже, так как форма начала перегреваться и деградировать, тогда как форма из Somos PerFORM оставалась стабильной.
| Digital ABS Plus † | Somos PerFORM ‡ | |
|---|---|---|
| Детали в «легком» материале * | 50 – 100 | 100 – 200 |
| Детали в «трудном» материале ** | 5 – 30 | 30 – 50 |
* Полипропилен (ПП)
** Стекловолокнистый полиамид (ПА GF)
† Источник: Promolding
‡ Источник: Wehl & Partner
Резюме и выводы
Литье под давлением — очень требовательное оснасточное приложение: материал должен иметь и высокую жесткость, и способность работать при высоких температурах.
Material Jetting и SLA — единственные процессы 3D-печати, дающие размерную точность и чистоту поверхности, нужные для промышленных приложений. Мы сравнили два материала (по одному на процесс), используемых для 3D-печатных форм малого серийного литья.
Хотя Digital ABS Plus — отличный материал для большинства функциональных приложений, более высокая жесткость и превосходные тепловые свойства Somos PerFORM делают его более подходящим для изготовления форм. Это подтверждается числом деталей, которое выдает форма из каждого материала.
Хотите сравнить цены и сроки на 3D-печатные формы в вашем регионе?
Правила выбора
- Если нужны очень высокая точность и гладкая поверхность, Material Jetting и SLA — наиболее подходящие процессы 3D-печати для изготовления форм.
- Чтобы сохранять точность за множественные заливки, материалы 3D-печати для форм литья должны обладать высокой жесткостью.
- Высокий HDT позволяет использовать более высокие температуры формы при обработке.
3D печать
- 3D-печатаемые формы для малосерийной литьей под давлением — скачайте техническое исследование IPC
- 14 ключевых механических свойств материалов: практическое руководство
- Инженерная материаловедение: наука о создании инновационных материалов
- Прототипные vs производственные формы для литья под давлением: выбор правильной формы для вашего проекта
- Топ материалов для литья пластиков под давлением для высокого качества и производительности
- Алюминий против стали: какой материал формы для литья пластиков под давлением дает оптимальную производител…
- Мастерство безопасности при movimentации материалов: лучшие практики для эффективных безрисковых операций
- Роль фрикционных материалов в тормозах транспорта и промышленном применении
- Понимание промышленных материалов: типы, применение и выгоды
- Лучшие пластики для литья под давлением: свойства и выбор материала