



Мастерство Material Jetting 3D-печати: фундаментальы и приложения
Что такое Material Jetting?
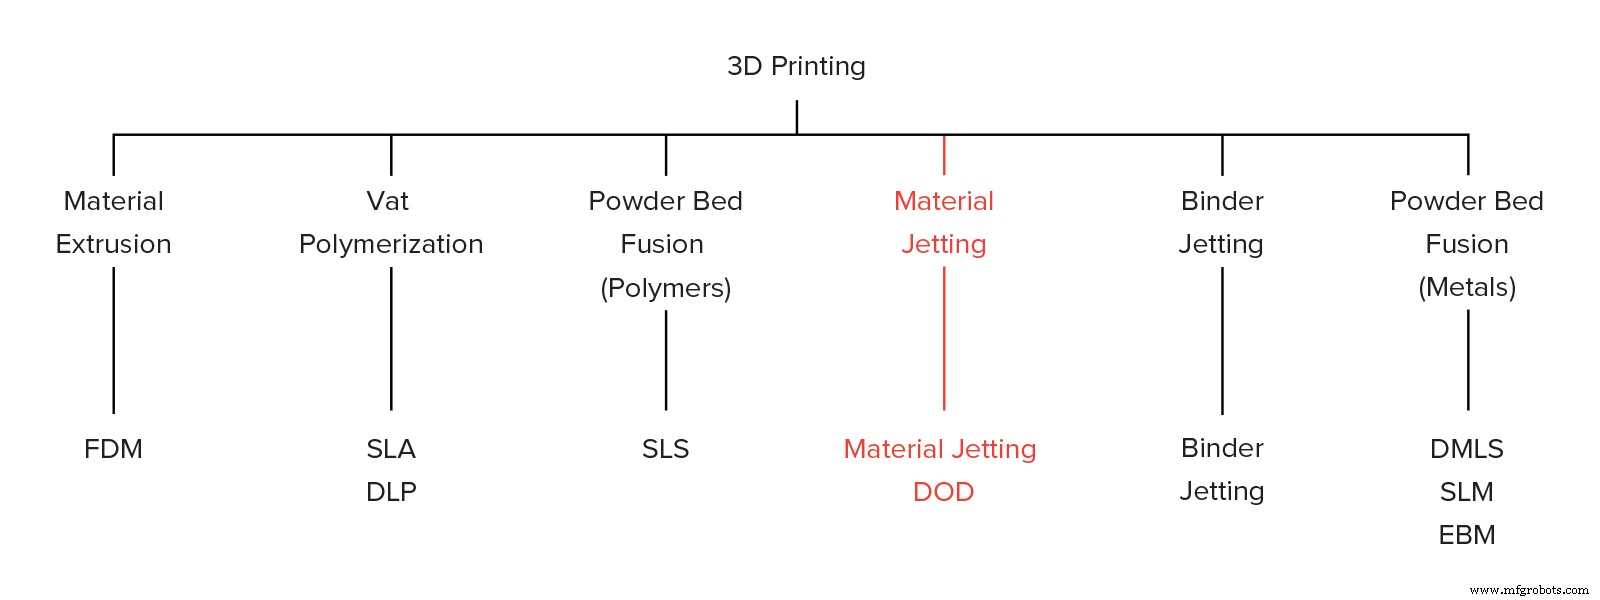
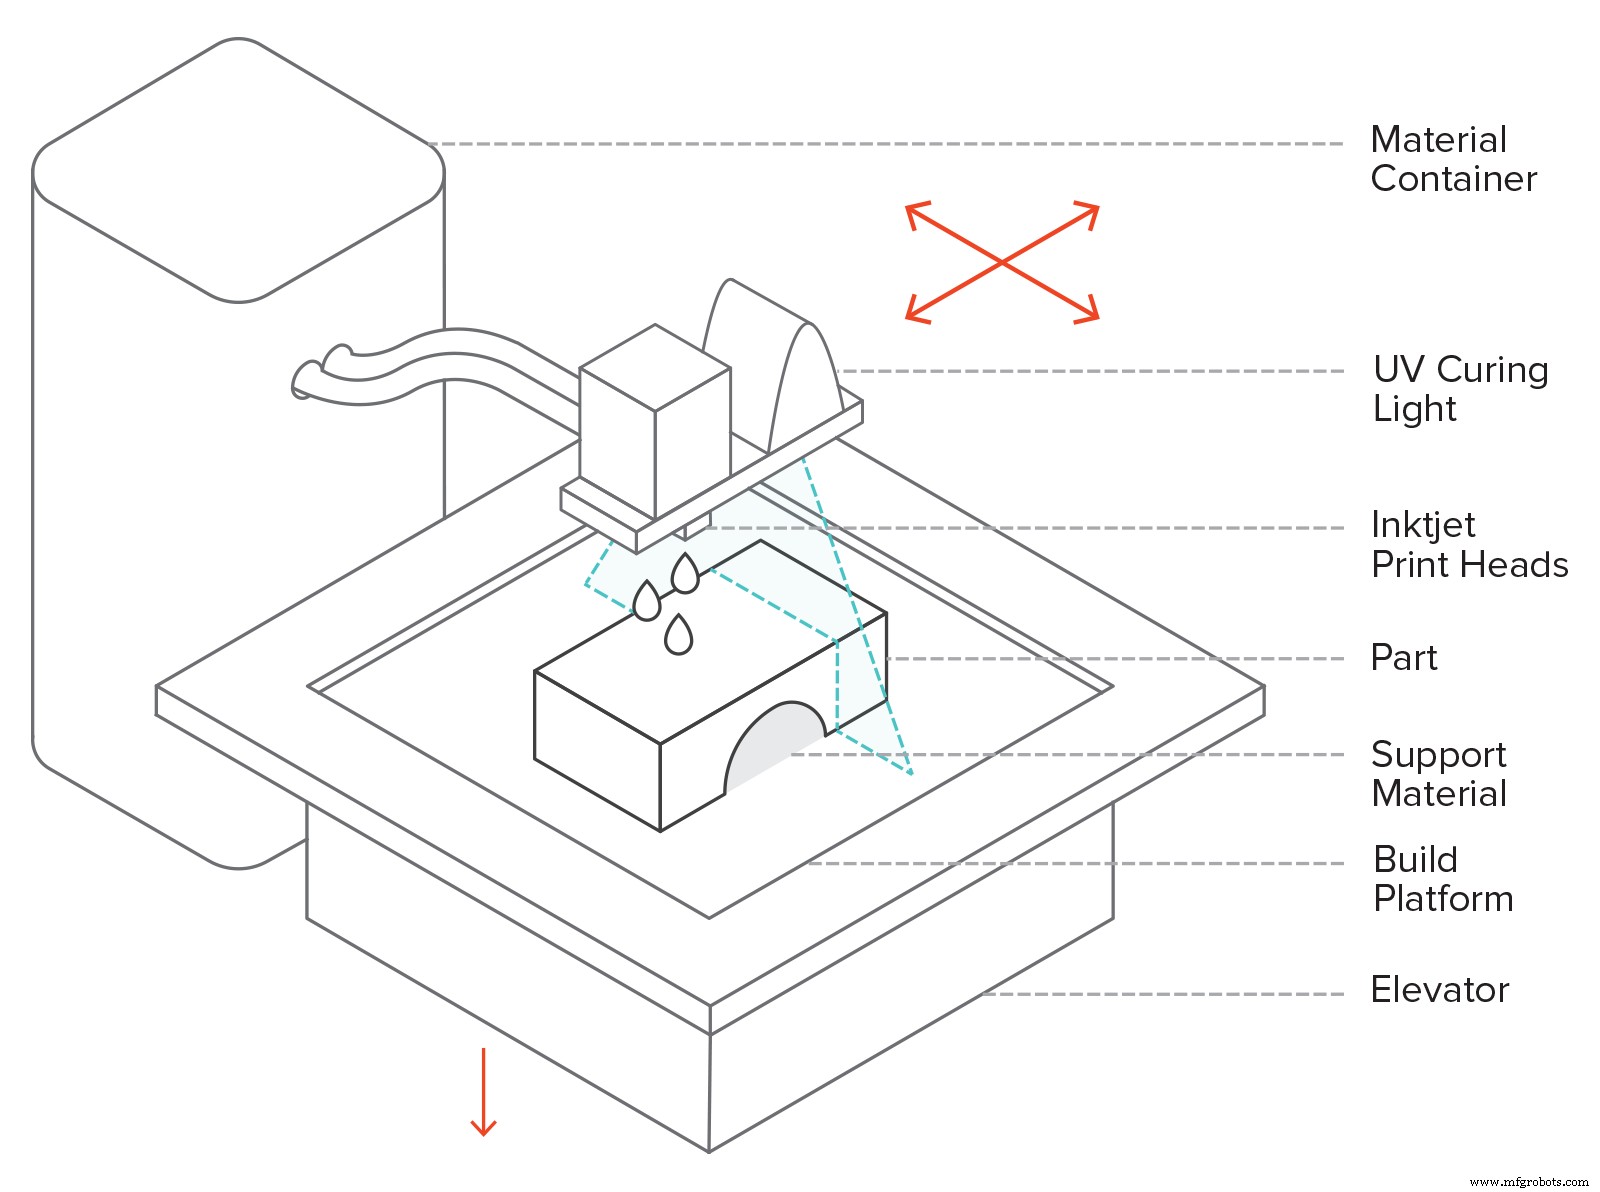
Material Jetting (MJ) — аддитивный производственный процесс, работающий похожим образом к 2D-принтерам. В material jetting, печатающая головка (похожая на печатающие головки, используемые для стандартного inkjet-печати) дозирует капли фоточувствительного материала, который твердеет под ультрафиолетовым (UV) светом, строя деталь слой-за-слоем. Материалы, используемые в MJ — термосты фото полимеры (акрилы), поставляемые в жидкой форме.
MJ 3D-печать создает детали с высокой размерной точностью с очень гладкой поверхностной отделкой. Multi-material печать и широкий диапазон материалов (такие как ABS-подобные, резиноподобные и полностью прозрачные материалы) доступны в Material Jetting. Эти характеристики делают MJ очень привлекательной опцией для визуальных прототипов и производства инструментов. Тем не менее, material jetting имеет некоторые ключевые ограничения, которые мы представляем в этой статье.
Вариация MJ-процесса использует Drop-On-Demand (DOD) печатающие головки для дозирования вязких жидкостей и создания воскоподобных деталей. DOD используется почти исключительно для производства паттернов для investment casting и по этой причине мы не будем обсуждать его здесь дальше.
Как работает material jetting?
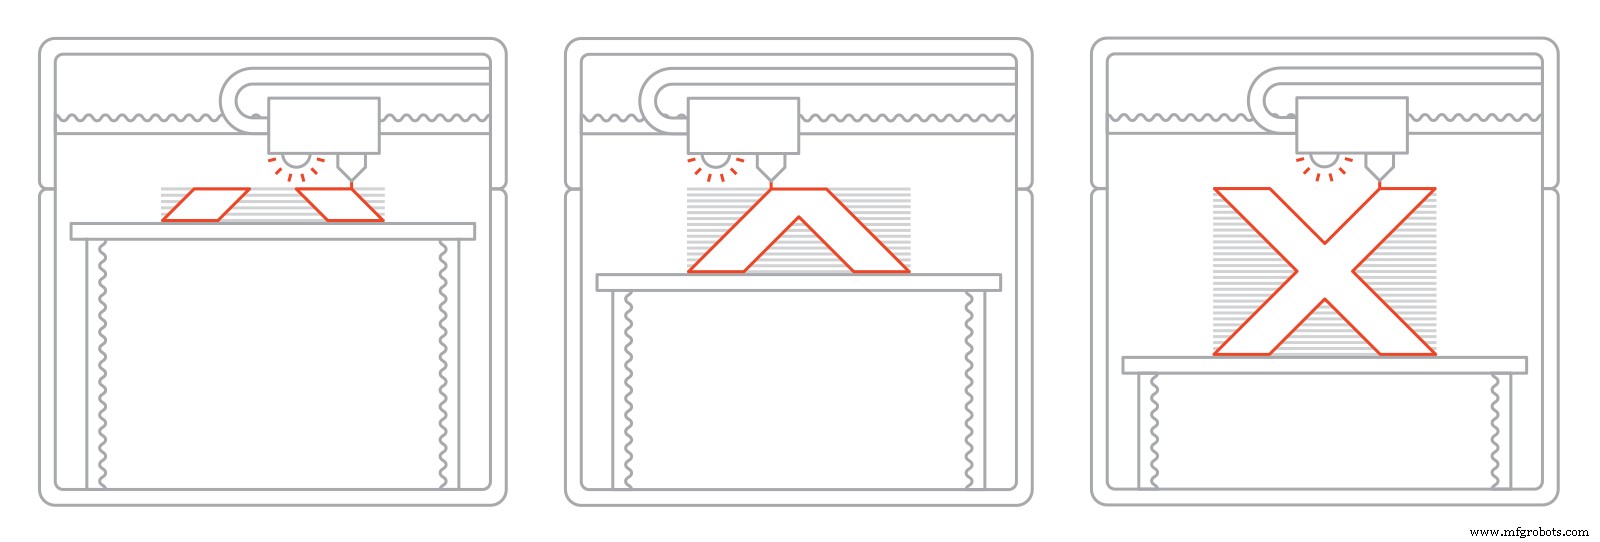
Вот как работает MJ-печатающий процесс:
I. Сначала жидкая смола нагревается до 30–60°C для достижения оптимальной вязкости для печати.
II. Затем печатающая головка перемещается над строительной платформой и сотни крошечных капель фото полимера струятся/депозируются в желаемые локации.
III. Источник UV-света, прикрепленный к печатающей головке, отвердевает депозированный материал, затвердевая его и создавая первый слой детали.
IV. После завершения слоя, строительная платформа движется вниз на одну высоту слоя и процесс повторяется до полной завершенности всей детали.
В отличие от большинства других 3D-печатающих технологий, MJ депозирует материал в линейной манере. Множественные inkjet печатающие головки прикреплены к тому же носителю рядом и депозируют материал на всей печатающей поверхности в одном проходе. Это позволяет разным головкам дозировать разный материал, так что multi-material печать, полноцветная печать и дозирование растворимых поддерживающих структур — просты и широко используются. Поддерживающие структуры всегда требуются в material jetting и нуждаются в пост-обработке для удаления.
В Material Jetting жидкий материал затвердевает через процесс под названием фото полимеризация. Это тот же механизм, что используется в SLA. Похоже на SLA, material jetted детали имеют гомогенные механические и термические свойства, но в отличие от SLA они не требуют дополнительного пост-отвердевания для достижения своих оптимальных свойств, благодаря очень малой высоте слоя, используемой.
Характеристики Material Jetting
Параметры принтера
В Material Jetting почти все процессные параметры предустановлены производителем машины. Даже высота слоя связана с каждым специфическим материалом, из-за сложной физики формирования капель. Типичная высота слоя, используемая в Material Jetting — 16–32 микрона.
Material Jetting считается одной из самых точных 3D-печатающих технологий. MJ-системы имеют размерную точность ±0,1% с типичным нижним пределом ±0,1 мм (иногда до ±0,02 мм). Варпинг может происходить, но не так часто, как в других технологиях, таких как FDM или SLS, потому что печать происходит при комнатной температуре. По этой причине очень большие детали могут быть напечатаны с большой точностью. Типичный размер сборки примерно 380 x 250 x 200 мм, в то время как крупные промышленные системы могут быть такими большими как 1000 x 800 x 500 мм.
Multi-material и полноцветная печать
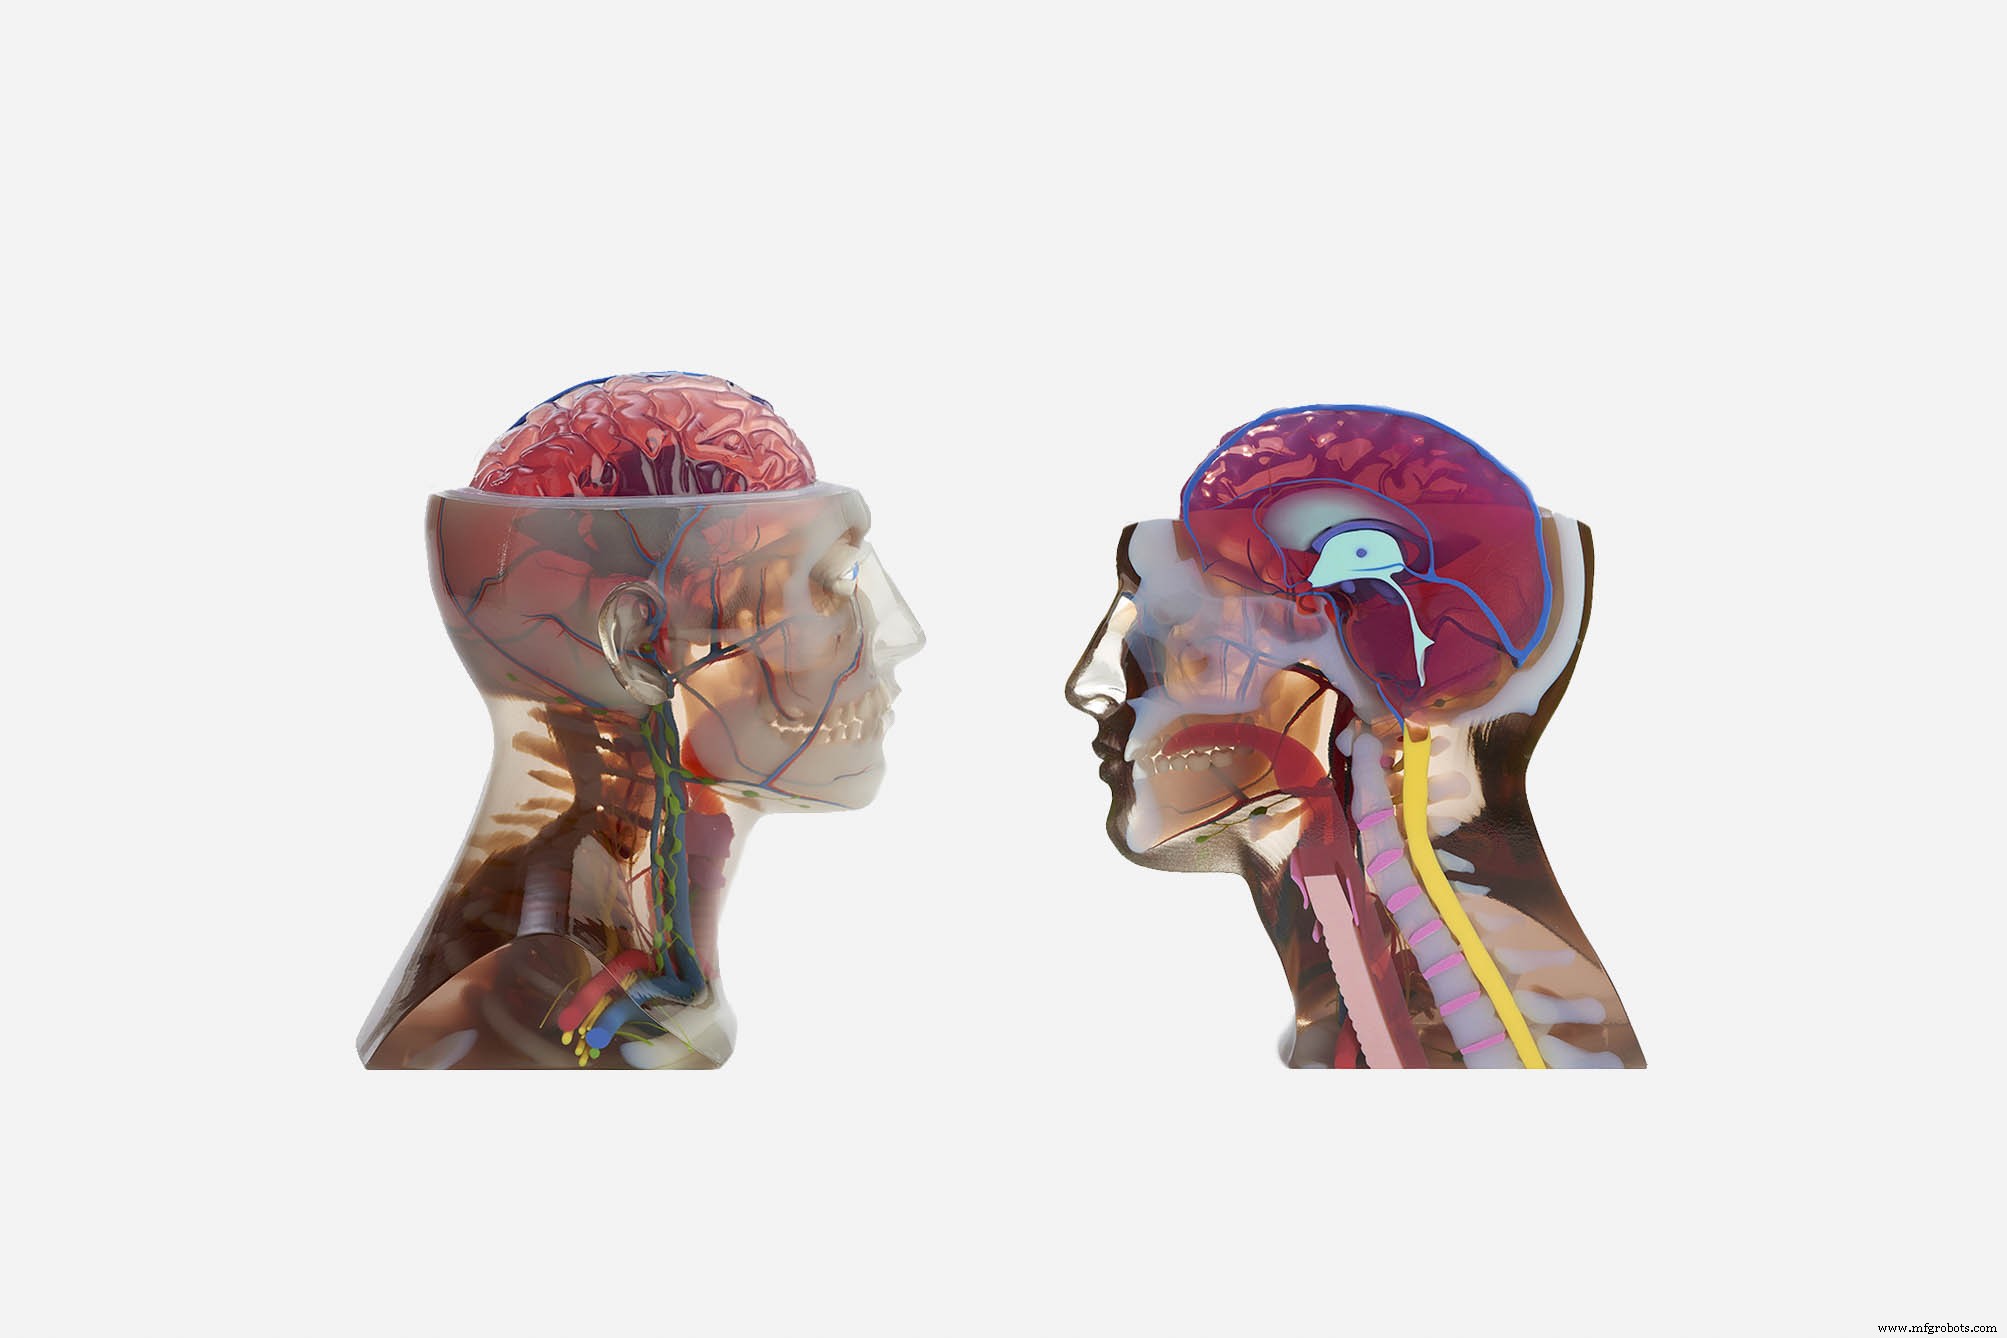
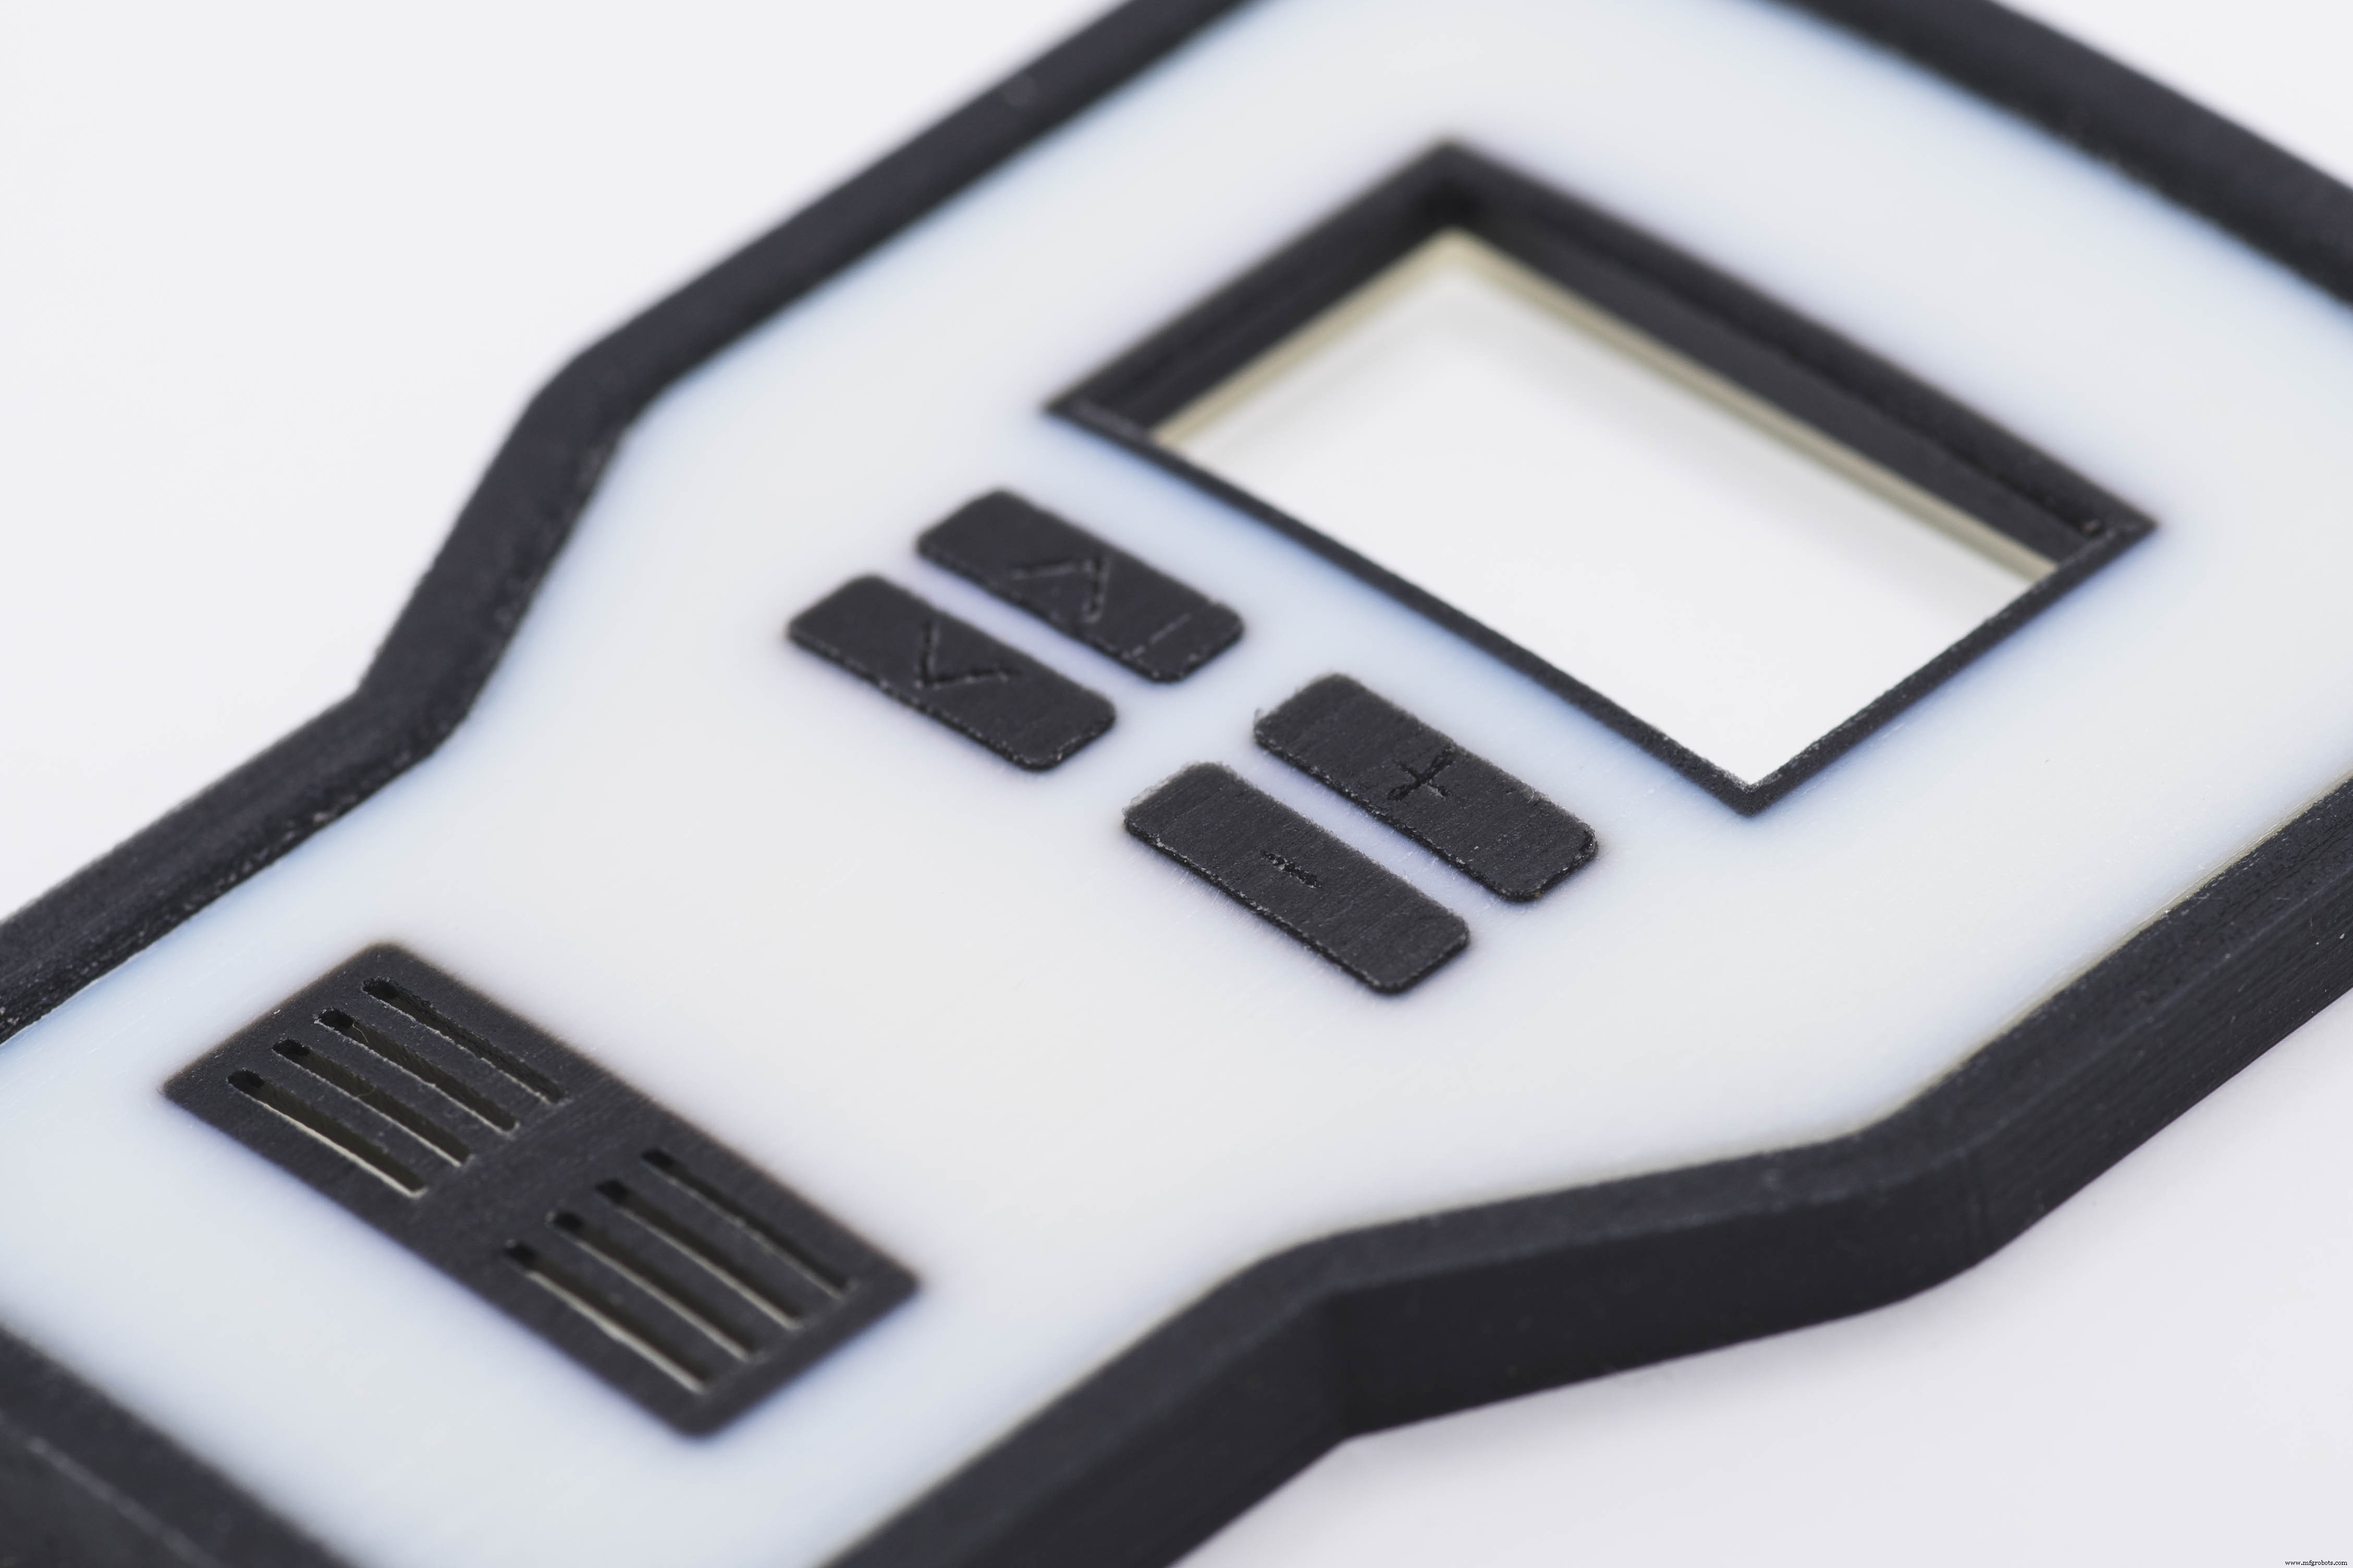
Ключевое преимущество Material Jetting — способность производить точные multi-material и multi-color печати, представляющие конечные продукты.
Multi-material и multi-color печать в MJ может быть задействована на трех разных уровнях:
- На уровне области сборки, разные детали могут быть напечатаны в разных материалах или цветах одновременно, ускоряя производственный процесс.
- На уровне детали, разные секции детали могут быть обозначены для печати в разных материалах или цвете (например, создание жесткого корпуса с гибкими кнопками для прототипирования с тактильной обратной связью).
- На уровне материала, две или более печатающие смолы могут быть смешаны в разных пропорциях перед дозированием, создавая «цифровой материал» со специфическими физическими свойствами, такими как твердость, жесткость или оттенок.
Для обозначения разного материала или цвета для определенных областей детали, модель должна быть экспортирована как отдельные STL-файлы. При смешивании цветов или свойств материала для создания цифрового материала, дизайн должен быть экспортирован как OBJ или VRML файл, потому что эти форматы позволяют обозначение специальных свойств (таких как текстура или полный цвет) на основе каждой грани или вершины.
Поддерживающая структура
Поддерживающие структуры всегда требуются в Material Jetting. Поддержки всегда печатаются во вторичном растворимом материале, который может быть удален после печати с использованием прессуризованной воды или погружением в ультразвуковую ванну.
Material jetted детали могут иметь очень гладкие поверхности с малым или никаким указанием поддержки после удаления.
Ориентация детали в MJ более гибка по сравнению с другими 3D-печатающими технологиями, как FDM или SLA. Это все равно важно, так как обширное использование поддерживающего материала также увеличивает общую стоимость.
Матовый vs глянцевый
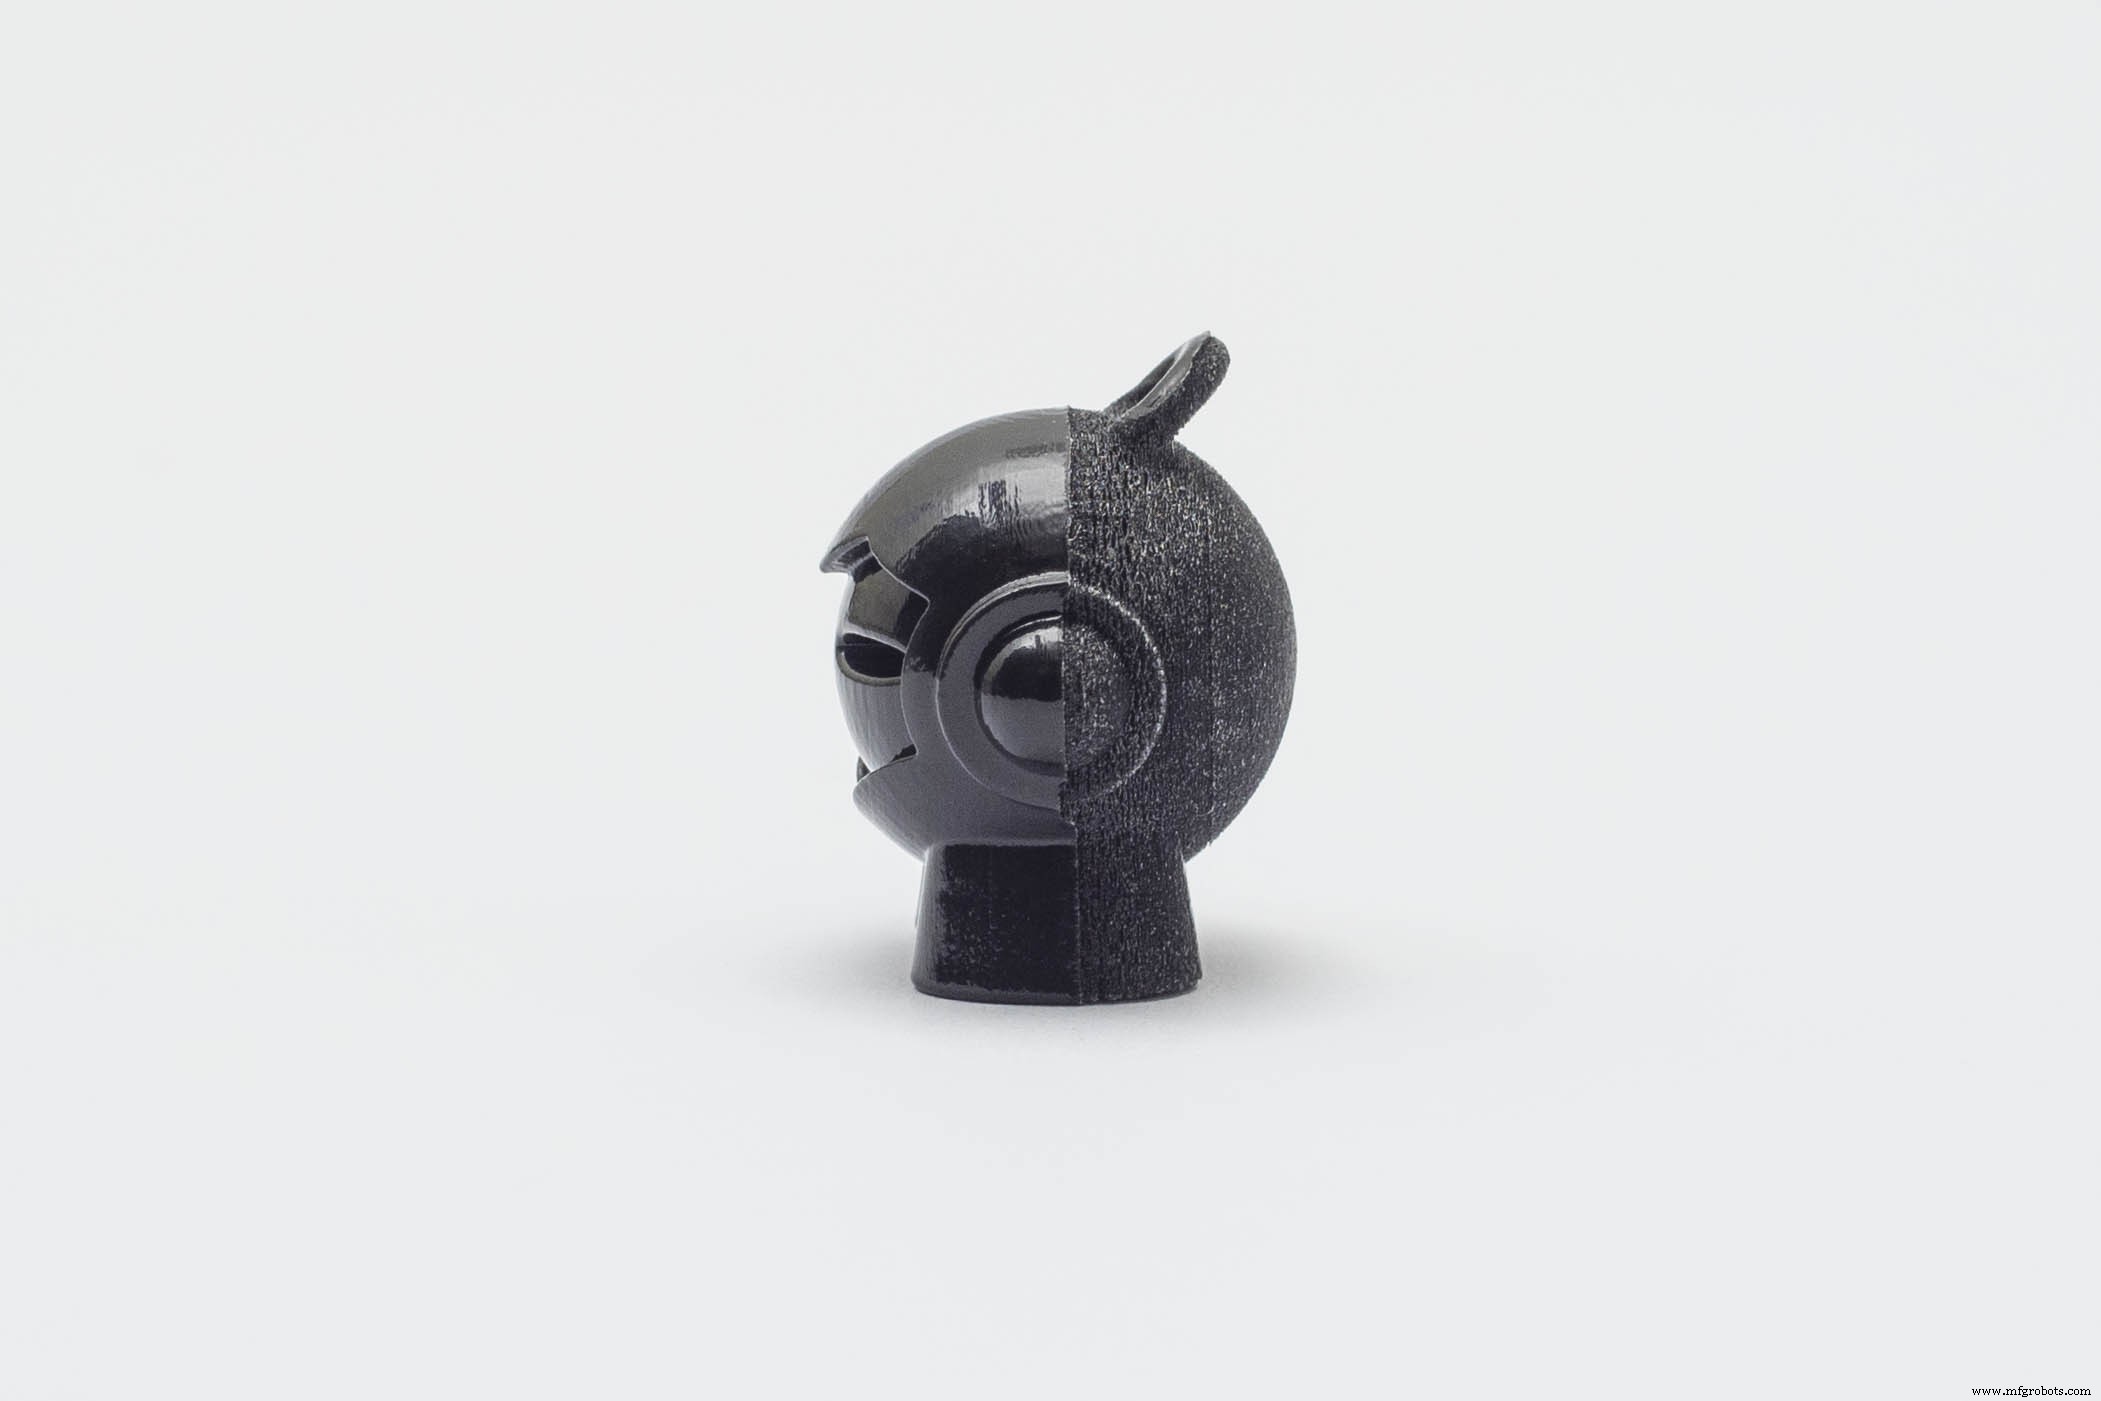
Material Jetting предлагает опцию печати деталей либо в глянцевой, либо в матовой настройке.
В глянцевой настройке, поддерживающий материал добавляется только когда он структурно требуется (т.е. для вывисов). Поверхности, не в прямом контакте с поддержкой, будут иметь глянцевую отделку, в то время как поддержанные области будут матовой. В матовой настройке, тонкий слой поддерживающего материала добавляется вокруг всей детали, независимо от ориентации или структурных требований. Таким образом все поверхности имеют матовую отделку.
Глянцевая настройка должна использоваться, когда желается гладкая блестящая поверхность. Стоимость печати глянцевой ниже, так как меньше материала используется. Недостатки использования этой настройки — не-однородная отделка напечатанных деталей и легкое заругление острых краев и углов на верхних глянцевых поверхностях.
Матовая настройка должна использоваться, когда точность и однородная поверхностная отделка — требование. Стоимость матовой настройки немного выше, так как больше материала используется и дополнительное пост-обработка время требуется. Заметно, детали, напечатанные в матовой настройке, также имеют относительно более низкую поверхностную твердость.
Распространенные материалы Material Jetting
Material Jetting использует термосты фото полимерные смолы, похожие на те, что используются в SLA в терминах свойств и ограничений (они ломкие, имеют низкую температуру дефлекции тепла и восприимчивы к крипу). Они приходят в менее вязкой, ink-подобной форме и имеют гораздо более высокую стоимость за килограмм (примерно $300–$1000).
Multi-material печать — ключевая сила MJ, так как она позволяет создание точных визуальных и тактильных прототипов. Специализированные материалы, оптимизированные для специфических отраслей, также доступны, такие как материалы для инструментов (литье под давлением, термоформирование и т.д.) и медицинские приложения.
Следующая таблица суммирует преимущества и недостатки наиболее часто используемых MJ материалов:
| Материал | Характеристики |
|---|---|
| Стандартный | Жесткий непрозрачный пластик Симулирует литые под давлением детали Ломкий |
| Гибкий | Резиноподобный Кастомизируемая твердость Плохое удлинение на разрыве |
| Симулированный Полипропилен | Симулирует PP детали Хорошая изгибная прочность Ломкий |
| Симулированный ABS | Высокая теплостойкость Используется для инструментов & low-run литьевых форм Ломкий |
| Отливной | Нет золы после сгорания Оптимизирован для investment casting |
| Высокая температура | Хорошая термическая стабильность (до 80°C) Высокая прочность Ломкий |
| Прозрачный | Стеклянный внешний вид Может быть пост-обработан до 100% прозрачного |
| Медицинский класс | Стерилизируемый Краткосрочная биосовместимость Используется в стоматологических и медицинских приложениях |
Выгоды и ограничения Material Jetting
Ключевые преимущества и недостатки технологии суммированы ниже:
Material jetting может производить гладкие детали с поверхностями, сравнимыми с литьем под давлением, и очень высокой размерной точностью.
Детали, созданные с Material Jetting, имеют гомогенные механические и термические свойства.
Multi-material способности MJ позволяют создание точных визуальных и тактильных прототипов.
Material jetted детали в основном подходят для не-функциональных прототипов, так как у них плохие механические свойства (низкое удлинение на разрыве).
MJ материалы фоточувствительны и их механические свойства деградируют со временем.
Высокая стоимость технологии может сделать Material Jetting финансово нежизнеспособной для некоторых приложений.
Подробные [](/knowledge-base/how-design-parts-material-jetting-3d-printing/) дизайн-гайдлайны каждого из аспектов, обсужденных здесь, даны в более поздних статьях этого раздела Knowledge Base. Главные характеристики material jetting суммированы в таблице ниже:
| Material Jetting | |
|---|---|
| Материалы | Акриловые фото полимеры (термосты) |
| Размерная точность | ± 0.1% (нижний предел ± 0.05 мм) |
| Типичный размер сборки | 380 x 250 x 200 мм (до 1000 x 800 x 500 мм) |
| Общая толщина слоя | 16 - 32 микрона |
| Поддержка | Всегда требуется (печатается с использованием растворимого материала) |
Правила большого пальца
- Material Jetting идеально для создания реалистичных визуальных и тактильных прототипов с очень гладкими поверхностями, похожими на литые под давлением детали.
- Material Jetting предлагает инженерные материалы, которые могут использоваться для инструментов и производства литьевых форм.
- Material Jetting может производить очень большие детали (до 1000 x 800 x 500 мм) без компромисса на точности (типично ±0,1%).
- Для multi-material или multi-color печатей, экспортируйте ваши дизайны как multi-part STL файлы. Если градиенты нужны используйте OBJ или VRML формат файла.
3D печать
- Электронно-лучевое плавление (EBM): быстрое точное 3D-печати металлов
- 3D-микрофабрикация: искусство и наука печати микрометровых объектов
- Фото полимеризация в 3D-печати: как УФ-отверждение формирует твердые детали
- Направленное энергетическое наложение (DED) в 3D-печати: процесс, преимущества и применения
- Понимание «дорожки» (Road) в FFF 3D-печати
- Fused Deposition Modeling (FDM): практическое руководство для хоббистов и профессионалов
- Выбор правильного пластика для 3D-печати: исчерпывающее руководство
- Снижение затрат на материалы для 3D-печати: раскрытие ROI и устойчивости
- 3D-печать: будущее мануфактуринга и медицины
- Продвинутые технологии 3D-печати: Часть 2 – Исследование слой за слоем